
الافتتاح: لماذا يسبق "لوحة التقدم" على جدار ورشة العمل النظام دائمًا بيومين؟
عند دخول مصنع يعمل في تصنيع المعدات الميكانيكية، تُعلَّق على جدار غرفة الاجتماعات لوحة بيضاء عليها ملاحظات ملونة، كل منها يحمل رقم أمر العمل، والعملية الجارية، ورقم الماكينة. وفي كل مساء، يحرص مدير المناوبة على استبدال هذه الملاحظات. وفي صباح اليوم التالي، يأتي المدير إلى الورشة ليسأل: "هل تم تسليم الدفعة التي عملنا عليها بالأمس بالكامل؟" فيخرج مدير الورشة تلك اللوحة ويبدأ بعدّ الملاحظات وهو يغمز عينيه.
في المصنع نفسه، غالبًا ما توجد نسختان من "التقدم": إحداهما اللوحة البيضاء والملاحظات، والأخرى حالة أمر العمل في نظام ERP أو MES. الأولى تمثل الحقيقة على أرض الواقع، بينما الثانية هي الأرقام المقدمة للمالية وللعملاء. ومن الطبيعي أن لا تتطابق النسختان، أما تطابقهما فهو خبر يستحق الإشارة إليه.
هذا ليس حالة خاصة بمصنع معين. فقد رأينا في ورش مختلفة، بدءًا من ورش صغيرة تضم عشرة أشخاص وحتى مصانع كاملة تضم آلاف العاملين، مشكلات مماثلة:
- لا يصل برنامج التخطيط الإنتاجي إلى كل محطة عمل: يُرتِّب مخطط الإنتاج 30 أمر عمل في النظام، لكن الورشة لا ترى سوى 8 منها، فيما تبقى بقية الأوامر "معلقة في النظام".
- يعتمد التقدم على الاستفسار: يجري المنسق عشرات المكالمات يوميًا للاستفسار عن "أين وصل هذا العمل؟"، كما أن رئيس العمال لا يستطيع تذكر إلى أي مرحلة من العمليات وصلت كل عملية.
- لا تتطابق ساعات العمل الفعلية مع السجلات: يقوم موظف تسجيل الأعمال بملء استمارة كل أربع ساعات، ثم يُكمِلها دفعة واحدة قبل نهاية الدوام، مما يؤدي إلى فارق بين الأرقام والوتيرة الفعلية يتراوح بين 20% و40%.
- لا يوجد من يتابع الحالات غير الطبيعية: تنتظر إحدى العمليات المواد ثلاثة أيام دون أن يلاحظ أحد ذلك؛ ولا يُكتشف النقص إلا عندما يطالب العميل بالتسليم.
المشكلة ليست في عدم استخدام برنامج معين، بل في انقطاع عملية جمع البيانات بين "الميدان" و"النظام". فاللوحة البيضاء على الجدار أصدق من نظام ERP لأنها تُوضع بجانب الماكينة، ويقوم بتحديثها من يراقب الموقف على أرض الواقع؛ أما نظام ERP فغالبًا ما يمر عبر ثلاث مستويات: من رئيس العمال إلى قائد الفريق ثم إلى المنسق، وفي كل مستوى يُعاد إدخال البيانات مرة أخرى، وقد يحدث تأخير أو خطأ في كل مرحلة.
سنقوم الآن بتفكيك هذه المنظومة لنعرف كيف يمكن تصميمها وتطبيقها بحيث تصبح اللوحة البيضاء على الجدار شبه فارغة.
01 كيفية تقسيم العمليات: تجزئة "التقدم" إلى أصغر حركة قابلة للتسجيل
كثير من المشاريع تبدأ بكتابة "تقدم العملية" كحقل واحد فقط. لكن في الواقع، "تقدم العملية" هو حالة مركبة تتضمن: في أي محطة عمل يوجد أمر العمل، من الذي يقوم بالعمل، كم تم إنجازه حتى الآن، كم من ساعات العمل استُخدمت، هل الجودة مطابقة للمواصفات، هل جميع المواد متوفرة. يجب جمع هذه الأبعاد الستة بشكل منفصل، ولا يجوز دمجها في حقل واحد.
وهذا هو التفصيل:
- المحطة العمل: لكل ماكينة أو محطة عمل رقم فريد، وبمسح الكود أو بطاقة الهوية يمكن تحديد "من الذي يعمل على هذه الماكينة الآن".
- العامل: كل عملية في أمر العمل، سواء كانت بداية، أو انتقال، أو تسجيل، ترتبط برقم عامل واحد. وحتى في حالات التعاون بين المعلم والمتدرب، يكون المشغل الرئيسي هو المسجّل الوحيد.
- كمية ما تم إنجازه: تشمل عمليات الفحص الأولي، والفحص أثناء العملية، وحساب الكميات النهائية. الكمية ليست حالة، بل يجب تحديثها بضغطة زر أو بمسح كود.
- ساعات العمل الفعلية: الفرق الزمني بين بداية العملية ونهايتها (يُجمع تلقائيًا)، بالإضافة إلى فترات التوقف (يُسجل سبب التوقف يدويًا).
- حالة الجودة: يتم تسجيل الفحص الأولي، والفحص أثناء العملية، والفحص النهائي، وتُدار النتائج بشكل مستقل—إما إعادة العمل أو الإلغاء—ولا يُسمح بتسجيل نسبة النجاح فقط.
- توفر المواد الكاملة: كل مادة في قائمة BOM تُصنف إلى ثلاثة حالات: متوفرة، غير متوفرة، أو ناقصة بانتظار التزويد، وتُربط هذه الحالات بحالة أمر العمل.
نقسّم هذه الأبعاد الستة إلى "تيارات أحداث" مستقلة، بدلاً من مجموعة من حقول الحالة. الأحداث هي سجل متسلسل: من، ومتى، وعلى أي ماكينة، وإلى أي مرحلة وصل، وما هي الحالات غير الطبيعية التي ظهرت. أما الحالة فهي وجهة نظر مستخلصة من تيار الأحداث، ولا يجوز ملء حقول الحالة يدويًا.
02 كيفية التصميم: توضيح أدوار، وعمليات، وبيانات، وحدود الواجهة
أكثر الأخطاء شيوعًا في مرحلة التصميم هي "إنشاء تطبيق يطلب من المستخدمين الملء"، ليجد المطورون بعد عامين من التشغيل أن التطبيق لا يحتوي إلا على صفحة تسجيل الدخول وحقل كلمة المرور فارغين تمامًا. وتكمن المشكلة في عدم توافق الأدوار والحدود.
تصميم الأدوار
هناك أربع فئات من الأشخاص في الورشة، وكل فئة تستخدم واجهة مختلفة:
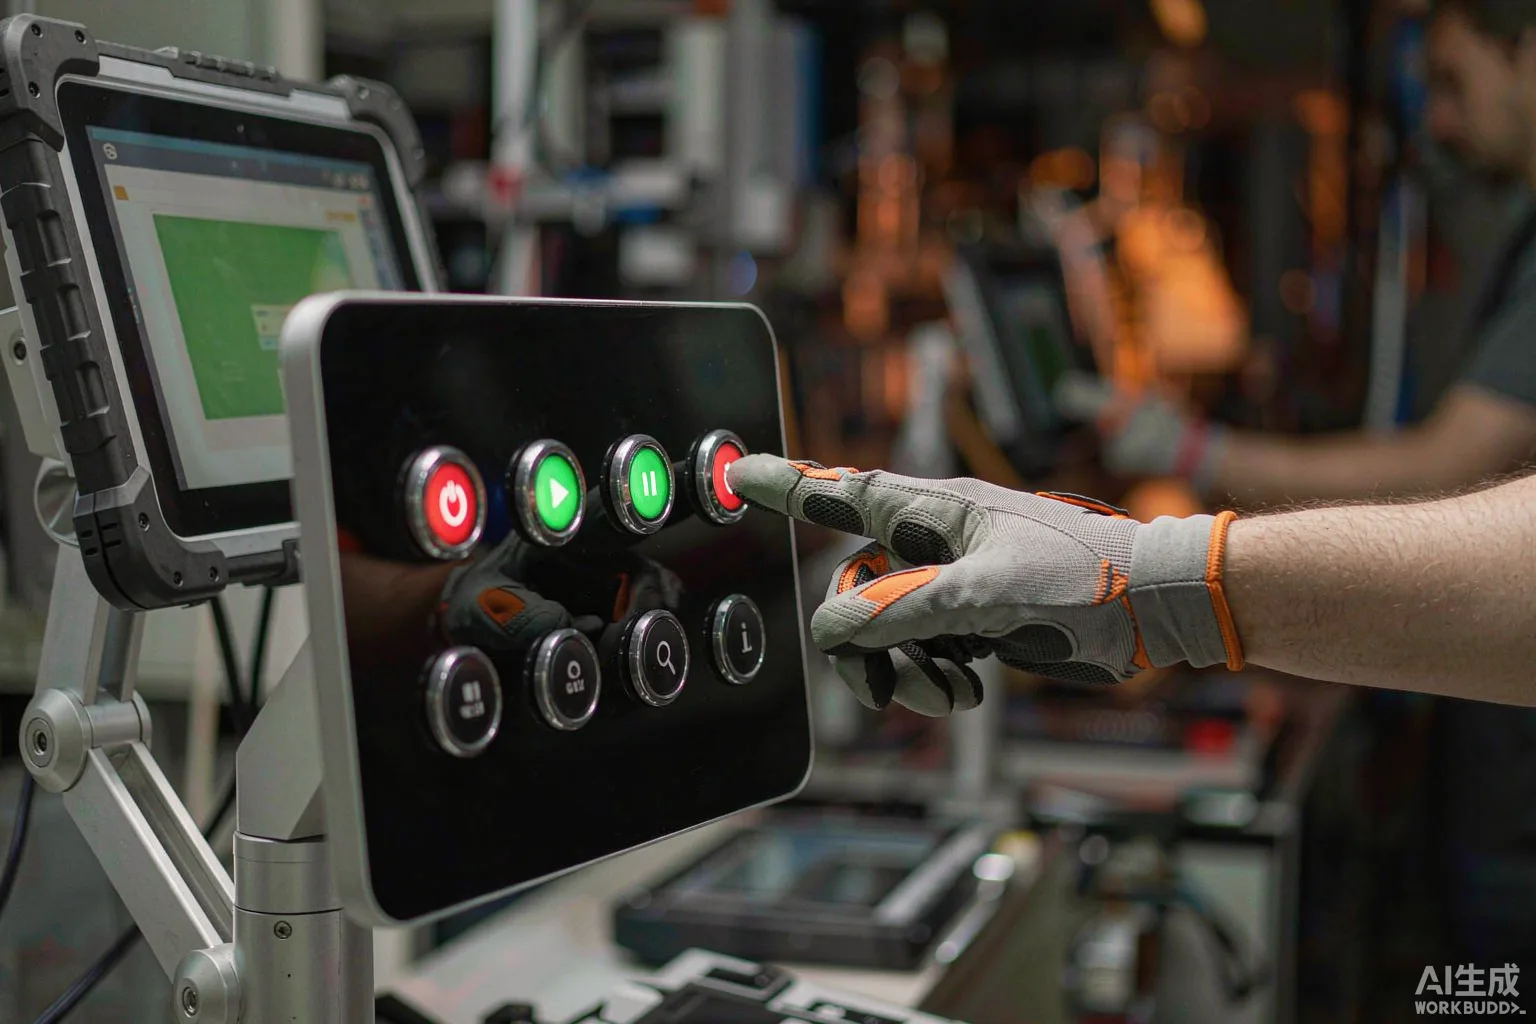
- العامل المُشغل: يستخدم جهازًا ذا أزرار كبيرة أو جهازًا لوحيًا، ويُعرض له فقط "أمر العمل الحالي"، مع ثلاثة أزرار: بدء، إيقاف، إنهاء. ولا يُسمح بظهور جداول على الشاشة.
- قائد الفريق: يستخدم هاتفًا محمولًا أو لوحة معلومات في الورشة، ليشاهد حالة جميع المحطات في فريقه، ويمكنه خلال دقيقتين تحديد "أين العطل".
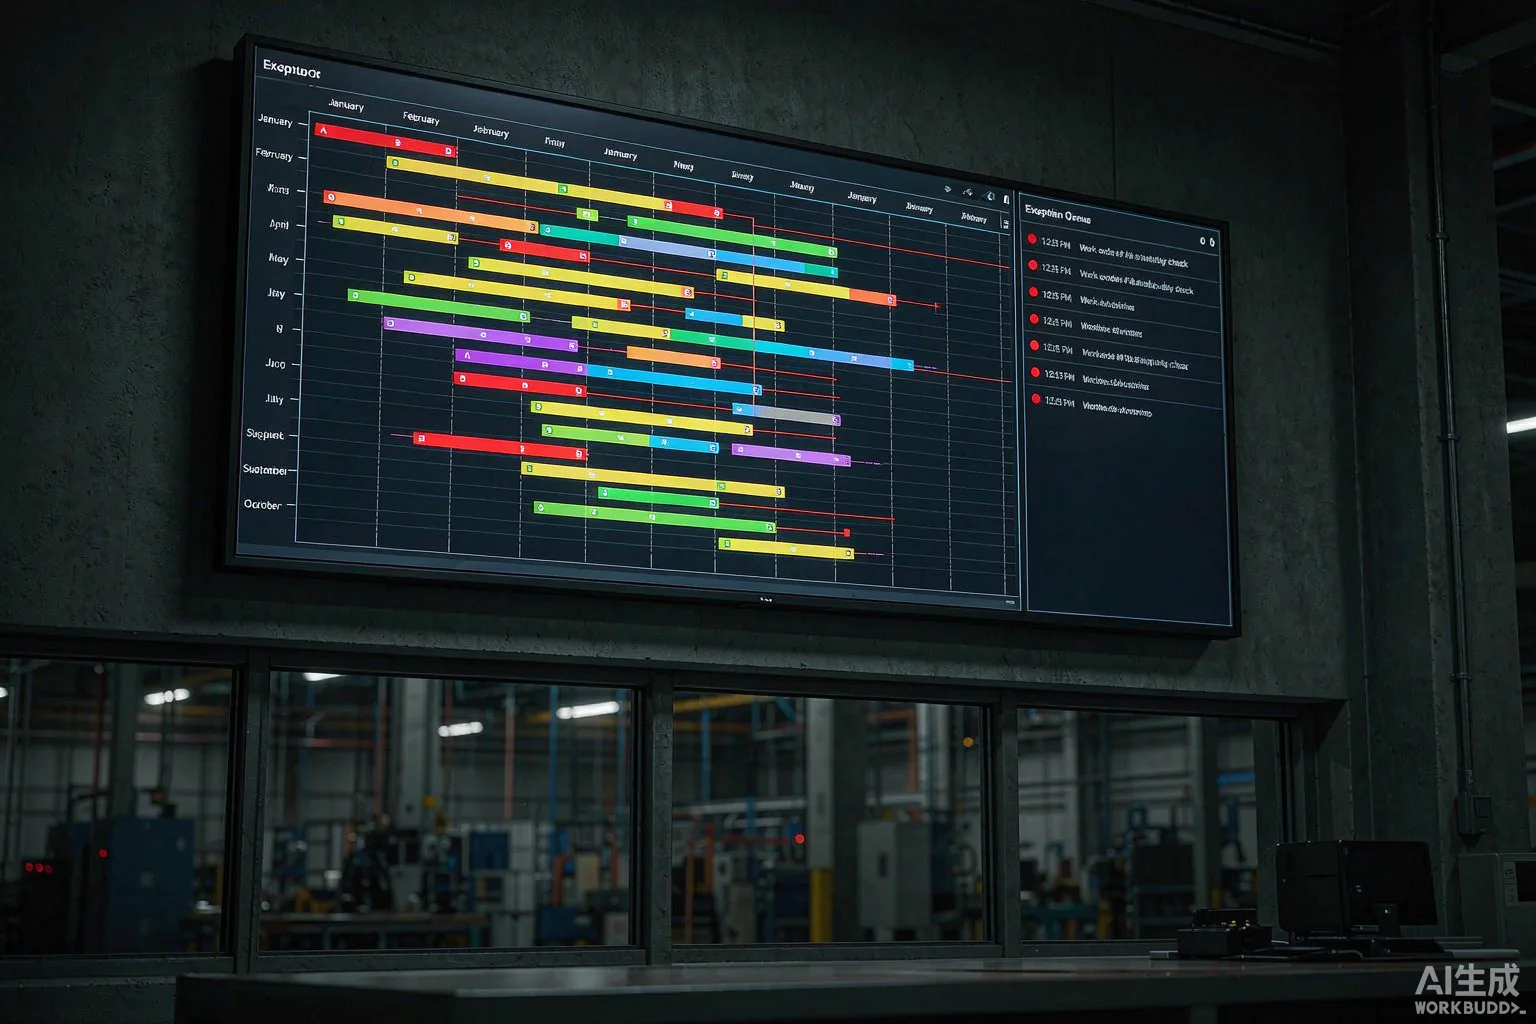
- المنسق أو مخطط الإنتاج: يستخدم الكمبيوتر، ليشاهد مخطط جانت لجميع المحطات في المصنع مع قائمة بالحالات غير الطبيعية، مع التركيز على تعديل الجداول والاستجابة للحالات غير الطبيعية.
- الجودة أو التقنية: لها مدخل مستقل، حيث تُعرض نسبة النجاح في الفحص الأولي، ومعدل إعادة العمل، ورسم بياني لاتجاهات SPC، ولا يُسمح بتعديل حالة أمر العمل مباشرة، بل يمكن فقط إصدار قرار "إيقاف الخط" أو "الإفراج".
نموذج البيانات
أربع جداول أساسية، بالإضافة إلى بعض الجداول المساعدة، كافية:
- أمر العمل: الجدول الرئيسي لأمر العمل، يربط طلبات البيع، وخطط الإنتاج، والمنتجات.
- مسار أمر العمل: مسار العملية، يحدد عدد النقاط في كل مرحلة.
- حدث المسار: تيار أحداث العملية (السجل الأساسي)، يوضح من، ومتى، وعلى أي ماكينة، وإلى أي مرحلة وصل.
- سجل الحالات غير الطبيعية: سجل الحالات غير الطبيعية (نقص المواد، أعطال المعدات، إعادة العمل بسبب الجودة).
حقول الحالة (status، current_step، progress_pct) تُحسب في الوقت الحقيقي من route_event، ولا تُحفظ؛ فقط الأحداث تُحفظ. وبهذه الطريقة، مهما غيّر أي شخص حالة أمر العمل، تظل الحالة متوافقة مع تيار الأحداث.
حدود الواجهة
يجب توضيح حدود الأجهزة الثلاثة:
- جهاز المحطة العمل: مسح الكود → استدعاء أمر العمل → عرض العملية → أزرار كبيرة للبدء/الإيقاف/الإنهاء؛ لا يُسمح بملء أي حقول رقمية، فجميع الأرقام تُكتب تلقائيًا بواسطة PLC أو ماسح الكود.
- لوحة قائد الفريق: عرض شبكي لمحطات فريقه، الأخضر يعني طبيعي، والأصفر يعني تجاوز الوتيرة، والأحمر يعني حالة غير طبيعية. بالنقر على اللون الأحمر، ينتقل مباشرة إلى تفاصيل سجل الحالات غير الطبيعية.
- موظف التوجيه على الحاسوب : مخطط جانت مع تحميل الموارد وقائمة انتظار للحالات الشاذة، يجب فصل الحالات الشاذة في قوائم منفصلة ، ولا يجوز دمجها ضمن مخطط جانت لتجنب صعوبة "البحث عن الحالات الشاذة".
03 كيف يتم التطوير: ثلاث بوابات هي الجمع، الواجهة، والقبول
القضية الأساسية في مرحلة التطوير هي "جعل الموقع يرغب في الاستخدام". وشرط أن يرغب الموقع في الاستخدام هو أن يكون الأمر "بنقرة واحدة فقط"، وليس "ملء الكثير من البيانات". ووراء ذلك تكمن ثلاث بوابات.
بوابة الجمع
ينقسم الجمع إلى ثلاثة مستويات:
- الجمع المباشر من الأجهزة : آلات CNC، آلات الحقن، ومعدات SMT تستخدم بروتوكول OPC UA أو Modbus، حيث تُكتب إشارات التشغيل والإيقاف، رقم البرنامج الحالي، والعداد بشكل فوري في تدفق الأحداث. هذا الجزء هو الأصعب لكنه الأعلى قيمة؛ فبمجرد تنفيذه لا يعود الاعتماد على العمل اليدوي.
- مسح الكود مع زرّ : في محطات العمل اليدوية يتم استخدام ماسح كود (للمواد) بالإضافة إلى زر كبير (للبدء/التوقف/الإكمال). ماسح الكود يعمل عبر USB HID، ويخرج نصًا فقط، دون الحاجة إلى تقنية OCR أو التعرف على الصور ، إذ إن أي مشكلة في شبكة الموقع تؤدي إلى تعطل الصورة تمامًا.
- الوزن/العد/الحاجز الضوئي: وزن المواد، عدّ القطع، والحاجز الضوئي للأمان، جميعها تُرسل عبر إشارات PLC إلى OPC.
تتقاسم ثلاث طبقات خدمة بوابة جمع واحدة، حيث تقوم البوابة بتوحيد البروتوكولات المختلفة إلى تنسيق أحداث موحّد (JSON)، ثم تُكتب في قائمة الرسائل (Kafka أو RabbitMQ)، ليقوم خدمة الاشتراك باستهلاكها ومن ثم كتابتها في قاعدة البيانات. وبهذه الطريقة، عند تغيير المعدات أو محطة التشغيل، يُكتفى بتعديل البوابة فقط، دون الحاجة إلى إعادة كتابة النظام الأساسي للأعمال ..
بوابة الواجهة
هناك نوعان من الواجهات الخارجية:
- المنبع : يُرسل ERP أو MES أوامر العمل، أو أوامر البيع، أو BOM. وهذه هي مصدر البيانات الرئيسي ، حيث يقتصر هذا النظام على القراءة فقط دون الكتابة، لتجنب التغيير المتبادل لحالة الأوامر بين النظامين.
- المصب : يحتاج النظام المالي إلى بيانات ساعات العمل والتكاليف؛ ويحتاج نظام العملاء إلى متابعة进度 التسليم؛ أما نظام الموردين فيحتاج إلى معرفة حالة التجميع الكامل. ويتم التعامل مع المصب عبر "التحفيز بالحدث" أو "الاستدعاء الدوري"، ولا يُسمح له بإعادة كتابة حالة الأمر في نظامنا.
مبادئ تصميم الواجهة: تدفق الأحداث يخرج فقط ولا يدخل . فهذا النظام هو مصدر الحقيقة (source of truth)، بينما الأنظمة الخارجية هي المشتركين. وبالتزام هذه القاعدة، يبقى هناك دائمًا حقيقة واحدة وحيدة للتقدم.
بوابة التحقق
التحقق لا يعني "الوظيفة تعمل"، بل يشمل ثلاثة أمور:
- صحة البيانات : يتم اختيار 5 أوامر عمل عشوائيًا، ومطابقتها مع السبورة البيضاء أو الكاميرات المثبتة في الموقع، للتأكد من أن الفرق بين تسجيل النظام والوقت الفعلي للبدء والانتهاء لا يتجاوز 5 دقائق.
- حلقة مغلقة للحالات غير الطبيعية : يتم إنشاء حالة نقص مواد، والتحقق من كل خطوة بدءًا من إنشاء المشرف، مرورًا بمعالجة المنسق، وصولًا إلى شراء المواد البديلة واستعادة المحطة، مع ضمان تسجيل كامل للإجراءات، وأن تكون الحالة مرئية ضمن قائمة الانتظار خلال 5 دقائق.
- مقارنة الإيقاعات : يتم خلال أسبوع متواصل إحصاء الإيقاع الفعلي لكل محطة، ومقارنته بالمعدلات التقنية المحددة، فإذا تجاوز الفرق 30% يُصدر النظام تلقائيًا إنذارًا.
إذا اجتازت هذه الأمور الثلاثة، فهذا يعني أن "تقدم العملية أصبح مرئيًا فعلاً".
الخلاصة: ترتيب التنفيذ، المخاطر، والمؤشرات
يُنفَّذ مثل هذا المشروع على ثلاث مراحل، وليس دفعة واحدة:
- المرحلة الأولى (1-2 شهر) : يتم أولاً تركيب لوحة المشرف على محطة العمل، مع تغطية خط إنتاج واحد فقط . والهدف هو "أن تُسجل 80% من الملصقات على السبورة بشكل آلي داخل النظام".
- المرحلة الثانية (2-3 أشهر) : يُضاف الكمبيوتر الخاص بالمشرف، وقائمة الانتظار للحالات غير الطبيعية، بالإضافة إلى الشراء المباشر للمعدات، لتغطية جميع خطوط الإنتاج الرئيسية في المصنع. والهدف هو "إلغاء الحاجة إلى الاتصال الهاتفي لمعرفة التقدم في الموقع".
- المرحلة الثالثة (حسب الحاجة) : يتم ربط النظام بـ ERP والنظام المالي ونظام العملاء، لإجراء تحسينات على الإيقاع وتحليل SPC. وهذه المرحلة ليست إلزامية، ويُتخذ القرار بشأنها بعد استكمال المرحلتين الأوليين بناءً على ردود فعل الموقع.
المخاطر الشائعة:
- مقاومة المواقع : الخوف من المراقبة والمقارنة. والحل: إظهار المعلومات على مستوى المحطة فقط، دون الكشف عن الأفراد؛ وحصر المؤشرات على مستوى الفريق فقط، دون إصدار تصنيفات فردية.
- تسجيل النواقص : المعدات القديمة لا تحتوي على منافذ اتصال، ولذلك يُستخدم بندقية المسح الضوئي كبديل. ويجب التأكد أثناء التحقق من أن نسبة النواقص لا تتجاوز 5%.
- تشويه بيانات ساعات العمل : يقوم العمال بإعادة البدء والتوقف عدة مرات بهدف "تحقيق الرقم". وإذا رصد النظام أكثر من عملية بدء في غضون 5 دقائق على نفس المحطة، يُعتبر ذلك حالة غير طبيعية ويُسجل مباشرة.
هناك ثلاثة مؤشرات فقط تحدد نجاح مشروع التحقق:
- عدد المكالمات التي يجريها المشرف : ينخفض بعد التشغيل بنسبة تزيد عن 50%.
- متوسط وقت الاستجابة للحالات غير الطبيعية : تم تخفيض الوقت من ساعة إلى دقيقة.
- إمكانية تحقق العملاء من التقدم : انخفاض معدل الشكاوى المتعلقة بتأخير التسليم بأكثر من 30%.
بوضع هذه المؤشرات الثلاثة على أرض الواقع، يمكن إخلاء السبورة البيضاء على الجدار، وبذلك يُعتبر موضوع التقدم قد أُنجز فعلاً.