
開篇:車間牆上的「進度板」為什麼總比系統早兩天
走進一家做機加工的工廠,會議室牆上掛著一塊白板,上面貼著五顏六色的便簽,每張寫著工單號、當班工序、機床號。每晚值班經理都要把便簽換一遍。第二天早上,老闆來車間問:「昨天那批活交齊了嗎?」車間主任掏出那塊板,眯著眼數便簽。
同一個廠,往往會有兩套「進度」:一塊是白板和便簽,一塊是 ERP 或者 MES 裡的工單狀態。前者是現場真相,後者是給財務、對客戶的數字。兩者對不齊是常態,對得齊才是新聞。
這並不是某個廠的特例。我們見過的車間,從十幾人的小作坊到上千人的整機廠,都出現過類似問題:
- 生產計劃下達不到工位:計劃員在系統裡排了 30 張工單,車間只看到 8 張,剩下的「在系統裡掛著」。
- 進度靠問:調度員一天打幾十個電話問「這活到哪了」,工長也記不清幾道工序走到哪裡。
- 工時和實際對不上:報工員每 4 小時填一次表,填到下班前兩小時一起補,數字和真實節拍差 20% 到 40%。
- 異常沒人盯:某道工序等了三天沒料,沒人發現;等到客戶催貨才發現缺一個零件。
問題不在哪個軟體沒用上,而在「現場」和「系統」之間的採集環節斷了。牆上的白板之所以比 ERP 真,是因為它站在機床邊上,由看得見現場的人維護;而 ERP 往往隔了三層:工長到組長到調度員,每一層都重新錄入一遍,每一層都可能晚一步、錯一步。
下面拆一下這套系統該怎麼設計、怎麼落地,才能讓牆上的白板慢慢空下來。
01 業務怎麼拆:把「進度」切成可採集的最小動作
很多項目一上來就把「工序進度」四個字當一個字段寫。其實「工序進度」是一個複合狀態:工單處於哪張工位、由誰在做、已經做了多少、用了多少工時、質量是否合格、物料齊不齊。這六個維度,每個都要獨立採集,不能合一。
具體拆出來是這樣:
- 工位:每台機床或者工位有一個唯一編號,掃碼或刷卡就能定位「現在這台機在幹誰家的活」。
- 作業人:每張工單的開工序、轉移序、報工序,都關聯到一個工號。即使是師徒合作,主操手是唯一記錄人。
- 已做數量:工序有首檢、過程巡檢、完工計數。數量不是狀態,必須按動一下按鈕或者掃一次碼更新一次。
- 實際工時:開工序和完工序的時間差(自動採集),加上中間停頓(手動補登異常停留原因)。
- 質量狀態:首檢、巡檢、終檢三道記錄,合格、返工、報廢獨立流轉,不允許只填合格率。
- 物料齊套:BOM 上每個物料分到齊、未齊、缺料待補三態,與工單狀態聯動。
把這六維都拆成獨立的「事件流」,而不是一組狀態字段。事件是流水賬,誰、什麼時候、在哪台機上、幹到哪段、出了什麼異常,都記下來。狀態是由事件流推導出來的視圖,狀態字段不能由人手填。
02 怎麼設計:把角色、流程、數據、界面邊界畫清楚
設計階段最容易踩的坑是「做個 App 讓人填」,結果營運兩年 App 裡只有登錄頁和密碼一片空白。問題出在角色和界面對不齊。
角色設計
車間裡有四類人,每一類人用的不是同一個界面:
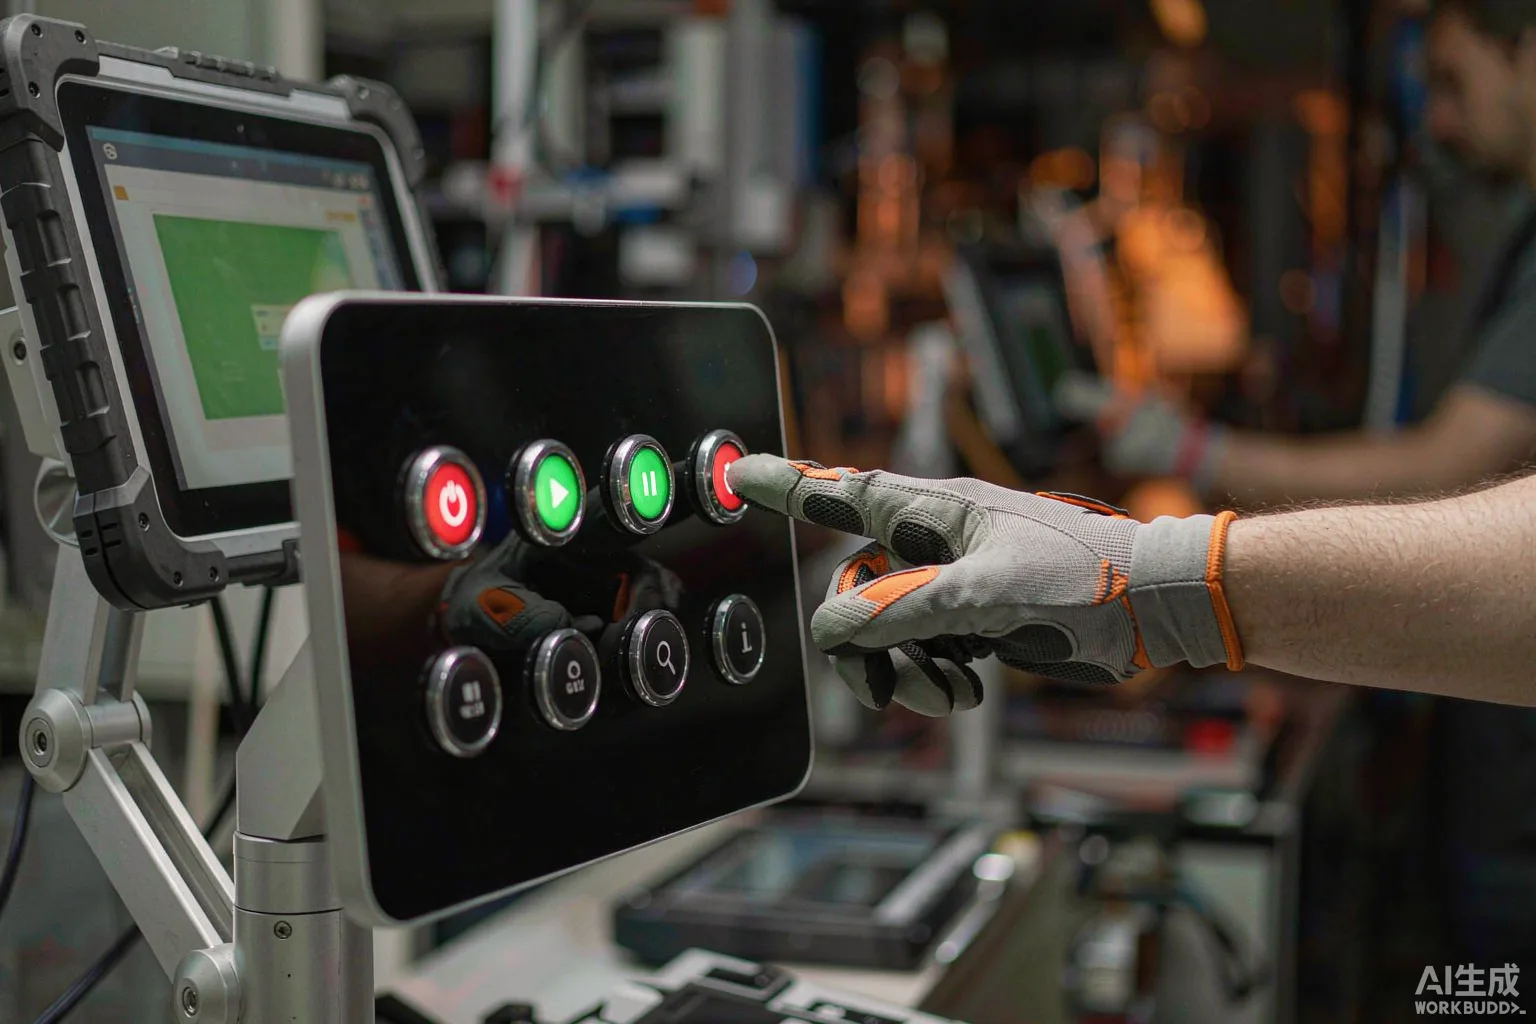
- 操作工:用大按鈕的工位終端或者平板,只看到「我手頭這單」,3 個按鈕:開工、暫停、完工。屏幕上不能出現表格。
- 班組長:用手機或者車間看板,看到本班所有工位的狀態,2 分鐘就能找出「卡在哪」。
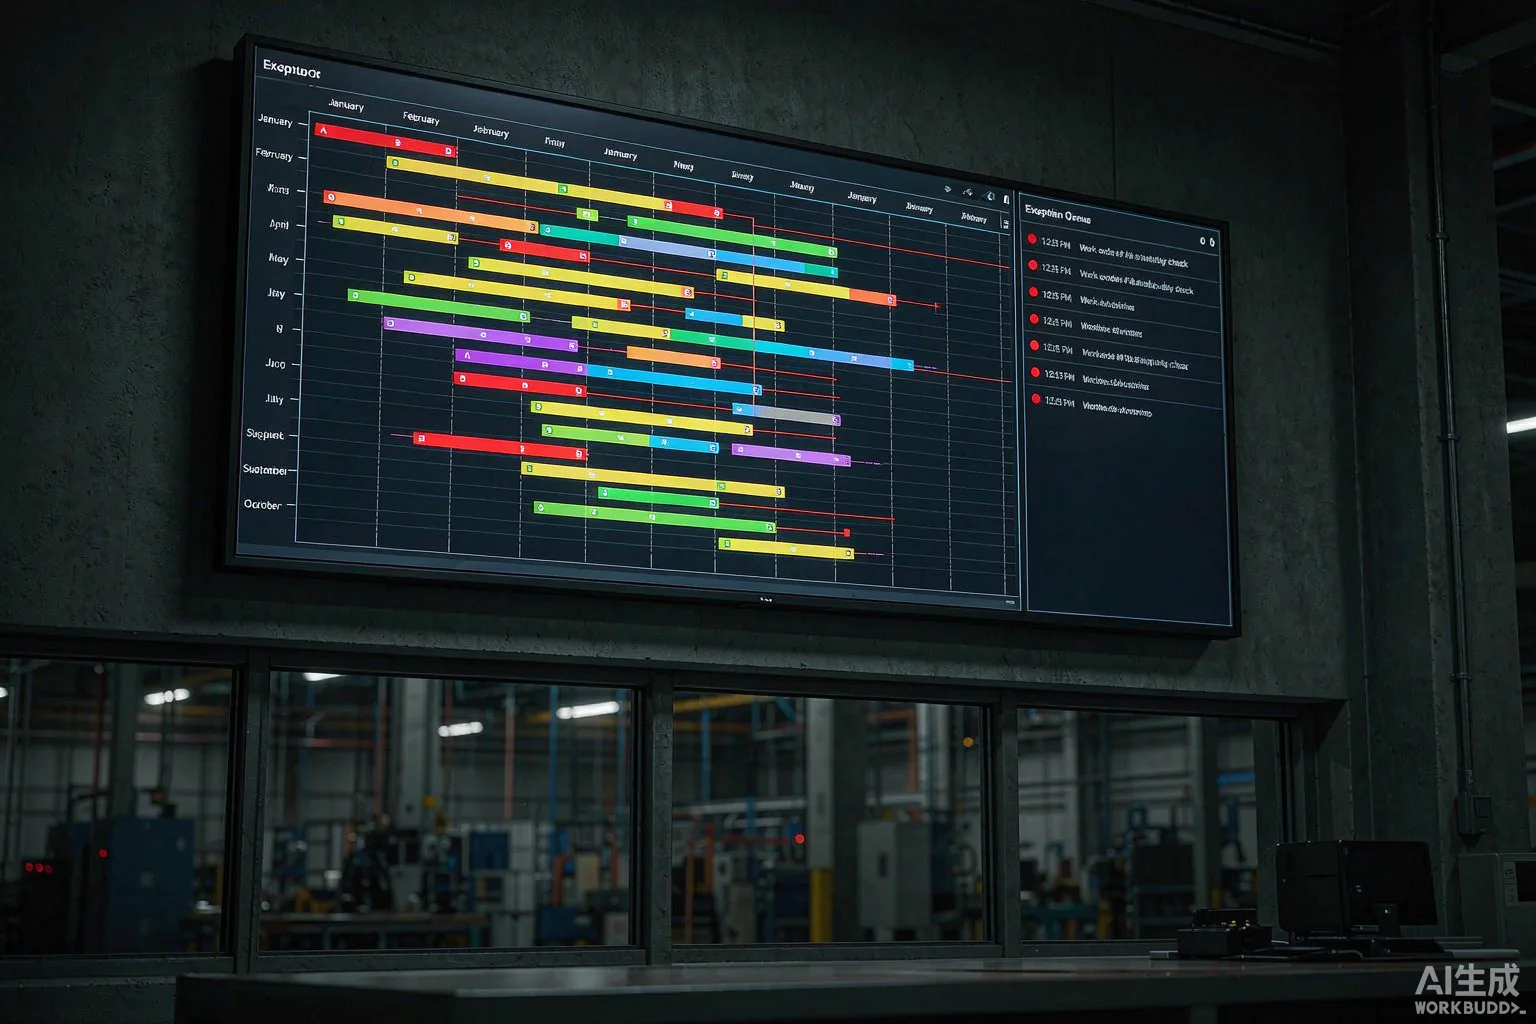
- 調度員或者計劃員:用 PC 端,看全廠所有工位的甘特圖加異常列表,重點是排程調整和異常響應。
- 質量或者工藝:獨立入口,看首檢合格率、返工率、SPC 趨勢圖,不直接改工單狀態,只能出「停線」或「放行」。
數據模型
核心四張表,再加幾張輔助表就夠:
- work_order:工單主表,掛銷售訂單、計劃單和產品。
- work_order_route:工藝路線,每個工序節點布多少。
- route_event:工序事件流(核心流水賬),誰、什麼時候、在哪台機、幹到第幾段。
- exception_log:異常日誌(缺料、設備故障、質量返工)。
狀態字段(status、current_step、progress_pct)都是從 route_event 實時算出來的,不存盤;存盤的只有事件。這樣不論誰來改工單,狀態永遠以事件流為準。
界面邊界
三類終端的邊界要畫清楚:
- 工位終端:掃碼 → 調出工單 → 显示工藝 → 大按鈕開工/暫停/完工;不允許填任何數字字段,所有數字由 PLC 或掃碼槍自動寫。
- 班組長看板:本班工位網格化視圖,綠色正常、黃色超節拍、紅色異常。點擊紅色直接跳到異常日誌詳情。
- 調度員 PC:甘特圖加資源負載加異常隊列,異常必須分隊列,不能混在甘特圖裡讓人「找異常」。
03 怎麼開發:採集、介面、驗收三道閘
開發階段的核心命題是「讓現場願意用」。讓現場願意用的前提是「按一下就行」,不是「填一堆」。這背後是三道閘。
採集閘
採集分三層:
- 設備直採:CNC、注塑機、SMT 走 OPC UA 或者 Modbus,把開停機信號、當前程序號、計數實時寫進事件流。這部分最難但價值最高,做完一次就不再依賴人工。
- 掃碼加按鈕:人工工位走掃碼槍(物料)+ 大按鈕(開工/暫停/完工)。掃碼槍走 USB HID,輸出就是字串,不做 OCR、不做圖像識別,現場網路一卡圖像就廢。
- 稱重/計數/光柵:物料過秤、零件計數、安全光柵,都走 PLC 信號轉 OPC。
三層共用一個採集網關服務,網關把不同協議歸一化成統一事件格式(JSON),寫到消息隊列(Kafka 或 RabbitMQ),由訂閱服務消費後寫庫。這樣換設備或者加工位只改網關,不重寫主業務系統。
接口閘
外部接口兩類:
- 上游:ERP 或者 MES 下發工單、銷售訂單、BOM。這是主數據源,本系統只讀不寫,避免雙系統互改工單狀態。
- 下游:財務系統要工時、成本;客戶系統要交付進度;供應商系統要看齊套狀態。下游走「事件觸發」或者「定時拉取」,不允許下游反寫本系統的工單狀態。
接口設計原則:事件流只出不進。本系統是事件源(source of truth),外部系統是訂閱者。這一條規矩守住了,進度永遠只有一套真相。
驗收閘
驗收不是「功能能用」,而是三件事:
- 資料真實性:隨機抽 5 張工單,對照白板或者現場攝像,確認系統記錄與真實開工、完工時間誤差不超過 5 分鐘。
- 異常閉環:造一個缺料異常,驗證從班組長創建、調度員處理、採購補料到工位恢復,全程留痕、且 5 分鐘內能在異常隊列裡看到流轉。
- 節拍對比:連續一周統計每個工位的實際節拍,對比工藝定額,差異超過 30% 自動出預警單。
這三件都過了,才算「工序進度真的看見了」。
收束:落地的順序、風險與指標
這類項目上線分三步走,不要一次到位:
- 第一期(1-2 個月):先上工位終端加班組長看板,只覆蓋一條產線。目標是「白板上 80% 的便簽能自動同步進系統」。
- 第二期(2-3 個月):加調度員 PC 加異常隊列加設備直採,覆蓋到全廠主要產線。目標是「現場不再需要打電話問進度」。
- 第三期(按需):接 ERP、財務和客戶系統,做節拍優化、SPC 分析。這一期不是必做,做完前兩期後看現場反饋再決定。
常見風險:
- 現場抵觸:怕被監控、被比較。解決辦法:界面只顯示工位,不顯示人;指標只做班組級,不做個人排名。
- 採集漏報:老舊設備不帶通訊口,只能用掃碼槍替代。驗收要確認漏報率不超過 5%。
- 工時失真:操作工為了「湊數字」反覆開工停工。系統檢測同一工位 5 分鐘內多次開工,直接計入異常。
檢驗項目成不成的指標只有三個:
- 調度員的電話量:上線後下降 50% 以上。
- 異常平均響應時長:從小時級壓到分鐘級。
- 客戶可查的進度:交付延遲的投訴率下降 30% 以上。
把這三個指標拿到現場,讓牆上的白板空下來,進度這件事就算真做完了。