
Pembukaan: Mengapakah "papan kemajuan" di dinding bengkel sentiasa dua hari lebih awal daripada sistem
Memasuki sebuah kilang yang menjalankan kerja mesin, terdapat sekeping papan putih di dinding bilik mesyuarat, dipenuhi dengan nota berwarna-warni, setiap satu memuatkan nombor pesanan, proses semasa dan nombor mesin. Setiap malam, pengurus bertugas akan menukar nota tersebut. Pagi esoknya, bos datang ke bengkel dan bertanya: "Adakah kerja kumpulan semalam telah disiapkan?" Ketua bengkel mengeluarkan papan itu dan sambil memejamkan mata, mengira nota-nota tersebut.
Di kilang yang sama, seringkali terdapat dua jenis "kemajuan": satu adalah papan putih dan nota, manakala satu lagi ialah status pesanan dalam ERP atau MES. Yang pertama merupakan realiti di lapangan, sedangkan yang kedua ialah angka untuk bahagian kewangan dan pelanggan. Tidak selaras antara kedua-duanya adalah perkara biasa, hanya apabila kedua-duanya selaras barulah menjadi berita.
Ini bukan kes khas bagi sesuatu kilang sahaja. Kami pernah melihat bengkel-bengkel, daripada bengkel kecil yang hanya mempunyai belasan orang hingga ke kilang pembuatan komponen lengkap yang mempunyai ribuan pekerja, semuanya menghadapi masalah yang serupa:
- Rancangan pengeluaran tidak sampai ke stesen kerja: Penjadual telah menyusun 30 pesanan dalam sistem, tetapi bengkel hanya melihat 8 pesanan, manakala selebihnya "tergantung dalam sistem".
- Kemajuan bergantung pada soalan: Pengatur jadual membuat puluhan panggilan sehari untuk bertanya "di mana posisi kerja ini?", sementara ketua pekerja juga tidak dapat mengingati hingga ke peringkat mana proses telah dilaksanakan.
- Waktu kerja tidak selaras dengan keadaan sebenar: Penjawat yang melaporkan waktu kerja mengisi borang setiap 4 jam, tetapi mengisi sekali gus dua jam sebelum tamat waktu kerja, menyebabkan perbezaan antara angka dan ritma sebenar sebanyak 20% hingga 40%.
- Tiada siapa yang memantau keadaan luar biasa: Suatu proses tertentu menunggu bahan selama tiga hari tanpa disedari; hanya apabila pelanggan mendesak barulah diketahui bahawa satu bahagian tertentu hilang.
Masalahnya bukanlah kerana tiada perisian yang digunakan, tetapi kerana rantaian pengumpulan maklumat antara "lapangan" dan "sistem" telah terputus. Papan putih di dinding lebih tepat daripada ERP kerana ia diletakkan berhampiran mesin, dijaga oleh mereka yang dapat melihat keadaan sebenar di lapangan; manakala ERP pula sering kali melalui tiga peringkat—daripada ketua pekerja ke ketua kumpulan hingga ke pengatur jadual—setiap peringkat memasukkan data semula, dan setiap peringkat mungkin lewat atau melakukan kesilapan.
Berikut adalah langkah-langkah untuk merancang dan melaksanakan sistem ini supaya papan putih di dinding semakin kosong.
01 Bagaimana memecahkan proses perniagaan: Memotong "kemajuan" kepada tindakan terkecil yang boleh dikumpulkan
Ramai projek langsung memasukkan empat perkataan "kemajuan proses" sebagai satu ruang data. Sebenarnya, "kemajuan proses" ialah satu keadaan gabungan:Pesanan berada di stesen kerja yang mana、Siapa yang sedang melaksanakannya、Berapa banyak yang telah siap、Berapa banyak masa kerja yang telah digunakan、Sama ada kualiti memenuhi piawaian、Bahan sudah lengkap atau belum. Enam dimensi ini masing-masing perlu dikumpulkan secara berasingan, tidak boleh digabungkan menjadi satu.
Secara spesifik, pemecahan ini adalah seperti berikut:
- Stesen kerja: Setiap mesin atau stesen kerja mempunyai nombor unik; dengan mengimbas kod QR atau kad, kita boleh mengetahui "mesin ini sedang mengerjakan pesanan siapa pada masa ini".
- Pekerja yang menjalankan kerja: Setiap proses permulaan, pemindahan dan penyerahan pesanan berkaitan dengan satu nombor pekerja. Walaupun bekerjasama antara guru dan murid, jurulatih utama tetap merupakan satu-satunya individu yang merekodkan.
- Jumlah yang telah siap: Proses mempunyai pemeriksaan awal, pemeriksaan semasa dan pengiraan akhir. Jumlah bukanlah keadaan; ia mesti dikemas kini dengan menekan butang atau mengimbas kod.
- Masa kerja sebenar: Selang masa antara permulaan dan penyelesaian proses (dikumpulkan secara automatik), ditambah dengan jeda di tengah-tengah (mesti direkodkan secara manual jika berlaku kelewatan).
- Keadaan kualiti: Tiga rekod pemeriksaan awal, semasa dan akhir; kelulusan, kerja ulang dan pembuangan bergerak secara berasingan, tidak dibenarkan hanya mengisi kadar kelulusan.
- Bahan lengkap: Setiap bahan dalam BOM mempunyai tiga keadaan—lengkap, tidak lengkap atau kekurangan bahan yang perlu diisi—dan ia berhubung rapat dengan status pesanan.
Pecahkan keenam-enam dimensi ini kepada "aliran kejadian" yang berasingan, bukannya satu set ruang data keadaan. Kejadian ialah catatan harian—siapa, bila, di mesin mana, hingga peringkat mana kerja telah dilaksanakan, serta apa jenis keadaan luar biasa yang berlaku—semua direkodkan. Keadaan pula ialah pandangan yang dihasilkan daripada aliran kejadian, ruang data keadaan tidak boleh diisi secara manual.
02 Cara reka bentuk: Membuat garis sempadan peranan, proses, data dan antara muka dengan jelas
Kesilapan paling mudah dilakukan semasa reka bentuk ialah "membuat aplikasi untuk orang mengisi data", namun selepas dua tahun operasi, aplikasi hanya mempunyai halaman log masuk dan kata laluan yang kosong. Masalahnya terletak pada ketidakselarasan antara peranan dan sempadan antara muka.
Reka bentuk peranan
Di bengkel terdapat empat jenis orang, dan setiap jenis menggunakan antara muka yang berbeza:
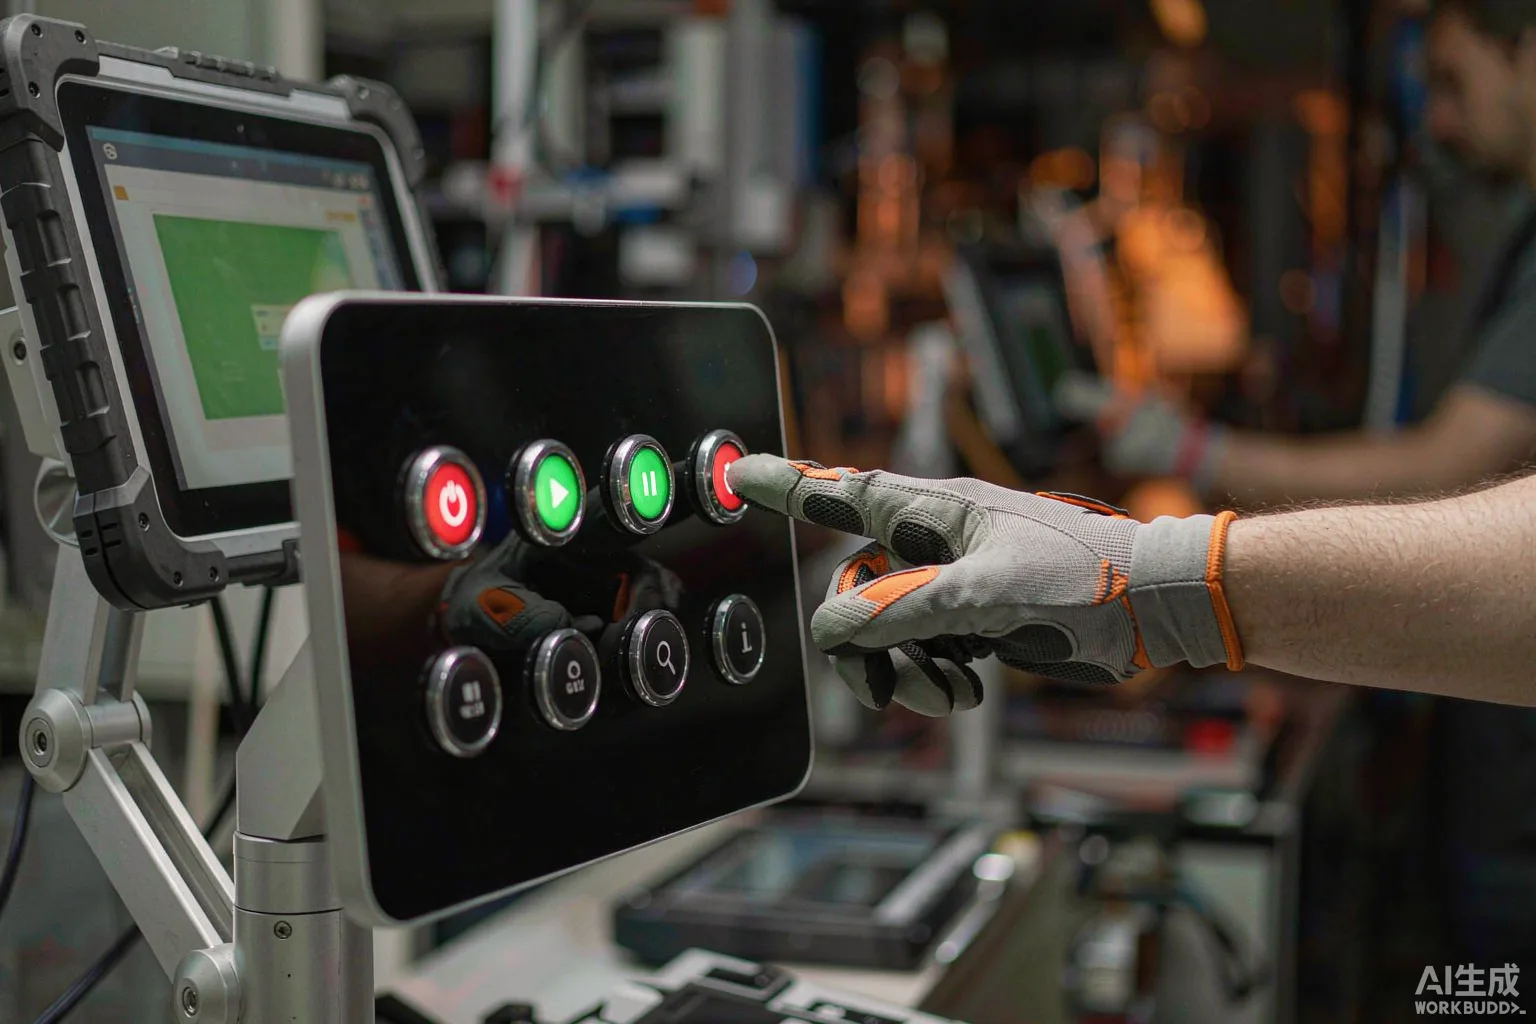
- Pekerja operasi: Menggunakan terminal stesen kerja atau tablet dengan butang besar, hanya melihat "pesanan saya sekarang", dengan tiga butang: mulakan, jeda, selesai. Tiada jadual di skrin.
- Ketua kumpulan: Menggunakan telefon bimbit atau papan pemuka bengkel, melihat status semua stesen kerja dalam syifnya, dan dalam masa 2 minit boleh mengenal pasti "di mana terdapat kekangan".
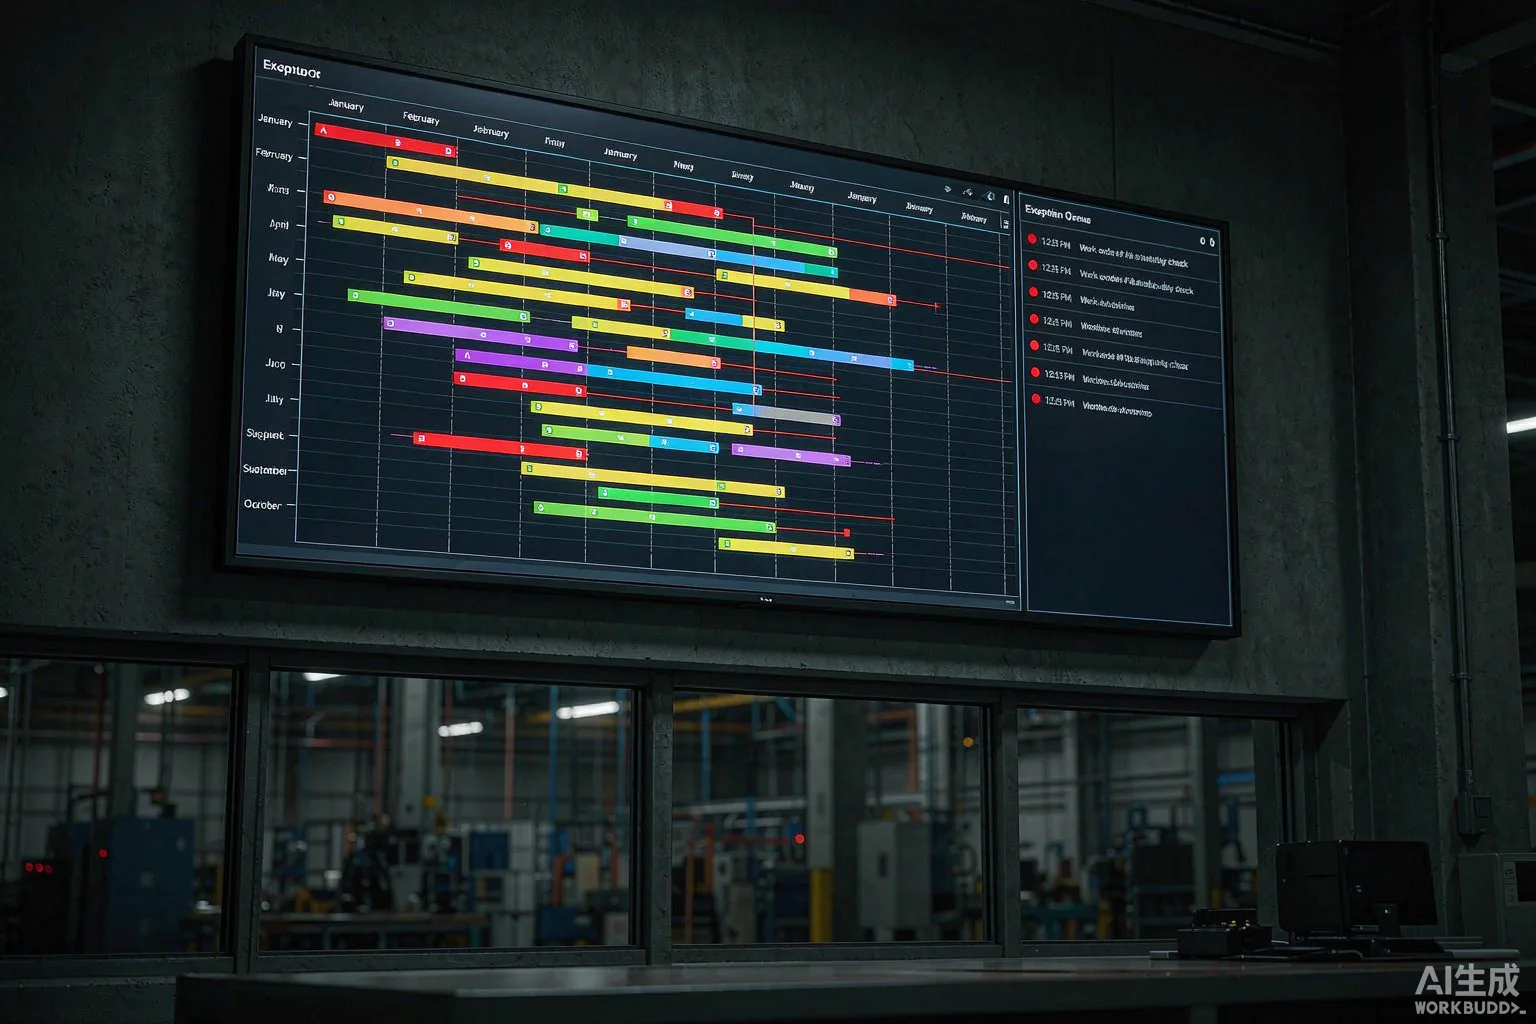
- Pengatur jadual atau penjadual: Menggunakan komputer, melihat carta Gantt dan senarai keadaan luar biasa bagi semua stesen kerja di seluruh kilang, dengan tumpuan kepada pelarasan jadual dan respons terhadap keadaan luar biasa.
- Kualiti atau teknologi proses: Akses berasingan, melihat kadar kelulusan pemeriksaan awal, kadar kerja ulang, graf trend SPC, tidak mengubah status pesanan secara langsung, hanya boleh mengeluarkan "hentikan jalur" atau "benarkan".
Model data
Empat jadual utama, ditambah beberapa jadual sokongan sudah mencukupi:
- work_order: Jadual utama pesanan, berkaitan dengan pesanan jualan, rancangan dan produk.
- work_order_route: Laluan proses, menentukan jumlah setiap titik proses.
- route_event: Aliran kejadian proses (catatan harian utama), siapa, bila, di mesin mana, hingga peringkat mana kerja telah dilaksanakan.
- exception_log: Log keadaan luar biasa (kekurangan bahan, gangguan peralatan, kerja ulang kualiti).
Ruang data keadaan (status、current_step、progress_pct) semuanya dihitung secara masa nyata daripada route_event, dan tidak disimpan; hanya kejadian yang disimpan. Dengan cara ini, walau siapa sahaja yang mengubah pesanan, status sentiasa berdasarkan aliran kejadian.
Garis sempadan antara muka
Garis sempadan bagi tiga jenis terminal perlu diperjelas:
- Terminal stesen kerja: Mengimbas kod → Menampilkan pesanan → Menunjukkan proses → Butang besar untuk mulakan/jeda/selesai;Tidak dibenarkan mengisi sebarang ruang data angka, semua angka ditulis secara automatik oleh PLC atau pengimbas kod.
- Papan pemuka ketua kumpulan: Pandangan grid stesen kerja dalam syifnya, hijau normal, kuning melebihi ritma, merah luar biasa. Klik merah akan terus ke butiran log keadaan luar biasa.
- Pengatur PC: Carta Gantt ditambah dengan beban sumber dan senarai antrian khas, kecualian mesti dikelaskan mengikut antrian berasingan, jangan dicampurkan dalam carta Gantt sehingga menyukarkan orang untuk "mencari kecualian".
03 Bagaimana membangunkannya: tiga pintu gerbang bagi pengumpulan data, antara muka dan penerimaan
Isu utama dalam fasa pembangunan ialah "memastikan pengguna di tapak bersedia untuk menggunakannya". Syarat utama supaya mereka bersedia menggunakannya ialah "hanya perlu satu klik", bukannya "perlu mengisi banyak borang". Di sebaliknya terdapat tiga pintu gerbang.
Pintu gerbang pengumpulan data
Pengumpulan data dibahagikan kepada tiga lapisan:
- Pengumpulan data secara terus daripada peralatan: CNC, mesin suntikan, SMT menggunakan OPC UA atau Modbus, serta menulis isyarat hidup/mati, nombor program semasa dan jumlah kiraan secara masa nyata ke dalam aliran acara. Bahagian ini paling sukar tetapi bernilai tinggi; selepas siap, ia tidak lagi bergantung pada tenaga manusia.
- Pengimbas kod QR ditambah dengan butang: Pada stesen kerja manual, digunakan pengimbas kod QR (untuk bahan) + butang besar (untuk memulakan/penghentian/siap). Pengimbas kod QR menggunakan USB HID, outputnya berupa teks sahaja, tidak melakukan OCR, tidak melakukan pengenalan imej, kerana sekali rangkaian di tapak mengalami gangguan, imej akan hilang.
- Penimbangan/pengiraan/grating: penimbangan bahan, pengiraan bahagian, grating keselamatan, semuanya menggunakan isyarat PLC untuk ditukar kepada OPC.
Ketiga-tiga tingkat berkongsi satu perkhidmatan gateway penuaian; gateway ini menyeragamkan pelbagai protokol kepada format acara seragam(JSON),kemudian menulisnya ke dalam barisan mesej(Kafka atau RabbitMQ),selepas itu perkhidmatan langganan akan memprosesnya dan menyimpan data ke pangkalan data. Dengan cara ini, apabila menukar peralatan atau stesen pemprosesan, hanya perlu mengubah gateway sahaja, tanpa perlu menulis semula sistem perniagaan utama.
Gerbang antara muka
Antara muka luaran terbahagi kepada dua jenis:
- Hulu:ERP atau MES menghantar surat arahan, pesanan jualan, BOM. Ini merupakan sumber data utama,sistem ini hanya membaca, tidak menulis, bagi mengelakkan kedua-dua sistem saling mengubah status surat arahan.
- Hilir:Sistem kewangan memerlukan maklumat waktu kerja dan kos;sistem pelanggan memerlukan kemajuan penghantaran;sistem pembekal pula perlu melihat status penyediaan komponen. Hilir menggunakan "pencetus acara" atau "penarikan berjadual", dan dilarang sama sekali daripada menulis semula status surat arahan di dalam sistem ini.
Prinsip reka bentuk antara muka:Aliran acara hanya keluar, tidak masuk。Sistem ini adalah sumber acara(source of truth),manakala sistem luaran pula ialah pelanggan. Jika peraturan ini dipatuhi, maka hanya akan ada satu kebenaran mengenai kemajuan kerja.
Gerbang penerimaan
Penerimaan bukan sekadar "fungsi boleh digunakan",tetapi merangkumi tiga perkara:
- Kepastian data:secara rawak memilih 5 surat arahan,membandingkannya dengan papan putih atau rakaman di lokasi,memastikan kesilapan masa mulakan dan tamat kerja antara rekod sistem dengan keadaan sebenar tidak melebihi 5 minit.
- Litar tertutup anomali:mencipta satu anomali kekurangan bahan,memverifikasi proses dari penciptaan oleh ketua kumpulan,penyelesaian oleh penyelia,pengambilan bahan tambahan oleh bahagian pembelian sehingga pemulihan di stesen kerja,semuanya dicatat dengan teliti,dan dalam tempoh 5 minit boleh dilihat pergerakan dalam barisan anomali.
- Perbandingan ritma kerja:selama seminggu berturut-turut mengira ritma kerja sebenar setiap stesen kerja,berbanding dengan piawaian proses,jika perbezaan melebihi 30%,sistem secara automatik akan mengeluarkan notis amaran.
Hanya apabila ketiga-tiga perkara ini diluluskan barulah boleh dikatakan "kemajuan proses benar-benar dapat dilihat".
Penutupan:Urutan pelaksanaan,risiko dan petunjuk prestasi
Projek sebegini biasanya dilancarkan dalam tiga fasa,bukan sekali gus:
- Fasa pertama(1–2 bulan):mula dengan memasang papan kenyataan ketua kumpulan di terminal stesen kerja,hanya meliputi satu barisan pengeluaran。Matlamatnya ialah "80% nota pada papan putih dapat diselaraskan secara automatik ke dalam sistem".
- Fasa kedua(2–3 bulan):menambah PC penyelia,barisan anomali serta pengambilan langsung peralatan,meliputi semua barisan utama di seluruh kilang. Matlamatnya ialah "tiada lagi panggilan telefon di lokasi untuk mengetahui kemajuan kerja".
- Fasa ketiga(bergantung pada keperluan):menghubungkan ERP,sistem kewangan dan pelanggan,melakukan pengoptimuman ritma kerja serta analisis SPC. Fasa ini bukan wajib,hanya akan dilaksanakan selepas dua fasa terdahulu berjaya,berdasarkan maklum balas di lapangan.
Risiko yang lazim:
- Ketidakpuasan di lapangan:takut diselia dan dibandingkan. Cara penyelesaiannya:antara muka hanya menunjukkan stesen kerja,bukan individu;petunjuk hanya diperuntukkan pada tahap kumpulan,bukan ranking individu.
- Ketidakwajaran penuaian:peralatan lama tiada port komunikasi,hanya boleh digantikan dengan pengimbas kod QR. Semasa penerimaan, pastikan kadar ketidakwajaran tidak melebihi 5%.
- Ketidakwajaran waktu kerja:pekerja melakukan kerja berulang kali demi "mengisi angka". Sistem akan mengesan jika stesen kerja yang sama dimulakan beberapa kali dalam tempoh 5 minit,dan secara automatik dianggap sebagai anomali.
Hanya ada tiga petunjuk untuk menilai sama ada projek ini berjaya:
- Jumlah panggilan telefon penyelia:selepas pelancaran turun lebih daripada 50%.
- Masa respons purata anomali:daripada beberapa jam diturunkan kepada beberapa minit.
- Kemajuan yang boleh diperiksa oleh pelanggan:jumlah aduan akibat lewat penghantaran turun lebih daripada 30%.
Apabila ketiga-tiga petunjuk ini dapat dicapai di lapangan,papan putih di dinding akan kosong,dan urusan kemajuan kerja boleh dianggap telah selesai sepenuhnya.