
Başlangıç: Atölye duvarındaki “ilerleme panosu” neden her zaman sistemden iki gün önde olur
Bir makine işleme firmasına girildiğinde, toplantı odasının duvarında renkli not kağıtlarıyla kaplı bir beyaz tahta bulunur; her bir kağıtta iş emri numarası, o vardiyadaki işlem adedi ve tezgah numarası yazmaktadır. Her akşam görevli müdür, bu notları yeniden düzenler. Ertesi sabah patron atölyeye gelip sorar: “Dünkü işler tamamlandı mı?” Atölye müdürü o tahtayı çıkarır ve gözlerini kısarak notları sayar.
Aynı fabrikada genellikle iki tür “ilerleme” görülür: biri beyaz tahta ve not kağıtları, diğeri ise ERP veya MES sistemindeki iş emri durumudur. İlki sahada yaşanan gerçek durumu yansıtır, ikincisi ise maliye ve müşterilere sunulan rakamlardır. İkisinin eşleşmemesi olağan bir durumdur; eşleşmesi ise haber değerindedir.
Bu yalnızca belirli bir fabrikanın özel durumu değil. Görüştüğümüz tüm atölyelerde, onlarca kişilik küçük bir atölyeden binlerce çalışanı olan tam montaj fabrikasına kadar, benzer sorunlarla karşılaştık:
- Üretim planı iş istasyonlarına ulaşmaz : Planlamacı sistemde 30 iş emri oluştururken, atölyede sadece 8 tanesini görür; geri kalanlar “sistemde asılı duruyor”.
- İlerleme sorgulamaya dayalıdır : Sevk yetkilisi gün boyunca onlarca telefonla “bu iş nerede?” diye sorar; ustabaşı da kaç işlem aşamasının nerede olduğunu hatırlayamaz.
- İş saatleri ile gerçek durum uyuşmaz : İş kaydı yapan personel her 4 saatte bir form doldurur; mesai bitiminden iki saat önce hepsini bir araya getirerek tamamlar; sonuç olarak rakamlar ve gerçek çalışma tempoları arasında %20 ila %40 fark oluşur.
- Anormal durumlar izlenmez : Bir işlem aşaması üç gün boyunca malzeme beklese de kimse fark etmez; ancak müşteri teslimat için baskı yapınca bir parçanın eksik olduğu ortaya çıkar.
Sorun, hangi yazılımın kullanılmadığı değil, “saha” ile “sistem” arasındaki veri toplama sürecinin kesintiye uğramasıdır. Duvardaki beyaz tahtanın ERP’den daha doğru olmasının nedeni, onun tezgahın hemen yanında bulunması ve sahayı gören kişiler tarafından bakımının yapılmasıdır; ERP ise genellikle üç katman arasında geçer: ustabaşından grup liderine, oradan sevk yetkilisine; her bir katmanda veriler yeniden girilir ve her bir katmanda bir adım gecikme ya da bir hata yaşanabilir.
Şimdi bu sistemin nasıl tasarlanması ve hayata geçirilmesi gerektiğini inceleyelim; böylece duvardaki beyaz tahta yavaş yavaş boşalmaya başlasın.
01 İşletmenin nasıl bölünmesi gerektiği: “ilerleme”yi toplanabilen en küçük eylemlere ayırın
Pek çok proje, işe başlarken “işlem ilerlemesi” ifadesini tek bir alan olarak kabul eder. Oysa “işlem ilerlemesi” karmaşık bir durumdur: iş emrinin hangi istasyonda bulunduğu , kimin tarafından yapıldığı, ne kadarının tamamlandığı, kaç iş saatine ihtiyaç duyulduğu, kaç iş saatinin harcandığı, kalite açısından uygun olup olmadığı, malzemelerin tamamlayıp tamamlanmadığı gibi altı ayrı boyutu vardır. Bu altı boyutun her biri bağımsız olarak toplanmalı, birleştirilmemelidir. Ayrıntılı olarak şu şekilde ayrılır:
İş istasyonu: Her tezgah veya iş istasyonuna kendine özgü bir numara verilir; barkod okuma veya kart okuma yoluyla “şu an bu tezgah kimin işini yapıyor” sorusu cevaplanır.
- İş istasyonu : Her tezgahın veya iş istasyonunun kendine özgü bir numarası vardır; barkod okuma veya kart okuma yoluyla “şu an bu tezgah kimin işini yapıyor” sorusu cevaplanır.
- İş yapan kişi : Her iş emrinin başlama, transfer ve bildirim işlemlerine ait bilgiler bir iş numarasına bağlanır; çırak-usta işbirliği olsa bile, ana operatör tek kaydeden kişidir.
- Yapılan miktar : İşlemde ilk denetim, süreç denetimi ve tamamlama sayımı yapılır. Miktar bir durum değildir; düğmeye basılması veya barkod okutulmasıyla güncellenmelidir.
- Gerçek iş saatleri : Başlama ve tamamlama işlemleri arasındaki süre farkı (otomatik olarak kaydedilir), buna ek olarak ara duraklar (anormal durakların nedenleri manuel olarak kaydedilir).
- Kalite durumu : İlk denetim, süreç denetimi ve son denetim olmak üzere üç ayrı kayıt; kabul, yeniden işleme ve hurdaya ayıklama süreçleri bağımsız olarak ilerler; yalnızca kabul oranı doldurulmasına izin verilmez.
- Malzeme bütünü : BOM’da her malzemenin tamamlandığı, tamamlanmadığı ve eksik olan malzemelerin üç ayrı durumu vardır; bunlar iş emri durumuyla senkronize edilir.
Bu altı boyutu ayrı “olay akışı” haline getirin, bir dizi durum alanı değil. Olaylar bir günlük kayıttır; kim, ne zaman, hangi tezgah üzerinde, hangi aşamaya geldi, ne tür bir anormallik çıktı, hepsi kaydedilir. Durum ise bu olay akışından türetilen bir görünüm olup, durum alanlarının insan eliyle doldurulmasına izin verilmez. .
02 Tasarım: Roller, süreçler, veriler ve arayüz sınırlarını netleştirin
Tasarım aşamasında en kolay düşülen tuzağa “insanlara doldurtacak bir uygulama yapmak” örneği verilebilir; sonuç olarak iki yıl sonra uygulamada yalnızca giriş sayfası ve şifre alanında boşluk kalır. Sorun, roller ve arayüzün birbiriyle uyumsuz olmasıdır.
Rol tasarım
Atölyede dört farklı tip insan vardır; her birinin kullandığı arayüz aynı değildir:
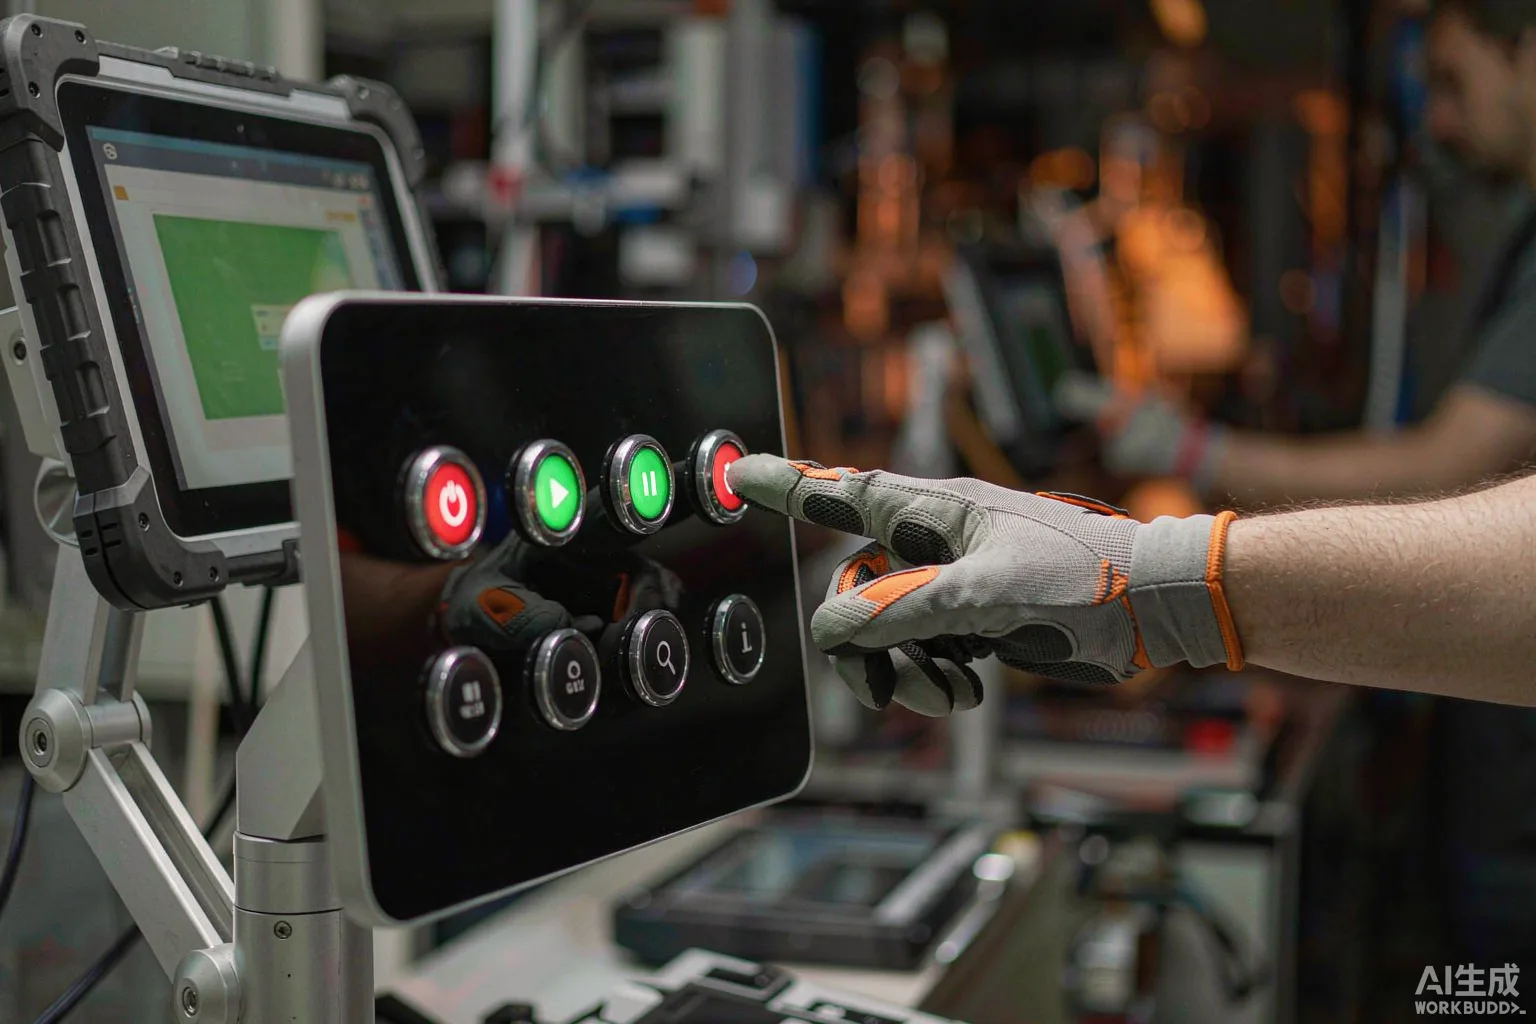
- Operatör : Büyük düğmeli istasyon terminali veya tablet kullanır; yalnızca “şu an elimdeki iş” görünür; üç düğme: başla, durdur, tamamla. Ekran üzerinde tablo görüntülenmez.
- Grup lideri : Cep telefonu veya atölye pano kullanır; tüm istasyonların durumunu görür; iki dakikada “nereye takıldı” sorusunu çözer.
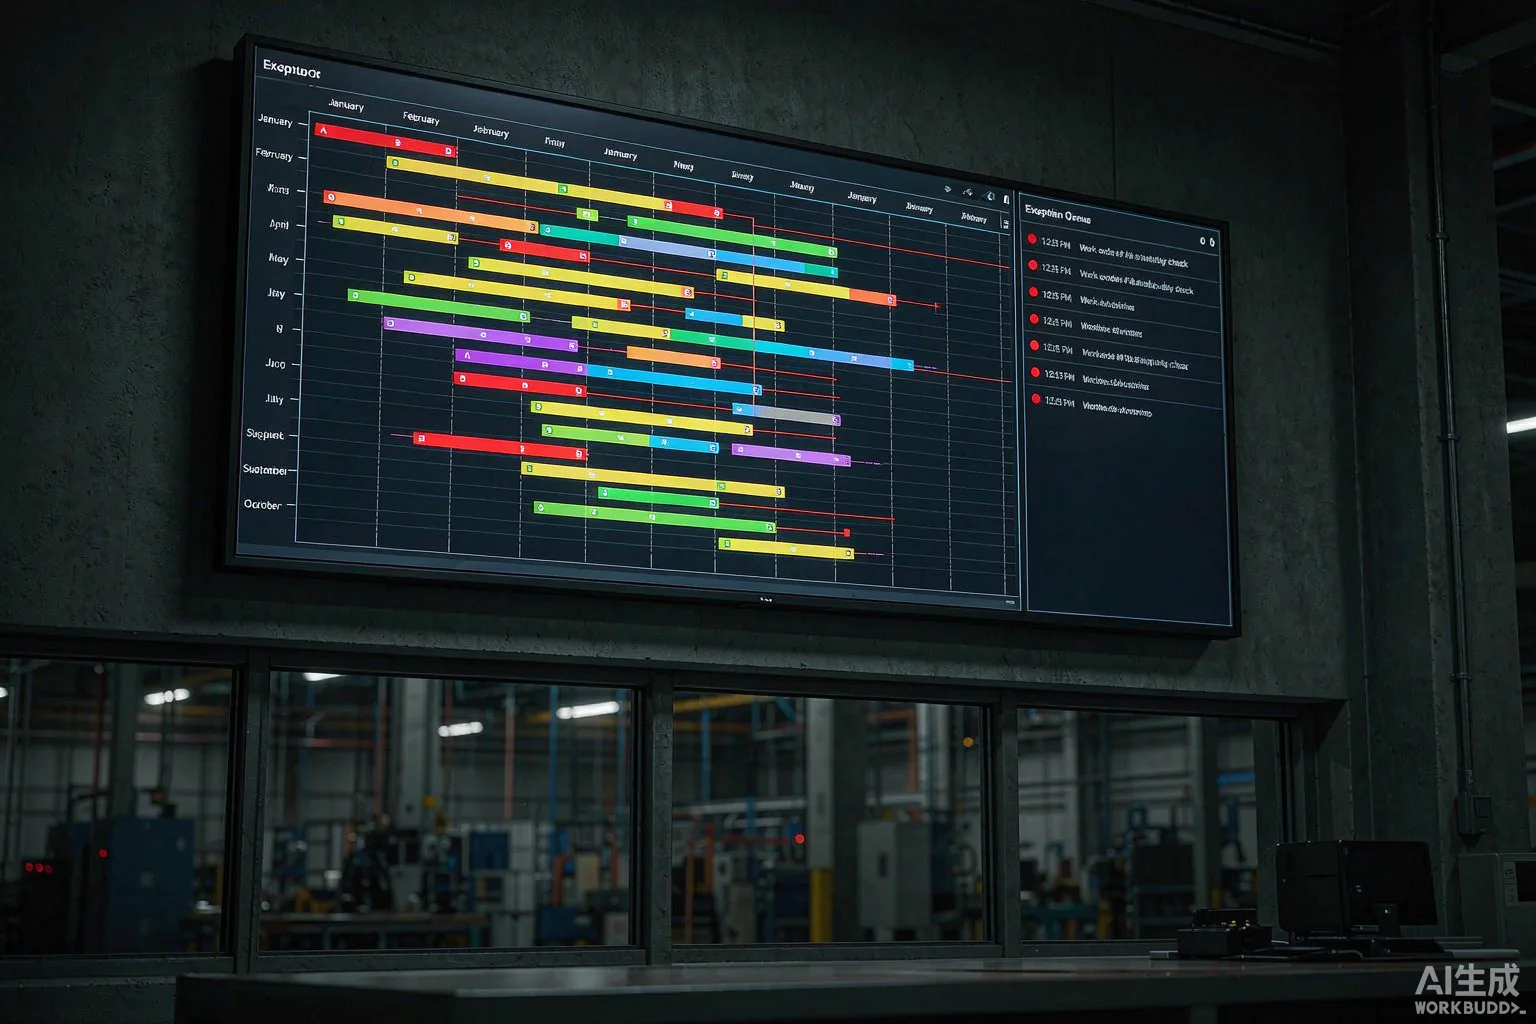
- Sevk yetkilisi veya planlamacı : PC üzerinden tüm fabrikanın bütün istasyonlarının Gantt grafiğini ve anormal durum listesini görür; öncelikle program değişiklikleri ve anormal durumlara yanıt verir.
- Kalite veya proses : Bağımsız giriş; ilk denetim kabul oranı, yeniden işleme oranı ve SPC eğilim grafiğini inceler; doğrudan iş emri durumunu değiştirmeye izin vermez; yalnızca “hat durdurma” veya “serbest bırakma” kararı verebilir.
Veri modeli
Temel dört tablo ve birkaç yardımcı tablo yeterlidir:
- work_order: İş emri ana tablosu; satış siparişi, planlama ve ürünle ilişkilendirilir.
- work_order_route: Proses rotası; her işlem noktasında kaç parça üretildiğine ilişkin bilgi.
- route_event: İşlem olay akışı (temel günlük kayıtlar); kim, ne zaman, hangi tezgah üzerinde, hangi aşamaya geldi.
- exception_log: Anormal durum günlüğü (malzeme eksikliği, ekipman arızaları, kaliteye bağlı yeniden işleme).
Durum alanları (status、current_step、progress_pct) tümü route_eventdan anlık olarak hesaplanır; diskette saklanmaz; sadece olaylar diskette tutulur. Böylece iş emrini kim değiştirirse değiştirsinn, durum hep olay akışına göre belirlenir.
Arayüz sınırları
Üç tip terminalin sınır çizgileri net olarak belirlenmelidir:
- İş istasyonu terminali : Barkod okuma → iş emri çağırma → proses gösterme → büyük düğmelerle başla/durdur/tamamla; hiçbir sayısal alan doldurulmasına izin verilmez; tüm sayılar PLC veya barkod okuyucu tarafından otomatik olarak yazılır.
- Grup lideri pano : Tüm istasyonların yeşil normal, sarı fazla hız, kırmızı anormal durumlarını gösteren kareli görünüm; kırmızıya tıkladığınızda doğrudan anormal durum günlüğüne yönlendirilir.
- Görevli PC: Gantt grafiği, kaynak yükü ve anomaliler için ayrı sıralar; anomaliler mutlaka ayrı sıralarda yer almalı, Gantt grafiğinde karışık hâlde bırakılarak “anomalileri bulma” işini zorlaştırmamalıdır.
03 Nasıl geliştirilir: Toplama, arayüz ve kabul olmak üzere üç kapı
Geliştirme aşamasının temel amacı “sahada kullanılmaya istekli hâle getirmektir”. Sahada kullanılmaya istekli hâle getirmenin ön koşulu “bir kez tıklama yeterli” olup, “bir sürü bilgi doldurmak” değildir. Bunun arkasında ise üç kapı vardır.
Toplama kapısı
Toplama üç katmanlıdır:
- Ekipman doğrudan toplama: CNC, enjeksiyon kalıplama makineleri, SMT için OPC UA veya Modbus kullanılır; çalışıp durma sinyalleri, mevcut program numarası ve sayaç değerleri olay akışına gerçek zamanlı olarak yazılır. Bu bölüm en zor ama en yüksek değere sahiptir; bir kez tamamlandığında artık insan müdahalesine ihtiyaç kalmaz.
- Kod okuma ve düğme ekleme: İnsan iş istasyonlarında kod okuyucu (malzeme) + büyük düğme (başlat/durdur/sonlandır) kullanılır. Kod okuyucu USB HID üzerinden çalışır ve çıktı bir metindir; OCR veya görüntü tanıma yapılmaz, çünkü sahada ağ bağlantısının kesilmesi halinde görüntü işleme işlevi iflas eder.
- Tartma/Sayma/Gratik : Malzeme tartımı, parça sayımı ve güvenlik gratikleri, hepsi PLC sinyallerini OPC’ye dönüştürerek işler.
Üç katman ortak bir toplama ağ geçidi hizmeti kullanır; ağ geçidi farklı protokolleri tek tip olay formatına (JSON) dönüştürür ve bu veriyi mesaj kuyruğuna (Kafka veya RabbitMQ) yazar. Abone hizmeti bunu tüketip ardından veritabanına yazarak işlem görür. Böylece ekipman veya işleme konumunu değiştirirken yalnızca ağ geçidi değiştirilir, ana işlevsel sistemi yeniden yazmak gerekmez .
Arayüz kapısı
Dış arayüzler iki türdür:
- Üst akış : ERP veya MES iş emri, satış siparişi ve BOM gönderir. Bu, ana veri kaynağıdır , sistem yalnızca okur, yazmaz; böylece iki sistem arasında iş emri durumunun karşılıklı değişimi önlenir.
- Alt akış : Maliyet sistemi çalışma saatlerine ve maliyetlere ihtiyaç duyar; müşteri sistemi teslimat takvimine bakar; tedarikçi sistemi ise malzeme tamamlanma durumunu inceler. Alt akış “olay tetikleme” veya “zamanlı çekme” yöntemiyle çalışır; alt akışın sistemin iş emri durumunu tersine yazmasına izin verilmez.
Arayüz tasarım ilkeleri: Olay akışı yalnızca dışarıya doğru, içeriye değil . Bu sistem gerçeklerin kaynağıdır (source of truth), dış sistemler ise abonelerdir. Bu kurala uyulduğunda, ilerleme her zaman tek bir gerçekle belirlenir.
Kabul kapısı
Kabul, “fonksiyonel olarak kullanılabilir olmak” değil, üç şeyi kapsar:
- Veri doğruluğu : Rastgele 5 iş emri seçilir, beyaz tahta veya saha kamerasıyla karşılaştırılır; sistem kayıtları ile gerçek başlama ve bitiş süreleri arasındaki farkın 5 dakikayı aşmadığı doğrulanır.
- Anomali kapalı döngüsü : Bir malzeme eksikliği anomalisini oluşturarak, takım liderinin oluşturmasından, sevk görevlisinin işleminin düzenlenmesine, satın alma tarafından malzemenin teminin edilmesinden, iş istasyonunun tekrar çalışır hale getirilmesine kadar tüm süreçte iz bırakıldığını ve anomaliler sırasındaki hareketin 5 dakika içinde görülebildiğini doğrularız.
- Ritim karşılaştırması : Bir hafta boyunca her iş istasyonunun fiili ritmini ölçer, proses normlarıyla kıyaslar; fark %30’un üzerinde olduğunda otomatik olarak uyarı bildirimi gönderilir.
Bu üç unsur da geçildiğinde ancak “işlem sürecinin ilerlemesi gerçekten görülmüş” sayılır.
Kapanış: Uygulamanın sıralaması, riskleri ve göstergeleri
Bu tür projelerin devreye alınması üç aşamalıdır; bir seferde tamamlanmamalıdır:
- Birinci aşama (1–2 ay) : Öncelikle iş istasyonu terminallerinde ek mesai takip lideri panosu kurulur, yalnızca bir üretim hattını kapsamaktadır . Hedef, “beyaz tahtadaki notların %80’inin sistemde otomatik olarak senkronize edilmesi”.
- İkinci aşama (2–3 ay) : Sevk görevlisinin bilgisayarına anomaliler sırası ve ekipmanların doğrudan satın alımını ekleyerek fabrikanın tüm önemli üretim hatlarını kapsar. Hedef, “sahada artık ilerleme hakkında telefonla soru sormaya gerek kalmaması”.
- Üçüncü aşama (isteğe göre) : ERP, maliye ve müşteri sistemlerine bağlanıp ritim optimizasyonu ve SPC analizi yapılır. Bu aşama zorunlu değildir; önceki iki aşamadan sonra sahadan geri bildirim alınarak karar verilir.
Yaygın riskler:
- Sahada direniş : İzlenmekten ve kıyaslanmaktan korkulur. Çözüm: Arayüz yalnızca iş istasyonunu gösterir, insanları göstermez; göstergeler yalnızca takım düzeyinde yapılır, bireysel sıralama yapılmaz.
- Toplama eksikliği : Eski ekipmanlarda iletişim portu yoktur, yalnızca barkod tarayıcıyla yerine getirilir. Kabul sırasında eksiklik oranı %5’i aşmamalıdır.
- Çalışma saatlerinde bozulma : İşçiler “sayıyı doldurmak” için defalarca işe başlayıp bırakırlar. Sistem aynı iş istasyonunda 5 dakika içinde birden çok kez işe başlandığını tespit eder ve doğrudan anomaliler listesine dahil eder.
Denetimde başarının göstergesi yalnızca üçtür:
- Sevk görevlisinin telefon trafiği : Devreye aldıktan sonra %50’den fazla azalır.
- Anomalilerin ortalama yanıt süresi : Saatlik seviyeden dakikaya indirilir.
- Müşterilerin erişebildiği ilerleme : Teslimat gecikmesi şikayet oranında %30’dan fazla düşüş sağlanır.
Bu üç göstergenin sahaya taşınması, duvardaki beyaz tahtanın boşaltılmasını sağlar; böylece ilerleme konusu gerçekten tamamlanmış sayılır.