
บทนำ: ทำไม “กระดานแสดงความคืบหน้า” บนผนังโรงงานถึงมักจะล้ำหน้าระบบอยู่สองวันเสมอ
เมื่อเข้าไปในโรงงานผลิตชิ้นส่วนเครื่องจักร บนผนังห้องประชุมแขวนไว้ด้วยกระดานขาว ซึ่งติดโน้ตหลากสีไว้ โดยแต่ละแผ่นเขียนหมายเลขคำสั่งงาน ขั้นตอนการผลิตของกะนั้น และหมายเลขเครื่องจักร ทุกคืนผู้จัดการเวรจะต้องเปลี่ยนโน้ตเหล่านี้ใหม่ พอเช้าวันรุ่งขึ้น เจ้าของโรงงานมาถามที่โรงงานว่า “งานชุดเมื่อวานส่งครบหรือยัง?” หัวหน้าโรงงานหยิบกระดานนั้นออกมา แล้วหรี่ตาไล่ดูโน้ตทีละแผ่น
ในโรงงานเดียวกัน มักมี “ความคืบหน้า” สองแบบ: แบบหนึ่งคือกระดานขาวกับโน้ต อีกแบบคือสถานะคำสั่งงานในระบบ ERP หรือ MES แบบแรกคือความจริงที่เกิดขึ้นในพื้นที่ทำงาน ส่วนแบบหลังเป็นตัวเลขสำหรับฝ่ายบัญชีและลูกค้า การไม่ตรงกันระหว่างสองแบบนี้ถือเป็นเรื่องปกติ แต่ถ้าตรงกันได้ก็กลายเป็นข่าวใหญ่
นี่ไม่ใช่กรณีเฉพาะของโรงงานใดโรงงานหนึ่ง เราเคยพบเห็นโรงงานหลากหลายขนาด ตั้งแต่โรงช่างเล็กๆ ที่มีคนสิบกว่าคน ไปจนถึงโรงงานประกอบเครื่องจักรขนาดใหญ่ที่มีพนักงานนับพัน ก็ล้วนมีปัญหาคล้ายๆ กัน:
- แผนการผลิตส่งถึงแท่นงานไม่ถึง: นักวางแผนจัดตารางงานในระบบ 30 คำสั่งงาน แต่ในโรงงานกลับเห็นเพียง 8 คำสั่งงาน ส่วนที่เหลือ “แค่ค้างอยู่ในระบบ”
- ความคืบหน้าต้องคอยถาม: พนักงานควบคุมการผลิตโทรหาหลายสิบครั้งต่อวัน เพื่อถามว่า “งานนี้ถึงไหนแล้ว” ขณะที่หัวหน้าฝ่ายผลิตเองก็จำไม่ได้ว่ากระบวนการผลิตแต่ละขั้นตอนไปถึงไหนแล้ว
- ชั่วโมงการทำงานไม่ตรงกับความเป็นจริง: พนักงานรายงานเวลาทำงานกรอกแบบฟอร์มทุก 4 ชั่วโมง แต่มาแก้ไขพร้อมกันในช่วงสองชั่วโมงสุดท้ายของวัน ทำให้ตัวเลขแตกต่างจากอัตราการผลิตที่แท้จริงถึง 20%–40%
- ความผิดปกติไม่มีใครติดตาม: บางขั้นตอนรอวัสดุอยู่สามวันโดยไม่มีใครสังเกต จนกระทั่งลูกค้าเร่งรัดส่งของจึงพบว่าขาดชิ้นส่วนหนึ่ง
ปัญหาไม่ได้อยู่ที่ซอฟต์แวร์ใดซอฟต์แวร์หนึ่งใช้งานไม่ได้ แต่อยู่ที่ช่องทางการเก็บข้อมูลระหว่าง “พื้นที่ปฏิบัติงาน” กับ “ระบบ” ที่ขาดหายไป กระดานขาวบนผนังถึงแม้จะดูแม่นยำกว่าระบบ ERP เพราะมันตั้งอยู่ข้างเครื่องจักร และถูกดูแลโดยคนที่เห็นสภาพการทำงานจริง ขณะที่ระบบ ERP มักมีช่องว่างถึงสามระดับ—หัวหน้าฝ่ายผลิต → หัวหน้าทีม → พนักงานควบคุมการผลิต—ซึ่งแต่ละระดับต้องป้อนข้อมูลซ้ำ ทำให้เกิดความล่าช้าหรือข้อผิดพลาดได้ตลอดเวลา
ต่อไปเราจะมาแยกวิเคราะห์ว่าควรออกแบบและวางระบบอย่างไร เพื่อให้กระดานขาวบนผนังค่อยๆ ว่างลง
01 แบ่งงานอย่างไร: แยก “ความคืบหน้า” ออกเป็นการกระทำย่อยที่สามารถเก็บข้อมูลได้
โครงการจำนวนมากเมื่อเริ่มต้นมักใส่คำว่า “ความคืบหน้าของขั้นตอน” เป็นฟิลด์เดียว ทั้งที่จริงๆ แล้ว “ความคืบหน้าของขั้นตอน” เป็นสถานะรวมที่ประกอบด้วย: คำสั่งงานอยู่ที่แท่นงานไหน、 ใครกำลังดำเนินการอยู่、 ทำไปแล้วเท่าไหร่、 ใช้เวลาไปเท่าไหร่、 คุณภาพผ่านหรือไม่、 วัสดุครบหรือไม่ ทั้งหกมิตินี้ต้องเก็บข้อมูลแยกกัน ไม่ควรรวมเป็นฟิลด์เดียว
รายละเอียดของการแยกออกมีดังนี้:
- แท่นงาน: เครื่องจักรหรือแท่นงานแต่ละเครื่องมีหมายเลขประจำตัว หากสแกนบาร์โค้ดหรือแตะบัตร จะระบุได้ว่า “ตอนนี้เครื่องนี้กำลังทำงานของใคร”
- คนทำงาน: ทุกขั้นตอนการเริ่มงาน ขั้นตอนการเคลื่อนย้าย และขั้นตอนการรายงาน ล้วนเชื่อมโยงกับหมายเลขพนักงาน แม้จะเป็นการทำงานแบบอาจารย์-ศิษย์ ผู้ควบคุมหลักก็เป็นผู้บันทึกเพียงคนเดียว
- ปริมาณที่ทำไปแล้ว: ขั้นตอนการผลิตมีการตรวจสอบเบื้องต้น การตรวจระหว่างกระบวนการ และการตรวจนับเมื่อเสร็จสิ้น ปริมาณไม่ใช่สถานะ ต้องกดปุ่มหรือสแกนบาร์โค้ดเพื่ออัปเดตทุกครั้ง
- ชั่วโมงการทำงานที่แท้จริง: ช่วงเวลาตั้งแต่เริ่มงานจนถึงจบงาน (เก็บข้อมูลอัตโนมัติ) บวกกับช่วงเวลาที่หยุดระหว่างนั้น (ต้องบันทึกด้วยตนเองหากมีเหตุการณ์ผิดปกติ)
- สถานะคุณภาพ: มีบันทึกการตรวจสอบเบื้องต้น การตรวจระหว่างกระบวนการ และการตรวจขั้นสุดท้าย ผลการตรวจผ่าน ต้องส่งกลับไปแก้ไข หรือทิ้งของเสีย แยกกันไปตามลำดับ ห้ามกรอกแค่อัตราการผ่านเท่านั้น
- วัสดุครบชุด: วัสดุแต่ละชนิดใน BOM มีสามสถานะ คือ ครบ ไม่ครบ และขาดวัสดุรอเติม ซึ่งเชื่อมโยงกับสถานะคำสั่งงาน
แยกทั้งหกมิตินี้ออกเป็น “ลำดับเหตุการณ์” ที่เป็นเอกเทศ แทนที่จะรวมเป็นฟิลด์สถานะเดียว เหตุการณ์คือบันทึกเรื่องราวรายวัน ว่าใคร ทำอะไร เมื่อไหร่ ที่เครื่องจักรใด ทำถึงขั้นตอนไหน และเกิดความผิดปกติอะไรบ้าง ส่วนสถานะเป็นมุมมองที่สร้างขึ้นจากลำดับเหตุการณ์ ฟิลด์สถานะห้ามให้คนกรอกด้วยตนเอง.
02 ออกแบบอย่างไร: วาดขอบเขตของบทบาท กระบวนการ ข้อมูล และอินเทอร์เฟซให้ชัดเจน
ข้อผิดพลาดที่พบบ่อยที่สุดในขั้นตอนการออกแบบคือ “ทำแอปให้คนกรอกข้อมูล” แต่เมื่อใช้งานไปสองปี แอปกลับมีเพียงหน้าล็อกอินกับช่องว่างสำหรับรหัสผ่าน ปัญหาเกิดจากการกำหนดบทบาทและขอบเขตที่ไม่สอดคล้องกัน
การออกแบบบทบาท
ในโรงงานมีคนสี่ประเภท แต่ละประเภทใช้อินเทอร์เฟซไม่เหมือนกัน:
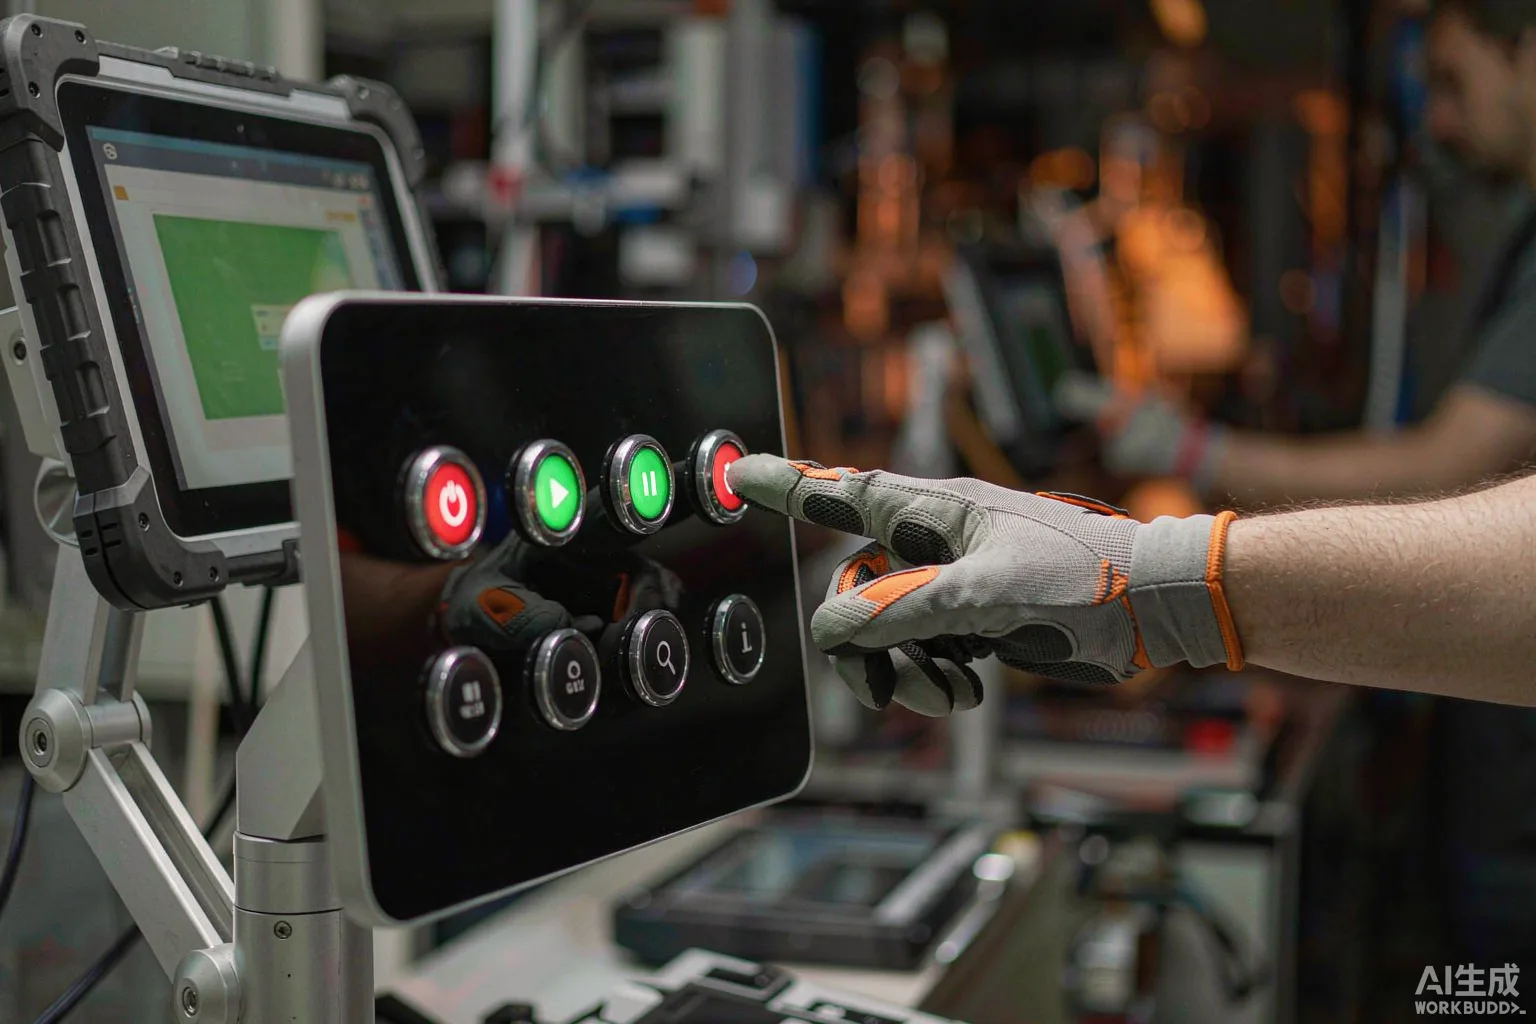
- คนงาน: ใช้เทอร์มินัลหรือแท็บเล็ตที่มีปุ่มใหญ่ มองเห็นเฉพาะ “คำสั่งงานที่อยู่ในมือ” มีปุ่มสามปุ่ม คือ เริ่มงาน หยุดชั่วคราว และเสร็จสิ้น บนหน้าจอห้ามมีตารางข้อมูลปรากฏ
- หัวหน้าทีม: ใช้มือถือหรือบอร์ดในโรงงาน ดูสถานะของทุกแท่นงานในกะนั้น ใช้เวลาเพียงสองนาทีก็สามารถระบุได้ว่า “ติดขัดอยู่ที่ไหน”
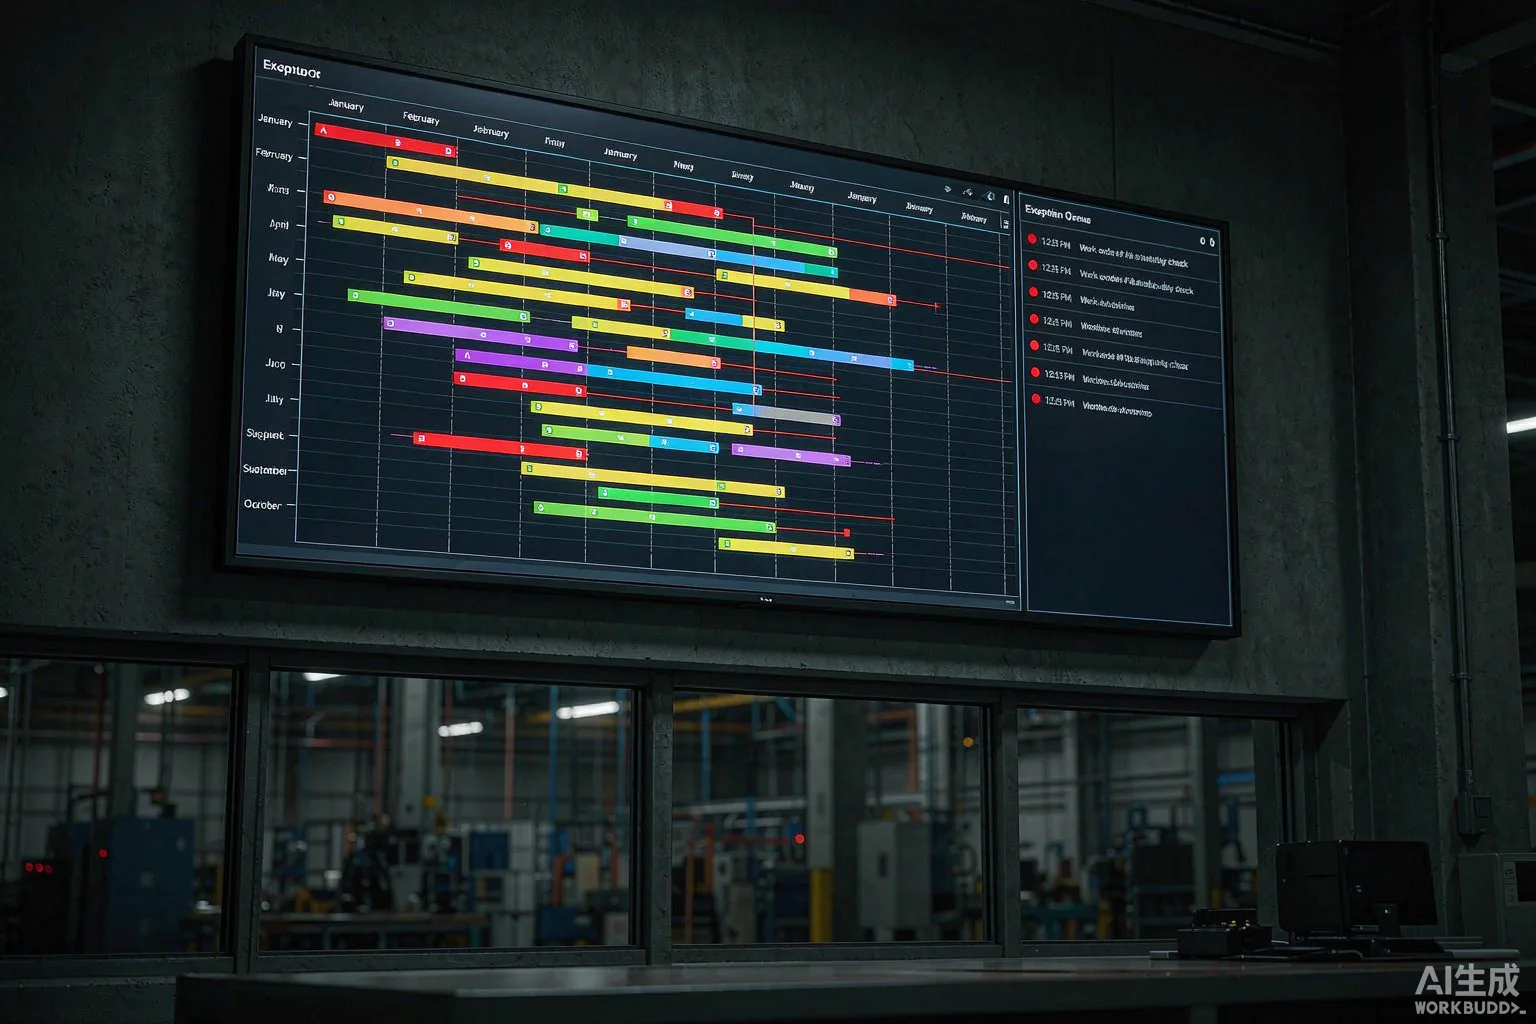
- พนักงานควบคุมการผลิตหรือนักวางแผน: ใช้คอมพิวเตอร์ ดูแผนภูมิกันต์และรายการความผิดปกติของทุกแท่นงานในโรงงาน โดยเน้นการปรับตารางและการตอบสนองต่อความผิดปกติ
- ฝ่ายคุณภาพหรือฝ่ายเทคนิค: มีทางเข้าแยกต่างหาก ดูอัตราการผ่านการตรวจสอบเบื้องต้น อัตราการส่งกลับไปแก้ไข และแนวโน้ม SPC ห้ามแก้ไขสถานะคำสั่งงานโดยตรง ทำได้เพียง “หยุดสายการผลิต” หรือ “ปล่อยให้ผลิตต่อ”
โมเดลข้อมูล
ตารางหลักสี่ตาราง บวกตารางเสริมอีกไม่กี่ตารางก็เพียงพอ:
- work_order: ตารางหลักของคำสั่งงาน เชื่อมโยงกับคำสั่งซื้อขาย แผนการผลิต และผลิตภัณฑ์
- work_order_route: กำหนดเส้นทางการผลิต ว่าแต่ละขั้นตอนมีจำนวนเท่าใด
- route_event: ลำดับเหตุการณ์ของขั้นตอน (บันทึกเรื่องราวหลัก) ว่าใคร ทำเมื่อไหร่ ที่เครื่องจักรใด และทำถึงขั้นตอนไหน
- exception_log: บันทึกความผิดปกติ (ขาดวัสดุ เครื่องจักรขัดข้อง คุณภาพต้องส่งกลับไปแก้ไข)
ฟิลด์สถานะ (status、current_step、progress_pct) ล้วนคำนวณจาก route_event แบบเรียลไทม์ ไม่เก็บไว้ในระบบ ข้อมูลที่เก็บไว้คือเหตุการณ์เท่านั้น ดังนั้นไม่ว่าใครจะแก้ไขคำสั่งงาน สถานะจะยึดตามลำดับเหตุการณ์เสมอ
ขอบเขตอินเทอร์เฟซ
ต้องวาดขอบเขตของเทอร์มินัลทั้งสามประเภทให้ชัดเจน:
- แท่นงาน: สแกนบาร์โค้ด → เรียกคำสั่งงาน → แสดงขั้นตอนการผลิต → ปุ่มใหญ่เริ่มงาน/หยุดชั่วคราว/เสร็จสิ้น; ห้ามกรอกข้อมูลตัวเลขใดๆ ตัวเลขทั้งหมดถูกเขียนโดย PLC หรือเครื่องสแกนบาร์โค้ดอัตโนมัติ
- บอร์ดหัวหน้าทีม: แสดงภาพตารางแท่นงานในกะนั้น สีเขียวคือปกติ สีเหลืองคือเกินกำหนด สีแดงคือความผิดปกติ คลิกที่สีแดงจะพาไปยังรายละเอียดบันทึกความผิดปกติทันที
- ผู้ควบคุมการจัดส่ง PC: แผนภูมิกันต์ พร้อมโหลดทรัพยากร และคิวข้อผิดพลาด ข้อผิดพลาดต้องแยกเป็นคิวต่างหาก ห้ามปนอยู่ในแผนภูมิกันต์จนทำให้ผู้ใช้ “ตามหาข้อผิดพลาด”
03 พัฒนาอย่างไร: ประตูด่านสามชั้น ได้แก่ การเก็บข้อมูล อินเทอร์เฟซ และการตรวจรับงาน
โจทย์หลักในขั้นตอนการพัฒนาคือ “ทำให้หน้างานอยากใช้” เงื่อนไขสำคัญที่จะทำให้หน้างานอยากใช้ก็คือ “แค่กดปุ่มเดียว” ไม่ใช่ “ต้องกรอกข้อมูลเยอะแยะ” ซึ่งเบื้องหลังนั้นมีประตูด่านสามชั้น
ประตูด่านการเก็บข้อมูล
การเก็บข้อมูลแบ่งออกเป็นสามระดับ:
- การเก็บข้อมูลจากอุปกรณ์โดยตรง : CNC เครื่องฉีดพลาสติก SMT ใช้ OPC UA หรือ Modbus เขียนสัญญาณการเริ่ม/หยุดเครื่อง หมายเลขโปรแกรมปัจจุบัน และค่าการนับเข้าสู่ลำดับเหตุการณ์แบบเรียลไทม์ ส่วนนี้ยากที่สุดแต่มีคุณค่าสูงสุด เมื่อทำสำเร็จแล้วจะไม่ต้องพึ่งพาแรงงานคนอีกต่อไป
- การสแกนบาร์โค้ดพร้อมปุ่มกด : สถานีทำงานที่มีแรงงานมนุษย์ใช้ปืนสแกนบาร์โค้ด (สำหรับวัสดุ) + ปุ่มใหญ่ (สำหรับเริ่ม/หยุด/เสร็จงาน) ปืนสแกนบาร์โค้ดใช้ USB HID ซึ่งส่งออกเป็นข้อความตัวอักษร ไม่ต้องใช้ OCR หรือการรู้จำภาพ เพราะเมื่อเครือข่ายหน้างานมีปัญหา ภาพก็จะเสียหายทันที
- การชั่งน้ำหนัก/การนับ/รูรับแสง: การชั่งน้ำหนักวัสดุ การนับชิ้นส่วน และรูรับแสงเพื่อความปลอดภัย ล้วนใช้สัญญาณ PLC แปลงเป็น OPC
ทั้งสามชั้นใช้บริการเกตเวย์การรวบรวมข้อมูลร่วมกัน โดยเกตเวย์จะทำให้โปรโตคอลที่แตกต่างกันเป็นมาตรฐานเดียวกันรูปแบบเหตุการณ์แบบรวมเป็นหนึ่งเดียว(JSON) ถูกเขียนลงในคิวข้อความ (Kafka หรือ RabbitMQ) โดยบริการสมัครรับข้อมูลจะดึงข้อมูลไปประมวลผลแล้วบันทึกลงในฐานข้อมูล ด้วยวิธีนี้ เมื่อเปลี่ยนอุปกรณ์หรือตำแหน่งการแปรรูป ก็เพียงแค่ปรับเปลี่ยนที่เกตเวย์เท่านั้นไม่เขียนระบบธุรกิจหลักใหม่。
ประตูเชื่อมต่อ
อินเทอร์เฟซภายนอกมีสองประเภท:
- ต้นน้ำ: ERP หรือ MES ส่งคำสั่งงาน คำสั่งขาย และ BOM นี่คือแหล่งข้อมูลหลักระบบนี้เป็นแบบอ่านอย่างเดียว ไม่สามารถเขียนได้ เพื่อหลีกเลี่ยงการที่ระบบสองระบบจะแก้ไขสถานะใบสั่งงานซึ่งกันและกัน
- ปลายน้ำ: ระบบการเงินต้องมีข้อมูลชั่วโมงการทำงานและต้นทุน; ระบบลูกค้าต้องมีข้อมูลความคืบหน้าในการส่งมอบ; ระบบผู้จำหน่ายต้องตรวจสอบสถานะการจัดชุดให้ครบถ้วน ระบบด้านปลายน้ำใช้การ “กระตุ้นด้วยเหตุการณ์” หรือ “ดึงข้อมูลตามกำหนดเวลา” โดยไม่อนุญาตให้ฝ่ายปลายทางแก้ไขสถานะใบสั่งงานของระบบนี้เอง
หลักการการออกแบบอินเทอร์เฟซ:กระแสเหตุการณ์มีแต่ออกไม่มีเข้า. ระบบนี้คือแหล่งข้อมูลที่ถูกต้อง (source of truth) ส่วนระบบภายนอกคือผู้รับข้อมูล กฎข้อนี้ถูกยึดมั่นไว้ ทำให้ข้อมูลความก้าวหน้ามีเพียงชุดเดียวเท่านั้น
ประตูตรวจรับงาน
การตรวจรับไม่ใช่แค่ “ฟังก์ชันใช้งานได้” แต่เป็นสามสิ่ง:
- ความถูกต้องของข้อมูล: สุ่มเลือกใบสั่งงาน 5 ฉบับ แล้วเปรียบเทียบกับกระดานไวท์บอร์ดหรือภาพถ่ายจากกล้องในสถานที่ เพื่อยืนยันว่าความคลาดเคลื่อนระหว่างเวลาที่ระบบบันทึกกับเวลาเริ่มต้นและเวลาเสร็จสิ้นจริงไม่เกิน 5 นาที
- วงจรปิดที่ผิดปกติ: สร้างข้อผิดพลาดการขาดวัสดุ เพื่อตรวจสอบกระบวนการตั้งแต่หัวหน้าทีมสร้างคำสั่ง การจัดตารางเวลาดำเนินการ โดยเจ้าหน้าที่จัดซื้อจัดหาวัสดุทดแทน ไปจนถึงการฟื้นฟูสถานะของเครื่องจักร ทั้งหมดจะต้องมีบันทึกการดำเนินงาน และสามารถเห็นการไหลเวียนในคิวข้อผิดพลาดได้ภายใน 5 นาที
- การเปรียบเทียบจังหวะ: ทำการรวบรวมสถิติอัตราการผลิตที่แท้จริงของแต่ละสถานีทำงานเป็นเวลาหนึ่งสัปดาห์ต่อเนื่อง เปรียบเทียบกับค่ามาตรฐานทางเทคนิค หากความแตกต่างเกิน 30% จะมีการออกใบเตือนภัยโดยอัตโนมัติ
เมื่อทั้งสามข้อนี้ผ่านแล้ว จึงจะถือว่า “เห็นความคืบหน้าของกระบวนการผลิตอย่างแท้จริง”
สรุป: ลำดับการดำเนินงาน การประเมินความเสี่ยง และตัวชี้วัด
โครงการประเภทนี้เมื่อเริ่มใช้งานจะดำเนินการเป็นสามขั้นตอน ไม่ควรทำให้เสร็จสมบูรณ์ในครั้งเดียว:
- ระยะที่หนึ่ง (1–2 เดือน): ก่อนอื่นให้เข้าสู่หน้าจอประจำที่ทำงาน หน้าปัดของหัวหน้ากะในช่วงเวลาทำงานล่วงเวลา,ครอบคลุมเพียงสายการผลิตหนึ่งสายเท่านั้น. เป้าหมายคือ “โพสต์อิท 80% บนกระดานเปล่าสามารถซิงโครไนซ์เข้าสู่ระบบได้โดยอัตโนมัติ”
- ระยะที่สอง (2-3 เดือน): เพิ่มเครื่องคอมพิวเตอร์ของผู้จัดการฝ่ายจัดส่ง เพิ่มคิวข้อผิดพลาด และเพิ่มการรับข้อมูลโดยตรงจากอุปกรณ์ ครอบคลุมสายการผลิตหลักทั้งโรงงาน โดยมีเป้าหมายคือ “ณ สถานที่จริง จะไม่ต้องโทรศัพท์ถามความคืบหน้าอีกต่อไป”
- รุ่นที่สาม (ตามความต้องการ): เชื่อมต่อกับระบบ ERP ระบบการเงิน และระบบลูกค้า เพื่อดำเนินการปรับปรุงจังหวะการทำงานและการวิเคราะห์ SPC ขั้นตอนนี้ไม่ใช่สิ่งที่ต้องทำโดยจำเป็น หลังจากดำเนินการสองขั้นตอนแรกแล้ว ให้พิจารณาจากผลตอบรับในพื้นที่ก่อนจะตัดสินใจต่อไป
ความเสี่ยงที่พบบ่อย:
- ความขัดแย้ง ณ สถานที่เกิดเหตุ: กลัวถูกติดตามและเปรียบเทียบ วิธีแก้ไข: หน้าจอแสดงเฉพาะสถานีทำงาน ไม่แสดงรายชื่อบุคคล; ตัวชี้วัดทำเฉพาะระดับทีม ไม่จัดอันดับส่วนบุคคล
- การเก็บข้อมูลที่ถูกพลาดรายงาน: อุปกรณ์เก่าไม่มีพอร์ตสื่อสาร จึงต้องใช้เครื่องสแกนบาร์โค้ดแทน การตรวจรับงานต้องยืนยันว่าอัตราการรายงานข้อมูลที่ตกหล่นไม่เกิน 5%
- เวลาทำงานผิดเพี้ยน: ช่างปฏิบัติงานเพื่อ“ทำยอดให้ครบ”จึงหยุดทำงานแล้วเริ่มทำงานซ้ำๆ ระบบตรวจพบว่าในเวลา 5 นาที ณ สถานีงานเดียวกันมีการเริ่มงานหลายครั้ง จึงถือเป็นความผิดปกติโดยตรง
ตัวชี้วัดความสำเร็จของโครงการมีเพียงสามข้อ:
- จำนวนการโทรของผู้จัดตารางเวลา: หลังจากเปิดตัวแล้วลดลงมากกว่า 50%
- ระยะเวลาตอบสนองเฉลี่ยของข้อผิดพลาด: จากการประมวลผลแบบชั่วโมงเป็นแบบนาที
- ความคืบหน้าที่ลูกค้าสามารถตรวจสอบได้: อัตราการร้องเรียนเกี่ยวกับความล่าช้าในการส่งมอบลดลงกว่า 30%
นำตัวชี้วัดทั้งสามนี้ไปยังสถานที่จริง ปล่อยให้กระดานไวท์บอร์ดบนผนังว่างเปล่า เท่านี้เรื่องความคืบหน้าก็ถือว่าเสร็จสมบูรณ์แล้ว