
Introduction : Pourquoi le « tableau de suivi » accroché au mur de l’atelier est‑il toujours deux jours en avance par rapport au système ?
En entrant dans une usine de fabrication d’éléments mécaniques, on découvre un tableau blanc accroché au mur de la salle de réunion, couvert de post‑it multicolores, chacun portant un numéro de bon de travail, l’opération du quart et le numéro de la machine. Chaque soir, le responsable de service remplace ces post‑it. Le lendemain matin, le patron arrive à l’atelier et demande : « La production de la nuit dernière a‑t‑elle été livrée intégralement ? » Le chef d’atelier sort ce tableau et, les yeux plissés, compte les post‑it.
Dans la même usine, il existe souvent deux types de « suivi des travaux » : l’un est représenté par le tableau blanc et les post‑it, l’autre par l’état des bons de travail dans l’ERP ou le MES. Le premier reflète la réalité sur le terrain, tandis que le second fournit des chiffres destinés aux services financiers ou aux clients. Il est courant que ces deux informations ne coïncident pas ; c’est plutôt une exception quand elles s’accordent.
Ce n’est pas un cas isolé. Dans les ateliers que nous avons visités, qu’il s’agisse de petites entreprises de quelques personnes ou de grandes usines d’assemblage comptant plus d’un millier d’employés, nous avons constaté des problèmes similaires :
- La planification de la production n’atteint pas les postes de travail : le planificateur a inscrit 30 bons de travail dans le système, mais l’atelier n’en voit que 8 ; les autres restent « suspendus dans le système ».
- Le suivi repose sur les questions : le régulateur passe des dizaines de coups de fil chaque jour pour savoir « où en est cette commande », tandis que le chef d’équipe peine lui‑même à suivre l’avancement des différentes étapes.
- Les heures de travail ne correspondent pas aux faits réels : le préposé à la déclaration des heures remplit un formulaire toutes les quatre heures, puis rattrape tout en une seule fois deux heures avant la fin de la journée ; les chiffres diffèrent de 20 % à 40 % par rapport au rythme réel.
- Aucun suivi des anomalies : lorsqu’une étape attend des pièces depuis trois jours, personne ne s’en rend compte ; ce n’est qu’au moment où le client exige la livraison que l’on découvre l’absence d’une pièce.
Le problème ne réside pas dans l’usage inadéquat d’un logiciel, mais dans la rupture du lien entre le « terrain » et le « système ». Le tableau blanc accroché au mur est plus fiable que l’ERP parce qu’il est placé juste à côté des machines et entretenu par ceux qui connaissent directement la situation sur le terrain ; quant à l’ERP, il est souvent intercalé entre trois niveaux — chef d’équipe, responsable de groupe, puis régulateur —, chaque niveau procédant à une nouvelle saisie, avec le risque d’un retard ou d’une erreur à chaque étape.
Nous allons maintenant analyser comment concevoir et mettre en œuvre ce système afin que le tableau blanc du mur se vide progressivement.
01 Comment décomposer les activités : scinder le « suivi des travaux » en actions minimales pouvant être collectées
Beaucoup de projets commencent par considérer les « étapes du processus » comme un seul champ. En réalité, « l’état d’avancement d’une étape » est un statut composite : sur quelle station de travail se trouve le bon de travail ; qui est en train de l’exécuter ; combien a déjà été réalisé ; combien d’heures de travail ont été consacrées ; combien de temps a été passé ; si la qualité est conforme ; si les matériaux sont complets ; et bien d’autres aspects. Ces six dimensions doivent être collectées séparément, sans les fusionner. Concrètement, cela se décompose ainsi :
Voici comment procéder :
- Station de travail : chaque machine ou poste de travail dispose d’un numéro unique ; en scannant un code-barres ou en passant une carte, on peut identifier « à quel client appartient actuellement cette machine ».
- Opérateur : chaque étape du bon de travail — début, transfert, fin — est associée à un numéro d’identification. Même en cas de collaboration entre maître et apprenti, seul le conducteur principal enregistre les données.
- Quantité réalisée : chaque étape comporte un contrôle initial, un suivi en cours et un comptage final. La quantité n’est pas un état ; elle doit être mise à jour en appuyant sur un bouton ou en scannant un code.
- Heures de travail effectives : la différence entre l’heure de début et celle de fin (collectée automatiquement), plus les pauses intermédiaires (à renseigner manuellement en précisant la raison de l’arrêt).
- État de la qualité : trois étapes d’enregistrement — contrôle initial, inspection en cours et contrôle final — avec des flux indépendants pour les produits conformes, les retouches et les rejets ; il est interdit de ne renseigner que le taux de conformité.
- Complétude des matériaux : chaque élément de la BOM est classé selon trois états — complet, incomplet ou en attente de complétion —, en liaison avec l’état du bon de travail.
Décomposer ces six dimensions en flux d’événements distincts, plutôt qu’en un ensemble de champs d’état. Un événement est un enregistrement chronologique : qui, quand, sur quelle machine, jusqu’à quelle étape, et quelles anomalies sont survenues. L’état n’est qu’une vue dérivée de ce flux d’événements ; les champs d’état ne doivent pas être remplis manuellement .
02 Comment concevoir : clarifier les rôles, les processus, les données et les limites de l’interface
L’écueil le plus fréquent lors de la phase de conception est de « créer une application pour que les gens remplissent des formulaires », mais après deux ans d’exploitation, l’application ne contient que la page de connexion et un champ vide pour le mot de passe. Le problème provient d’un désalignement entre les rôles et les interfaces.
Conception des rôles
Dans l’atelier, il existe quatre catégories de personnes, chacune utilisant une interface différente :
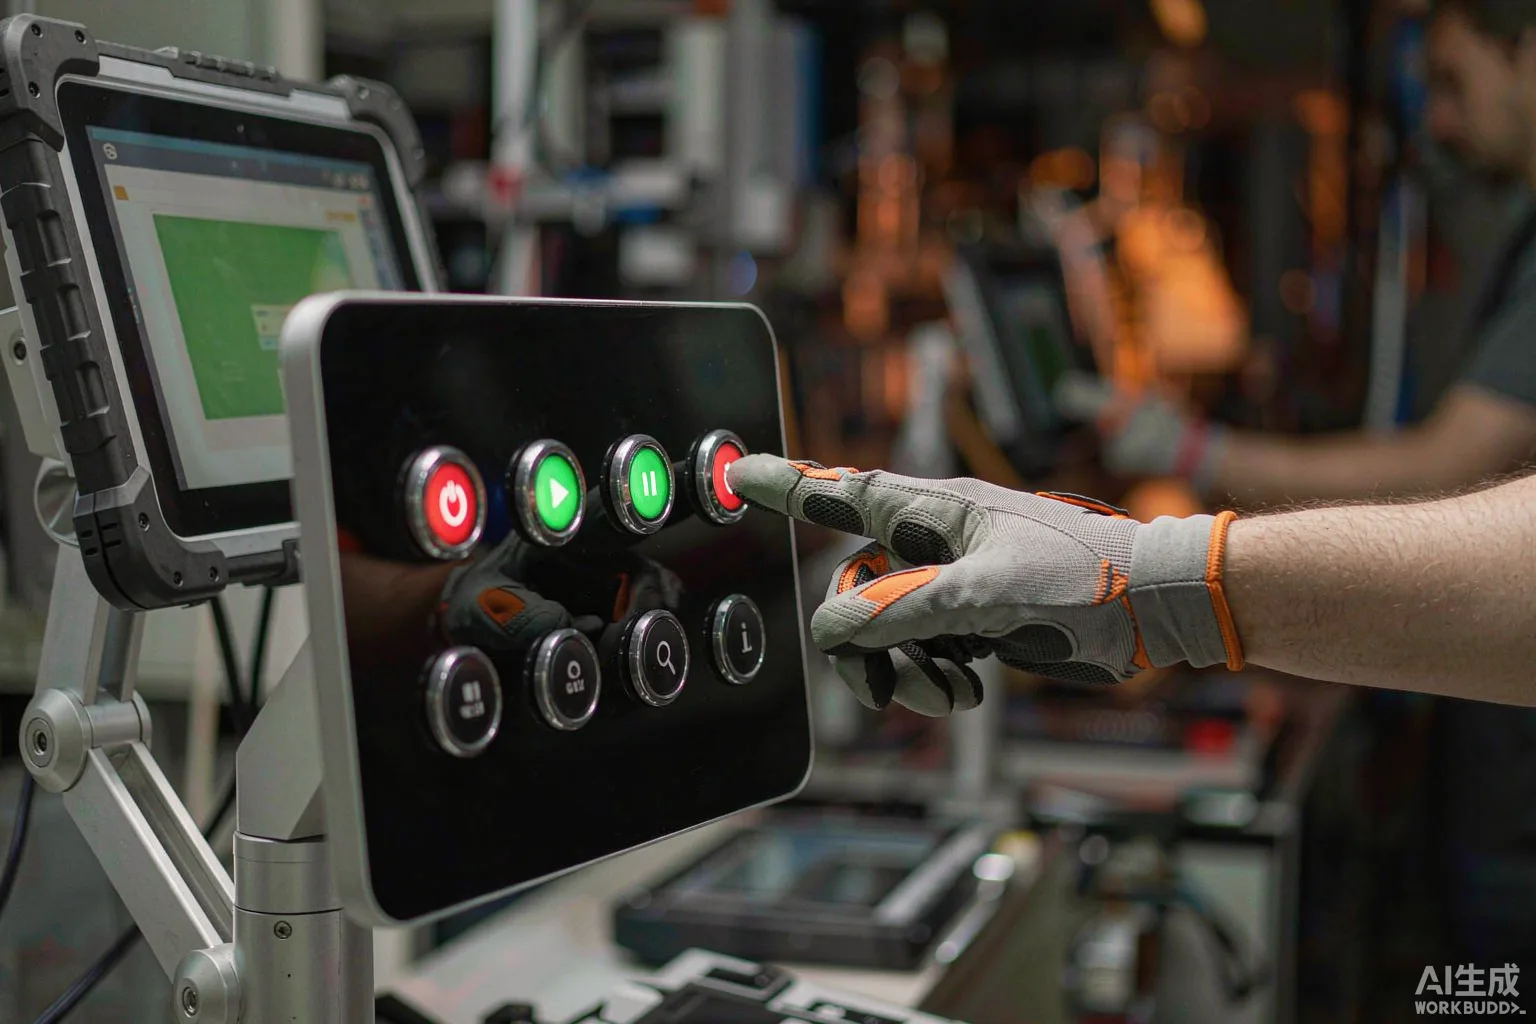
- Opérateur : via un terminal de poste doté de gros boutons ou une tablette, il ne voit que « la tâche qui m’incombe », avec trois boutons : démarrer, suspendre, terminer. Aucun tableau ne doit apparaître à l’écran.
- Chef d’équipe : via son téléphone ou le tableau de bord de l’atelier, il consulte l’état de tous les postes de son équipe et peut identifier en deux minutes « où se trouve le blocage ».
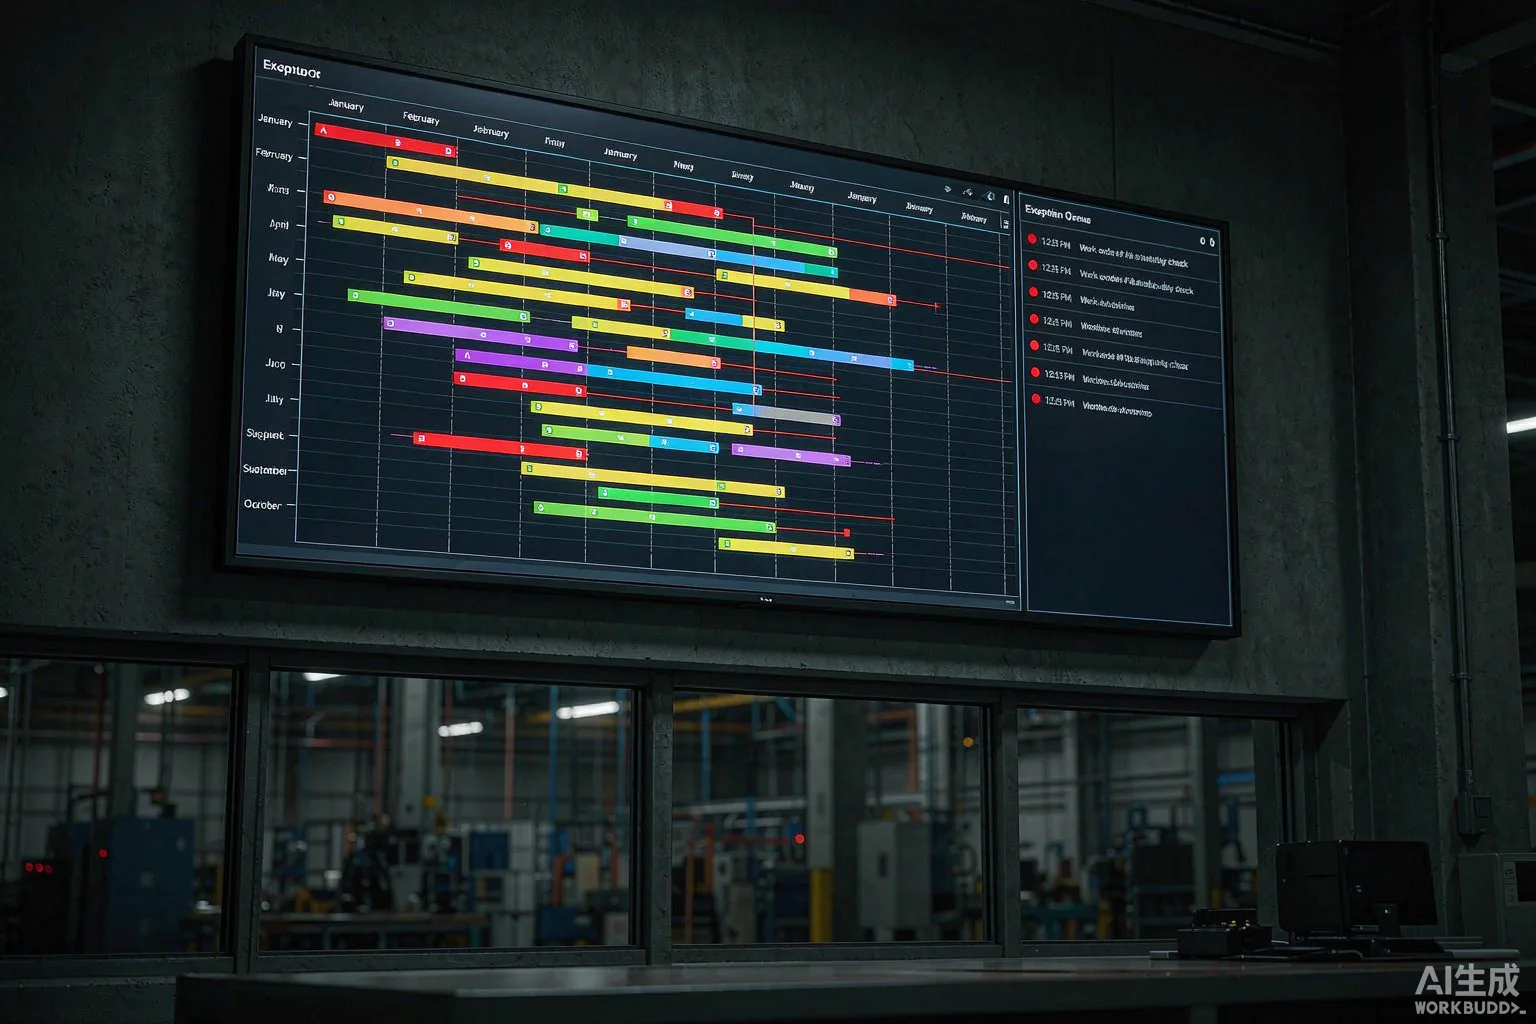
- Régulateur ou planificateur : via un PC, il observe le diagramme de Gantt et la liste des anomalies de l’ensemble de l’usine, mettant l’accent sur l’ajustement des plannings et la réponse aux incidents.
- Qualité ou processus : entrée indépendante, avec affichage du taux de conformité initial, du taux de rework et des tendances SPC ; il ne modifie pas directement l’état du bon de travail , mais peut seulement décider de « stopper la ligne » ou de « libérer la production ».
Modèle de données
Quatre tableaux centraux suffisent, accompagnés de quelques tables auxiliaires :
- work_order : la table principale des bons de travail, liée aux commandes clients, aux plans de production et aux produits.
- work_order_route : la route de fabrication, indiquant la quantité assignée à chaque étape.
- route_event : le flux d’événements des opérations (compte‑rendu central), notant qui, quand, sur quelle machine, jusqu’à quelle étape.
- exception_log : le journal des anomalies (manque de matériaux, panne d’équipement, rework qualitatif).
Les champs d’état (status、current_step、progress_pct) sont calculés en temps réel à partir de route_event, sans être stockés ; seuls les événements sont conservés. Ainsi, quel que soit le responsable qui modifie le bon de travail, l’état reste toujours basé sur le flux d’événements.
Limites de l’interface
Il faut clairement définir les frontières entre les trois types de terminaux :
- Terminal de poste : scan → appel du bon de travail → affichage du processus → gros boutons pour démarrer/suspendre/terminer ; il est interdit de remplir quelque champ numérique que ce soit , tous les chiffres étant écrits automatiquement par le PLC ou le lecteur de codes-barres.
- Tableau de bord du chef d’équipe : vue en grille des postes de son équipe, vert pour normal, jaune pour dépassement de délai, rouge pour anomalie. Un clic sur le rouge mène directement aux détails du journal des anomalies.
- PC du régulateur : le diagramme de Gantt doit intégrer la charge des ressources et les files d’attente des anomalies, les anomalies doivent être réparties dans des files distinctes, et ne doivent pas être mélangées au sein du diagramme de Gantt, afin d’éviter que les utilisateurs aient à « chercher les anomalies ».
03 Comment développer : trois barrières — collecte, interface et validation —
La question centrale de la phase de développement est de « faire en sorte que le terrain veuille l’utiliser ». Pour que le terrain accepte d’utiliser le système, il faut que cela soit « aussi simple qu’une seule pression », et non « remplir un tas de formulaires ». À la base de tout cela se trouvent trois barrières.
Barrière de collecte
La collecte s’effectue en trois niveaux :
- Collecte directe depuis les équipements : les CNC, les presses à injection, les lignes SMT utilisent OPC UA ou Modbus pour écrire en temps réel dans le flux d’événements les signaux de démarrage/arrêt, le numéro du programme en cours et les comptages. Cette partie est la plus difficile mais aussi la plus précieuse ; une fois mise en place, elle ne dépend plus de l’intervention humaine.
- Scannage + bouton : aux postes de travail manuels, on utilise un lecteur de code-barres (pour les matériaux) associé à un grand bouton (démarrage/pause/fin). Le lecteur de code-barres fonctionne en USB HID et renvoie directement une chaîne de caractères ; pas de reconnaissance optique de caractères, ni de reconnaissance d’images, car sur le réseau local, dès qu’une image est transmise, tout s’efface.
- Pesage/comptage/réseau de lumière: Pesage des matériaux, comptage des pièces et barrière optique de sécurité passent tous par le signal PLC vers OPC.
Les trois niveaux partagent un même service de passerelle de collecte ; celle-ci normalise les différents protocoles enFormat d’événement unifié( JSON ), écrit dans la file d’attente de messages (Kafka ou RabbitMQ), puis consommé par le service d’abonnement avant d’être enregistré dans la base de données. Ainsi, lors du remplacement d’un équipement ou d’un poste de traitement, seuls les paramètres de la passerelle doivent être modifiés,Ne pas réécrire le système métier principal。
Porte d’interface
Les interfaces externes se divisent en deux catégories :
- Amont: L’ERP ou le MES transmet les ordres de travail, les bons de commande et les nomenclatures. C’estSource de données principale, ce système est en lecture seule et ne permet pas d’écriture, afin d’éviter que les deux systèmes ne modifient mutuellement l’état des bons de travail.
- En aval: Le système financier doit enregistrer les heures de travail et les coûts ; le système client doit suivre l’avancement des livraisons ; le système fournisseur doit afficher l’état de l’assemblage complet. En aval, on utilise soit « déclenchement d’événement » soit « extraction programmée », et il est interdit à l’aval de modifier manuellement l’état des bons de travail dans ce système.
Principes de conception des interfaces :Le flux d’événements ne sort que, il n’entre pas.. Ce système constitue la source de vérité, tandis que les systèmes externes en sont les abonnés. Si cette règle est respectée, il n’existera jamais qu’une seule version des faits.
Porte de vérification
La réception ne consiste pas à vérifier que « la fonctionnalité est utilisable », mais à s’assurer de trois choses :
- Authenticité des données: On sélectionne au hasard 5 bons de travail et, en comparant avec le tableau blanc ou la vidéo en direct, on vérifie que l’écart entre les horaires d’entrée et de sortie enregistrés par le système et les horaires réels ne dépasse pas 5 minutes.
- Boucle de résolution des anomalies: Générez une anomalie de pénurie de matières premières, puis vérifiez que, depuis la création par le chef d’équipe, le traitement par le chargé de planification, l’approvisionnement en complément par les achats jusqu’à la reprise du poste de travail, l’ensemble du processus est tracé et que le flux apparaît dans la file des anomalies dans un délai de 5 minutes.
- Comparaison des cadences: Pendant une semaine consécutive, on recense le rythme réel de chaque poste de travail et on le compare aux normes de processus ; lorsque l’écart dépasse 30 %, un avis d’alerte est automatiquement généré.
Ces trois points doivent tous être validés pour que l’on puisse dire que « la progression des opérations est réellement visible ».
Conclusion : séquence de mise en œuvre, risques et indicateurs
Le déploiement de ce type de projet se fait en trois étapes, sans aller trop vite d’un coup :
- Première phase (1 à 2 mois): Tout d’abord, consultez le tableau de bord du responsable des heures supplémentaires sur le terminal de poste de travail,Ne couvre qu’une seule ligne de production. L’objectif est que « 80 % des post-it du tableau blanc soient synchronisés automatiquement dans le système ».
- Deuxième phase (2 à 3 mois): Ajout d’un PC pour les agents de gestion, d’une file d’attente des anomalies et de la collecte directe des données par les équipements, couvrant ainsi les principales lignes de production de l’ensemble de l’usine. L’objectif est qu’« il ne soit plus nécessaire, sur le terrain, d’appeler pour demander l’état d’avancement ».
- Troisième phase (à la demande): Intégrer les systèmes ERP, financier et client, et réaliser l’optimisation des cadences ainsi que l’analyse SPC. Cette étape n’est pas obligatoire ; elle sera décidée en fonction des retours du terrain après avoir achevé les deux premières phases.
Risques courants :
- Résistance sur place: Peur d’être surveillé et comparé. Solution : l’interface n’affiche que les postes de travail, pas les personnes ; les indicateurs ne sont calculés qu’au niveau des équipes, sans classement individuel.
- Détection des omissions de collecte: Les équipements anciens ne disposent pas de ports de communication et ne peuvent être remplacés que par des lecteurs de codes-barres. Lors de la réception, il convient de s’assurer que le taux de non‑détection ne dépasse pas 5 %.
- Distorsion des heures de travail: Les opérateurs, dans le but de « faire des chiffres », enchaînent les démarrages et arrêts. Le système détecte que, sur un même poste de travail, des démarrages successifs ont lieu en moins de 5 minutes ; cela est alors directement considéré comme une anomalie.
Les indicateurs de réussite du projet ne sont que trois :
- Le volume d'appels du répartiteur: Après la mise en ligne, une baisse de plus de 50 %.
- Durée moyenne de réponse des exceptions: Passer d’une réactivité de l’ordre de l’heure à celle de la minute.
- Progression consultable par le client: Le taux de réclamation lié aux retards de livraison a diminué de plus de 30 %.
En apportant ces trois indicateurs sur le terrain et en libérant le tableau blanc mural, on peut considérer que la question de l’avancement est véritablement résolue.