
Wstęp: Dlaczego „tablica postępów” na ścianie w warsztacie zawsze jest o dwa dni przed systemem
Wchodząc do fabryki zajmującej się obróbką skrawaniem, na ścianie sali konferencyjnej widnieje tablica biała, na której przyklejono różnokolorowe karteczki, każda z numerem zlecenia, operacją na danym zmianie i numerem maszyny. Co wieczór dyżurny menedżer wymienia te karteczki. Rano szef przychodzi do warsztatu i pyta: „Czy zakończyliście wczorajsze zlecenie?” Kierownik warsztatu wyjmuje tę tablicę i, przekrzywiając oczy, liczy karteczki.
W tej samej fabryce często pojawiają się dwie różne „postępy”: jedna to tablica z karteczkami, druga – status zleceń w systemie ERP lub MES. Pierwsza odzwierciedla rzeczywistość na miejscu, druga zaś stanowi dane dla działu finansowego i klientów. Niesynchronizowanie tych dwóch źródeł jest normą; dopiero ich zgodność staje się nowiną.
To nie jest wyjątkowy przypadek żadnej konkretnej fabryki. Wszystkie warsztaty, od małych zakładów z kilkunastoma pracownikami po wielkopowierzchniowe fabryki montażowe z tysiącami osób, napotykają podobne problemy:
- Plan produkcyjny nie dociera do stanowiska pracy: Planista rozplanował w systemie 30 zleceń, ale w warsztacie widzi tylko 8; pozostałe „wiszą w systemie”.
- Postęp zależy od pytania: Dyspozytor dzwoni codziennie po kilkadziesiąt razy, pytając: „Gdzie jest ta praca?”, a mistrz też nie pamięta, na jakim etapie znajdują się poszczególne operacje.
- Czas pracy nie zgadza się z rzeczywistością: Pracownik meldujący pracę wypełnia formularz co cztery godziny, a ostatnie wpisy dokonuje na dwie godziny przed zakończeniem zmiany; różnica między zgłoszonym czasem a rzeczywistym tempem produkcji wynosi od 20% do 40%.
- Brak nadzoru nad anomalią: Na pewnej operacji trzy dni czekano na materiał, nikt tego nie zauważył; dopiero gdy klient naciskał na dostawę, okazało się, że brakuje jednego elementu.
Problem nie polega na tym, że jakiś oprogramowanie nie działa; chodzi raczej o zerwanie łańcucha zbierania danych między „terenem” a „systemem”. Tablica na ścianie jest bardziej rzeczywista niż ERP, ponieważ znajduje się przy maszynie i jest aktualizowana przez osoby, które widzą sytuację na miejscu; natomiast ERP często przebiega przez trzy kolejne poziomy: od mistrza do grupowego do dyspozytora, gdzie każdy z nich wprowadza dane na nowo, co może powodować opóźnienie lub błąd na każdym etapie.
Poniżej rozłożymy, jak powinien być zaprojektowany i wdrożony ten system, aby tablica na ścianie stopniowo zaczęła pustoszeć.
01 Jak podzielić proces biznesowy: Rozbijamy „postęp” na najmniejsze akcje, które można zebrać
Wiele projektów od początku traktuje słowa „postęp operacji” jako jeden pola. Tymczasem „postęp operacji” to złożone stanowisko:Na którym stanowisku znajduje się zlecenie,Kto wykonuje pracę,Ile już wykonano,Ile godzin pracy zużyto,Czy jakość jest spełniona,Czy materiały są kompletnie dostarczone. Te sześć wymiarów należy zbierać oddzielnie, bez łączenia w jeden zbiór.
Konkretnie wygląda to tak:
- Stanowisko pracy: Każda maszyna lub stanowisko posiada unikalny numer; skanując kod QR lub przekazując kartę, można ustalić, „które zlecenie obecnie wykonuje ta maszyna”.
- Osoba wykonująca pracę: Każdy etap rozpoczęcia, przeniesienia i zakończenia zlecenia wiąże się z konkretnym numerem pracownika. Nawet w przypadku współpracy mistrza z uczniem, główny operator jest jedynym osobą rejestrującą pracę.
- Ilość wykonanych zadań: Operacje obejmują pierwszy kontrolny przegląd, kontrole w trakcie procesu oraz liczenie gotowych produktów. Ilość to nie stan, musi być aktualizowana po naciśnięciu przycisku lub zeskanowaniu kodu.
- Rzeczywisty czas pracy: Różnica między czasem rozpoczęcia a czasem zakończenia (zbierana automatycznie), plus przerwy w trakcie (rękoczynne uzupełnianie przyczyn nietypowych zatrzymań).
- Stan jakości: Trzy etapy rejestracji – pierwszy przegląd, kontrole w trakcie i finalny przegląd – zapisywane oddzielnie; dopuszcza się tylko zwrot do naprawy lub odrzucenie, nie wolno podawać jedynie wskaźnika jakości.
- Komplet materiałów: Każdy materiał z listy BOM podzielony jest na trzy stany: dostarczony, niedostarczony lub brakujące części do uzupełnienia; stan ten powiązany jest ze statusem zlecenia.
Rozbijamy te sześć wymiarów na niezależne „przepływy zdarzeń”, zamiast łączyć je w jedną kategorię stanów. Zdarzenia to kronika, w której zapisywane są: kto, kiedy, na jakiej maszynie, do jakiego etapu doszło, jakie wystąpiły anomalie. Stan jest widokiem wywodzącym się z przepływu zdarzeń;Pola stanów nie mogą być wypełniane ręcznie.
02 Jak zaprojektować: Dokładnie określamy role, procesy, dane i granice interfejsu
Najczęstszy pułap, na który trafiamy w fazie projektowania, to „stworzenie aplikacji, w której ludzie mają wypełniać formularze”; po dwóch latach eksploatacji w aplikacji pozostaje jedynie strona logowania i puste pola na hasło. Problem tkwi w niesynchronizowanych rolach i granicach.
Projektowanie ról
W warsztacie istnieją cztery typy osób, a każda z nich korzysta z innego interfejsu:
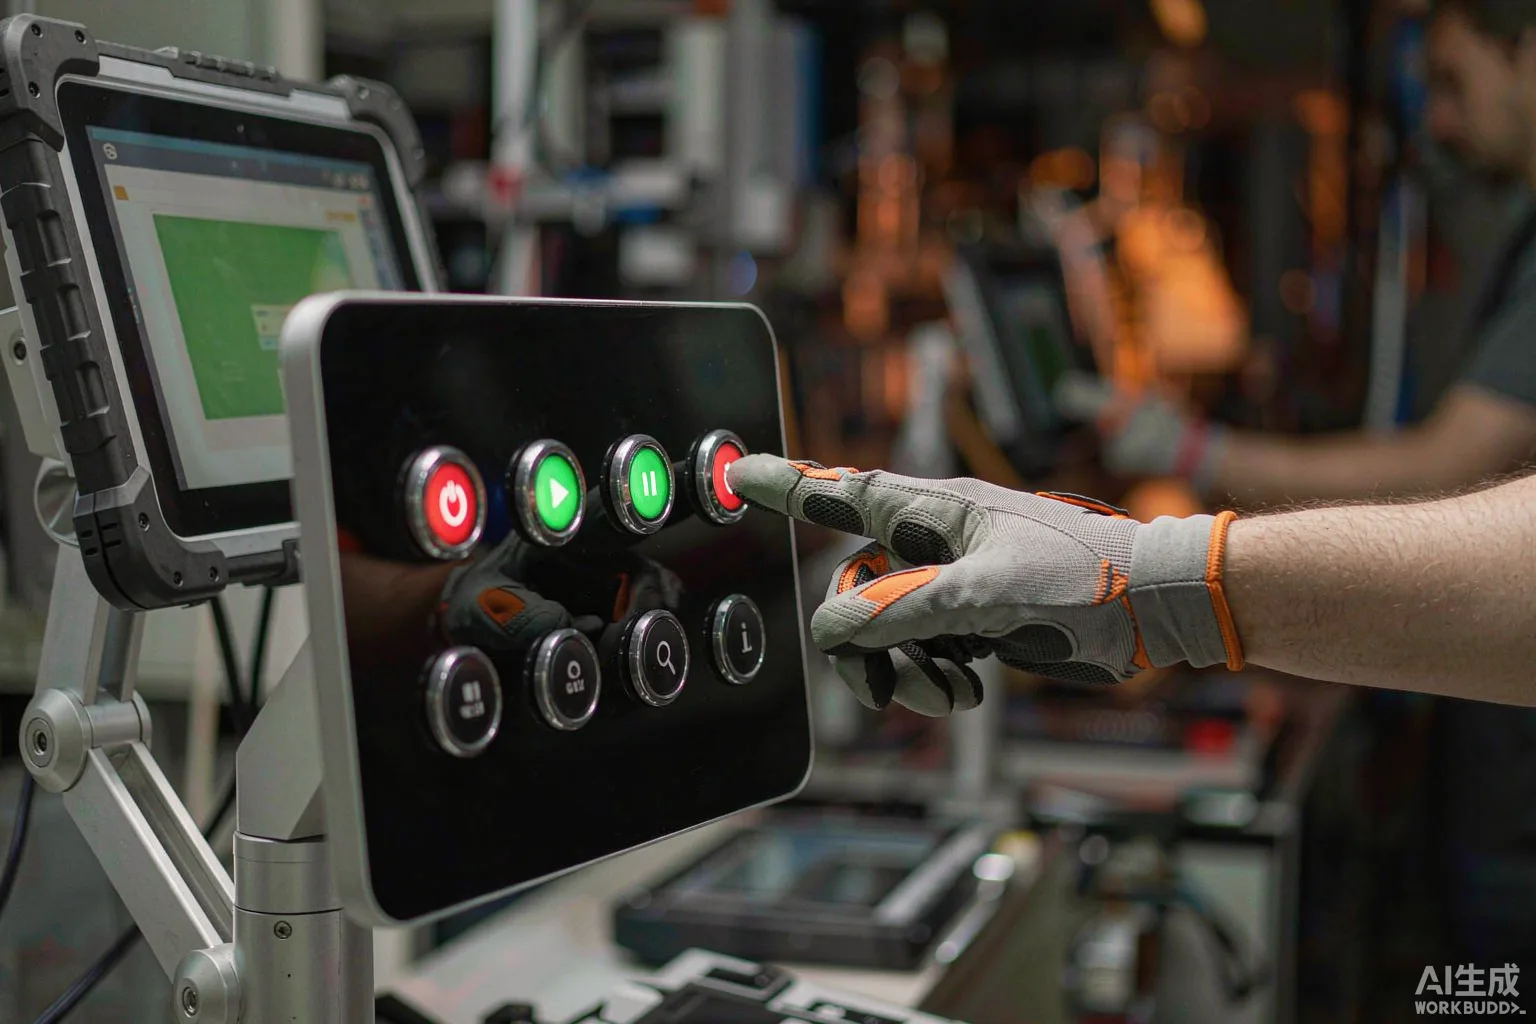
- Pracownik operacyjny: Korzysta z terminala przy stanowisku z dużymi przyciskami lub tabletu; widzi wyłącznie „moje zlecenie”, z trzema przyciskami: rozpoczęcie, pauza, zakończenie. Na ekranie nie mogą pojawić się żadne tabelaryczne formularze.
- Mistrz zmiany: Korzysta z telefonu lub tablicy w warsztacie; widzi stan wszystkich stanowisk w swojej zmianie i w ciągu dwóch minut potrafi zidentyfikować, „gdzie utknęło”.
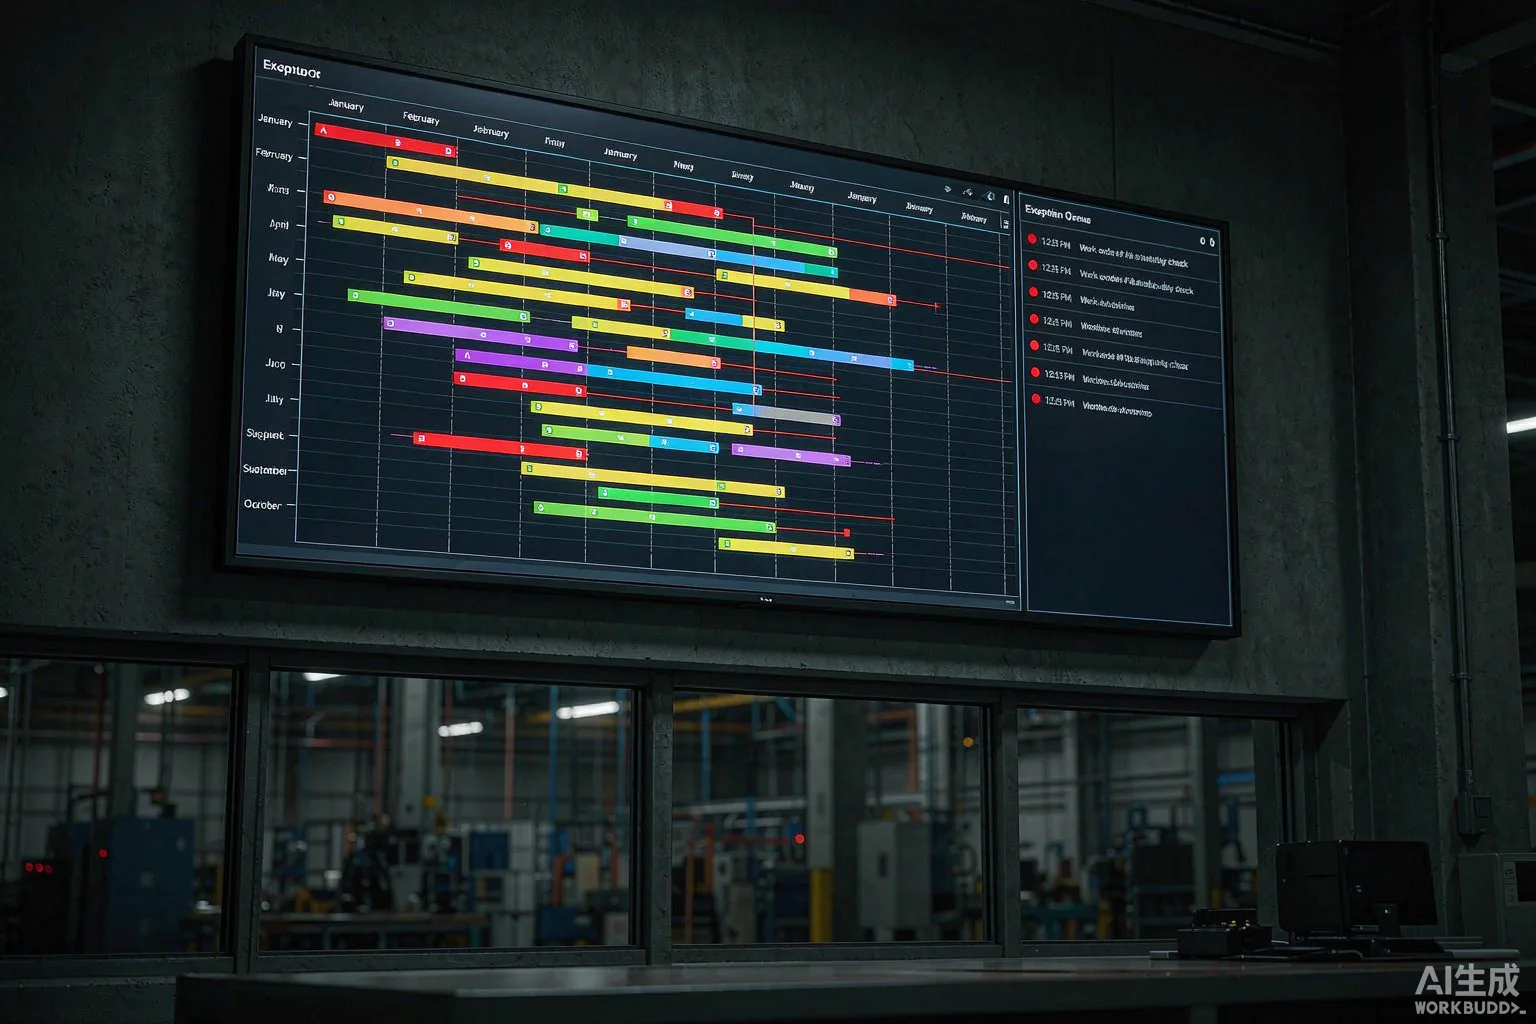
- Dyspozytor lub planista: Korzysta z komputera; ogląda diagram Gantt’a i listę anomali na wszystkich stanowiskach w fabryce, skupiając się na korekcji harmonogramu i reagowaniu na anomalie.
- Jakość lub technologia: Odrębne wejście; sprawdza wskaźnik jakości po pierwszym przeglądzie, wskaźnik napraw, trendy SPC;Nie zmienia bezpośrednio statusu zlecenia, może jedynie wydać decyzję „zakładamy linie” lub „zwalniamy”.
Model danych
Cztery kluczowe tabele, plus kilka pomocniczych, wystarczą:
- work_order: Główna tabela zleceń, łącząca zamówienia sprzedaży, plany i produkty.
- work_order_route: Trasa technologiczna, zdefiniowana ilością etapów dla każdego zlecenia.
- route_event: Przepływ zdarzeń na poszczególnych etapach (główna kronika), kto, kiedy, na jakiej maszynie, do którego etapu dotarło.
- exception_log: Rejestr anomali (brak materiałów, awarie urządzeń, naprawy jakości).
Pola stanów (status, current_step, progress_pct) są obliczane na bieżąco z route_event, nie są zapisywane; jedynie zdarzenia są przechowywane. Dzięki temu, niezależnie od tego, kto zmienia zlecenie, stan zawsze odpowiada przepływowi zdarzeń.
Granice interfejsu
Trzeba jasno zaznaczyć granice trzech typów terminali:
- Terminal przy stanowisku: Skanowanie kodu → wywołanie zlecenia → wyświetlenie instrukcji technicznej → duże przyciski: rozpoczęcie/pauza/zakończenie;Nie dozwolone są żadne pola numeryczne, wszystkie liczby są automatycznie wpisywane przez PLC lub czytnik kodów.
- Tablica dla mistrza zmiany: Siatka stanowisk w jego zmianie, zielone – normalne, żółte – przekroczenie tempa, czerwone – anomalie. Kliknięcie na czerwone prowadzi bezpośrednio do szczegółów dziennika anomali.
- Operator PC: Wykres Gantta powinien być uzupełniony o obciążenie zasobów i kolejki wyjątków, wyjątki muszą być oddzielone w osobne kolejki, nie mogą być mieszanymi w wykresie Gantta, co utrudnia „znalezienie wyjątków”.
03 Jak rozwijać: trzy bramki – gromadzenie danych, interfejsy i akceptacja
Podstawowym założeniem fazy rozwoju jest „sprawić, by pracownicy na miejscu chcieli tego używać”. Aby pracownicy na miejscu chcieli tego używać, musi być prosto – „wystarczy nacisnąć przycisk”, a nie „wypełniać mnóstwo formularzy”. Za tym kryją się trzy bramki.
Brama gromadzenia danych
Gromadzenie danych dzieli się na trzy poziomy:
- Bezpośrednie gromadzenie danych z urządzeń: CNC, wtryskarki, SMT korzystają z OPC UA lub Modbus; sygnały uruchamiania i zatrzymywania, aktualny numer programu oraz licznik są natychmiast zapisywane do strumienia zdarzeń. Ta część jest najtrudniejsza, ale jednocześnie najbardziej wartościowa – po jej wykonaniu nie będzie już potrzeby opierania się na pracy ręcznej.
- Skanowanie kodów QR i przyciski: Na stanowiskach manualnych stosuje się skaner kodów QR (dla materiałów) oraz duży przycisk (uruchomienie/pauza/zakończenie). Skaner działa jako USB HID, a jego wyjście to zwykły ciąg znaków; nie stosuje się OCR ani rozpoznawania obrazów, ponieważ przy pierwszym połączeniu sieciowym obraz staje się bezwartościowy.
- Waga/liczenie/raster: Waga do ważenia materiałów, liczenie części oraz czujnik światłowy bezpieczeństwa — wszystkie te funkcje są obsługiwane przez PLC, który przekazuje sygnały do OPC.
Trzy poziomy wspólnie korzystają z jednego bramkowego serwisu gromadzenia danych; bramka unifikuje różne protokoły wJednolity format zdarzeń( JSON ), zapisuje się do kolejki wiadomości (Kafka lub RabbitMQ), a następnie po jej odczytaniu przez usługę subskrypcji, dane są zapisywane do bazy danych. W ten sposób, gdy wymienia się sprzęt lub stanowisko obróbki, wystarczy tylko zmienić bramkę,Nie przepisuje głównego systemu biznesowego。
Brama interfejsowa
Interfejsy zewnętrzne dzielą się na dwie kategorie:
- Górny przepływ: ERP lub MES przekazuje zadania produkcyjne, zamówienia sprzedaży oraz BOM. To jestŹródło danych głównych, ten system jest tylko do odczytu, bez możliwości zapisu, co pozwala uniknąć wzajemnych modyfikacji stanów zgłoszeń w obu systemach.
- Dolne złoże: System finansowy wymaga danych o godzinach pracy i kosztach; system klienta wymaga informacji o terminie realizacji; system dostawcy powinien monitorować stan komplektacji. Dolne systemy działają na zasadzie „uruchamiania przez zdarzenie” lub „pobierania w czasie rzeczywistym”; nie dopuszcza się wprowadzania przez dolne systemy zmian statusu zleceń w tym systemie.
Zasady projektowania interfejsów:Przepływ zdarzeń występuje tylko w kierunku wychodzącym, nie wchodzący.. Ten system jest źródłem prawdy, a zewnętrzne systemy są jego subskrybentami. Jeśli przestrzegamy tej zasady, zawsze istnieje tylko jedna wersja prawdy o postępach.
Brama odbiorcza
Odbiór nie polega na tym, że „funkcje działają”, ale na trzech rzeczach:
- Prawdziwość danych: Wylosowano 5 zlewek, które w porównaniu z tablicą biurową lub nagraniem na miejscu potwierdzono, że różnica między zapisem w systemie a rzeczywistym czasem rozpoczęcia i zakończenia prac nie przekracza 5 minut.
- Zamknięty cykl anomalii: Wygeneruj wyjątek braku materiałów, aby zweryfikować, że od momentu utworzenia przez lidera grupy, poprzez przetwarzanie przez dyżurnego, doładowanie materiałów przez zakup i przywrócenie stanowiska pracy, cały proces zostaje zapisany, a w ciągu 5 minut można zobaczyć przepływ w kolejce wyjątków.
- Porównanie tempa: Przez cały tydzień na bieżąco śledzi się rzeczywisty czas cyklu każdego stanowiska pracy, porównuje go z normami technologicznymi i w przypadku różnicy przekraczającej 30% automatycznie generowany jest raport ostrzegawczy.
Dopiero gdy te trzy rzeczy zostaną przeszkodzone, można powiedzieć, że „postęp procesu rzeczywiście został widoczny”.
Zakończenie: kolejność wdrożenia, ryzyko i wskaźniki
Projekty tego typu wdraża się w trzech etapach, bez jednoczesnego wdrożenia na raz:
- Pierwszy etap (1–2 miesiące): Najpierw na terminalu stanowiska pracy wyświetla się tablica zadań dla grupy nadgodzin,Obejmuje tylko jedną linię produkcyjną. Celem jest, aby „80% notatek na tablicy białej automatycznie synchronizowało się z systemem”.
- Druga faza (2–3 miesiące): Dodanie operatora do systemu PC, dodanie kolejki wyjątków oraz bezpośredni import danych z urządzeń, aby objąć wszystkie główne linie produkcyjne w fabryce. Celem jest „brak konieczności dzwonienia po informacje o postępach na miejscu”.
- Trzecia edycja (według potrzeb): Połączenie z systemami ERP, finansowymi i klienta, realizacja optymalizacji cyklu produkcyjnego oraz analizy SPC. Ta część nie jest obowiązkowa; po wykonaniu dwóch pierwszych etapów na podstawie informacji zwrotnych z terenu podejmie się decyzję.
Częste ryzyka:
- Obecne opory: Obawa przed monitorowaniem i porównywaniem. Rozwiązanie: na interfejsie wyświetlane są tylko stanowiska pracy, a nie osoby; wskaźniki obliczane są wyłącznie na poziomie grup roboczych, bez rankingu indywidualnego.
- Brak zgłoszeń w trakcie gromadzenia: Stare urządzenia nie posiadają portów komunikacyjnych, dlatego muszą być zastąpione skanerami kodów kreskowych. Podczas odbioru należy potwierdzić, że wskaźnik pominiętych zgłoszeń nie przekracza 5%.
- Zniekształcenie czasu pracy: Operatorzy, chcąc „dorobić liczby”, wielokrotnie włączają i wyłączają maszyny. System wykrywa, że na tym samym stanowisku w ciągu 5 minut doszło do kilku uruchomień, co bezpośrednio kwalifikuje się jako nieprawidłowość.
Istnieją tylko trzy wskaźniki oceny sukcesu projektu:
- Ilość połączeń telefonicznych dyspozytora: Po uruchomieniu spadek o ponad 50%.
- Średni czas reakcji na wyjątki: Przez zmianę z godzinowego na minutowy.
- Postęp dostępny dla klienta: Odsetek skarg na opóźnienia w dostawach spadł o ponad 30%.
Przenieś te trzy wskaźniki na miejsce, aby tablica na ścianie pozostała pusta; wtedy sprawę postępu można uznać za naprawdę zakończoną.