
بمجرد أن تعتمد مراقبة الجودة في خط الإنتاج بشكل رئيسي على نماذج الفحص الورقية، تظهر ثلاثة سيناريوهات كلاسيكية:تأخر وصول البيانات(تم الإدخال بعد انتهاء الدوام، وقد تم تمرير التحذير)،تشويه البيانات(نسخ يدويًا بخطأ في السطر، أو نسيان ملء الدفعة)،انقطاع الحلقة المغلقة(لا يُعرف في أي مرحلة من مراحل التصنيع توجد المنتجات غير المطابقة، ومن الذي أجازها، ومن يتحمل المسؤولية). وعند قيام قسم الجودة بتجميع البيانات نهاية الشهر، تكون الوردية قد انتهت بالفعل، ولذلك لا يبقى أمامنا سوى الاعتماد على الذكريات لإجراء التتبع.
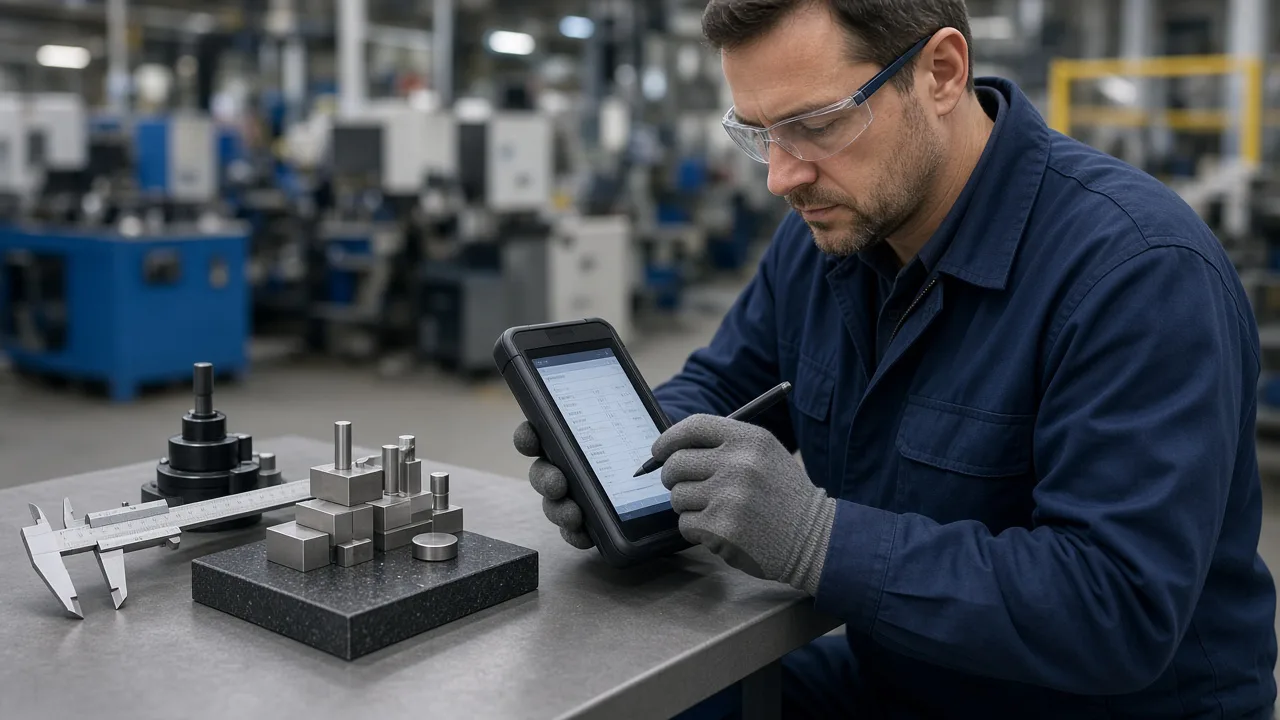
ثلاثة أنواع من الضغوط لا تتحملها وثائق الفحص الورقية
أصبح الإيقاع في مواقع التصنيع أسرع فأسرع، وأصبحت اختناقات العمليات الورقية أكثر وضوحًا:
- تسلسل متعدد العمليات: يمر طلب العمل بعمليات الختم واللحام والطلاء والتجميع النهائي، وفي كل مرحلة ورقة عمل واحدة؛ وإذا لم تتطابق أرقام الدفعات، فستفشل السلسلة بأكملها.
- يوجد تفتيش عشوائي جنبًا إلى جنب مع التفتيش الشامل: تُكتب قواعد فحص العيّنات وفق معيار AQL في SOP، لكن عند التنفيذ يتم أخذ العيّنات بناءً على الخبرة، ولا يُمكن تقديم سجلات أخذ العيّنات أثناء التدقيق.
- معالجة غير المطابقة بطيئة: أربعة مسارات تشمل العزل، وإعادة العمل، والقبول بالتنازل، والإتلاف؛ أما التدفق الورقي فيتطلب التوقيع والتنقل من مكان إلى آخر، وفي بعض الأحيان لا يُكتشف المنتج غير المطابق إلا بعد انتقاله إلى العملية التالية.
أظهرت الدراسات الاستقصائية التي أجرتها جمعية صناعة الآلات الصينية في السنوات الأخيرة أن معدل رقمنة بيانات الجودة لدى الشركات المصنعة الصغيرة والمتوسطة لا يزال منخفضًا،أكثر من ستين بالمئةلا تزال سجلات الفحص تعتمد في المقام الأول على الورق أو برنامج Excel، مما يؤدي إلى أن متوسط وقت الاستجابة للحالات غير الطبيعية أطول مقارنةً بالخطوط الرقمية.2–4 أضعاف。
منطق الأعمال: نقاط التحقق، الدفعات وقواعد التقييم
يبدأ تصميم النظام بتنظيم الهيكلية وفقًا لأسئلة «ماذا نفحص، ومتى نفحص، وكيف نحكم»:
- نقطة التحقق (Checkpoint): ربط العمليات، المواقع، وأنواع الفحص (القطعة الأولى، الفحص الدوري، الفحص النهائي). لكل نقطة فحص قائمة ببنود الفحص ومعايير الحكم (الحدود العليا والسفلى، التعداد، درجة المظهر).
- الدفعة (Lot): رقم طلب العمل + رقم الدفعة + الرقم التسلسلي (إذا لزم الأمر). يجب ربط أي سجل فحص بالدفعة، ولا يجوز تركه معلقًا.
- النتيجة (Result): مطابق، غير مطابق، بانتظار إعادة الفحص. في حالة عدم المطابقة، يجب اختيار رمز السبب (مثل انحراف الأبعاد، عيوب المظهر، فشل الوظيفة، وغيرها)، مما يؤدي إلى تفعيل عملية المعالجة.
- التصرف (Disposition): مساحة التخزين المعزولة، ورقة عمل إعادة العمل، موافقة التنازل، ورقة الإتلاف. في كل خطوة يوجد مسؤول وطابع زمني.
عند عدم اجتياز فحص القطعة الأولى، يجب أن يقوم النظامقفل هذا المكان تلقائيًا لعمليات الإبلاغ اللاحقة، حتى يتم إجراء الفحص المُعادل بنجاح أو يُصرّح مهندس الجودة بالمرور — وهذا هو المفتاح لتحويل «الاعتماد على ذاكرة الأشخاص لإيقاف الخط» إلى «إيقاف الخط الافتراضي بواسطة النظام».
منطق التصميم: الجمع الميداني والتحليل الخلفي
يتعين على الجانب الميداني «إتمام تسجيل واحد كل ثلاث ثوانٍ»: مسح رمز الدفعة → اختيار بنود الفحص → إدخال القيم أو التقاط صور للعيوب → الإرسال. وعلى الجانب الخلفي «رؤية الشذوذ بلمحة واحدة»: تجميع البيانات حسب خط الإنتاج، والمناوبة، ونوع العيب، مع إمكانية اختيار مخطط التحكم SPC.
- الكمبيوتر اللوحي للمكتب/المساعد الرقمي الشخصي الصناعي: أزرار كبيرة، ذاكرة تخزين مؤقتة في وضع عدم الاتصال، وإرسال البيانات المفقودة لاحقًا بعد المزامنة. لا يُسمح بفقدان أي بيانات عند انقطاع الشبكة.
- التكامل مع أدوات القياس: تُكتب قيم القياس تلقائيًا عبر المنفذ التسلسلي أو واجهة برمجة التطبيقات باستخدام الفرجار الرقمي، والمقاييس ثلاثية الإحداثيات، وآلة الفحص البصري، مما يقلل من إدخال البيانات يدويًا.
- تصوير العيوب: تُعلَّق الصور في سجلات الفحص، ويمكن استدعاؤها عند حدوث نزاعات ما بعد البيع.
- منصة مهندس الجودة: قائمة المنتجات غير المطابقة المُنتظرة للتخلص، مراجعة الموافقة على التنازل، ربط نموذج تقرير 8D.
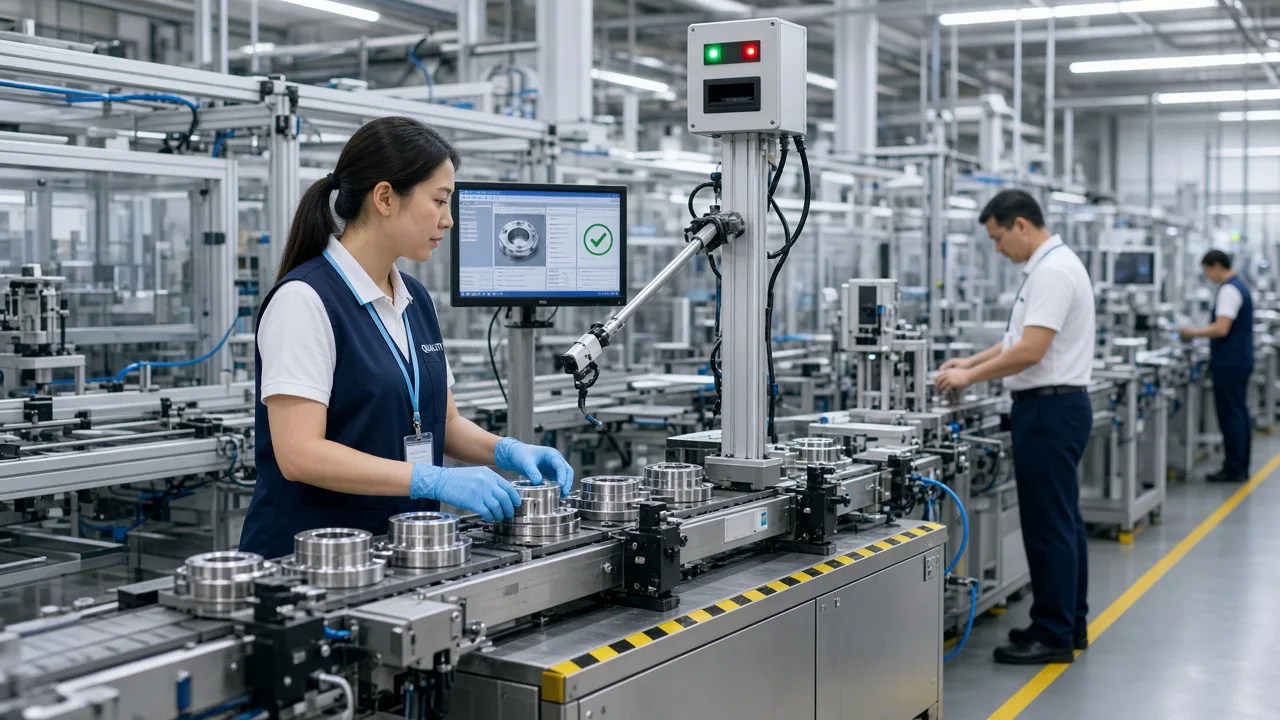
التطوير والتنفيذ: الحدود مع MES/ERP
لا يتعين على نظام مراقبة الجودة أن يحل محل MES، لكنه يجب أن يكون متوافقًا مع ثلاث أمور: أوامر العمل، الإبلاغ عن الأعمال، والمخزون:
- إصدار تذكرة العمل: عند إنشاء أمر العمل في نظام MES، يتم مزامنة خطة الفحص (أي العمليات التي يجب فحصها، وما هي العناصر التي سيتم فحصها).
- بوابة تسجيل العمل: في حال عدم اجتياز نقطة التفتيش الرئيسية، لا يسمح نظام MES بإتمام تسجيل العمل أو يقوم تلقائيًا بحجز كمية WIP.
- ربط المخزون: تُوضع المنتجات غير المطابقة في مستودع العزل؛ ويتعين الحصول على الموافقة قبل تغيير حالة المخزون عند قبولها بالتنازل؛ كما يتم خصم تكاليف المواد الخام وساعات العمل عند إتلافها.
يُصمَّم الواجهة وفق نموذج التحكم بالحدث: فحص الإرسال → إصدار حدث «InspectionCompleted» → اشتراك MES/ERP لتحديث الحالة. يُجنَب بذلك الترميز الثابت ثنائي الاتجاه، مما يقلل من حجم التعديلات عند تغيير النظام لاحقًا.
مسار التجربة ونقاط المخاطرة
يوصى باختيار خط إنتاج يتمتع بعملية ثابتة وبنود فحص واضحة لإجراء تجربة أولية، مع مدة زمنية6–8 أسابيع:
- الأسبوعان الأول والثاني: مراجعة بنود الفحص ومعايير التقييم، وإدخالها في النظام، وتقديم تدريب مباشر على عملية المسح الضوئي.
- الأسبوعان الثالث والرابع: إطلاق المنتج الأول + الفحص النهائي، وحساب معدل توقيت إدخال البيانات، الهدف≥95%يتم الإيداع في الحساب خلال 5 دقائق بعد اكتمال الفحص.
- الأسبوعان الخامس والسادس: إطلاق الحلقة المغلقة للمنتجات غير المطابقة، وحصر أوقات الاستجابة غير الطبيعية، مع الهدف المتمثل في تقليلها مقارنةً بالشكل الورقي.50%。
- الأسبوعان السابع والثامن: مراجعة أبرز خمسة عيوب، وتقديم التغذية الراجعة بشأن تحسين العمليات، والتحقق من مدى قدرة البيانات على توجيه اتخاذ القرارات.
يتمثل الخطر الرئيسي في غموض معايير الفحص نفسها؛ إذ لا يمكن للنظام أن يحدد لك بوضوح معنى «الخدش الطفيف». وقبل إطلاق النظام، يجب توقيع جميع الأطراف الثلاثة—القسم الفني، وقسم الجودة، وقسم الإنتاج—لتأكيد معايير التقييم.
استراتيجية الانتقال إلى النسخة الرقمية
لا يُنصح بإيقاف جميع المستندات الورقية بين عشية وضحاها. يمكن الإبقاء على «النسخة الاحتياطية الورقية + السجل الأساسي في النظام» بنظام ثنائي المسار.2–4 أسابيع، يتم إجراء فحص عشوائي يوميًا من قبل قائد فريق مراقبة الجودة10 قوائميتم التحقق من توافق السجلات النظامية مع المستندات الورقية، وبعد استقرار نسبة التوافق تُسحب المستندات الورقية. يمكن إدراج المعدات الآلية مثل الفحص البصري والمقاييس ثلاثية الأبعاد في المرحلة الثانية، بينما تُركّز المرحلة الأولى على ضمان سلاسة تنفيذ مراحل الفحص اليدوي.
نهاية عملية فحص الجودة الورقية ليست في «شراء عدة أجهزة لوحية إضافية»، بل في تدوين قواعد التقييم، وتتبع الدفعات، ومعالجة غير المطابقين كإجراءات افتراضية داخل النظام. حين يصبح بإمكان قائد الفريق الاطلاع على هاتفه المحمول لمعرفة «كم عدد المنتجات غير المطابقة المتبقية للتعامل معها في وردية العمل الحالية»، بدلاً من انتظار الإعلان عن ذلك خلال اجتماع الجودة اليومي التالي، تتحول جودة خط الإنتاج فعليًا من مجرد إحصاءٍ رجعي إلى ضبطٍ أثناء العملية.
كيف تُستخدم البيانات: من التقارير إلى تحسين العمليات
بعد إطلاق النظام، لا تركز فقط على «معدل الإدخال». ينبغي أن تتضمن اجتماعات الجودة الأسبوعية بشكل ثابت مراجعة ثلاث جداول:عيب باريتو(ما هي الفئات الثلاثة الأولى من العيوب)،معدل الهروب في العملية(أين تم اكتشاف العيب في أي عملية إنتاج)،تكرار الدفعات غير المطابقة(هل تم إعادة العمل على نفس رقم أمر العمل مرتين؟). إن إرسال البيانات إلى مهندس العمليات لتعديل الجيغ أو SOP يحمل قيمة طويلة الأمد أكثر من مجرد معاقبة موظف الفحص. وإذا حقق بند فحص معين نسبة 100% من النتائج المطابقة لمدة أسبوعين متتاليين، فيمكن تقييم إمكانية التحول من الفحص الشامل إلى الفحص العشوائي، مما يُسهم في تحرير طاقة الفحص. وعند إجراء مراجعة من قبل العميل أو أثناء تفتيش المصنع من قبل الشركة المصنّعة الرئيسية، يمكن بمسح الكود استدعاء سجلات الفحص الكاملة عبر السلسلة لرقم تسلسلي معين، وهو أمر أكثر إقناعًا بكثير من حمل كومة من الوثائق الورقية.