
Lorsque le contrôle qualité en ligne de production repose principalement sur des formulaires d’inspection papier, trois scénarios classiques se produisent :Les données sont arrivées en retard(Enregistrement effectué après la fin de la journée ; l’anomalie a été transmise),Distorsion des données(écriture manuscrite avec des lignes mal alignées, omission du numéro de lot),Rupture en boucle fermée(Les produits non conformes ne savent pas à quelle étape de la chaîne de production ils ont été arrêtés, qui les a autorisés et qui en assume la responsabilité). Lors de la synthèse mensuelle du service qualité, l’équipe de production a déjà changé de poste, et la traçabilité ne repose que sur la mémoire.
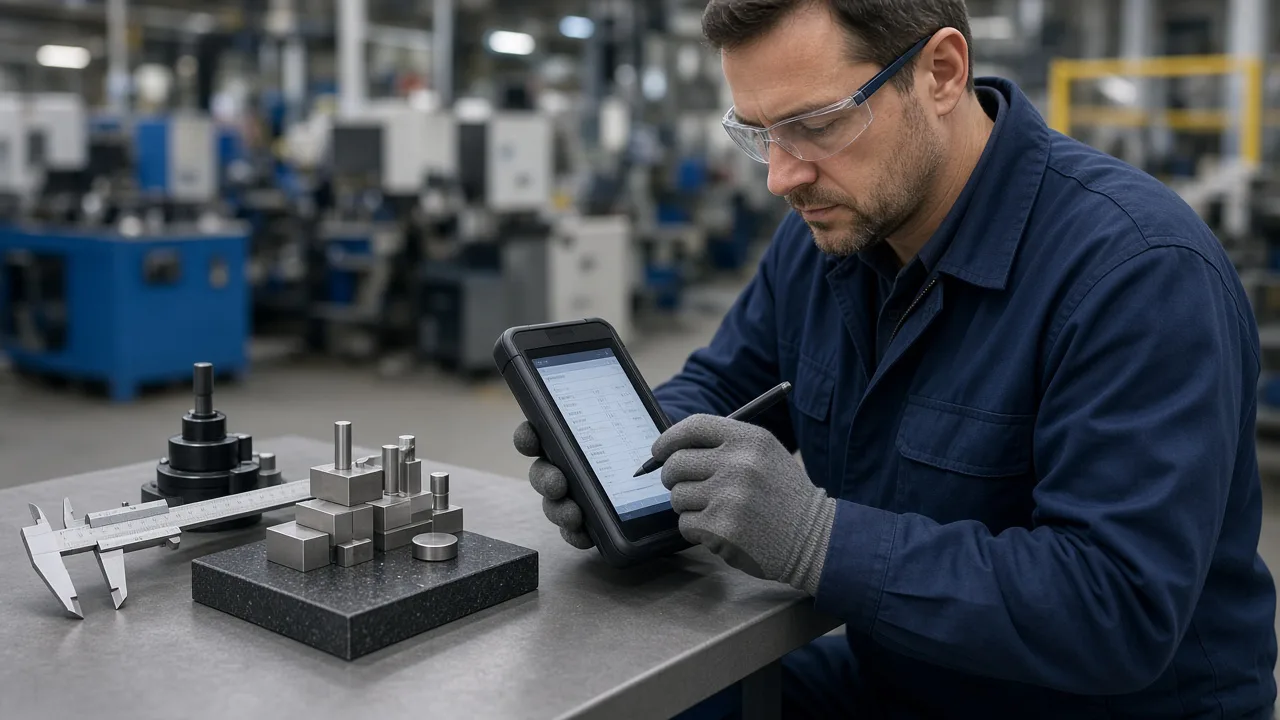
Trois types de pressions que le contrôle qualité papier ne peut pas supporter
Le rythme sur le site de production s’accélère, et les goulets d’étranglement des processus papier deviennent de plus en plus évidents :
- Chaîne de plusieurs processus en série: Un bon de travail passe par l’emboutissage, le soudage, la peinture et l’assemblage final ; à chaque étape correspond un document, et si le numéro de lot ne concorde pas, toute la chaîne est compromise.
- Les contrôles par échantillonnage et les contrôles complets coexistent.: Les règles d’échantillonnage AQL sont inscrites dans la SOP, mais lors de l’exécution, l’échantillonnage est effectué selon l’expérience, et aucune trace d’échantillonnage ne peut être fournie lors de l’audit.
- Le traitement des non-conformités est lent: Quatre voies — isolement, retravail, réception avec concessions et rebut — nécessitent des signatures et des déplacements pour la gestion papier ; parfois, les produits défectueux ne sont détectés qu’une fois arrivés à l’étape suivante.
Selon les enquêtes menées ces dernières années par la Fédération chinoise de l’industrie mécanique, le taux de numérisation des données relatives à la qualité demeure faible au sein des petites et moyennes entreprises manufacturières,Plus de soixante pour centLes registres d’inspection restent principalement sous forme papier ou Excel, ce qui entraîne un temps de réponse aux anomalies en moyenne plus long que celui des lignes de production numérisées.2 à 4 fois。
Logique métier : points de contrôle, lots et règles de décision
La conception du système commence par structurer « ce qu’il faut contrôler, quand le contrôler et comment le juger » :
- Point de contrôle (Checkpoint): Associer les étapes de travail, les postes de travail et les types d’inspection (première pièce, inspection périodique, inspection finale). Chaque point d’inspection dispose d’une liste des éléments à contrôler ainsi que de critères de décision (limites supérieure et inférieure, énumération, niveau d’apparence).
- Lot (Lot): Numéro de bon de travail + numéro de lot + numéro de série (si nécessaire). Tout enregistrement d’inspection doit être rattaché à un lot et ne peut pas rester sans référence.
- Résultat (Result): Conforme, non conforme, en attente de recontrôle. En cas de non-conformité, un code de motif doit être sélectionné (écart dimensionnel, défaut d’aspect, défaillance fonctionnelle, etc.), ce qui déclenche la procédure de traitement.
- Disposition (Disposition): Emplacement d’isolation, bon de travail de réusinage, approbation des concessions, bon de mise au rebut. Chaque étape est associée à un responsable et à un horodatage.
Lorsque le contrôle de la première pièce échoue, le système doitVerrouiller automatiquement ce poste de travail pour les enregistrements ultérieurs, jusqu’à ce que le contrôle de reprise soit validé ou que l’ingénieur qualité donne son feu vert — c’est là l’élément clé pour transformer « l’arrêt de ligne dépendant de la mémoire des personnes » en « arrêt de ligne par défaut du système ».
Logique de conception : collecte sur le terrain et analyse en back‑office
Du côté du site, il faut « enregistrer une fois toutes les trois secondes » : scanner le lot → sélectionner l’élément d’inspection → saisir la valeur ou prendre une photo du défaut → valider. Du côté du back‑office, il faut « repérer les anomalies d’un coup d’œil » : agrégation par ligne de production, équipe et type de défaut ; graphiques de contrôle SPC en option.
- Tablette de poste de travail / PDA industriel: Gros boutons, cache hors ligne, envoi différé après synchronisation. En cas de connexion instable, aucune donnée ne doit être perdue.
- Connexion des instruments de mesure: Les pieds à coulisse numériques, les machines à mesurer tridimensionnelles et les systèmes de contrôle visuel enregistrent automatiquement les valeurs de mesure via le port série ou l’API, réduisant ainsi la saisie manuelle.
- Photographie des défauts: Les images sont jointes au dossier d’inspection et peuvent être consultées en cas de litige après-vente.
- Poste de travail d’ingénieur qualité: File d’attente des produits non conformes à traiter, approbation des concessions, association des modèles de rapport 8D.
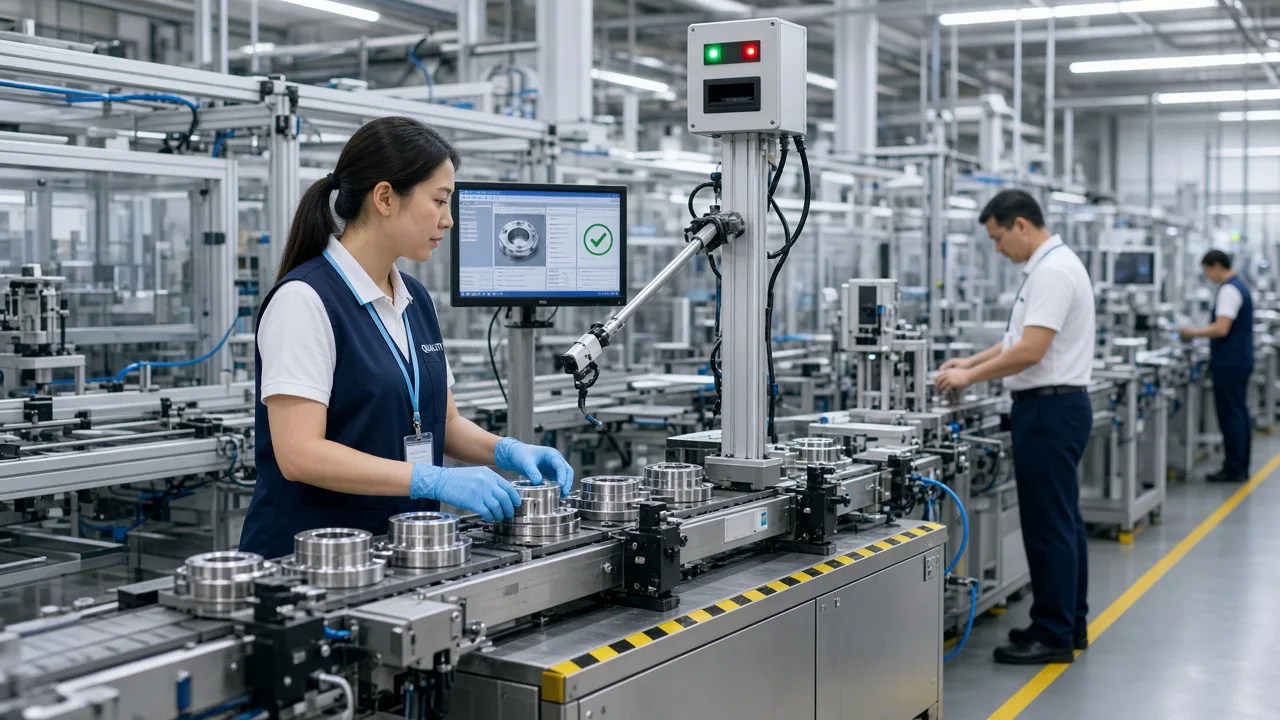
Développement et mise en œuvre : à la frontière avec le MES/ERP
Le système de contrôle qualité n’a pas à remplacer le MES, mais il doit être aligné sur trois aspects : les bons de travail, la déclaration de production et les stocks.
- Émission du ticket de travail: Lors de la création d’un bon de travail, le système MES synchronise le plan de contrôle (quelles opérations doivent être contrôlées et quels éléments doivent être vérifiés).
- Porte d’accès au rapport de travail: Lorsque les points de contrôle critiques ne sont pas conformes, le système MES n’autorise pas la validation de l’enregistrement du travail ou retient automatiquement la quantité de WIP.
- Lien d’inventaire: Les produits non conformes sont stockés dans l’entrepôt de quarantaine ; les réceptions avec dérogation nécessitent une approbation avant de modifier le statut du stock ; les articles mis au rebut entraînent la déduction des coûts des matières premières et des heures de travail.
La conception de l’interface repose sur un modèle événementiel : validation de la soumission → émission de l’événement « InspectionCompleted » → mise à jour du statut par les systèmes MES/ERP abonnés. Cela permet d’éviter le codage rigide bidirectionnel et de limiter les modifications lors d’une migration vers un nouveau système.
Voies de déploiement pilote et points à risque
Il est recommandé de choisir une ligne de production à la technologie stable et aux critères d’inspection clairement définis pour mener un projet pilote, sur une période de…6 à 8 semaines:
- Semaines 1 à 2 : recenser les éléments d’inspection et les critères de décision, saisir ces données dans le système, et dispenser une formation sur place sur la procédure de numérisation des codes.
- Semaines 3–4 : mise en ligne du premier article et de l’inspection finale, suivi du taux de saisie des statistiques en temps opportun, objectif≥95%Le crédit est effectué dans les 5 minutes suivant la fin de l’inspection.
- Semaines 5–6 : mise en ligne de la boucle de fermeture des non-conformités, suivi du temps de réponse aux anomalies, objectif : réduction par rapport au format papier.50%。
- Semaines 7–8 : analyser les cinq principaux défauts, proposer des améliorations des processus et vérifier si les données peuvent réellement guider la prise de décision.
Le principal risque réside dans le caractère flou des critères d’inspection — le système ne peut pas définir clairement ce qu’est une « égratignure mineure ». Avant la mise en production, il est impératif que les trois parties — process, qualité et production — signent et confirment ensemble les modalités de jugement.
La stratégie de transition vers le papier
Il n’est pas recommandé de fermer du jour au lendemain tous les documents papier. Il est possible de conserver un double système : « sauvegarde papier + enregistrement principal dans le système ».2 à 4 semaines, contrôlé quotidiennement par le chef de l’équipe de contrôle qualité10 articlesVérifiez si les enregistrements du système correspondent aux documents papier ; ne retirez les documents papier que lorsque le taux de concordance est stable. L’intégration des équipements automatisés tels que la vision industrielle et les machines à coordonnées tridimensionnelles peut être reportée à la deuxième phase ; en première phase, concentrez-vous d’abord sur la mise au point des procédures d’inspection manuelle.
À terme, la gestion papier des contrôles qualité ne se résume pas à « acheter quelques tablettes supplémentaires », mais consiste plutôt à intégrer dans le système les règles de décision, la traçabilité par lot et la gestion des non-conformités en tant que comportements par défaut. Ainsi, le chef d’équipe peut consulter sur son téléphone portable le nombre de pièces non conformes encore en attente de traitement pour son équipe, au lieu d’être informé uniquement lors de la réunion quotidienne sur la qualité du lendemain ; la qualité sur la ligne de production cesse alors d’être un simple suivi rétrospectif pour devenir un contrôle en temps réel.
Comment utiliser les données : du rapport à l’amélioration des processus
Après la mise en ligne du système, ne vous contentez pas de surveiller le « taux de saisie ». Lors de la réunion hebdomadaire sur la qualité, il convient d’examiner systématiquement trois tableaux :Défaut Pareto(Quelles catégories de défauts occupent les 3 premières places),Taux d’évasion des processus(À quelle étape de la production le défaut a-t-il été détecté ?),Répéter les lots défectueux(Le même numéro de bon de travail est-il soumis à un deuxième traitement ?) Faire remonter les données aux ingénieurs en processus afin d’ajuster les gabarits ou les SOP revêt une valeur à long terme bien plus importante que de sanctionner uniquement les inspecteurs. Si un poste d’inspection affiche un taux de conformité de 100 % pendant deux semaines consécutives, il est possible d’évaluer la possibilité de passer d’un contrôle complet à un contrôle par échantillonnage, libérant ainsi de la capacité d’inspection. Lors des audits clients ou des audits d’usine menés par les constructeurs automobiles, un simple scan du code permet d’accéder aux enregistrements d’inspection de l’ensemble de la chaîne pour n’importe quel numéro de série, ce qui s’avère bien plus convaincant qu’une pile de documents papier.