
เมื่อการตรวจสอบคุณภาพของสายการผลิตพึ่งพาใบตรวจรับสินค้าแบบกระดาษเป็นหลัก ก็มักจะเกิดสถานการณ์คลาสสิกสามประการ:ข้อมูลมาช้า(บันทึกข้อมูลหลังเลิกงานแล้ว ความผิดปกติได้ถูกส่งต่อไปแล้ว)ข้อมูลผิดเพี้ยน(เขียนผิดบรรทัด หรือกรอกข้อมูลชุดไม่ครบ)การแตกหักของวงจรปิด(สินค้าที่ไม่ผ่านการตรวจสอบไม่รู้ว่าถูกหยุดไว้ที่กระบวนการใด ใครเป็นผู้อนุมัติให้ผ่าน และใครต้องรับผิดชอบ) เมื่อฝ่ายคุณภาพทำการสรุปผลในสิ้นเดือน สถานที่ปฏิบัติงานก็ได้เปลี่ยนกะไปแล้ว การตรวจสอบย้อนกลับจึงทำได้เพียงอาศัยความทรงจำเท่านั้น
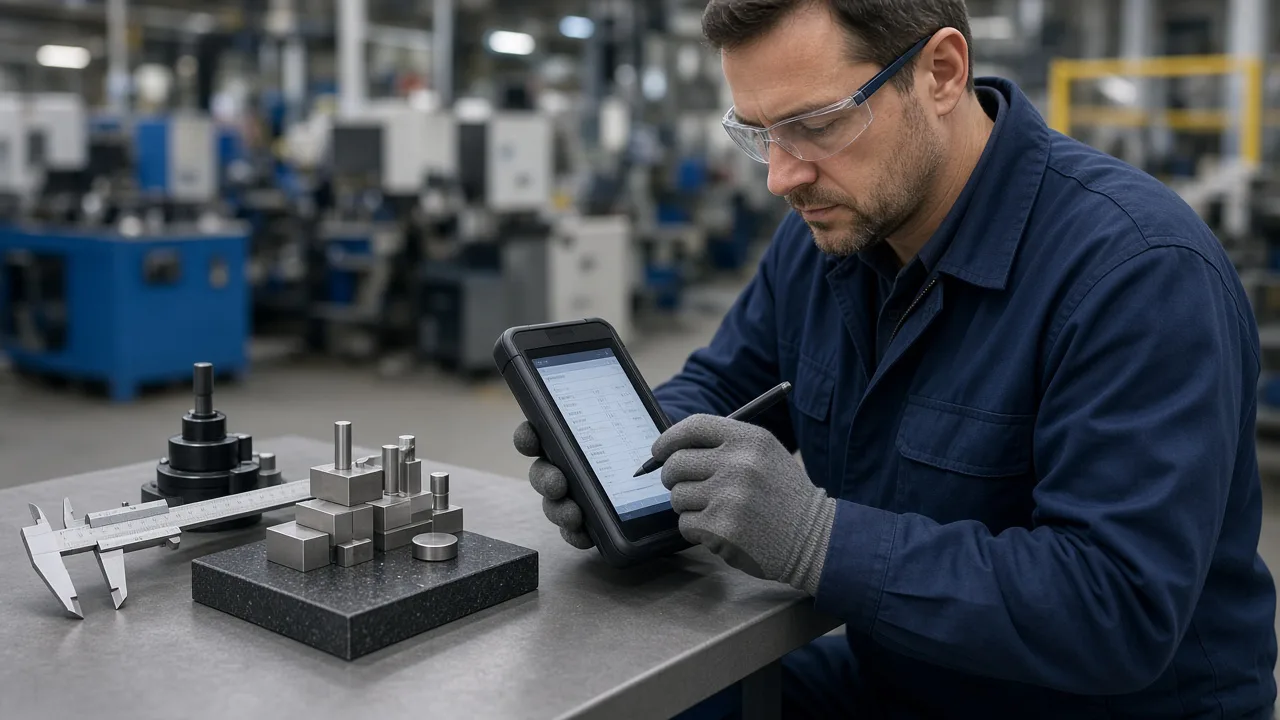
แรงกดดันสามประเภทที่ระบบตรวจสอบคุณภาพแบบกระดาษรับมือไม่ไหว
จังหวะการทำงานในพื้นที่การผลิตเร่งรัดขึ้นเรื่อย ๆ ขณะที่ข้อจำกัดของกระบวนการแบบกระดาษก็ชัดเจนมากยิ่งขึ้น:
- การเชื่อมต่อหลายขั้นตอนแบบอนุกรม: ใบสั่งงานหนึ่งรายการผ่านกระบวนการปั๊มขึ้นรูป การเชื่อม การพ่นสี และการประกอบรวม โดยแต่ละขั้นตอนจะมีใบสั่งงานหนึ่งฉบับ หากหมายเลขล็อตไม่ตรงกัน ก็จะทำให้ทั้งห่วงโซ่เสียหายทั้งหมด
- การสุ่มตรวจและการตรวจสอบทั้งหมดอยู่ร่วมกัน: กฎการสุ่มตรวจ AQL ถูกเขียนไว้ใน SOP แต่เมื่อปฏิบัติกลับใช้ประสบการณ์ในการสุ่มตัวอย่าง และเมื่อทำการตรวจสอบก็ไม่สามารถแสดงบันทึกการสุ่มตัวอย่างได้
- การจัดการสินค้าที่ไม่ผ่านเกณฑ์ทำได้ช้า: มีสี่เส้นทาง ได้แก่ การแยกตัว การทำงานซ้ำ การรับแบบยอมให้ และการทิ้งของเสีย การไหลเวียนเอกสารแบบกระดาษต้องมีการลงนามและเดินเอกสาร บางครั้งสินค้าผิดปกติถึงจะถูกส่งไปยังขั้นตอนถัดไปจึงจะพบ
การสำรวจของสมาพันธ์อุตสาหกรรมเครื่องจักรกลแห่งประเทศจีนในช่วงไม่กี่ปีที่ผ่านมา แสดงให้เห็นว่าอัตราการแปลงข้อมูลคุณภาพเป็นดิจิทัลของวิสาหกิจผลิตขนาดเล็กและขนาดกลางยังคงอยู่ในระดับต่ำมากกว่าหกสิบเปอร์เซ็นต์บันทึกการตรวจสอบยังคงใช้รูปแบบกระดาษหรือ Excel เป็นหลัก ซึ่งทำให้ระยะเวลาตอบสนองต่อความผิดปกติโดยเฉลี่ยยาวกว่าสายการผลิตแบบดิจิทัล2–4 เท่า。
ตรรกะทางธุรกิจ: จุดตรวจสอบ แบทช์ และกฎเกณฑ์การตัดสินใจ
การออกแบบระบบเริ่มต้นด้วยการจัดโครงสร้างข้อมูลว่า “ตรวจสอบอะไร เมื่อใด และประเมินผลอย่างไร” :
- จุดตรวจสอบ (Checkpoint): ผูกกระบวนการ สถานีทำงาน และประเภทการตรวจสอบ (ชิ้นแรก การตรวจสอบระหว่างการผลิต การตรวจสอบขั้นสุดท้าย) แต่ละจุดตรวจสอบมีรายการรายการตรวจสอบและเกณฑ์การตัดสิน (ค่าขีดจำกัดบน–ล่าง การระบุแบบเลือกได้ ระดับลักษณะภายนอก)
- ล็อต (Lot): หมายเลขใบสั่งงาน + หมายเลขล็อต + หมายเลขลำดับ (หากจำเป็น) บันทึกการตรวจสอบใด ๆ ต้องผูกกับล็อต ห้ามปล่อยให้ลอยอยู่โดยไม่มีการเชื่อมโยง
- การตัดสิน (ผลลัพธ์): ผ่าน, ไม่ผ่าน, รอการตรวจสอบซ้ำ กรณีไม่ผ่านต้องเลือกรหัสสาเหตุ (เช่น ขนาดเกินข้อกำหนด, ข้อบกพร่องด้านรูปลักษณ์, การทำงานล้มเหลว เป็นต้น) เพื่อเริ่มกระบวนการจัดการ
- การจัดการ (Disposition): สถานที่จัดเก็บแบบแยกต่างหาก, ใบสั่งงานการแก้ไขใหม่, การอนุมัติข้อยกเว้น, ใบส่งของชำรุด ทุกขั้นตอนมีผู้รับผิดชอบและประวัติเวลา
เมื่อการตรวจสอบชิ้นแรกไม่ผ่าน ระบบควรล็อกตำแหน่งงานนี้โดยอัตโนมัติสำหรับการบันทึกการทำงานในภายหลังจนกว่าจะผ่านการตรวจสอบซ้ำหรือได้รับอนุมัติจากวิศวกรคุณภาพ—นี่คือกุญแจสำคัญที่เปลี่ยนจาก “การหยุดสายการผลิตโดยอาศัยความจำของคน” ไปเป็น “การหยุดสายการผลิตตามค่าเริ่มต้นของระบบ”
ตรรกะการออกแบบ: การเก็บข้อมูลภาคสนามและการวิเคราะห์ในระบบหลังบ้าน
ฝั่งหน้างานต้อง “บันทึกข้อมูลให้เสร็จภายในสามวินาที” ได้แก่ สแกนรหัสลot → เลือกรายการตรวจสอบ → กรอกค่าหรือถ่ายภาพข้อบกพร่อง → ส่งข้อมูล ฝั่งระบบหลังบ้านต้อง “มองเห็นความผิดปกติได้ในทันที” โดยสามารถรวบรวมข้อมูลตามสายการผลิต กะการทำงาน และประเภทของข้อบกพร่อง พร้อมทั้งมีแผนภูมิควบคุม SPC ให้เลือกใช้งานได้
- แท็บเล็ตประจำโต๊ะทำงาน/พีดีเออุตสาหกรรม: ปุ่มขนาดใหญ่ แคชแบบออฟไลน์ และส่งข้อมูลย้อนหลังเมื่อซิงค์เสร็จ เมื่อเครือข่ายไม่เสถียร ก็ไม่ควรสูญเสียข้อมูลใดๆ
- การเชื่อมต่อเครื่องมือวัด: คาลิเปอร์ดิจิตอล ระบบพิกัดสามมิติ และเครื่องตรวจจับด้วยภาพ สามารถเขียนค่าการวัดโดยอัตโนมัติผ่านพอร์ตอนุกรมหรือ API ช่วยลดการป้อนข้อมูลด้วยมือ
- การถ่ายภาพข้อบกพร่อง: ภาพถูกแนบลงในบันทึกการตรวจสอบ สามารถเรียกดูได้เมื่อมีข้อพิพาทเกี่ยวกับการบริการหลังการขาย
- โต๊ะทำงานของวิศวกรคุณภาพ: คิวสินค้าที่ไม่ผ่านการตรวจสอบรอการจัดการ การอนุมัติแบบให้ยอมรับ และการเชื่อมโยงเทมเพลตรายงาน 8D
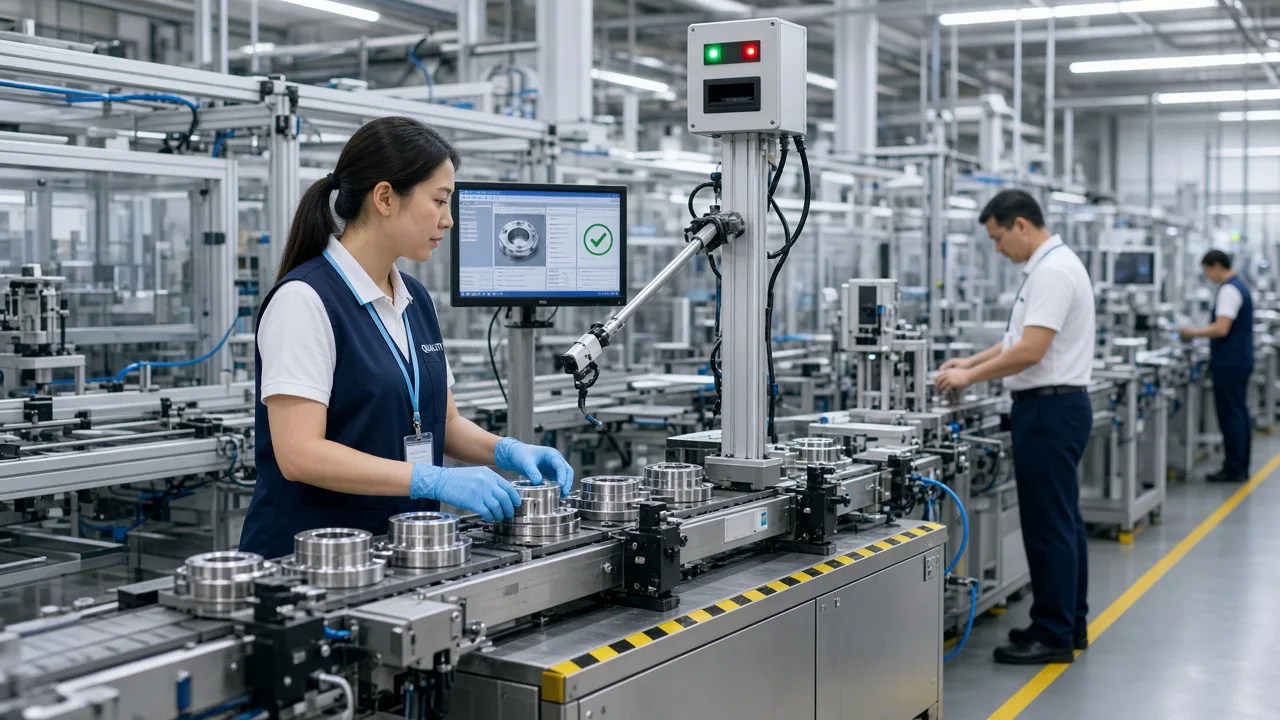
การพัฒนาและการนำไปใช้งาน: ขอบเขตระหว่างกับ MES/ERP
ระบบตรวจสอบคุณภาพไม่จำเป็นต้องเข้ามาแทนที่ MES แต่ต้องสอดคล้องกับสามเรื่องหลัก ได้แก่ ใบสั่งงาน การรายงานการทำงาน และสินค้าคงคลัง:
- การส่งมอบงาน: เมื่อ MES สร้างใบสั่งงาน จะทำการซิงโครไนซ์แผนการตรวจสอบ (กระบวนการใดบ้างที่ต้องตรวจสอบ และตรวจสอบรายการใดบ้าง)
- ประตูควบคุมการเข้าออกสำหรับการรายงานงาน: จุดตรวจสอบสำคัญไม่ผ่าน การผลิต MES จะไม่อนุญาตให้บันทึกการทำงานเสร็จสิ้น หรือจะทำการกักจำนวน WIP โดยอัตโนมัติ
- การเชื่อมโยงสินค้าคงคลัง: สินค้าที่ไม่ผ่านการตรวจสอบให้เข้าสู่คลังสินค้าที่แยกไว้; การรับแบบยอมให้ใช้งานต้องได้รับอนุมัติก่อนจึงจะเปลี่ยนสถานะสินค้าคงคลัง; การจำหน่ายเป็นของเสียจะหักลดต้นทุนวัตถุดิบและชั่วโมงการทำงาน
การออกแบบอินเทอร์เฟซใช้การขับเคลื่อนด้วยเหตุการณ์: ตรวจสอบการส่ง → เผยแพร่เหตุการณ์ “InspectionCompleted” → MES/ERP สมัครรับข้อมูลเพื่ออัปเดตสถานะ วิธีนี้ช่วยหลีกเลี่ยงการเขียนโค้ดแบบฮาร์ดคอร์แบบสองทาง และเมื่อเปลี่ยนระบบในภายหลัง ก็จะมีการปรับเปลี่ยนเพียงเล็กน้อยเท่านั้น
เส้นทางการทดลองและจุดความเสี่ยง
ขอแนะนำให้เลือกสายการผลิตที่มีกระบวนการผลิตที่มั่นคงและข้อกำหนดการตรวจสอบที่ชัดเจนมาเป็นโครงการนำร่อง โดยใช้ระยะเวลา6–8 สัปดาห์:
- สัปดาห์ที่ 1–2: จัดทำรายการตรวจสอบและเกณฑ์การประเมิน บันทึกลงในระบบ และฝึกอบรมกระบวนการสแกนคิวอาร์โค้ด ณ สถานที่จริง
- สัปดาห์ที่ 3–4: นำร่องผลิตภัณฑ์ชิ้นแรก + การตรวจสอบขั้นสุดท้ายเข้าสู่ระบบ พร้อมทั้งคำนวณอัตราความตรงต่อเวลาในการบันทึกข้อมูล โดยมีเป้าหมายคือ≥95%เข้าบัญชีภายใน 5 นาทีหลังจากการตรวจสอบเสร็จสิ้น
- สัปดาห์ที่ 5–6: เปิดใช้งานระบบปิดลูปสำหรับข้อบกพร่อง โดยทำการรวบรวมและวิเคราะห์เวลาตอบสนองที่ผิดปกติ โดยมีเป้าหมายให้สั้นลงเมื่อเทียบกับแบบกระดาษ50%。
- สัปดาห์ที่ 7–8: ทบทวนข้อบกพร่อง 5 อันดับแรก ให้ข้อเสนอแนะเกี่ยวกับการปรับปรุงกระบวนการ และตรวจสอบว่าข้อมูลสามารถใช้เป็นแนวทางในการตัดสินใจได้จริงหรือไม่
ความเสี่ยงหลักคือมาตรฐานการตรวจสอบนั้นคลุมเครือโดยตัวมันเอง—ระบบไม่สามารถกำหนดคำว่า “รอยขีดข่วนเล็กน้อย” ให้ชัดเจนได้ ดังนั้นก่อนเปิดใช้งานจึงจำเป็นต้องลงนามรับรองร่วมกับฝ่ายกระบวนการผลิต ฝ่ายคุณภาพ และฝ่ายผลิต เพื่อยืนยันเกณฑ์การประเมินที่ชัดเจน
กลยุทธ์การเปลี่ยนผ่านสู่ระบบดิจิทัล
ไม่แนะนำให้ปิดระบบเอกสารกระดาษทั้งหมดในคืนเดียว สามารถคงไว้ซึ่ง “สำเนากระดาษ + บันทึกหลักในระบบ” แบบสองเส้นทาง2–4 สัปดาห์โดยหัวหน้าทีมตรวจสอบคุณภาพจะทำการสุ่มตรวจทุกวัน10 รายการตรวจสอบความสอดคล้องระหว่างบันทึกในระบบกับเอกสารกระดาษ หากอัตราความสอดคล้องคงที่แล้วจึงค่อยถอนเอกสารกระดาษออก การเชื่อมต่ออุปกรณ์อัตโนมัติ เช่น การตรวจด้วยภาพและเครื่องวัดพิกัดสามมิติ สามารถดำเนินการได้ในระยะที่สอง ส่วนระยะแรกให้เริ่มจากกระบวนการตรวจสอบด้วยแรงงานมนุษย์ให้เป็นไปอย่างราบรื่นก่อน
จุดสิ้นสุดของการตรวจสอบคุณภาพแบบกระดาษไม่ใช่การ “ซื้อแท็บเล็ตเพิ่มอีกหลายเครื่อง” แต่คือการนำกฎเกณฑ์การตัดสิน การตรวจสอบย้อนกลับตามลot และการจัดการผลิตภัณฑ์ที่ไม่ผ่านมาตรฐาน มาบันทึกไว้ในระบบให้เป็นพฤติกรรมเริ่มต้น เมื่อหัวหน้ากะสามารถตรวจสอบได้บนโทรศัพท์มือถือว่า “ในกะนี้ยังมีผลิตภัณฑ์ที่ไม่ผ่านมาตรฐานอีกกี่ชิ้นที่ต้องดำเนินการ” แทนที่จะรอให้ทราบข้อมูลในประชุมประจำวันด้านคุณภาพของวันถัดไป คุณภาพของสายการผลิตจึงจะเปลี่ยนจากการทำสถิติหลังเหตุการณ์ไปสู่การควบคุมระหว่างกระบวนการอย่างแท้จริง
ข้อมูลถูกใช้อย่างไร: จากการรายงานไปสู่การปรับปรุงกระบวนการผลิต
หลังจากที่ระบบออนไลน์แล้ว อย่ามัวแต่จับตาดูเฉพาะ “อัตราการป้อนข้อมูล” เท่านั้น การประชุมประจำสัปดาห์เพื่อประเมินคุณภาพควรกำหนดให้ตรวจสอบตารางสามตารางเป็นประจำ:ข้อบกพร่อง Pareto(ประเภทของความผิดปกติที่อยู่ใน 3 อันดับแรก)อัตราการหลบหนีของกระบวนการ(ข้อบกพร่องถูกพบในกระบวนการใด)การผลิตซ้ำของล็อตที่มีข้อบกพร่อง(คำสั่งงานเดียวกันนี้มีการส่งกลับมาทำซ้ำหรือไม่) การส่งข้อมูลกลับไปยังวิศวกรกระบวนการเพื่อปรับแก้แม่พิมพ์หรือ SOP นั้นมีคุณค่าในระยะยาวมากกว่าการลงโทษพนักงานผู้ตรวจสอบเพียงอย่างเดียว หากมีรายการตรวจสอบใดที่ผ่านเกณฑ์ 100% ติดต่อกันสองสัปดาห์ ก็สามารถประเมินได้ว่าควรเปลี่ยนจากการตรวจสอบทุกชิ้นเป็นการสุ่มตรวจ เพื่อปลดปล่อยกำลังการผลิตด้านการตรวจสอบ เมื่อมีการตรวจประเมินจากลูกค้าหรือการตรวจโรงงานของผู้ผลิตหลัก เพียงสแกนรหัสก็สามารถเรียกดูบันทึกการตรวจสอบตลอดทั้งสายการผลิตของหมายเลขซีเรียลใดๆ ได้ ซึ่งมีความน่าเชื่อถือมากกว่าการถือเอกสารกระดาษกองใหญ่ๆ