
Saat inspeksi kualitas lini produksi terutama bergantung pada formulir inspeksi kertas, akan muncul tiga skenario klasik:Data datang terlambat(Baru dimasukkan setelah pulang kerja, anomali telah diteruskan),Distorsi data(Salah menulis baris, melewatkan pengisian nomor batch),Patahan lingkaran tertutup(Produk yang tidak memenuhi standar tidak diketahui berada di lini proses mana, siapa yang menyetujuinya, dan siapa yang bertanggung jawab). Saat departemen mutu melakukan rekapitulasi pada akhir bulan, para pekerja di lapangan sudah berganti shift, sehingga pelacakan hanya dapat dilakukan berdasarkan ingatan.
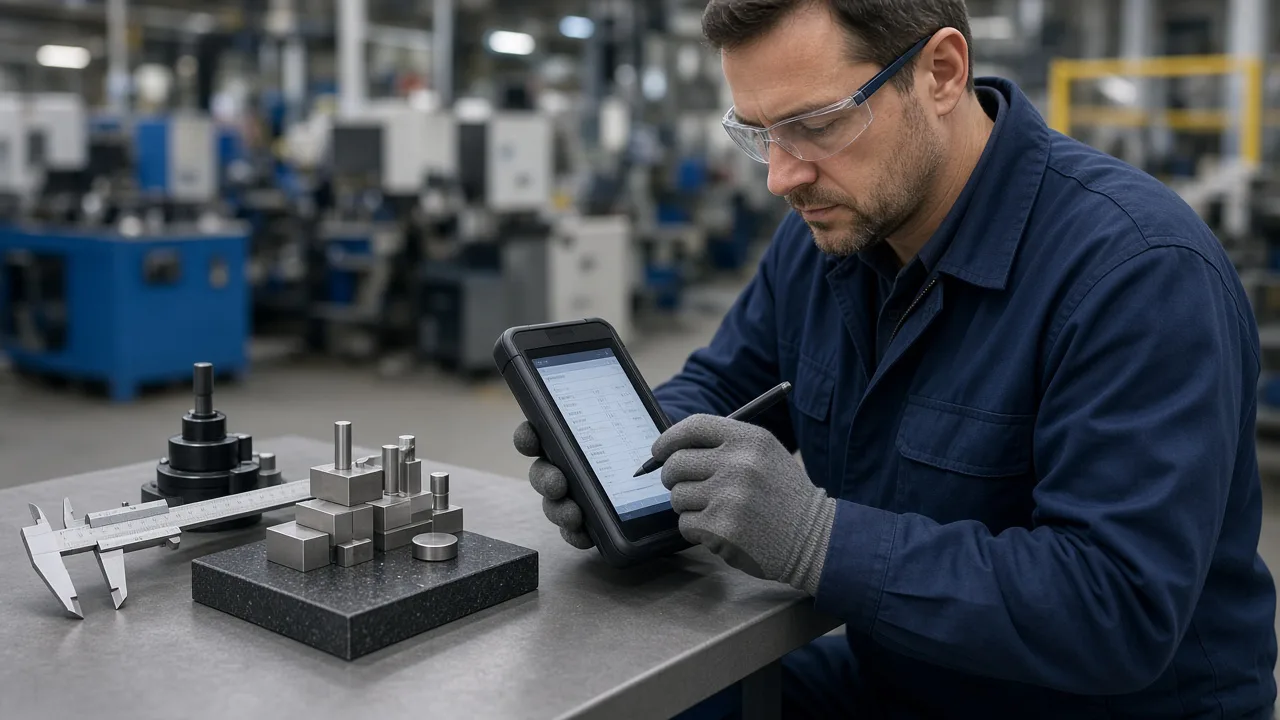
Tiga jenis tekanan yang tidak dapat ditanggung oleh pemeriksaan kualitas berbasis kertas
Ritme di lokasi produksi semakin cepat, dan hambatan pada proses berbasis kertas semakin jelas:
- Rangkaian multi-proses: Sebuah tiket kerja melewati proses stamping, pengelasan, pengecatan, dan perakitan akhir; setiap tahap memiliki satu lembar dokumen, dan jika nomor batch tidak sesuai, seluruh rantai produksi akan gagal.
- Pemeriksaan acak dan pemeriksaan menyeluruh berjalan berdampingan: Aturan inspeksi acak AQL ditulis dalam SOP, namun saat pelaksanaan pengambilan sampel dilakukan berdasarkan pengalaman, dan saat audit tidak dapat menunjukkan catatan pengambilan sampel.
- Penanganan terhadap barang yang tidak memenuhi standar lambat: Ada empat jalur, yaitu isolasi, pengerjaan ulang, penerimaan dengan konsesi, dan pembuangan; alur dokumen berbentuk kertas memerlukan tanda tangan dan perjalanan fisik, sementara produk yang bermasalah kadang baru diketahui setelah mengalir ke proses selanjutnya.
Survei yang dilakukan oleh Federasi Industri Mesin Tiongkok dalam beberapa tahun terakhir menunjukkan bahwa tingkat digitalisasi data kualitas pada perusahaan manufaktur kecil dan menengah masih relatif rendah,Lebih dari enam puluh persenCatatan inspeksi masih didominasi oleh format kertas atau Excel, sehingga waktu respons terhadap kejadian abnormal rata-rata lebih panjang dibandingkan dengan lini produksi digital.2–4 kali。
Logika bisnis: titik pemeriksaan, batch, dan aturan penilaian
Desain sistem terlebih dahulu merumuskan secara terstruktur: “apa yang diperiksa, kapan diperiksa, dan bagaimana penilaiannya”:
- Titik pemeriksaan (Checkpoint): Mengikat proses, posisi kerja, dan jenis inspeksi (inspeksi pertama, inspeksi berkala, inspeksi akhir). Setiap titik inspeksi memiliki daftar item inspeksi dan kriteria penilaian (batas atas dan bawah, enumerasi, tingkat tampilan).
- Batch (Lot): Nomor tiket kerja + nomor batch + nomor urut (jika diperlukan). Setiap catatan inspeksi harus dikaitkan dengan batch, tidak boleh dibiarkan tergantung bebas.
- Penentuan (Hasil): Lulus, tidak lulus, menunggu pemeriksaan ulang. Jika tidak lulus, wajib memilih kode alasan (misalnya, penyimpangan dimensi, cacat penampilan, kegagalan fungsi, dan lain-lain), yang akan memicu proses penanganan.
- Penanganan (Disposition): Lokasi penyimpanan isolasi, work order pengerjaan ulang, persetujuan konsesi, dan formulir pembuangan. Setiap langkah memiliki penanggung jawab dan cap waktu.
Ketika inspeksi unit pertama tidak lulus, sistem harusSecara otomatis mengunci posisi kerja tersebut untuk laporan pekerjaan selanjutnya, hingga lulus pemeriksaan ulang atau mendapat izin dari insinyur kualitas—ini adalah kunci untuk mengubah “berhenti produksi berdasarkan ingatan manusia” menjadi “berhenti produksi secara default oleh sistem”.
Logika desain: pengumpulan data di lapangan dan analisis di latar belakang
Pada sisi lapangan, harus “menyelesaikan satu pencatatan dalam tiga detik”: memindai kode batch → memilih item inspeksi → mengisi nilai atau mengambil gambar cacat → mengirimkan. Pada sisi backend, harus “melihat sekilas adanya anomali”: agregasi berdasarkan lini produksi, shift, dan jenis cacat; diagram kontrol SPC dapat dipilih sebagai opsi.
- Tablet workstation/PDA industri: Tombol besar, cache offline, pengiriman tambahan setelah sinkronisasi. Saat jaringan tidak stabil, data tidak boleh hilang.
- Penghubung alat ukur: Jangka sorong digital, koordinat tiga dimensi, dan mesin inspeksi visual secara otomatis menulis nilai pengukuran melalui port serial atau API, sehingga mengurangi input manual.
- Pengambilan foto cacat: Gambar diunggah ke catatan inspeksi, sehingga dapat ditampilkan saat terjadi sengketa purna jual.
- Meja kerja insinyur kualitas: Antrian produk tidak sesuai yang akan ditangani, persetujuan konsesi, dan pengaitan template laporan 8D.
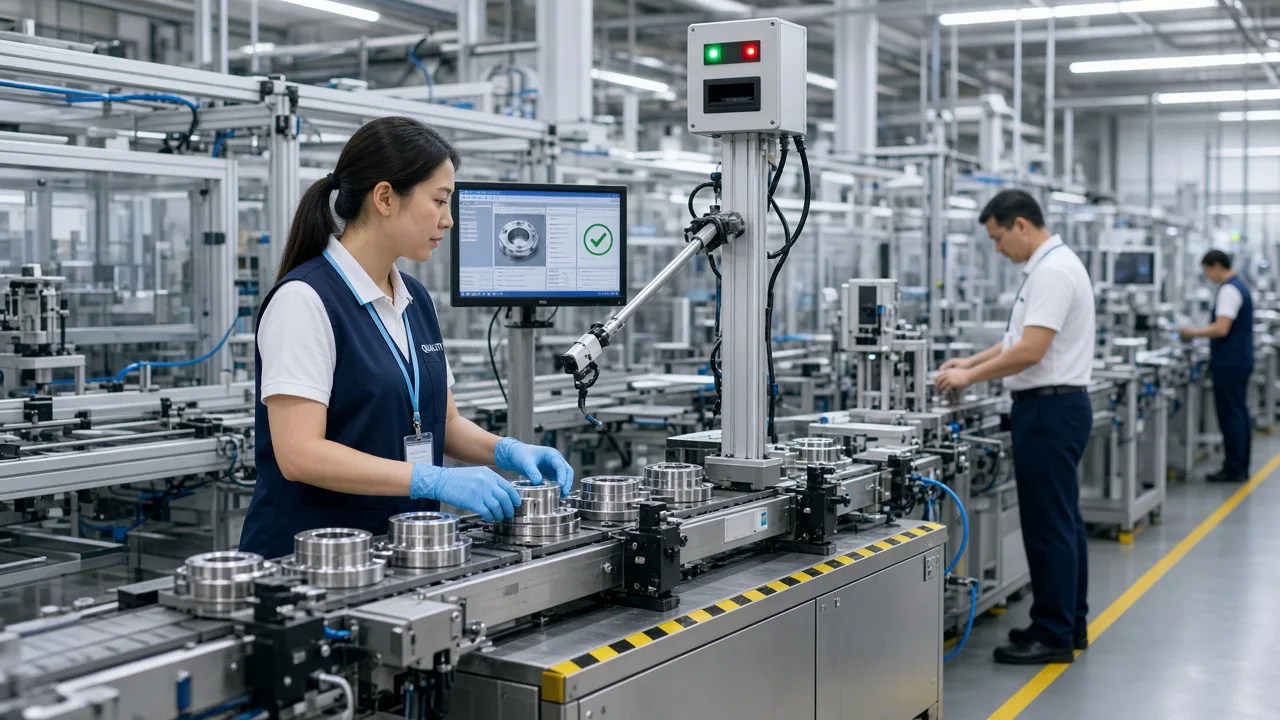
Pengembangan dan penerapan: Batas dengan MES/ERP
Sistem inspeksi kualitas tidak perlu menggantikan MES, tetapi harus selaras dengan tiga hal: work order, pelaporan pekerjaan, dan persediaan:
- Pengiriman tiket kerja: Saat MES membuat tiket kerja, rencana inspeksi disinkronkan (proses mana yang perlu diperiksa, dan item apa saja yang akan diperiksa).
- Akses pintu laporan pekerjaan: Titik pemeriksaan kritis tidak memenuhi syarat, MES tidak mengizinkan penyelesaian laporan pekerjaan atau secara otomatis menahan jumlah WIP.
- Keterkaitan persediaan: Produk yang tidak memenuhi standar dimasukkan ke gudang isolasi; penerimaan dengan konsesi memerlukan persetujuan terlebih dahulu sebelum mengubah status persediaan; pembuangan barang ditanggung dengan pengurangan biaya bahan baku dan biaya jam kerja.
Desain antarmuka menggunakan pendekatan berbasis peristiwa: memeriksa pengiriman → menerbitkan peristiwa “InspectionCompleted” → MES/ERP berlangganan untuk memperbarui status. Hal ini menghindari pengkodean keras dua arah, sehingga saat beralih ke sistem lain di kemudian hari, perubahan yang diperlukan akan lebih sedikit.
Jalur uji coba dan titik risiko
Disarankan untuk memilih satu lini produksi yang prosesnya stabil dan item inspeksinya jelas sebagai proyek percontohan, dengan durasi…6–8 minggu:
- Minggu ke-1–2: Merapikan item inspeksi dan kriteria penilaian, memasukkan data ke dalam sistem, serta memberikan pelatihan langsung mengenai prosedur pemindaian kode.
- Minggu ke-3–4: Peluncuran produk pertama + inspeksi akhir, penghitungan tingkat ketepatan waktu entri data, target≥95%Dalam waktu 5 menit setelah pemeriksaan selesai, dana akan masuk ke rekening.
- Minggu ke-5–6: Peluncuran penutupan loop yang tidak memenuhi syarat, statistik waktu respons abnormal, dengan target lebih singkat dibandingkan dengan versi kertas.50%。
- Minggu ke-7–8: melakukan evaluasi terhadap lima masalah teratas, memberikan umpan balik mengenai perbaikan proses, serta memverifikasi apakah data benar-benar dapat digunakan untuk mendukung pengambilan keputusan.
Risiko utama adalah standar inspeksi itu sendiri yang kabur—sistem tidak dapat secara jelas mendefinisikan “goresan ringan” untuk Anda. Sebelum go-live, harus ada penandatanganan dan konfirmasi bersama antara departemen teknologi, kualitas, dan produksi mengenai kriteria penilaian.
Strategi transisi menuju versi digital
Tidak disarankan untuk menutup semua dokumen kertas dalam semalam. Dapat dipertahankan sistem ganda berupa “cadangan kertas + catatan utama sistem”2–4 minggu, dilakukan pemeriksaan acak setiap hari oleh ketua tim inspeksi kualitas10 barisApakah catatan sistem sesuai dengan dokumen kertas? Setelah tingkat kesesuaian stabil, baru tarik kembali dokumen kertas. Pemasangan peralatan otomatis seperti inspeksi visual dan koordinat tiga dimensi dapat dilakukan pada tahap kedua; pada tahap pertama, fokuslah terlebih dahulu pada penyelarasan prosedur inspeksi manual.
Ujung dari pemeriksaan kualitas berbasis kertas bukanlah dengan “membeli beberapa tablet lagi”, melainkan dengan memasukkan tiga hal—aturan penilaian, pelacakan batch, dan penanganan produk tidak sesuai—ke dalam perilaku default sistem. Ketika ketua shift dapat melihat di ponselnya “berapa banyak produk tidak sesuai yang masih harus ditangani pada shift ini”, bukannya baru diberitahu pada rapat rutin kualitas keesokan harinya, maka kualitas di lini produksi pun benar‑benar berubah dari sekadar statistik pasca‑kejadian menjadi pengendalian saat proses berlangsung.
Bagaimana menggunakan data: dari laporan hingga peningkatan proses produksi
Setelah sistem diluncurkan, jangan hanya fokus pada “tingkat penginputan”. Rapat rutin mingguan tentang kualitas harus secara tetap memeriksa tiga tabel:Kekurangan Pareto(jenis masalah yang mendominasi tiga teratas),Tingkat pelarian proses(Kelemahan ditemukan pada proses mana),Mengulangi batch yang buruk(Apakah nomor work order yang sama mengalami pengerjaan ulang dua kali). Memberikan umpan balik data kepada insinyur proses untuk menyesuaikan jigs atau SOP memiliki nilai jangka panjang yang lebih besar dibandingkan hanya memberikan sanksi kepada staf inspeksi. Jika suatu item inspeksi mencatat tingkat kelulusan 100% selama dua minggu berturut-turut, dapat dievaluasi apakah perlu beralih dari inspeksi menyeluruh ke inspeksi sampling guna membebaskan kapasitas inspeksi. Saat audit pelanggan atau audit pabrik oleh produsen kendaraan utama, cukup memindai kode QR untuk menampilkan catatan inspeksi lengkap pada nomor seri apa pun, yang jauh lebih meyakinkan daripada harus membawa setumpuk dokumen kertas.