
Sobald die Qualitätskontrolle an der Produktionslinie hauptsächlich auf Papierprüfberichten basiert, treten drei klassische Szenarien auf:Daten kommen zu spät(Nur nach Dienstschluss erfasst, die Ausnahme wurde bereits weitergeleitet),Datenverzerrung(Fehlerhafte Zeilen beim handschriftlichen Ausfüllen, fehlende Angaben zum Chargenvermerk),Schleife unterbrochen(Nichtkonforme Produkte sind unbekannt, in welcher Fertigungsstufe sie sich befinden, wer sie freigegeben hat und wer die Verantwortung trägt.) Wenn die Qualitätsabteilung am Monatsende eine Zusammenfassung erstellt, ist die Produktion vor Ort bereits gewechselt; die Rückverfolgung kann nur noch aufgrund von Erinnerungen erfolgen.
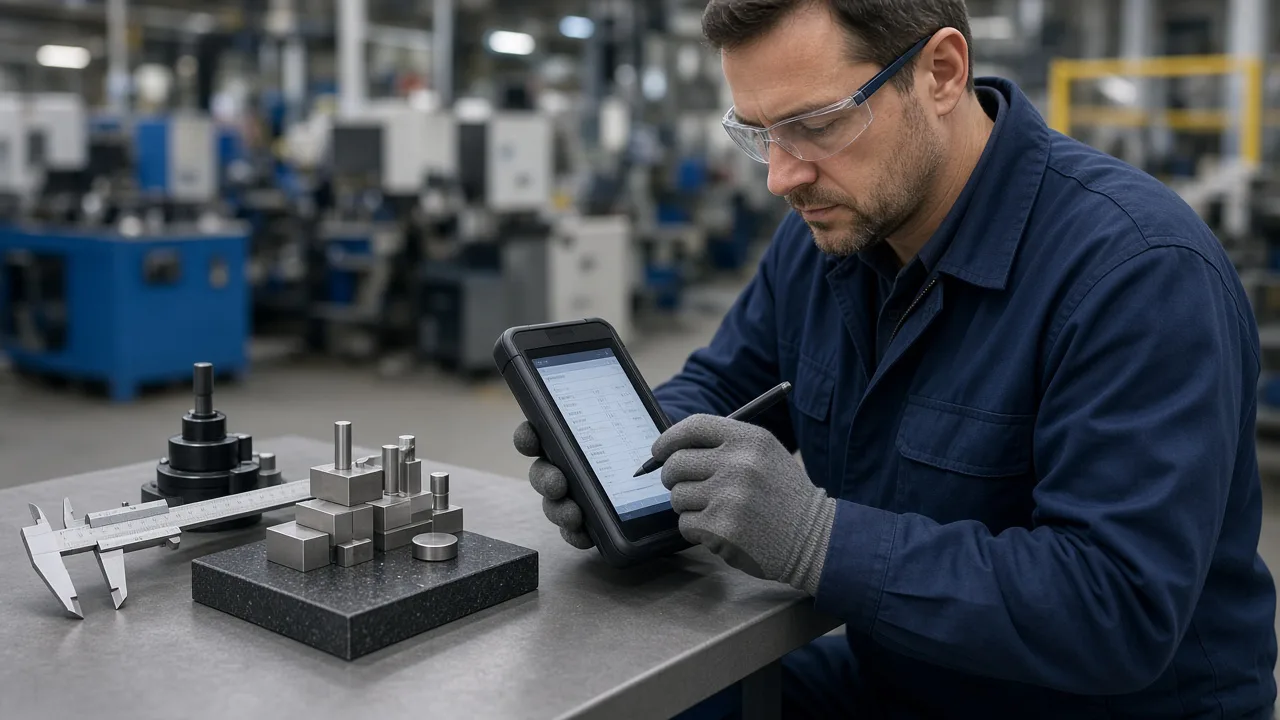
Drei Arten von Druck, denen die papierbasierte Qualitätsprüfung nicht standhalten kann
Die Arbeitsabläufe am Produktionsstandort werden immer schneller, und die Engpässe bei papierbasierten Prozessen werden zunehmend offensichtlich:
- Mehrere Prozesse in Reihe: Ein Arbeitsauftrag durchläuft Stanzen, Schweißen, Lackieren und Endmontage; für jede Prozessstufe gibt es einen separaten Auftrag. Stimmt die Chargennummer nicht überein, fällt die gesamte Lieferkette aus.
- Stichprobenkontrollen und Vollprüfungen bestehen nebeneinander: Die AQL‑Stichprobenregel ist im SOP festgehalten, doch bei der Umsetzung wird nach Erfahrungswerten entnommen, und bei Audits können keine Stichprobenprotokolle vorgelegt werden.
- Die Behandlung nicht konformer Produkte erfolgt langsam.: Vier Wege – Isolierung, Nacharbeit, Abnahme unter Vorbehalt und Ausschuss – erfordern bei der papierbasierten Durchlaufverfolgung Unterschriften und lästiges Herumlaufen; manchmal werden fehlerhafte Produkte erst in der nachfolgenden Fertigungsstufe entdeckt.
Laut jüngsten Untersuchungen des Chinesischen Verbands der Maschinenindustrie liegt die Digitalisierungsquote von Qualitätsdaten bei kleinen und mittleren Fertigungsunternehmen nach wie vor niedrig,Über sechzig ProzentDie Prüfprotokolle werden nach wie vor hauptsächlich in Papierform oder in Excel geführt, was dazu führt, dass die durchschnittliche Reaktionszeit bei Störungen im Vergleich zur digitalen Produktionslinie um … länger ist.2–4-fach。
Geschäftslogik: Prüfpunkte, Chargen und Bewertungsregeln
Das Systemdesign strukturiert zunächst „was geprüft wird, wann geprüft wird und wie die Bewertung erfolgt“:
- Prüfpunkt (Checkpoint): Bindung von Prozessschritten, Arbeitsplätzen und Prüfarten (Erststückprüfung, Kontrollprüfung, Endkontrolle). Jeder Prüfpunkt verfügt über eine Liste der Prüfmerkmale sowie über Festlegungen zur Bewertung (Obergrenze, Untergrenze, Aufzählung, Erscheinungsgrad).
- Los (Lot): Auftragsnummer + Chargennummer + Seriennummer (falls erforderlich). Jegliche Prüfprotokolle müssen der jeweiligen Charge zugeordnet werden und dürfen nicht lose vorliegen.
- Urteil (Ergebnis): Bestanden, Nicht bestanden, Zur erneuten Prüfung. Bei Nichtbestehen ist ein Ursachencode auszuwählen (z. B. Abweichung der Maße, äußerliche Mängel, Funktionsfehler), wodurch der entsprechende Bearbeitungsprozess ausgelöst wird.
- Disposition (Disposition): Isolationslagerplatz, Nacharbeitungs-Auftrag, Freigabe von Konzessionen, Ausschuss‑Antrag. Jeder Schritt verfügt über eine verantwortliche Person und einen Zeitstempel.
Wenn die Erstprüfung nicht bestanden wird, sollte das SystemAutomatische Sperrung der weiteren Arbeitszeiterfassung an diesem Arbeitsplatz, bis die Nachprüfung bestanden ist oder der Qualitätsingenieur freigibt – dies ist der Schlüssel, um das „Aufgrund menschlicher Erinnerung an den Produktionsstopp“ in einen „systemseitig voreingestellten Produktionsstopp“ umzuwandeln.
Designlogik: Vor-Ort-Erfassung und Backend-Analyse
Am Standort gilt: „Eine Erfassung innerhalb von drei Sekunden“ – Chargen-Scan → Auswahl des Prüfmerkmals → Eingabe des Messwerts oder Aufnahme eines Defektbildes → Absenden. Im Backend gilt: „Abweichungen auf einen Blick“ – Aggregation nach Produktionslinie, Schicht und Defektart; SPC‑Kontrollkarten sind optional verfügbar.
- Arbeitsplatz-Tablet/Industrie-PDA: Große Schaltflächen, Offline-Cache, Nachtrag nach der Synchronisation. Bei instabilem Netzwerk dürfen keine Daten verloren gehen.
- Messgeräte-Verbindung: Digitale Messschieber, Koordinatenmessgeräte und visuelle Inspektionsmaschinen schreiben Messwerte über die serielle Schnittstelle oder APIs automatisch ein und verringern die manuelle Dateneingabe.
- Fehlerfotografie: Das Bild wird im Prüfprotokoll hinterlegt und kann bei nachgelagerten Streitigkeiten abgerufen werden.
- Qualitätsingenieur-Arbeitsplatz: Warteschlange für nicht konforme Produkte zur Entsorgung, Freigabe von Abstrichen, Verknüpfung mit 8D-Berichtsvorlagen.
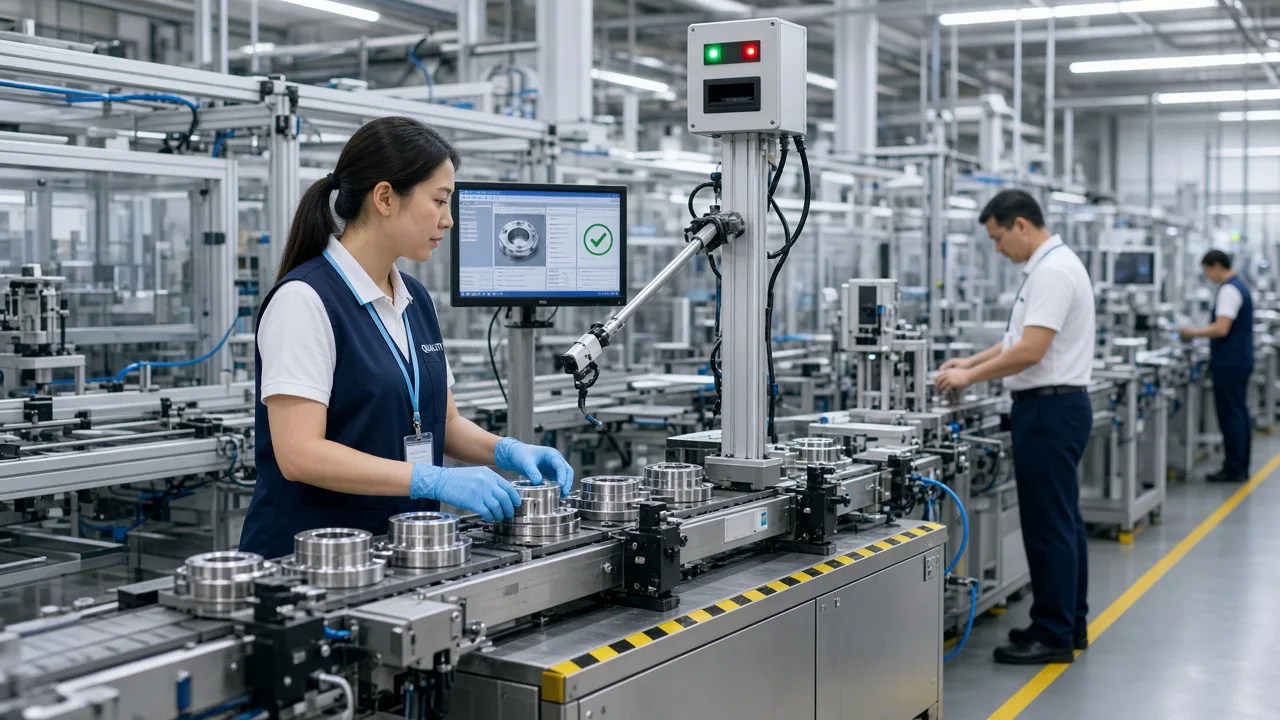
Entwicklung und Implementierung: Grenze zu MES/ERP
Das Qualitätsprüfsystem muss das MES nicht ersetzen, sollte jedoch mit den drei Bereichen Arbeitsaufträge, Arbeitsberichterstattung und Lagerbestand abgestimmt sein:
- Ticketausgabe: Beim Erstellen eines Arbeitsauftrags durch MES wird gleichzeitig der Prüfplan synchronisiert (welche Prozessschritte zu prüfen sind und welche Prüfmerkmale zu überprüfen sind).
- Arbeitszeiterfassung-Zugangskontrolle: Wenn der Schlüsselprüfpunkt nicht bestanden ist, erlaubt das MES weder die Fertigstellung der Arbeitsaufträge noch die automatische Zurückhaltung der WIP-Menge.
- Bestandsverknüpfung: Nichtkonforme Produkte werden in das Isolationslager eingelagert; die Abweichungsannahme erfordert nach der Genehmigung eine Änderung des Lagerstatus; bei der Ausschussbearbeitung werden die Rohmaterial- und Arbeitskosten abgezogen.
Die Schnittstellendesign‑Architektur basiert auf Ereignis‑Steuerung: Prüfung der Einreichung → Ausgabe des Ereignisses „InspectionCompleted“ → MES/ERP abonniert die Statusaktualisierung. So wird eine bidirektionale Hardcodierung vermieden, was den Änderungsaufwand bei einem späteren Systemwechsel gering hält.
Pilotpfad und Risikopunkte
Es wird empfohlen, eine Produktionslinie mit stabiler Prozessführung und klar definierten Prüfmerkmalen als Pilotprojekt auszuwählen; der Zeitraum …6–8 Wochen:
- Woche 1–2: Prüfmerkmale und Bewertungskriterien erfassen, in das System einpflegen und vor Ort die Scan‑Prozesse schulen.
- Woche 3–4: Erststück + Endkontrolle gehen live, Erfassung der Rechtzeitigkeit der Daten, Ziel≥95%Innerhalb von 5 Minuten nach Abschluss der Prüfung wird die Buchung vorgenommen.
- Woche 5–6: Die Implementierung der Fehlerbehebungsschleife wurde abgeschlossen; die Reaktionszeiten bei Anomalien wurden erfasst, wobei das Ziel darin besteht, diese im Vergleich zur Papierform zu verkürzen.50%。
- Woche 7–8: Analyse der Top-5-Fehler, Rückmeldung zu Prozessverbesserungen und Überprüfung, ob die Daten tatsächlich Entscheidungen leiten können.
Das Hauptrisiko besteht darin, dass die Prüfkriterien selbst unklar sind – das System kann „leichte Kratzer“ nicht eindeutig definieren. Vor der Inbetriebnahme müssen die Abstimmung und die Klassifizierung von den drei beteiligten Bereichen – Prozess, Qualität und Produktion – schriftlich bestätigt werden.
Übergangsstrategie zum Papierformat
Es wird nicht empfohlen, alle Papierdokumente über Nacht abzuschalten. Es ist sinnvoll, sowohl eine „Papierkopie + systematische Hauptaufzeichnung“ als auch die doppelte Führung beizubehalten.2–4 Wochen, durch den Qualitätsprüfungsgruppenleiter täglich stichprobenartig überprüft10 ArtikelOb die Systemaufzeichnungen mit den Papierdokumenten übereinstimmen; erst nachdem die Übereinstimmungsrate stabil ist, werden die Papierdokumente zurückgezogen. Die Anbindung von automatisierten Geräten wie der visuellen Inspektion und dem Koordinatenmessgerät kann in der zweiten Phase erfolgen; in der ersten Phase sollten zunächst die manuellen Prüfschritte reibungslos abgewickelt werden.
Das Ende der papierbasierten Qualitätsprüfung ist nicht, „ein paar zusätzliche Tablets zu kaufen“, sondern die drei Aspekte – Entscheidungsregeln, Chargenrückverfolgung und Behandlung von Nichtkonformitäten – in das Standardverhalten des Systems einzuprogrammieren. Wenn der Schichtleiter auf seinem Smartphone jederzeit einsehen kann, „wie viele fehlerhafte Produkte aus dieser Schicht noch zu bearbeiten sind“, anstatt erst bei der täglichen Qualitätsbesprechung am nächsten Tag informiert zu werden, verwandelt sich die Produktionslinienqualität tatsächlich von einer nachträglichen Statistik in eine zeitnahe Steuerung.
Wie werden Daten genutzt: Vom Bericht zur Prozessoptimierung
Nach der Inbetriebnahme des Systems sollten Sie nicht nur auf die „Erfassungsrate“ achten. Bei der wöchentlichen Qualitätsbesprechung sollten drei Tabellen regelmäßig geprüft werden:Mangel Pareto(Welche Art von Mängeln nimmt die Top 3 ein),Prozessfluchtrate(Wo wurde der Mangel in welcher Fertigungsstufe festgestellt),Wiederholung von fehlerhaften Chargen(Ob derselbe Auftragscode erneut nachbearbeitet wird.) Die Rückmeldung der Daten an die Prozessingenieure zur Anpassung der Spannvorrichtungen oder der SOPs ist langfristig wertvoller als eine bloße Strafe für die Inspektionsmitarbeiter. Wenn ein Prüfmerkmal zwei Wochen in Folge zu 100 % den Anforderungen entspricht, kann geprüft werden, ob von einer Vollinspektion auf eine Stichprobeninspektion umgestellt werden kann, um die Inspektionskapazität freizusetzen. Bei Kundenprüfungen oder Audits durch Erstausrüster können durch Scannen des Barcodes die vollständigen Prüfprotokolle jeder beliebigen Seriennummer abgerufen werden – das überzeugt weitaus mehr als ein Stapel Papierdokumente.