
Quando il controllo qualità della linea di produzione si basa principalmente su schede di ispezione cartacee, si verificano tre scenari classici:I dati sono arrivati in ritardo(È stato inserito solo dopo l’orario di lavoro, l’anomalia è già stata inoltrata),Distorsione dei dati(errore di trascrizione della riga, mancata compilazione del lotto),Rottura del ciclo chiuso(I prodotti non conformi non si sa in quale fase di lavorazione siano stati fermati, chi li abbia autorizzati e chi ne sia responsabile). Quando il reparto qualità effettua la sintesi a fine mese, sul posto il turno è già stato cambiato da tempo e la tracciabilità può avvenire solo sulla base della memoria.
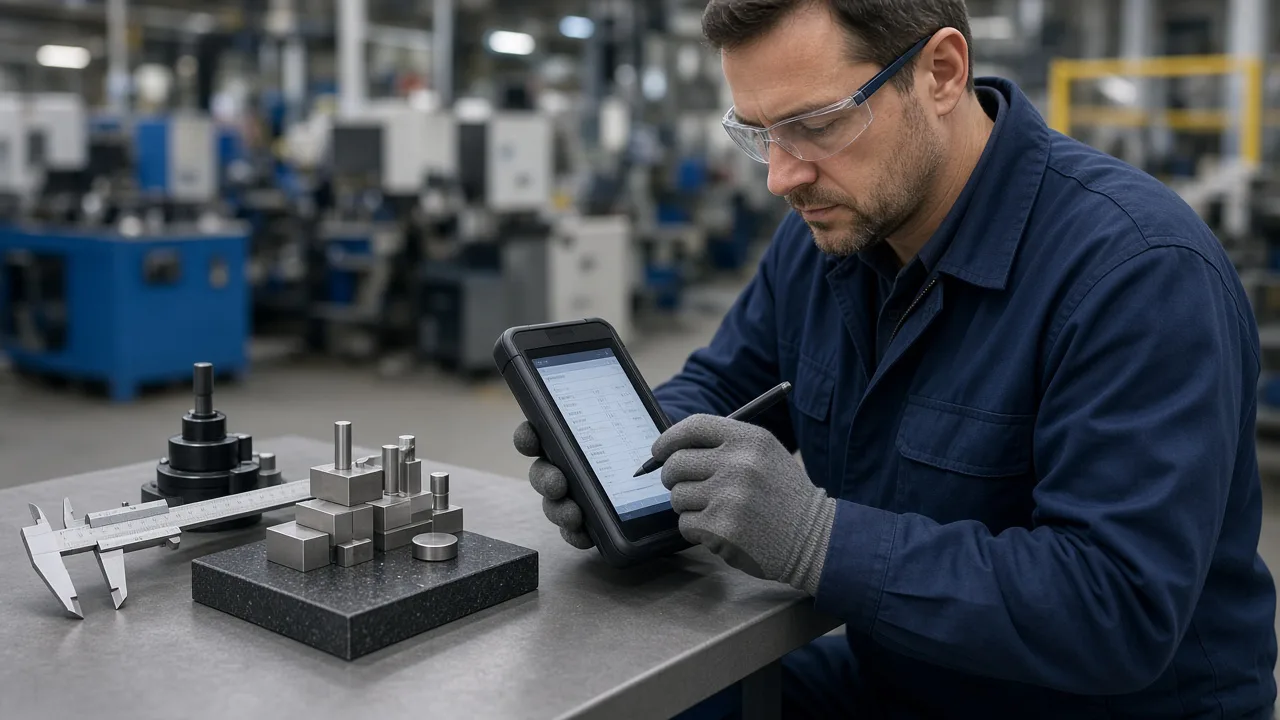
Tre tipi di pressione che la qualità del controllo cartaceo non riesce a sopportare
Il ritmo sul campo di produzione è sempre più accelerato, e i colli di bottiglia dei processi cartacei sono sempre più evidenti:
- Multifase in serie: Un ordine di lavoro passa attraverso stampaggio, saldatura, verniciatura e assemblaggio finale; per ogni fase viene compilato un documento, e se il numero di lotto non corrisponde, l’intera catena di produzione si blocca.
- Sono presenti sia controlli a campione sia ispezioni complete: Le regole di campionamento AQL sono riportate nel SOP, ma durante l’esecuzione si procede al campionamento in base all’esperienza e, durante la verifica, non è possibile presentare i registri del campionamento.
- La gestione delle non conformità è lenta: Quattro percorsi — isolamento, rilavorazione, accettazione con concessione e scarto — richiedono la firma e gli spostamenti manuali nei flussi cartacei; talvolta i prodotti difettosi vengono inviati alla fase successiva prima che se ne scopra l’anomalia.
Secondo le ricerche condotte negli ultimi anni dalla Federazione dell’Industria Meccanica Cinese, il tasso di digitalizzazione dei dati sulla qualità nelle piccole e medie imprese manifatturiere rimane ancora piuttosto basso,Oltre il sessanta per centoI registri di verifica sono ancora prevalentemente cartacei o in formato Excel, il che comporta che i tempi medi di risposta alle anomalie siano più lunghi rispetto a quelli delle linee di produzione digitalizzate.2–4 volte。
Logica di business: punti di controllo, batch e regole di valutazione
La progettazione del sistema inizia con la strutturazione di “cosa controllare, quando controllare e come valutare”:
- Punto di controllo (Checkpoint): Associa le fasi di lavorazione, le postazioni di lavoro e i tipi di controllo (primo pezzo, ispezione periodica, controllo finale). Ogni punto di controllo dispone di un elenco degli elementi da verificare e di criteri di giudizio (limiti superiori e inferiori, enumerazione, grado di finitura estetica).
- Lotto (Lot): Numero del ticket + numero di lotto + numero di serie (se necessario). Ogni registro di ispezione deve essere associato a un lotto e non può rimanere isolato.
- Determinazione (Risultato): Conforme, non conforme, in attesa di nuova verifica. In caso di non conformità è obbligatorio selezionare un codice causa (scarto dimensionale, difetti estetici, malfunzionamento, ecc.), che attiva la procedura di gestione.
- Disposizione (Disposition): magazzino di isolamento, ordine di lavoro per il rilavorazione, approvazione delle concessioni, ordine di rottamazione. Ogni fase è associata a un responsabile e a un timestamp.
Quando il primo pezzo non supera il controllo, il sistema dovrebbeBlocco automatico della postazione per le successive registrazioni di lavoro, fino al superamento del controllo di qualità o all’autorizzazione dell’ingegnere della qualità — questo è il punto chiave per trasformare la “sospensione della linea affidata alla memoria delle persone” in una “sospensione della linea impostata di default dal sistema”.
Logica di progettazione: raccolta sul campo e analisi in后台
Sul campo è necessario «effettuare una registrazione ogni tre secondi»: scansionare il lotto → selezionare l’elemento di controllo → inserire il valore numerico o fotografare il difetto → inviare. Sul lato backend è indispensabile «individuare immediatamente le anomalie»: aggregazione per linea di produzione, turno e tipo di difetto; grafici di controllo SPC opzionali.
- Tablet da scrivania/PDA industriale: Pulsanti grandi, cache offline, invio differito dopo la sincronizzazione. Quando la rete è instabile, non si devono perdere i dati.
- Collegamento degli strumenti di misura: I calibri digitali, le macchine a coordinate tridimensionali e i sistemi di ispezione visiva scrivono automaticamente i valori di misura tramite porta seriale o API, riducendo la digitazione manuale.
- Fotografia dei difetti: L’immagine viene allegata al registro di ispezione e può essere richiamata in caso di controversie post-vendita.
- Banco di lavoro dell’ingegnere della qualità: Coda dei prodotti non conformi da smaltire, approvazione delle concessioni, associazione del modello di report 8D.
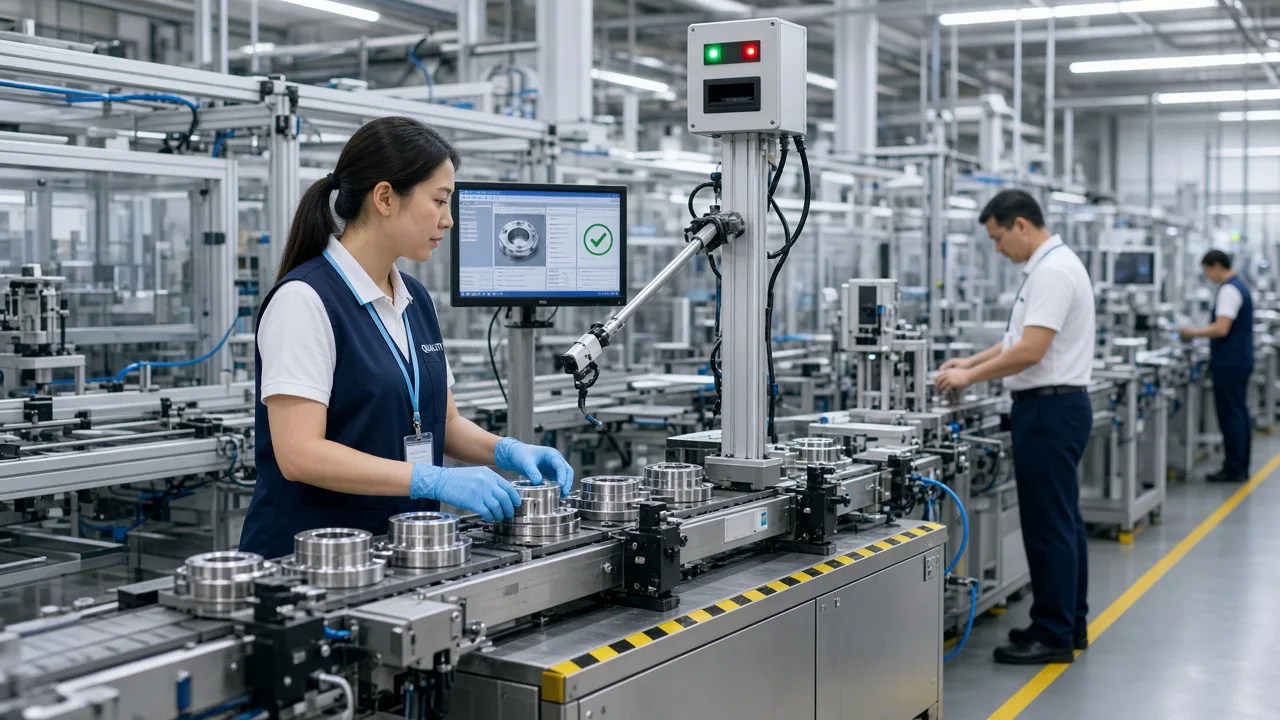
Sviluppo e implementazione: il confine con MES/ERP
Il sistema di controllo qualità non deve sostituire il MES, ma deve essere allineato con tre aspetti: i lavori d’ordine, la registrazione del lavoro e le scorte.
- Emissione del ticket di lavoro: Quando il MES crea un ordine di lavoro, sincronizza contemporaneamente il piano di controllo (quali fasi di lavorazione devono essere controllate e quali aspetti vanno verificati).
- Accesso per la registrazione del lavoro: Se i punti di controllo chiave non sono conformi, il MES non consente la registrazione del lavoro completato né trattiene automaticamente la quantità di WIP.
- Collegamento dell'inventario: I prodotti non conformi vengono immagazzinati nel magazzino di isolamento; le accettazioni con deroga richiedono l’approvazione prima di modificare lo stato delle scorte; gli articoli da rottamare comportano la detrazione dei costi delle materie prime e delle ore di lavoro.
La progettazione dell’interfaccia è basata sul modello a eventi: verifica dell’invio → emissione dell’evento “InspectionCompleted” → aggiornamento dello stato tramite l’abbonamento di MES/ERP. In questo modo si evita la codifica rigida bidirezionale, riducendo al minimo le modifiche necessarie in caso di cambio del sistema in un secondo momento.
Percorso pilota e punti di rischio
Si consiglia di scegliere una linea di produzione con un processo stabile e con controlli chiaramente definiti per avviare un progetto pilota, della durata di…6–8 settimane:
- Settimane 1–2: definizione delle voci di verifica e dei criteri di valutazione, inserimento nel sistema e formazione sul campo sulle procedure di scansione del codice.
- Settimane 3–4: messa online del primo articolo e del controllo finale, rilevamento tempestivo dei tassi di inserimento dei dati, obiettivo≥95%L’accredito avviene entro 5 minuti dal completamento della verifica.
- Settimane 5–6: messa in produzione del ciclo chiuso per i non conformi, rilevamento dei tempi di risposta anomali; obiettivo: ridurre i tempi rispetto al supporto cartaceo.50%。
- Settimane 7–8: analisi retrospettiva dei primi 5 difetti, feedback sui miglioramenti dei processi e verifica che i dati siano effettivamente in grado di guidare le decisioni.
Il principale rischio è che gli standard di ispezione siano di per sé ambigui: il sistema non può definire chiaramente cosa si intenda per “lieve graffio”. Prima della messa in produzione, è necessario ottenere la firma congiunta delle tre funzioni — processo, qualità e produzione — per confermare le modalità di valutazione.
Strategia di transizione verso il digitale
Non è consigliabile chiudere di colpo tutti i documenti cartacei. È possibile mantenere la doppia modalità: “backup cartaceo + record principale nel sistema”2–4 settimane, controllato quotidianamente a campione dal capo del team di controllo qualità10 articoliVerificare che i registri del sistema siano coerenti con quelli cartacei; solo quando il tasso di corrispondenza risulta stabile si procederà alla cancellazione dei documenti cartacei. L’integrazione delle apparecchiature automatizzate, come la visione artificiale e le coordinate tridimensionali, può essere posticipata alla seconda fase; nella prima fase occorre innanzitutto ottimizzare i controlli manuali.
Il limite della verifica qualitativa cartacea non è «acquistare qualche tablet in più», ma integrare nel sistema, come comportamento predefinito, tre aspetti: le regole di giudizio, la tracciabilità dei lotti e la gestione dei prodotti non conformi. Quando il caposquadra può verificare sul proprio smartphone quanti prodotti non conformi restano da trattare nel turno in corso, anziché essere informato solo durante la riunione quotidiana sulla qualità del giorno successivo, la qualità in linea passa davvero dall’essere una statistica retrospettiva a un controllo in tempo reale.
Come utilizzare i dati: dai report al miglioramento dei processi
Dopo il lancio del sistema, non fissatevi solo sul “tasso di inserimento”. Nelle riunioni settimanali sulla qualità, è opportuno esaminare regolarmente tre tabelle:Defetto Pareto(quali tipologie di anomalie occupano le prime 3 posizioni),Tasso di fuga delle operazioni(Dove è stato rilevato il difetto nella singola fase di lavorazione),Ripetizione di lotti difettosi(Lo stesso numero di lavoro viene riprocessato due volte?). Restituire i dati agli ingegneri di processo per adeguare le attrezzature o le procedure operative standard (SOP) ha un valore a lungo termine molto maggiore rispetto alla semplice sanzione dei dipendenti addetti al controllo. Se una determinata voce di ispezione risulta conforme al 100% per due settimane consecutive, è possibile valutare l’opportunità di passare dal controllo totale al campionamento, liberando così la capacità di ispezione. Durante le verifiche dei clienti o le audit delle case automobilistiche, scansionando il codice è possibile richiamare immediatamente la registrazione completa dell’ispezione relativa a qualsiasi numero di serie, risultando decisamente più convincente rispetto a dover gestire una pila di documenti cartacei.