
生産ラインの品質検査が主に紙の検査票に依存すると、次の三つの典型的な場面が発生します:データが遅れて到着しました(退社後にのみ入力され、異常はすでに処理済みです)、データの歪み(手書きで行が間違っていたり、バッチ番号を記入し忘れていたり)、閉ループの断裂(不良品がどの工程に置かれていたのか、誰が検査を許可したのか、誰が責任を負うのかが不明です)。品質部門が月末に集計する頃には、現場はすでに交代しており、追跡は記憶に頼るしかありません。
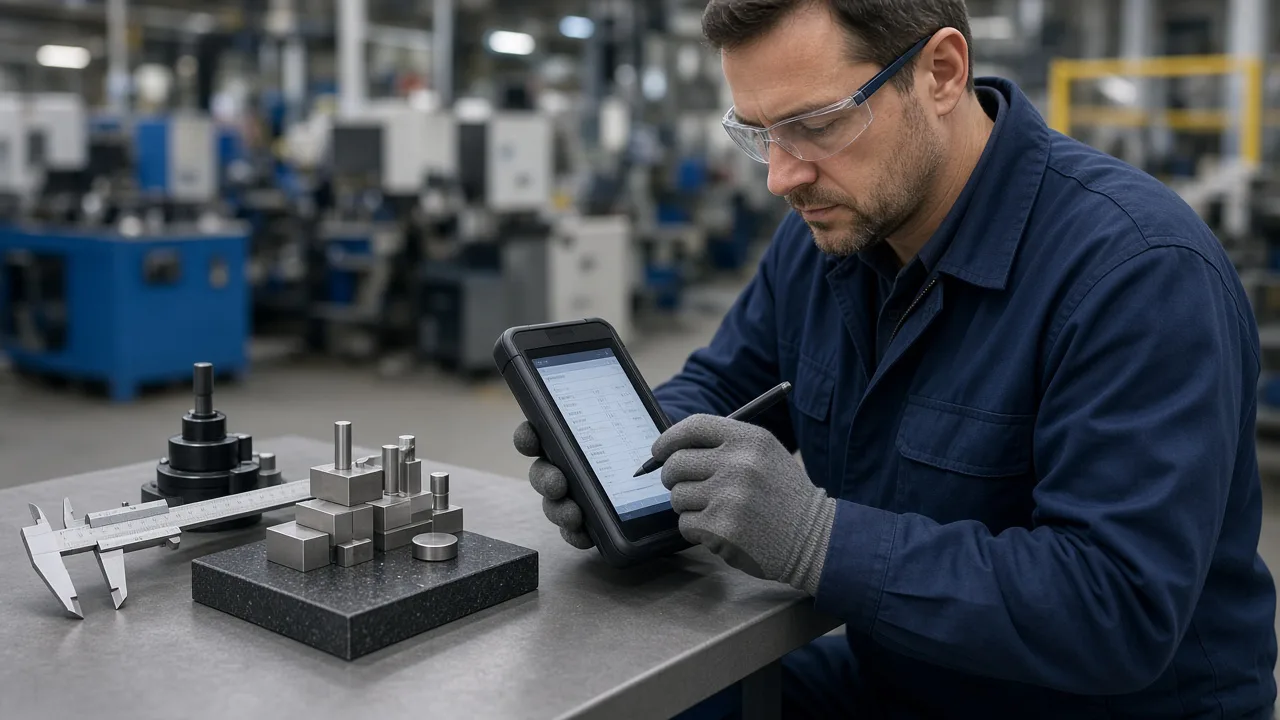
紙ベースの品質検査では対応しきれない三つのタイプの圧力
製造現場のペースはますます速くなり、紙ベースのプロセスにおけるボトルネックが一段と顕著になっています。
- 複数の工程が連鎖している:一つの作業指示書はプレス、溶接、塗装、組立の各工程を経て、各工程で一枚ずつ発行され、バッチ番号が一致しなければ全工程が無効となります。
- 抜き取り検査と全数検査が併存しています:AQL抜き取り検査規則はSOPに記載されているにもかかわらず、実行時には経験に基づいてサンプリングを行い、監査時にはサンプリング記録を提示できない。
- 不適合処置が遅い:隔離、再作業、譲歩受入、廃棄の四つの経路があり、紙ベースのフローでは署名や移動が必要で、異常品は場合によっては次の工程に流れてからようやく発見されることがあります。
中国機械工業連合会の近年の調査によると、中小規模の製造企業における品質データのデジタル化率は依然として低いとされています。6割以上検査記録は依然として紙やExcelが主流であり、その結果、異常時の対応時間はデジタル化された生産ラインに比べて平均で長くなっています。2~4倍。
業務ロジック:検証ポイント、バッチおよび判定ルール
システム設計では、まず「何を検査するか、いつ検査するか、どのように判定するか」を構造化します。
- チェックポイント(Checkpoint):工程、作業場所、検査タイプ(初回品、巡回検査、最終検査)を紐付けます。各検査ポイントには、検査項目リストと判定基準(上限・下限、列挙、外観等級)が設定されています。
- ロット(Lot):ワークオーダー番号+ロット番号+シリアル番号(必要な場合)。すべての検査記録はロットに紐付けて管理しなければならず、単独で残しておくことはできません。
- 判定(結果):合格、不合格、再検査待機。不合格の場合は必ず原因コード(寸法超過、外観欠陥、機能不全など)を選択し、処理フローを起動します。
- 処分(Disposition):隔離在庫位置、再作業作業指示書、譲歩承認、廃棄処理票。各工程には責任者とタイムスタンプが付されています。
初回検査が不合格の場合、システムは当該作業ステーションの後続の作業報告を自動的にロックする、再検査に合格するか品質エンジニアが許可を出すまで——これは「人によるライン停止の記憶」を「システムによるデフォルトのライン停止」へと変える鍵です。
設計ロジック:現場でのデータ収集とバックエンドでの分析
現場端では「3秒で1回の記録を完了」する必要があります:バッチをスキャン → 検査項目を選択 → 数値を入力または不良写真を撮影 → 提出。バックエンドでは「異常を一目で把握」できるように、生産ライン・班次・不良種別ごとに集計し、SPC管理図もオプションで搭載可能です。
- 作業台タブレット/産業用PDA:大きなボタン、オフラインキャッシュ、同期後の補完送信。ネットワークが不安定な場合でもデータを失わないようにします。
- 測定機器の連携:デジタルノギス、三次元測定機、ビジョン検査機は、シリアルポートまたはAPIを通じて測定値を自動的に書き込み、手入力によるエラーを削減します。
- 欠陥の写真撮影:画像は検査記録に添付され、アフターサービスに関する紛争時には取り出せます。
- 品質エンジニア用ワークステーション:処分待ちの不良品キュー、譲歩承認、8D報告書テンプレートの関連付け。
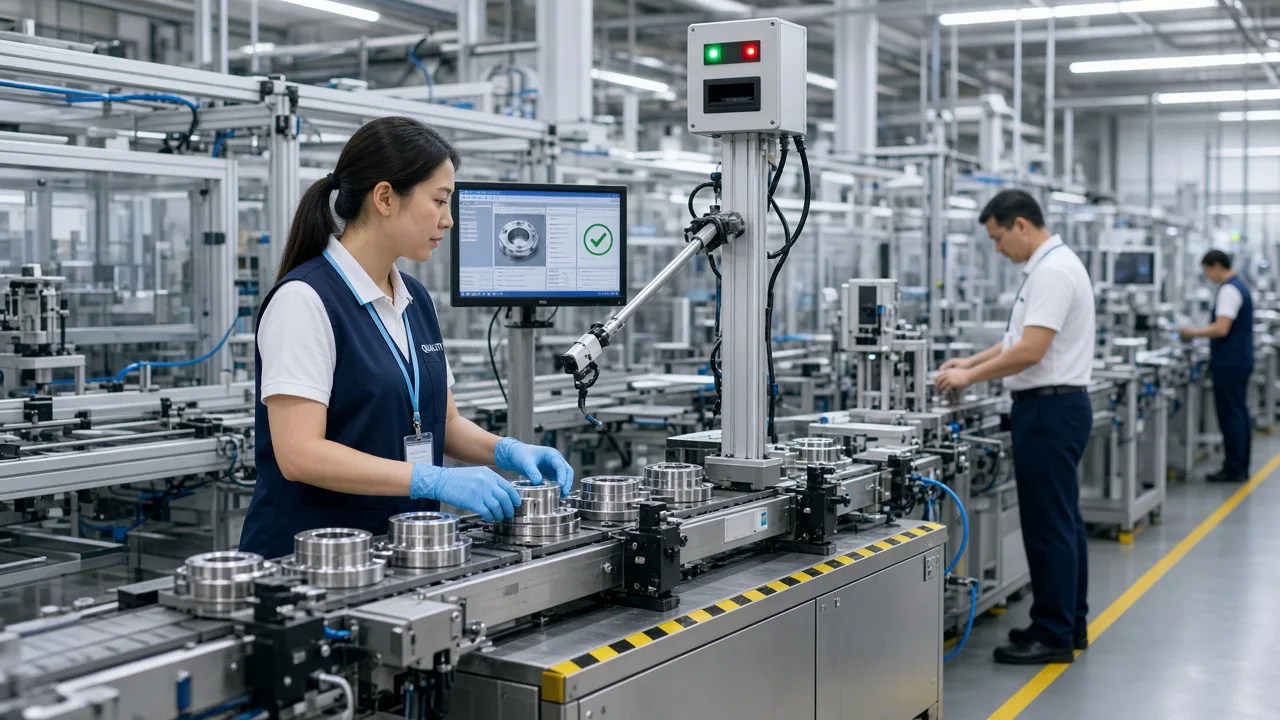
開発の実装:MES/ERPとの境界
品質検査システムはMESに代わる必要はないが、作業指示書、作業報告、在庫の三つの業務と整合を図る必要がある:
- チケットの発行:MESは、作業指示書の作成時に検査計画を同期します(どの工程で何を検査するか)。
- 作業報告用の入退場管理:重要な検査ポイントが不合格の場合、MESは作業報告の完了を許可せず、またはWIP数量を自動的に保留します。
- 在庫連動:不合格品は隔離倉庫へ入庫する。譲歩受入れは承認後、在庫状態を変更する必要がある。廃棄処分に伴う原材料および工時コストの控除を行う。
インターフェース設計はイベント駆動方式を採用しています。検査の提出 → 「InspectionCompleted」イベントの発行 → MES/ERP によるステータス更新の購読。双方向のハードコーディングを回避し、後期にシステムを切り替える際の変更範囲を最小限に抑えます。
試行の経路とリスクポイント
試験的に、プロセスが安定しており、検査項目が明確な生産ラインを選定することを提案します。期間は6~8週間:
- 第1~2週:検査項目と判定基準の整理、システムへの入力、現場でのバーコードスキャン手順の研修。
- 第3~4週:初回品および最終検査の稼働、入力のタイムリー率の統計、目標≥95%検査完了後5分以内に入金されます。
- 第5~6週:不適合品のクローズド・ループを本番環境に導入し、異常時の応答時間を統計する。目標は紙ベースよりも短縮することである。50%。
- 第7~8週:バグの上位5件を振り返り、プロセス改善のフィードバックを行い、データが本当に意思決定を導くかどうかを検証する。
主なリスクは、検査基準そのものが曖昧であることであり、システムでは「軽微な傷」を明確に定義することができません。稼働前に、工芸・品質・生産の三者による判定基準の確認と署名が必要です。
紙ベースからの移行戦略
すべての紙ベースの伝票を一晩で廃止することはお勧めしません。代わりに「紙のバックアップ+システム上の主記録」という二重体制を維持することが可能です。2~4週間、品質検査班長による毎日の抜き取り検査10件システム記録と紙面との整合性を確認し、一致率が安定してから紙面を撤去します。視覚検査や三次元測定機などの自動化設備の導入は第2期に回し、第1期ではまず人手による検査項目を円滑に運用できるようにします。
紙ベースの品質検査の行き着く先は「タブレットを何台か追加購入する」ことではなく、判定ルール、ロット追跡、不良品処理の三つの業務をシステムのデフォルト動作に組み込むことです。班長がスマートフォンで「当該シフトにまだ処理待ちの不良品がどれだけ残っているか」をすぐに把握できるようになれば、翌日の品質定例会で初めて知らされるといった事態はなくなり、生産ラインの品質管理はまさに事後集計から事中制御へと変わります。
データの活用方法:レポートから工程改善へ
システム稼働後は「入力率」だけに注目してはいけません。毎週の品質定例会では、必ず3つの表を確認するようにしましょう:欠陥 パレート(どの種類の不具合が上位3位を占めているか)、工程逃走率(不良はどの工程で発見されたか)、不良ロットの再発(同一工単番号で二次的な再作業が発生しているかどうか)。データをプロセスエンジニアにフィードバックして治具やSOPを調整することで、検査担当者を単に罰するよりも長期的な価値があります。ある検査項目が2週連続で100%合格の場合、全数検査から抜き取り検査へ切り替えることを検討し、検査の生産能力を解放できます。顧客審査や完成車メーカーの工場監査時には、バーコードを読み取るだけで任意のシリアル番号に対応する全工程の検査記録を呼び出せるため、紙の書類を束ねて持参するよりもはるかに説得力があります。