
المعلمات الرئيسية موجودة فقط في ذهن شخص واحد
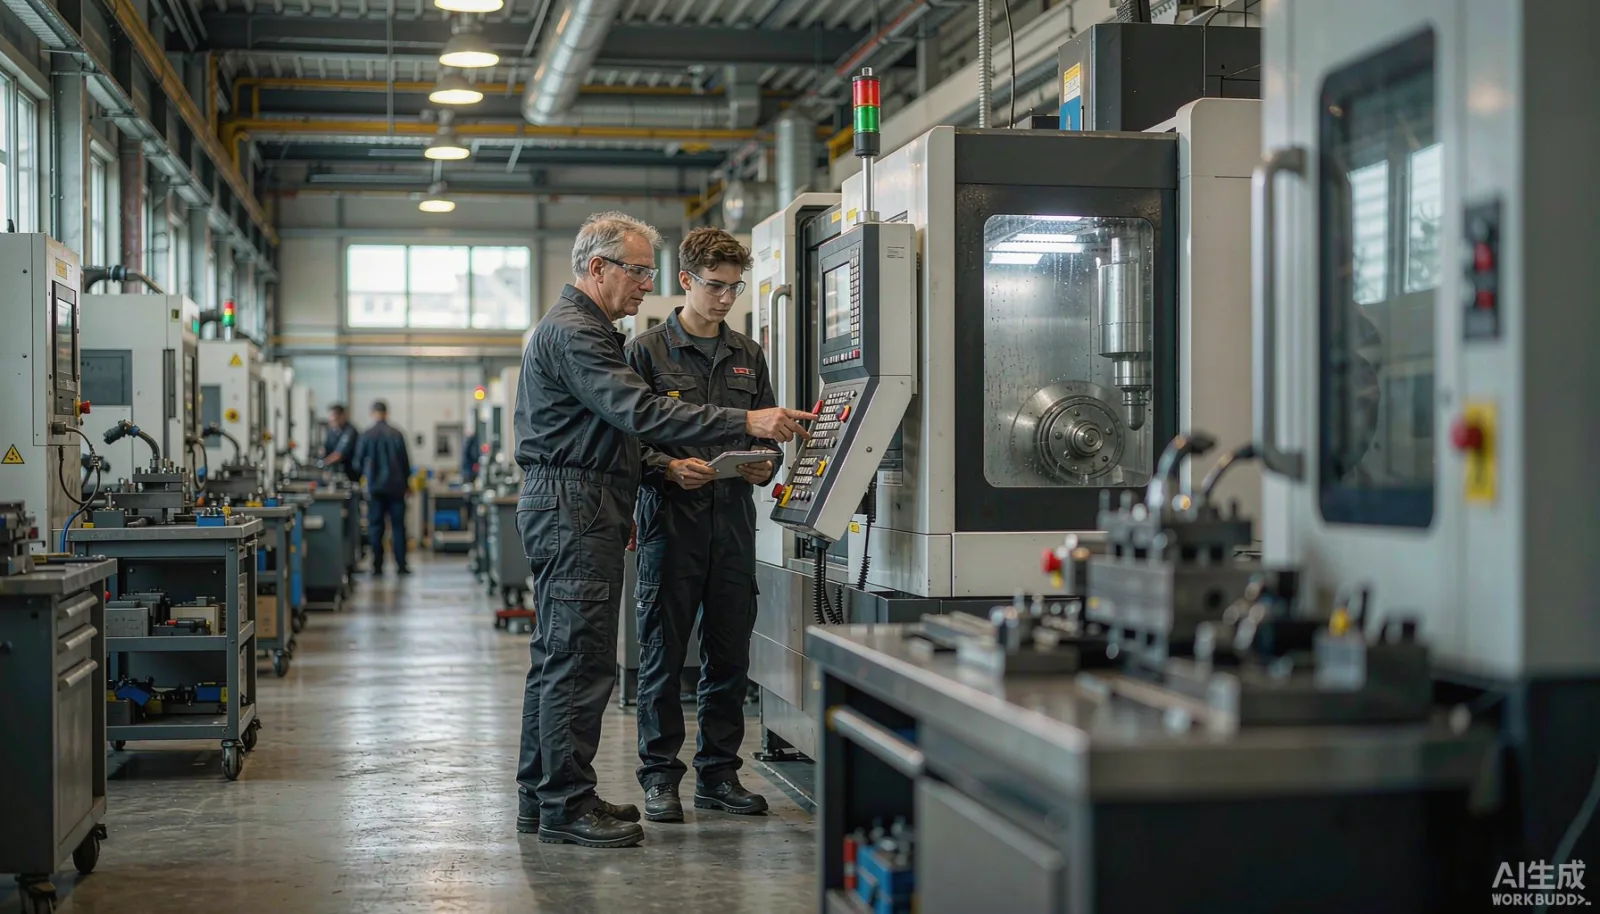
في قائمة الأصول الأكثر قيمة داخل الورشة، لا تُكتب أبداً عبارة «المعلم المخضرم»، لكن أي مدير مصنع عمل في الإنتاج لأكثر من خمس سنوات يدرك جيداً: إن ما يجعل خطوط الإنتاج مستقرة فعلياً هو غالباً اثنان أو ثلاثة من العمال المخضرمين. كم دقيقة يجب تسخين آلة تشغيل معينة في الشتاء؟ وفي أي دورة من القوالب يصبح من السهل حدوث خشونة؟ وما المشاكل التي قد تظهر إذا تم إدخال هذه الدفعة من المواد بسرعة أكبر قليلاً؟ هذه الإجابات لا توجد في أي دليل، بل في أذهانهم فقط.
تتفاقم المشكلات بشكل مكثف خلال الأسبوع الذي يتقاعد فيه هؤلاء العمال أو يتركون العمل أو يأخذون إجازة طويلة: لا أحد يجرؤ على تشغيل الآلة لتجربة منتج جديد، وعند تغيير المناوبة تظهر نفايات من نفس المادة، بينما يقف العامل الجديد أمام المنضدة حائراً، يحمل دليل التعليمات الورقي. هذه ليست مشكلة في سلوك الموظفين، بل لأن المعرفة التقنية للشركة لم تتحول يوماً إلى أصول يمكن حفظها ونقلها وتقييمها. فدليل التعليمات الورقي غالباً ما يكون نسخة قديمة تعود إلى ثلاث سنوات، ولا تتطابق أبداً مع ما يُنجز فعلياً في الموقع.
أولاً، نحدد أنواع الخبرة المختلفة
إذا فصلنا خبرة المعلمين المخضرمين، سنجد أنها تتكون أساساً من ثلاثة أنواع، ولكل منها طريقة معالجة مختلفة تماماً:
- المعلمات الثابتة: السرعة، التغذية، الحرارة، الضغط، المدة الزمنية. هذه المعرفة هي الأسهل في الترسيب، فهي في جوهرها بيانات منظمة، ويجب أن ترتبط بالعمليات والمعدات بدلاً من الاعتماد على الأشخاص.
- قواعد التقييم: أي صوت يعني تآكل الأداة، وأي إحساس يشير إلى وجود خلل في المادة. ينبغي حفظ هذه المعرفة باستخدام نماذج العيوب النموذجية، والصور، والأوصاف النصية، لتصبح قاعدة بيانات قابلة للبحث عن حالات العيوب.
- عادات التشغيل: أي وجه يجب مسحه أولاً، وأي مرجع يجب قياسه أولاً. هذه المعرفة ينبغي تثبيتها في معايير العمل، مع توضيح «لماذا يتم ذلك»؛ فعندما يفهم المتدرب السبب، لن تتشوه حركاته.
العديد من الشركات تشتري أنظمة إدارة المعرفة التي لا تُطبَّق على أرض الواقع، لأنها لا تقوم بهذا الفصل، فتُحفظ كل الخبرات كوثائق، ليظهر بعد البحث مئات ملفات PDF، دون أن يقرأها أحد على أرض الواقع. الخطوة الأولى في إدارة الخبرة هي التصنيف، ثم يأتي الحفظ.
كيف نصمم البيانات
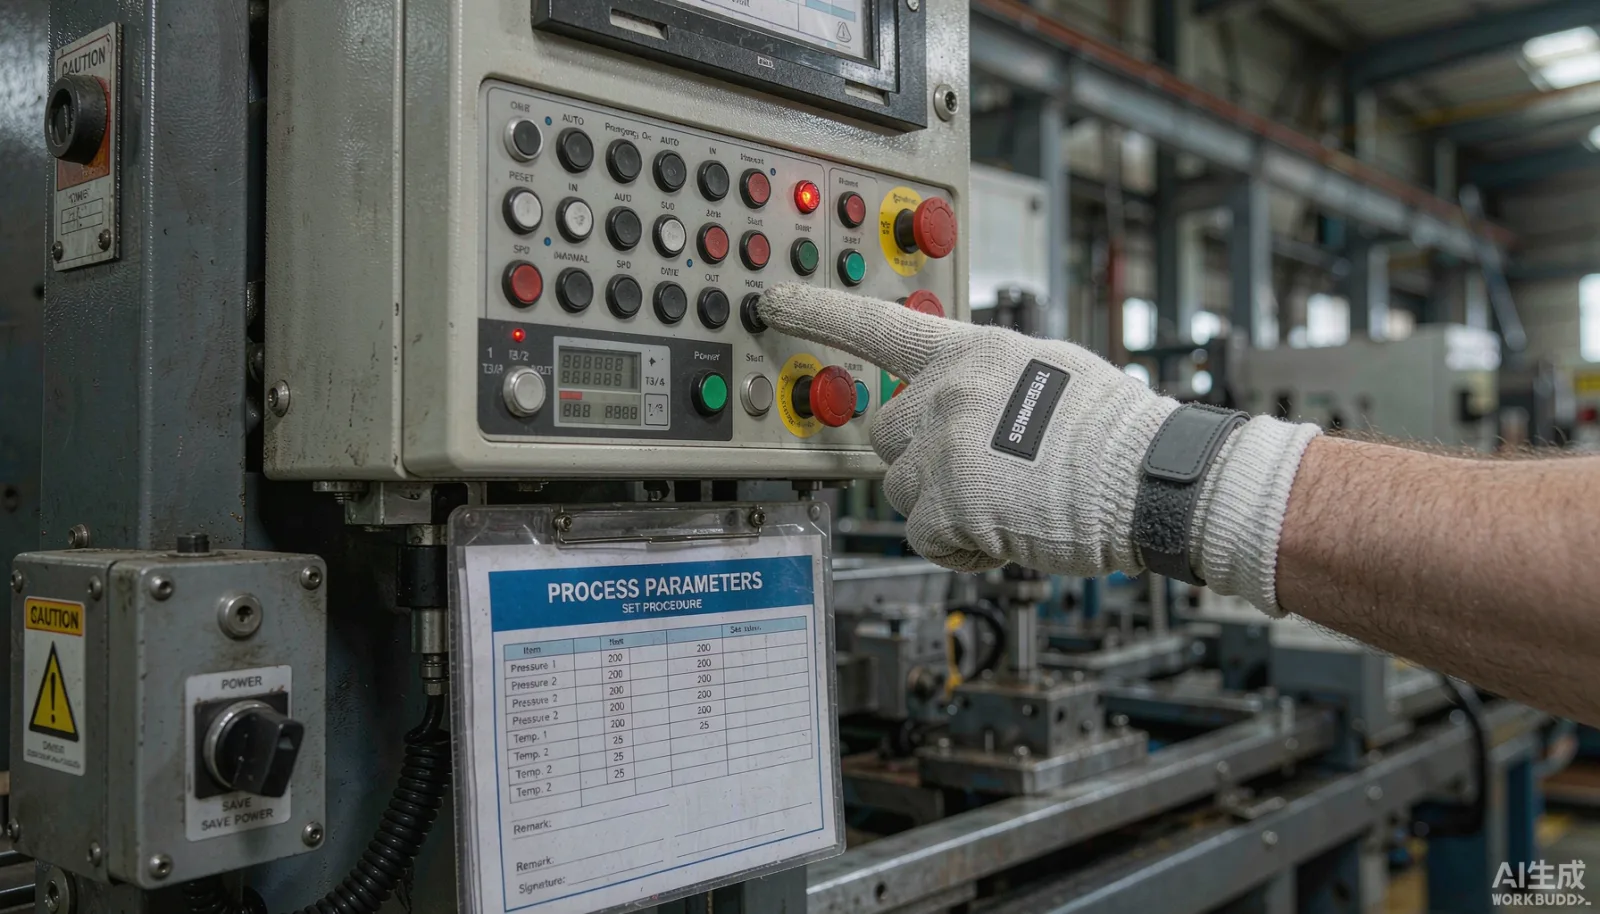
من حيث تصميم النظام، فإن المحور الأساسي هو جعل العملية نقطة الانطلاق الرئيسية للخبرة. فمسار العملية، وبطاقة العملية، وجدول المعلمات، وقاعدة حالات العيوب، كلها تُربط بالعملية، ومن ثم تُربط بالمعدات والقوالب والمواد. هذا الترتيب له عدة فوائد مباشرة: عندما يمسح العامل رمز الاستجابة السريعة للدخول إلى عملية معينة، يرى نسخة المعلمات السارية لهذه العملية، فلا يخطئ في اختيار الملف؛ كما أن تعديل المعلمات يتطلب اتباع إجراءات التحديث، بحيث يُسجل من قام بالتعديل، ولماذا، ومن وافق عليه، ومن أي دفعة أصبح سارياً؛ أما حالات العيوب فتحتوي على صور واستنتاجات، مما يسمح للمفتش عند اكتشاف خلل بمقارنة العيوب مع النماذج السابقة مباشرة، بدلاً من الاتصال بالمعلم المتقاعد.
إدارة الإصدارات هي الحلقة الأكثر استهانة بها. فالمعلمات التقنية لا تُحدَّد مرة واحدة وتبقى ثابتة؛ فإصلاح المعدات، أو تغيير مورد المواد، أو متطلبات جديدة من العميل، كلها تستلزم تعديلات. ويتعين على النظام ضمان أنه يمكن تحديد «أي إصدار كان سارياً وقت إنتاج كل دفعة»، حتى يتسنى تتبع الجودة عند ظهور أي مشكلة.
يجب أن يتم الجمع وفق مسار العمل نفسه
إن أكبر عدو لترسيب الخبرة هو «الوقت الإضافي المخصص للتسجيل». فكل محاولة تجعل العمال يسجلون البيانات بعد انتهاء الدوام لن تصمد أكثر من أسبوعين. الطريق العملي هو دمج عملية الجمع ضمن إجراءات تسجيل الكميات: عند الإبلاغ عن الكمية المطابقة، يُؤكد في الوقت نفسه توافق المعلمات الحالية مع بطاقة العملية؛ وعند الإبلاغ عن العيوب، يجب اختيار رمز العيب، وإذا أمكن التقاط صورة، تُرفق الصورة. وهذه السجلات الخاصة بإجراءات التعامل مع الحالات الشاذة هي بالضبط المصدر الأثمن لقواعد التقييم—أكثر واقعية بكثير من «مجموعة الخبرات» التي يجمعها الخبراء في ندوة.
الأمر نفسه ينطبق على مرحلة التدريب. فبرنامج تدريب المبتدئين يُقسَّم إلى مهام صغيرة حسب العملية، مع تحديد لكل عملية عدد القطع التي يجب تنفيذها تحت الإشراف، وعدد القطع التي يمكن تنفيذها بشكل مستقل، ومن يوافق على اجتيازها؛ وتُعرض نتائج التنفيذ في النظام بشكل فوري. وبذلك لا يحتاج قائد الفريق إلى الاعتماد على ذاكرته لتنظيم التدريب، إذ تظهر في التقرير الأسبوعي بوضوح أي عملية يواجه فيها المتدرب صعوبات متكررة، مما يتيح توجيه الموارد التدريبية نحو تلك النقاط.
ما الذي يجب النظر إليه أثناء التطوير والقبول
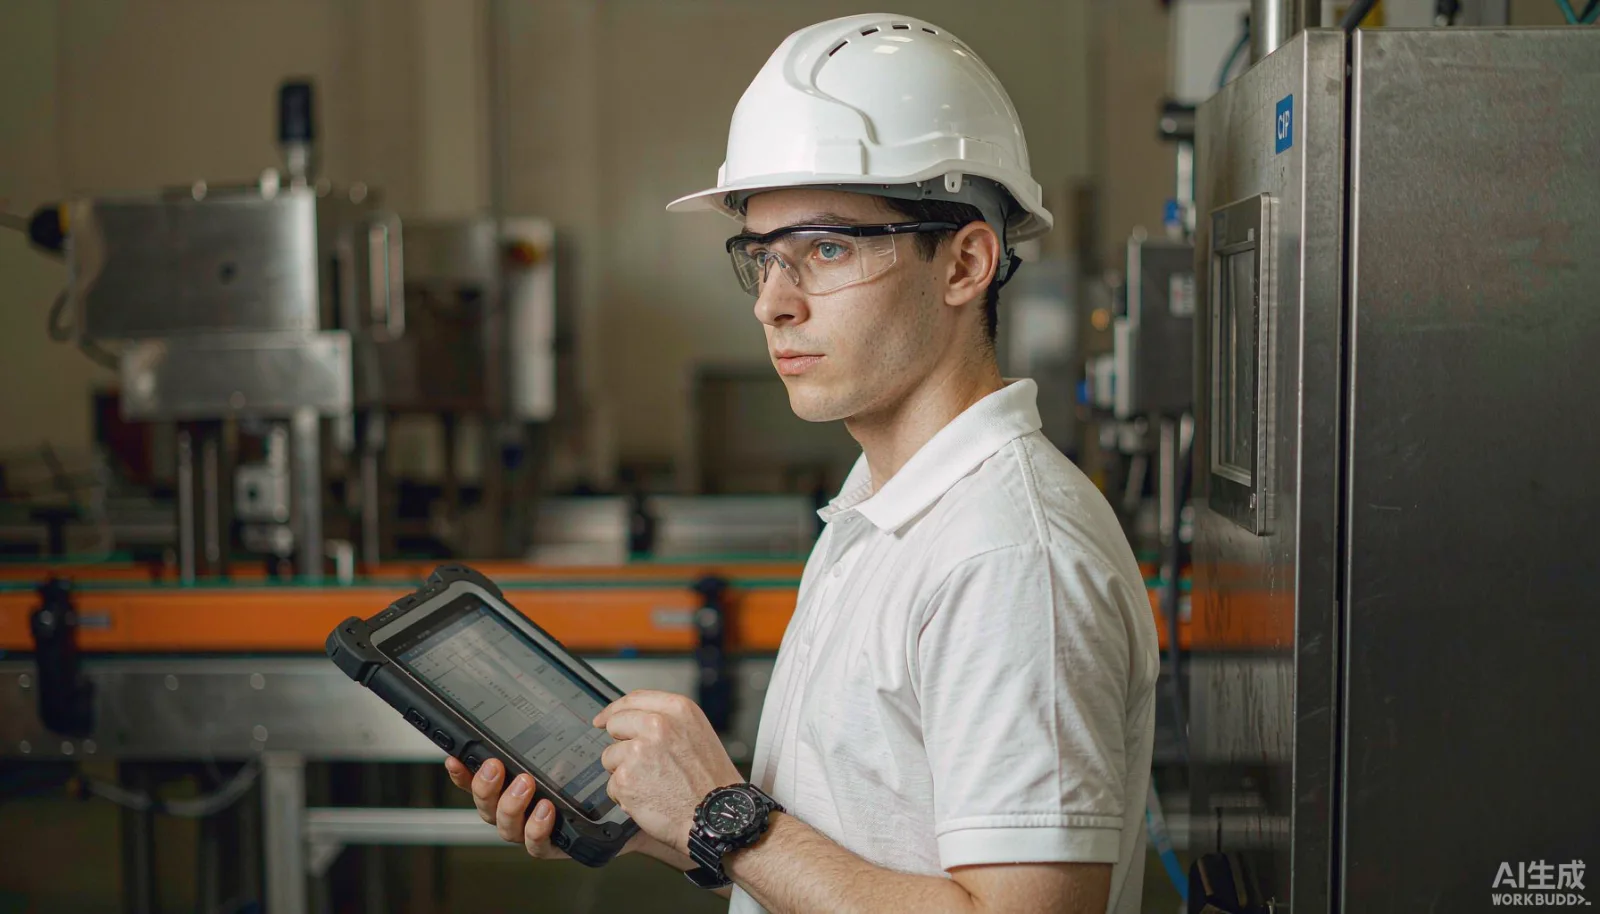
على مستوى التطوير، هناك ثلاث نقاط رئيسية. أولها: الصلاحيات: يجب أن تُحصر صلاحية تعديل المعلمات في وظائف العمليات، بينما تقتصر وظائف التشغيل على الاطلاع والتأكيد على التنفيذ، لمنع «من يعدل حسب مزاجه». ثانيها: الواجهات: يجب أن تكون بيانات العمليات متكاملة مع بطاقات العمل، وعمليات تسجيل الكميات، وفحوصات الجودة ضمن سلسلة بيانات واحدة، لتجنب ظهور جزر معلوماتية جديدة، وتمكين تتبع الجودة بشكل متكامل. ثالثها: توافق الأجهزة: يجب أن تراعي أجهزة المنضدة الزيوت والقفازات والإضاءة، وأن تُحلّ مشكلات الاستخدام بواسطة مسح الرمز أو الأزرار المادية، دون إجبار العمال على الكتابة.
عند التقييم، لا يُنظر إلى عدد الوثائق المسجلة، بل إلى أربعة مؤشرات: كم انخفضت فترة تدريب المبتدئين قبل البدء المستقل؟ وهل انخفض معدل نفايات العملية نفسها؟ وما نسبة توافق التنفيذ بعد تغيير المعلمات؟ وكم متوسط زمن الاستجابة لمعالجة الحالات الشاذة؟ فإذا تغيرت هذه الأرقام، فهذا يعني أن إدارة الخبرة قد دخلت فعلاً إلى النظام، وليس مجرد إضافة خزانة إلكترونية للأوراق.
اقتراح ترتيب التطبيق
لا يُنصح بمحاولة نقل جميع خبرات المصنع إلى النظام دفعة واحدة. بل يُختار أول عمليتين تتكبدان أكبر خسائر بسبب النفايات، وتُجمَّع المعلمات الحالية وحالات العيوب خلال نصف السنة الماضية لتُطلق النسخة الأولى، وبعد ضمان انتظام حلقة جمع البيانات، يُضيف قادة الفرق شهرياً القواعد التي يكتشفونها يومياً. فقاعدة المعرفة تُبنى بالتدريج، لا تُكتب بشكل مفاجئ. وبعد ثلاثة أشهر، يُراجع المرء المؤشرات الأربعة السابقة، ليقرر ما إذا كان من المناسب تعميم التجربة على كامل المصنع، وستظهر الحسابات بنفسها.
يجب أيضاً ربط قاعدة الخبرة بالمعدات وبنظم المصانع المتعددة
عند انتقال قاعدة الخبرة إلى المرحلة الثانية، تبرز فائدتان رئيسيتان للتوسع. أولهما: ربط بيانات المعدات: فبعد تركيب صناديق جمع البيانات على الآلات الرئيسية، تُصبح بيانات التيار الكهربائي، والاهتزاز، والسرعة الفعلية قابلة للمقارنة مع سجلات العيوب، مما يتيح للحساسات أن تحل جزئياً محل تقديرات المعلمين الذين يعتمدون على «سماع الأصوات»—فمثلاً، أي نمط من موجات التيار الكهربائي يرتبط بعيوب الخشونة، سيظهر تلقائياً مع كثرة البيانات. وبذلك تتحول الخبرة من مجرد حكم غير مكتوب إلى شروط يمكن تضمينها في قواعد الإنذار المبكر. ثانيهما: إعادة استخدام الخبرة بين المصانع المتعددة: فعندما يفتتح نفس المجموعة مصنعين في منطقتين، غالباً ما تُحفظ وثائق العمليات بشكل منفصل، ويُعدل كل منها على حدة. لكن بعد تجميع الخبرة حول العمليات في نظام واحد، يمكن للمصنع الجديد عند بدء الإنتاج أن يرث مباشرة كل تاريخ المعلمات وحالات العيوب الخاصة بتلك العملية لدى المصنع الأم، مما يؤدي غالباً إلى اختصار فترة التأقلم بشهر أو شهرين.
وفي المقابل، يُنبه إلى أمر مهم: قبل القيام بهاتين الخطوتين، لا ينبغي الإفراط في التصميم. فليُثبت أولاً أن حلقة الخبرة في ورشة واحدة تعمل بنجاح، وأن فترة تدريب المبتدئين قد تقلصت فعلاً، ثم يُناقش ربط المعدات وإعادة الاستخدام بين المصانع، حتى تكون العائدات متناسبة مع النفقات.