
Kritik parametreler yalnızca bir kişinin zihninde
Atölyenin en değerli varlıklarının listesine asla “usta” kelimesi yazılmaz; ancak beş yıl veya daha uzun süre üretimden sorumlu fabrika müdürü olan herkes bilir ki, üretim hattını gerçekten istikrara kavuşturan çoğunlukla iki ya da üç eski işçi olur. Hangi tezgahın kışın ne kadar önceden ısıtılması gerektiğini, hangi kalıbın kaçıncı on bininci döngüsünde tüylenme oluştuğunu, bu malzemenin kesme hızını biraz artırdığında ne gibi sorunlar ortaya çıkabileceğini… Bu cevaplar hiçbir el kitabında yoktur; yalnızca onların zihinlerindedir.
Sorunlar, onların emekli olduğu, işten ayrıldığı ya da uzun süreli izin aldığı haftada bir araya gelir: Yeni ürün denemelerinde kimse makineyi çalıştırmaya cesaret edemez; aynı malzeme farklı vardiyada kullanıldığında hemen atık ürün çıkar; yeni çalışanlar ise kağıt üzerindeki çalışma talimatlarını elinde tutup iş yerinde ne yapacağını bilemez. Bu, çalışanların tutumundan kaynaklanan bir sorun değil; şirketin proses bilgisi hiç bir zaman saklanabilir, aktarılabilir ve değerlendirilebilir bir varlığa dönüştürülemediği içindir. Kağıt üzerindeki çalışma talimatları çoğu zaman üç yıl öncesinin versiyonudur ve sahada uygulanan gerçek durumla artık hiç de uyumlu değildir.
Önce deneyimin türlerini ayırt edelim
Ustaların deneyimlerini parçalara ayırıp incelersek, aslında bunların üç farklı tür olduğunu görürüz; her birinin ele alınma şekli tamamen farklıdır:
- Sert parametreler: Dönüş hızı, besleme, sıcaklık, basınç, süre. Bu tür bilgiler en kolay toplanır; özü itibarıyla yapılandırılmış veridir ve insanlardan ziyade proses ile ekipmanlara bağlı olarak ilerlemelidir.
- Değerlendirme kuralları: Hangi sesin bıçak aşınması, hangi hissin malzemenin anormal olduğuna işaret ettiğini belirlemek. Bu tür bilgiler, tipik kusur örnekleri, fotoğraflar ve yazılı açıklamalarla birlikte kaydedilerek, aranabilir bir kusur vakaları veritabanına dönüştürülmelidir.
- İşletme alışkanlıkları: Önce hangi yüzeyin silindiği, önce hangi referansın ölçüldüğü. Bu tür bilgiler, çalışma standartlarına somutlaştırılmalı ve “neden böyle yapıldığı” açıkça belirtilmelidir; yeni çalışanlar nedenini anladığında hareketleri de doğru yönde gelişecektir.
Çoğu şirketin satın aldığı sözde bilgi yönetim sistemleri, bu ayrıştırma yapılmadığı için hayata geçemiyor; tüm deneyimler tek tip belge olarak saklanıyor ve sonuçta arama yaptığınızda yüzlerce PDF dosyası karşınıza çıkıyor; iş yerinde ise bunları kimse okumuyor. Deneyim yönetiminin ilk adımı sınıflandırmak, ikinci adımı ise saklamaktır.
Veri nasıl tasarlanmalıdır
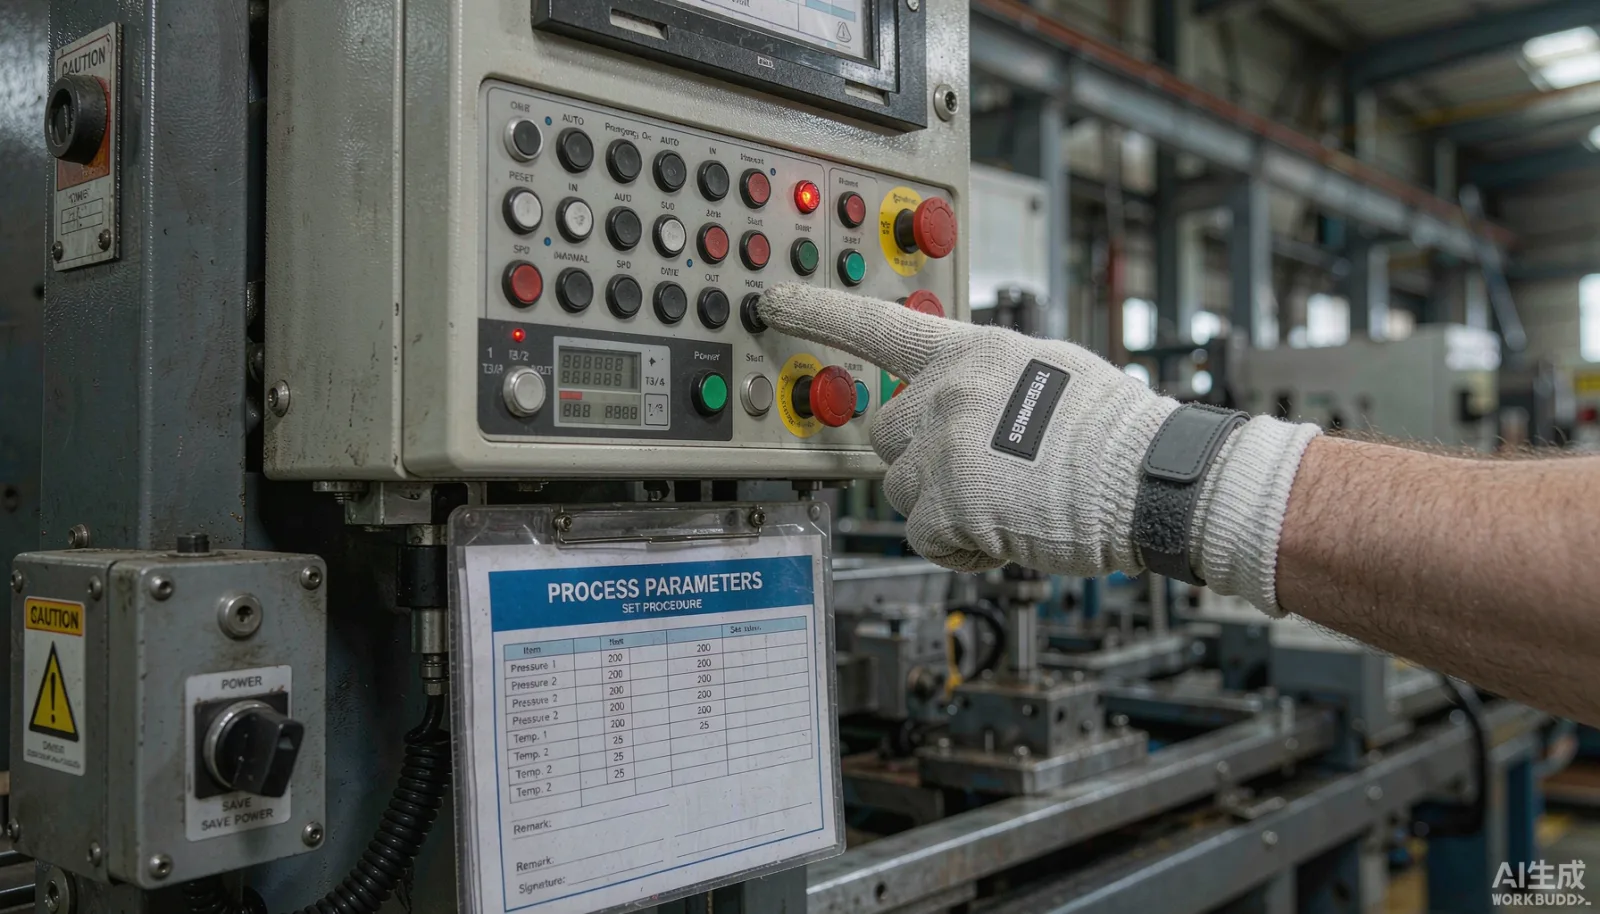
Sistem tasarımına gelince, temel nokta şu: prosesi deneyimin ana çapası olarak seçmek. Proses rotası, proses kartı, parametre tablosu ve kusur vakaları hepsi prosesin altında yer alır; ardından proses yoluyla ekipman, kalıp ve malzemeye bağlanır. Bu düzenleme sonrasında birkaç doğrudan fayda vardır: İşçi bir prosese girdiğinde, sadece o prosesin o anda geçerli olan parametre sürümünü görür; dosya karışmaz; parametre değişikliği mutlaka sürüm sürecinden geçer; kimin değiştirdiği, neden değiştirdiği, kimin onayı aldığı ve hangi partiye ait olduğu tümüyle kayıt altına alınır; kusur vakaları fotoğraflar ve değerlendirme sonuçlarıyla birlikte sunulur; denetçi anomalileri fark ettiğinde, emekli ustalara telefon açmak yerine doğrudan geçmiş örneklerle karşılaştırma yapabilir.
Sürüm yönetimi, en çok hafife alınan unsurudur. Prosessual parametreler bir kez belirlendikten sonra sabit değildir; ekipman bakımından, malzeme tedarikçisinin değişmesinden, müşterinin yeni taleplerinden dolayı düzenlemeler gerekebilir. Sistemin sağlaması gereken şey şudur: Her parti ürünün “o anda geçerli olan sürümün hangisi olduğu”na ulaşılabilmeli; kalite sorunları ortaya çıktığında geriye doğru iz sürülebilmelidir.
Veri toplama, işleyen yolun kendisine uygun şekilde yapılmalıdır
Deneyim birikiminin en büyük düşmanı, “özel olarak zaman ayırıp veri kaydetmek” zorunda bırakmaktır. İşçilerin mesai sonrası veri eklemesi gerektiren tüm uygulamalar, iki haftadan fazla dayanamaz ve sonunda fiilen işlevsiz kalır. Uygulanabilir yol, veri toplamayı iş bildirimine entegre etmektir: Kaliteli ürün sayısını bildirirken, aynı zamanda mevcut parametrelerin proses kartıyla uyumlu olup olmadığını kontrol eder; kusurlu ürün bildirirken ise mutlaka kusur kodunu seçer; fotoğraf çekilebiliyorsa fotoğrafı da gönderir. Bu anomali işleme süreçlerinin kayıtları, değerlendirmeye yönelik kuralların en değerli kaynağıdır—organize edilen uzman toplantılarında ortaya konan “deneyim koleksiyonlarından” çok daha gerçekçidir.
Eğitim süreci de aynı mantıkla yürütülür. Yeni çalışanların eğitim planı proseslere göre küçük görevlere bölünür; her proses için “kaç parça beraber yapılır, kaç parça tek başına yapılır, kimin onaylayıp kabul ettiği” belirtilir; tamamlanma durumu sistemde anlık olarak görülebilir. Grup lideri artık hafızasına güvenerek eğitim planlaması yapmak zorunda kalmaz; yeni çalışanların hangi proseslerde, hangi işlemlerde sık sık hata yaptığı sisteme yansıtılarak, haftalık raporlarda net bir şekilde ortaya çıkar; eğitim kaynakları da bu yöne yönlendirilir.
Geliştirme ve kabul aşamalarında nelere bakılır
Geliştirme açısından en önemli üç nokta vardır. Birincisi, yetki: Parametre değiştirme yetkisi yalnızca proses pozisyonuna odaklanmalı; operasyon pozisyonu sadece görüntüleme ve onaylama yetkisine sahip olmalı; “kim eline geçerse değiştirir” şeklindeki durumlar engellenmelidir. İkincisi, arayüz: Prosessual veriler, iş emri, iş bildirimi ve kalite denetimiyle aynı veri zincirinde birleşmeli; yeniden bir bilgi adası oluşturulmasının önüne geçilmeli; böylece kalite takibi birbirine bağlanabilir. Üçüncüsü, terminal uyarlanması: İş yeri terminalleri yağ, eldiven ve ışık koşullarını dikkate almalı; barkod okuma ve fiziksel düğmelerle çözülebilecek işlerde, çalışanların yazmasına gerek kalmamalıdır.
Kabul sırasında, kaç belge girildiğine değil, dört göstergeye bakılmalıdır: Yeni çalışanların bağımsız olarak işe başlama süresi ne kadar kısalmış, aynı proses içinde atık ürün oranı düşmüş mü, parametre değişikliğinden sonra uygulama tutarlılığı ne kadar artmış, anomalilerin ortalama yanıt süresi ne kadar kısaltılmış? Bu dört sayı hareket ettiğinde, deneyim yönetimi gerçekten sisteme dahil olmuş demektir; yalnızca bir elektronik dosya dolabı değil.
Uygulama sırası önerisi
Uygulama sırası önerisi, tüm fabrikanın deneyimlerini bir seferde sisteme taşımayı amaçlamamalıdır. Öncelikle, atık ürün kaybının en yüksek olduğu bir veya iki prosesi seçip, mevcut parametreler ile son altı ayın kusur vakalarını birleştirerek ilk sürümü devreye sokun; veri toplama döngüsünü başarıyla çalıştırdıktan sonra, grup liderleri aylık olarak günlük olarak tespit ettikleri kuralları eklemeye devam etsin. Bilgi bankası yetiştirilir; ani hazırlanır değildir. Üç ay sonra önceki dört göstergenin durumuna bakarak, tüm fabrikaya yaygınlaştırmanın değeri olup olmadığı hesaplanır; hesap kendiliğinden ortaya çıkar.
Deneyim bankası ayrıca ekipmanlar ve birden fazla fabrika ile de bağlantılı olmalıdır
Deneyim bankası ikinci aşamaya geldiğinde, en büyük genişleme değeri iki yönde ortaya çıkar. Birincisi, ekipman verileriyle bağlantı: Kritik tezgahlara veri toplama kutuları ekledikten sonra, akım, titreşim ve gerçek dönüş hızı gibi veriler kusur kayıtlarıyla zaman ekseninde eşleştirilebilir; ustaların “sesi dinleyerek” yaptığı değerlendirmelerin bazıları sensörler tarafından düzenli olarak yerine getirilebilir—hangi akım dalga formunun tüylenme kusuruyla ilişkili olduğu, verilerin çokluğu sayesinde doğal olarak ortaya çıkar. Deneyim artık yalnızca sezgisel bir ezber değil, uyarı kurallarına yazılabilen bir koşul haline gelir. İkincisi, birden fazla fabrika arasında yeniden kullanım: Aynı grup iki farklı yerde fabrika açtığında, genellikle proses belgeleri ayrı ayrı saklanır ve ayrı ayrı değiştirilir. Deneyim, prosesler üzerinden odaklanarak tek bir sistemde toplandıktan sonra, yeni fabrika açılırken ana fabrikanın o prosesin tüm parametre sürüm geçmişi ve kusur vakalarını doğrudan miras alabilir; rampa dönemlerinin bir ila iki ay kısaltılması yaygın bir sonuçtur.
Bir de tersinden hatırlatmak gerekir: Bu iki adım olmadan, aşırı tasarım yapmamalısınız. Öncelikle bir atölyenin deneyim döngüsünü başarıyla çalıştırın; yeni çalışanların işe adaptasyon süresinin gerçekten kısaltıldığını kanıtlayın; sonra ekipman bağlantısı ve fabrika arası yeniden kullanım hakkında konuşun; ancak o zaman yatırımın getirisi haklı çıkacaktır.