
I parametri chiave sono custoditi solo nella mente di una persona
Nell’elenco degli asset più preziosi di un reparto, non compare mai la voce “maestro artigiano”; eppure ogni direttore di produzione con oltre cinque anni di esperienza sa bene che, a stabilizzare la linea di montaggio, sono spesso soltanto due o tre operai anziani. Quanto tempo occorre per riscaldare una macchina utensile in inverno, a quale millesimo di stampaggio tende a formarsi la peluria su un determinato set di stampi, quali problemi possono sorgere se si aumenta troppo rapidamente l’avanzamento del materiale: queste risposte non si trovano in alcun manuale, ma solo nella loro memoria.
I problemi esplodono tutti insieme nella settimana in cui questi lavoratori vanno in pensione, lasciano l’azienda o si prendono un lungo periodo di ferie: nessuno osa avviare la macchina per la produzione di un nuovo modello, lo stesso materiale produce scarti appena cambia il turno, e i nuovi arrivati, con in mano un manuale cartaceo, restano completamente disorientati alla postazione di lavoro. Non è questione di atteggiamento dei dipendenti, ma di un know-how tecnico che l’azienda non ha mai trasformato in un patrimonio conservabile, trasferibile e verificabile. Spesso i manuali cartacei riportano ancora versioni datate di tre anni fa, ormai del tutto inadeguate rispetto alle procedure effettivamente seguite sul campo.
Innanzitutto bisogna distinguere le diverse tipologie di esperienza
Se analizziamo nel dettaglio l’esperienza dei maestri artigiani, scopriamo che si tratta in realtà di tre categorie di conoscenze, ciascuna delle quali richiede un approccio diverso:
- Parametri rigidi: velocità di rotazione, avanzamento, temperatura, pressione, durata. Questo tipo di conoscenze è il più facile da fissare; essenzialmente si tratta di dati strutturati, che dovrebbero essere associati alle fasi di lavorazione e alle attrezzature, piuttosto che ai singoli operatori.
- Regole di giudizio: quale rumore indica l’usura dell’utensile, quale sensazione denota un’anomalia del materiale. Queste informazioni vanno conservate insieme a campioni rappresentativi di difetti, fotografie e descrizioni testuali, trasformandole in una banca dati consultabile di casi di difetto.
- Abitudini operative: quale superficie pulire per prima, quale riferimento misurare per primo. Queste conoscenze vanno integrate nelle procedure operative, specificando chiaramente “perché si agisce in questo modo”; solo quando i nuovi assunti ne comprendono le motivazioni, i loro gesti rimangono corretti.
Molte aziende acquistano cosiddetti sistemi di gestione della conoscenza che poi non riescono a decollare, proprio perché non effettuano questa suddivisione: raccolgono tutte le esperienze come semplici documenti, finendo per ritrovarsi centinaia di PDF da sfogliare, senza che nessuno li legga davvero alla postazione di lavoro. Il primo passo nella gestione delle esperienze è la classificazione; solo in un secondo momento si procede alla loro archiviazione.
Come progettare i dati
Dal punto di vista della progettazione del sistema, l’elemento centrale è considerare la fase di lavorazione come il principale ancoraggio dell’esperienza. La sequenza di lavorazione, le schede operative, le tabelle dei parametri e i casi di difetto vengono tutti collegati alla fase, e tramite essa all’attrezzatura, agli stampi e ai materiali. Questa organizzazione presenta diversi vantaggi immediati: quando un operaio scansiona il codice per accedere a una determinata fase, visualizza la versione dei parametri attualmente in vigore, evitando così errori di consultazione; le modifiche ai parametri devono seguire un rigoroso iter di versioning — chi le ha apportate, per quale motivo, chi le ha approvate e da quale lotto sono entrate in vigore — tutto viene registrato; i casi di difetto, accompagnati da foto e conclusioni, consentono al controllore di confrontare direttamente i campioni storici, invece di dover telefonare ai maestri ormai in pensione.
La gestione delle versioni è uno degli aspetti più sottovalutati. I parametri di processo non sono immutabili: una revisione importante delle attrezzature, il cambio di fornitore dei materiali o nuove richieste del cliente comportano sempre aggiustamenti. Il sistema deve garantire che, per ogni lotto di prodotto, sia possibile risalire alla “versione in vigore al momento”, così da poter individuare e ripercorrere eventuali cause di qualità.
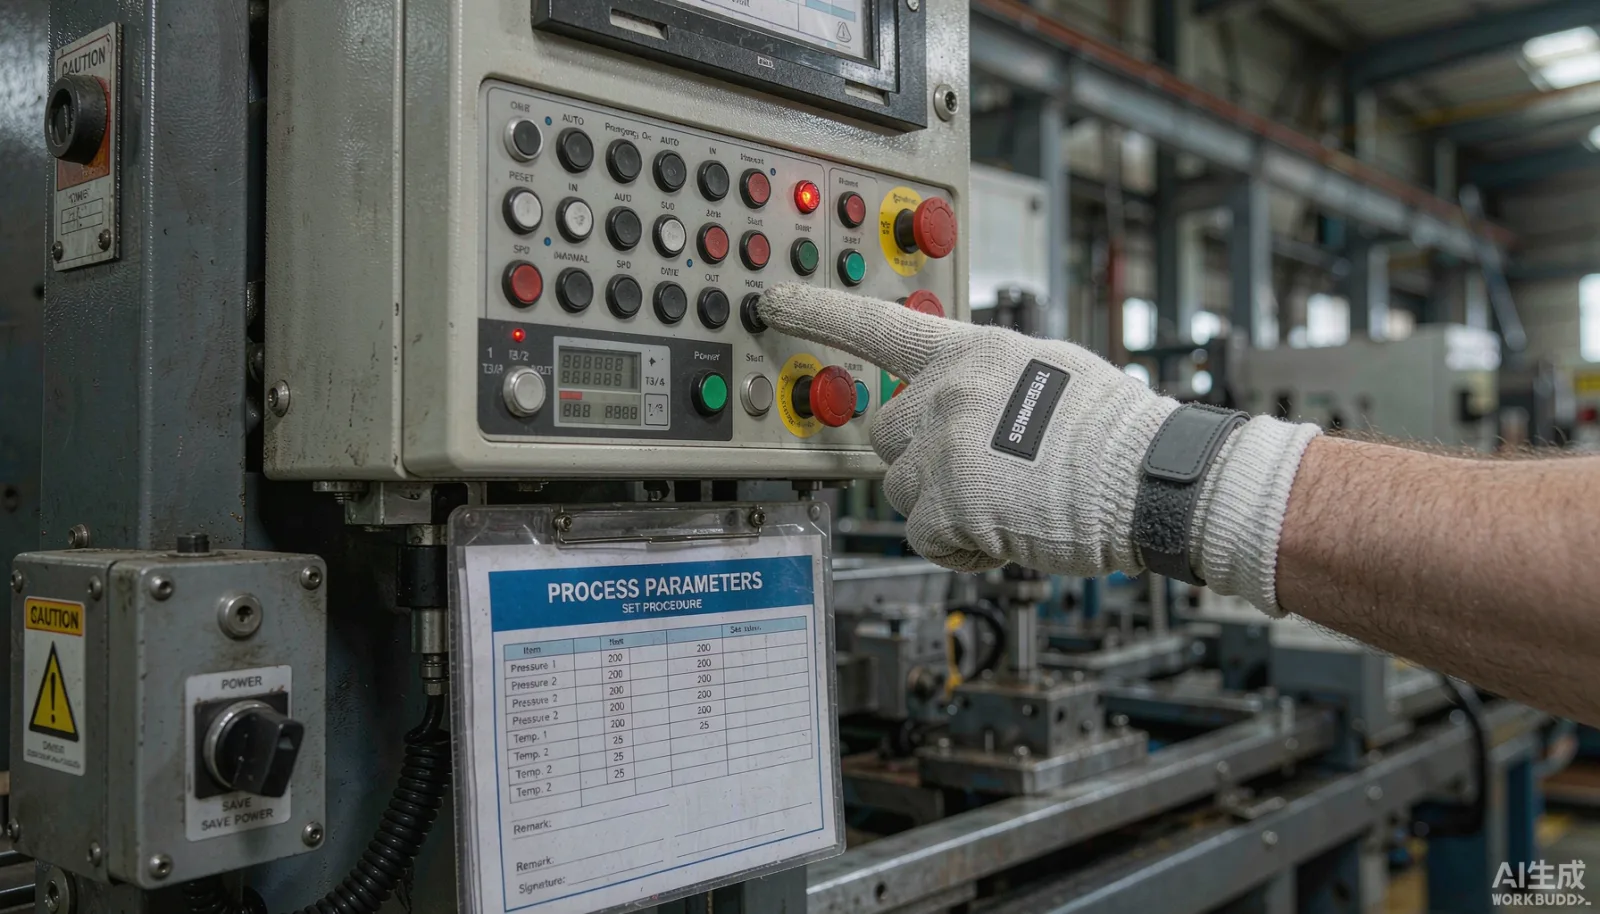
La raccolta dei dati deve seguire il flusso del lavoro
Il nemico numero uno della sedimentazione delle esperienze è “dover dedicare tempo extra alla registrazione”. Qualsiasi pratica che obblighi gli operai a inserire i dati dopo il turno di lavoro non resiste più di due settimane e finisce per svanire. La soluzione praticabile è integrare la raccolta direttamente nell’atto di segnalazione: mentre si dichiara il quantitativo conforme, si verifica contemporaneamente che i parametri corrispondano alla scheda di processo; in caso di difetti, è necessario selezionare il codice corrispondente e, se possibile, allegare una fotografia. Proprio queste registrazioni delle procedure di gestione delle anomalie costituiscono la fonte più preziosa delle regole di giudizio — molto più concrete e affidabili di un “raccolta di esperienze” stilata dai responsabili durante un seminario.
Lo stesso vale per il tutoraggio. Il piano formativo dei nuovi assunti viene suddiviso in piccoli compiti, per ciascuna fase di lavorazione: per ogni fase si stabilisce “quante unità fare insieme, quante da soli e chi deve confermare l’avvenuta validazione”; lo stato di avanzamento è visibile in tempo reale nel sistema. I capisquadra non devono più affidarsi alla memoria per organizzare il tutoraggio: su quale fase si trova il nuovo arrivato, quali tipologie di operazioni presentano maggiori difficoltà, tutto appare chiaro nei report settimanali, permettendo di indirizzare le risorse di formazione dove servono davvero.
Cosa valutare nello sviluppo e nella verifica
Sul fronte dello sviluppo, tre elementi sono fondamentali. Primo: autorizzazioni: il diritto di modificare i parametri deve essere concentrato nelle mani del personale di processo; il personale operativo può solo consultare e confermare l’esecuzione, prevenendo così la pratica diffusa di “chiunque modifichi a seconda della propria convenienza”. Secondo: interfacce: i dati relativi alle fasi di lavorazione devono essere integrati nella stessa catena informativa di ordini, segnalazioni e controlli di qualità, evitando la creazione di ulteriori isole informative e rendendo possibile una tracciabilità completa. Terzo: adattamento dei terminali: i dispositivi di lavoro devono essere pensati per resistere a sporco, guanti e scarsa illuminazione; laddove possibile, utilizzare lettori di codici e pulsanti fisici, evitando che gli operatori debbano digitare.
Alla fase di verifica non importa quanti documenti siano stati inseriti, ma occorre valutare quattro indicatori: quanto si è ridotto il periodo di inserimento autonomo dei nuovi assunti, se il tasso di scarti nella stessa fase è diminuito, qual è l’indice di coerenza nell’applicazione dei parametri dopo le modifiche e qual è il tempo medio di risposta alle anomalie. Solo quando questi quattro numeri mostrano miglioramenti significativi, la gestione delle esperienze può dirsi realmente entrata nel sistema, e non limitata a un ulteriore armadietto elettronico.
Proposta di sequenza di implementazione
Si consiglia di non cercare di trasferire tutta l’esperienza dell’intera fabbrica nel sistema in un’unica fase. Innanzitutto scegliere una o due fasi con i maggiori costi dovuti agli scarti, elaborare i parametri vigenti e i casi di difetto degli ultimi sei mesi come prima versione da mettere online; dopo aver messo a punto il ciclo di raccolta, i capisquadra potranno aggiungere mensilmente le regole emerse dalle attività quotidiane. Una banca della conoscenza si coltiva, non si scrive d’impulso. Trascorsi tre mesi, si farà il bilancio dei quattro indicatori precedenti: se valgono la pena di essere estesi a tutta la fabbrica, i conti parleranno da soli.
La banca delle esperienze deve inoltre essere collegata alle attrezzature e a più stabilimenti
Quando la banca delle esperienze raggiunge la seconda fase, due direttrici offrono il massimo valore aggiunto. La prima è il collegamento ai dati delle attrezzature: installando box di raccolta sui macchinari chiave, i dati relativi a corrente, vibrazioni e velocità effettiva possono essere sincronizzati con i registri dei difetti, offrendo così ai maestri artigiani la possibilità di sostituire parzialmente le loro valutazioni basate sull’ascolto con criteri oggettivi rilevati dai sensori — quale forma d’onda della corrente corrisponde al difetto di peluria, diventa evidente analizzando grandi volumi di dati. L’esperienza smette di essere una mera formula da intuire e diventa una condizione che può essere inserita nelle regole di allerta. La seconda direzione è il riutilizzo tra stabilimenti: quando lo stesso gruppo apre stabilimenti in due località diverse, i documenti tecnici vengono spesso conservati separatamente e modificati individualmente. Una volta centralizzata l’esperienza, ancorata alle fasi di lavorazione e custodita in un unico sistema, quando un nuovo stabilimento avvia la produzione può ereditare direttamente dall’impianto madre l’intera storia dei parametri e i casi di difetto relativi a quella fase; è comune vedere una riduzione di uno o due mesi nel periodo di ramp-up.
Un ultimo avvertimento: prima di intraprendere questi due passaggi, meglio non esagerare con la progettazione. È opportuno innanzitutto far funzionare il ciclo chiuso dell’esperienza in un singolo reparto, dimostrando che il periodo di inserimento dei nuovi assunti è effettivamente diminuito, prima di parlare di integrazione delle attrezzature e di riutilizzo tra stabilimenti; solo così il rapporto costi-benefici potrà risultare convincente.