
Ключевые параметры хранятся лишь в голове одного человека
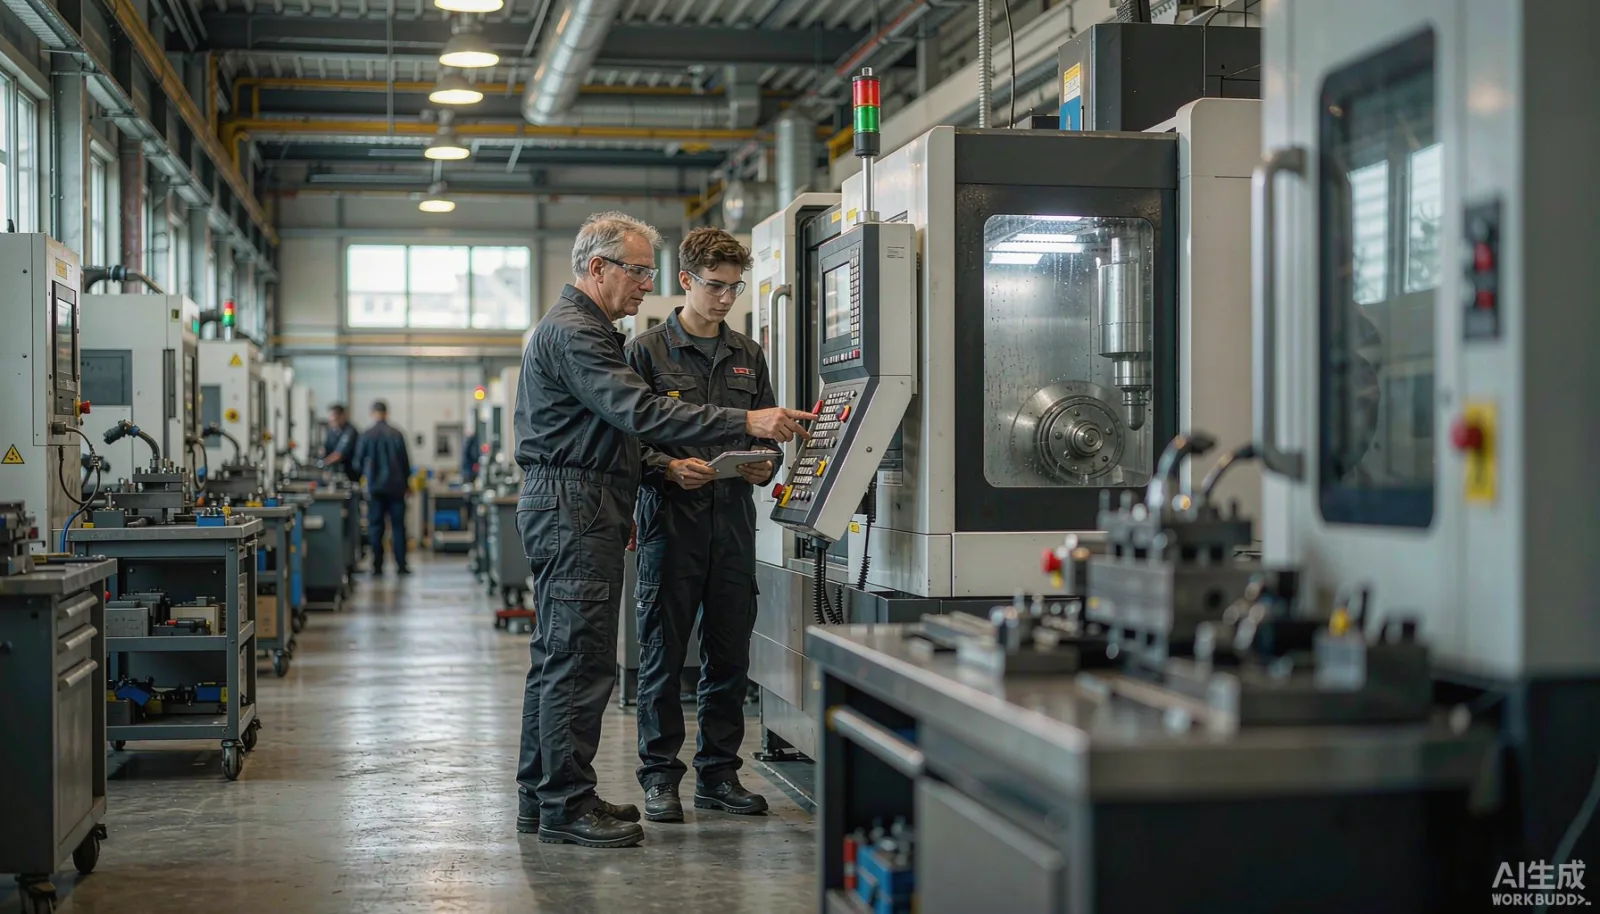
В списке самых ценных активов цеха никогда не пишут слова «старший мастер», но любой начальник производства, проработавший на этом посту более пяти лет, прекрасно понимает: именно два‑три опытных рабочих чаще всего обеспечивают стабильную работу производственной линии. Сколько времени нужно прогревать станок зимой, при какой десятитысячной штамповке появляется задир на форме, какие проблемы возникнут, если подать материал чуть быстрее — ответы на эти вопросы не найдёшь ни в одном руководстве, они живут только в их головах.
Проблемы начинают обрушиваться именно в ту неделю, когда эти люди уходят на пенсию, увольняются или берут длительный отпуск: никто не решается запустить новую модель, при смене бригады из того же материала получаются бракованные детали, а молодые сотрудники, держа в руках бумажные инструкции, растерянно стоят у станка. Дело тут не в отношении работников, а в том, что технологические знания предприятия так и не превратились в актив, который можно сохранять, передавать и оценивать. Бумажные инструкции зачастую остаются версиями трёхлетней давности, уже давно не соответствующими тому, что реально делают на производстве.
Сначала разберёмся, какими бывают виды опыта
Если подробно рассмотреть опыт старших мастеров, окажется, что это три разных типа знаний, требующих совершенно различного подхода:
- Жёсткие параметры: скорость вращения, подача, температура, давление, время. Такие знания легче всего закрепить; по сути, это структурированные данные, которые должны быть привязаны к операциям и оборудованию, а не к конкретным людям.
- Правила принятия решений: какой звук указывает на износ режущего инструмента, какое ощущение свидетельствует об отклонении материала. Эти знания следует фиксировать вместе с образцами типичных дефектов, фотографиями и текстовыми описаниями, формируя доступную для поиска базу случаев дефектов.
- Рабочие привычки: с какой поверхности начинать протирку, какой базовый размер измерять первым. Такие знания необходимо закрепить в стандартах работы и чётко объяснить, почему именно так, чтобы новые сотрудники, понимая причину, не допускали ошибок в выполнении операций.
Многие компании покупают так называемые системы управления знаниями, но они так и не приживаются, потому что не проводят эту разбивку: все знания просто складируют в виде документов, и в результате при поиске выдаётся сотни PDF‑файлов, которые на рабочем месте никто не читает. Первый шаг в управлении опытом — его классификация, второй — собственно хранение.
Как спроектировать данные
В системном проектировании ключевым моментом является выбор технологической операции в качестве главного якоря для опыта. Технологическая маршрутная карта, карточка операции, таблица параметров, база случаев дефектов — всё это привязывается к конкретной операции, а через неё — к оборудованию, формам и материалам. Такая организация даёт сразу несколько очевидных преимуществ: когда работник сканирует код и попадает на определённую операцию, он видит актуальную версию параметров для этой операции, не путаясь в документах; любые изменения параметров проходят через процедуру контроля версий — кто их внес, почему, кто одобрил, с какого партийного номера они вступили в силу — всё фиксируется; база случаев дефектов сопровождается фотографиями и выводами экспертов, поэтому при обнаружении отклонений контролёр может сразу сравнить с историческими образцами, а не звонить уже ушедшим на пенсию мастерам.
Управление версиями — один из самых недооценённых аспектов. Технологические параметры не остаются неизменными после однократной установки: капитальный ремонт оборудования, смена поставщика материалов, новые требования заказчика — всё это требует корректировок. Главное, что должна обеспечивать система, — чтобы для любой партии продукции можно было узнать, какая версия была актуальна в момент выпуска, и в случае возникновения проблем — отследить её происхождение.
Сбор данных должен вестись параллельно с рабочим процессом
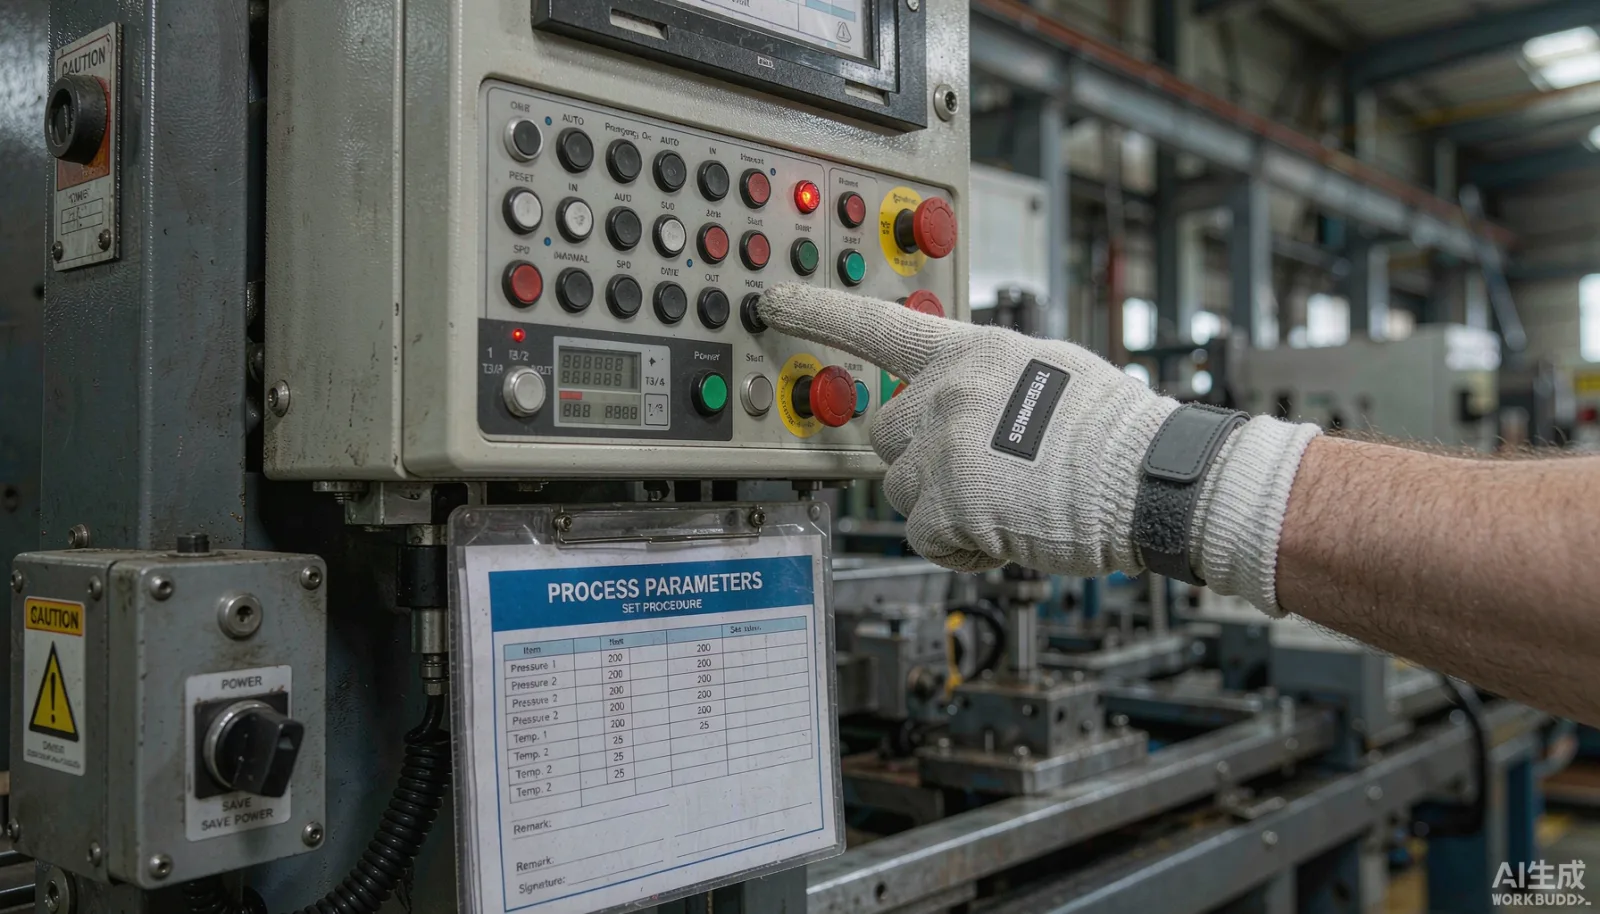
Главный враг эффективного накопления опыта — «специальное время, которое надо тратить на запись». Любые практики, когда работники после смены должны дополнительно вводить данные, обычно терпят крах уже через две недели. Рациональный подход — встроить сбор данных прямо в процесс учёта работы: при сообщении о количестве выпущенной годной продукции одновременно проверяется соответствие текущих параметров технологической карте, а при регистрации брака обязательно выбирается код дефекта и при необходимости прикрепляется фото. Именно такие записи о процедуре устранения отклонений становятся самым ценным источником правил принятия решений — гораздо более достоверными, чем «собрание опыта», составленное экспертами на совещании.
То же самое касается этапа наставничества. План обучения новых сотрудников разбивается по операциям на небольшие задачи, для каждой операции устанавливается: «сколько изделий делать вместе с наставником, сколько — самостоятельно, кто подтверждает успешное завершение»; состояние выполнения отображается в системе в реальном времени. Руководителю больше не нужно полагаться на память при планировании наставничества: на каком этапе находится новый сотрудник, какие операции вызывают повторные ошибки — всё это видно в еженедельном отчёте, и ресурсы обучения направляются именно туда.
На что обращать внимание при разработке и приёмке
На уровне разработки наиболее важны три момента. Во‑первых, права доступа: право изменять параметры должно быть сосредоточено в технологическом отделе, операторы имеют лишь право просмотра и подтверждения исполнения, чтобы исключить ситуацию, когда «кто‑то по своей инициативе всё меняет». Во‑вторых, интерфейс: данные операций должны быть интегрированы в единую информационную цепочку с рабочими заказами, учётом работы и контролем качества, чтобы не создавать очередной информационный остров и обеспечить возможность слежки за качеством на всех этапах. В‑третьих, адаптация конечных устройств: рабочие терминалы должны учитывать масляные загрязнения, перчатки и освещение; там, где можно обойтись сканированием и физическими кнопками, не стоит заставлять работников печатать.
При приёмке важно не количество загруженных документов, а четыре показателя: насколько сократился срок выхода нового сотрудника на самостоятельную работу, удалось ли снизить уровень брака на той же операции, какова степень согласованности выполнения после изменения параметров, и каково среднее время реагирования на отклонения. Только когда эти четыре цифры изменятся, управление опытом действительно войдёт в систему, а не окажется лишним электронным архивом.
Рекомендации по порядку внедрения
Не стоит пытаться за один раз перенести весь опыт предприятия в систему. Сначала выберите одну‑две операции с наибольшими потерями от брака, соберите действующие параметры и дефекты последних полугода — это станет первой версией, которую можно запустить; после налаживания замкнутого цикла сбора данных, ежемесячно руководители бригад будут добавлять правила, выявленные в повседневной работе. База знаний — это то, что развивается со временем, а не результат спешной разработки. Через три месяца подведите итоги по четырём вышеупомянутым показателям: стоит ли распространять этот опыт на всё предприятие — ответ будет очевиден.
База опыта также должна быть интегрирована с оборудованием и другими заводами
На втором этапе развития базы опыта наибольшую ценность представляют два направления расширения. Первое — подключение данных оборудования: после установки сборочных блоков на ключевые станки, данные о токе, вибрации, фактической скорости вращения можно сопоставить с записями о дефектах по временной шкале; таким образом, «слуховые» оценки старших мастеров могут частично замениться закономерностями, выявленными датчиками — например, какая форма тока соответствует дефекту задира, становится ясно по накопленным данным. Опыт перестаёт быть лишь устной мудростью — теперь его можно использовать как условие в правилах предупреждения. Второе направление — взаимное использование между заводами: если одна и та же группа открывает производства в двух регионах, технологические документы часто хранятся отдельно и изменяются независимо. После централизации опыта по операциям в одной системе, при запуске нового завода можно сразу перенять всю историю параметров и базу случаев дефектов соответствующей операции материнского завода — сокращение периода освоения на один‑два месяца — вполне обычный результат.
И напоследок напоминание: прежде чем приступать к этим двум шагам, не стоит слишком усердствовать с проектированием. Сначала доведите до ума замкнутый цикл опыта одного цеха, докажите, что срок адаптации новых сотрудников действительно сократился, и только потом говорите о подключении оборудования и межзаводском использовании — тогда инвестиции оправдают себя.