
Los parámetros clave solo están en la cabeza de una persona
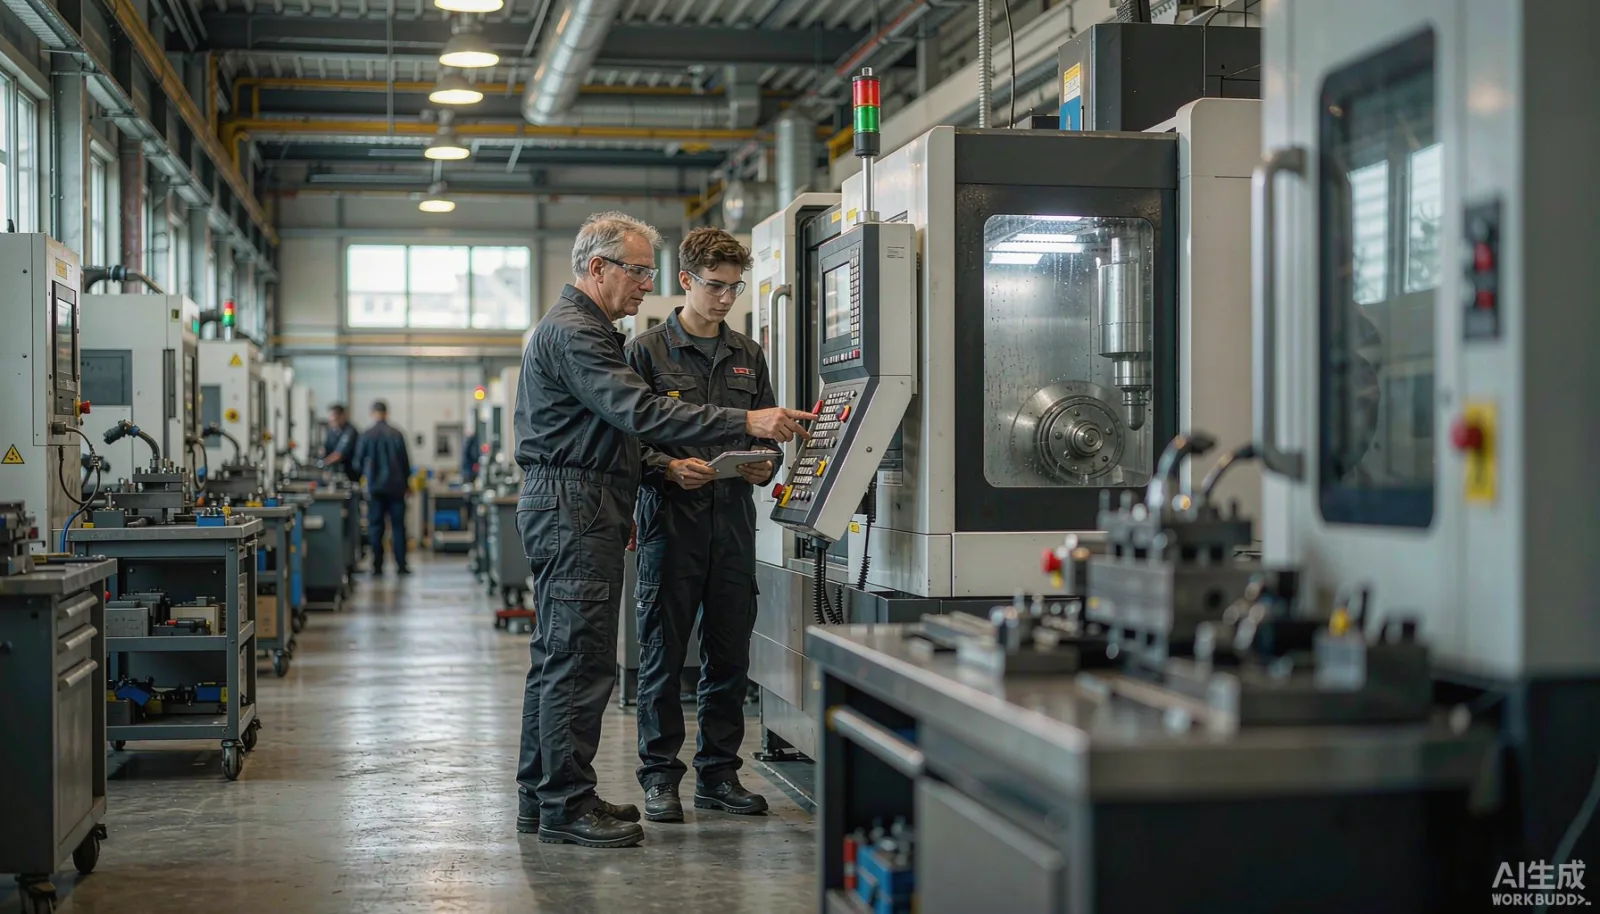
En la lista de los activos más valiosos del taller, jamás aparecen las palabras “maestro” o “experto”, pero cualquier jefe de producción con más de cinco años de experiencia sabe bien que, a menudo, son apenas dos o tres trabajadores veteranos quienes logran estabilizar la línea de producción. Cuánto tiempo hay que precalentar una máquina herramienta en invierno, a qué millar de golpes de molde tiende a producir pelusas, qué problemas pueden surgir si se avanza un poco más rápido con este lote de material… estas respuestas no figuran en ningún manual; solo están en sus mentes.
Los problemas suelen estallar de forma concentrada durante la semana en que esos trabajadores se jubilan, renuncian o toman una licencia prolongada: nadie se atreve a poner en marcha la máquina para probar un nuevo producto; con el mismo material, basta cambiar de turno para obtener piezas defectuosas; y los nuevos empleados, con guías de trabajo impresas en la mano, terminan totalmente desorientados en sus puestos. Esto no es cuestión de actitud de los trabajadores, sino que el conocimiento técnico de la empresa nunca se ha convertido en un activo que pueda conservarse, transmitirse y evaluarse. Las guías de trabajo en papel suelen ser versiones de hace tres años, completamente desfasadas respecto a lo que realmente se hace en el taller.
Primero hay que distinguir qué tipos de experiencia existen
Si analizamos detalladamente la experiencia de los maestros, en realidad se trata de tres categorías de conocimientos, cada una con un tratamiento completamente distinto:
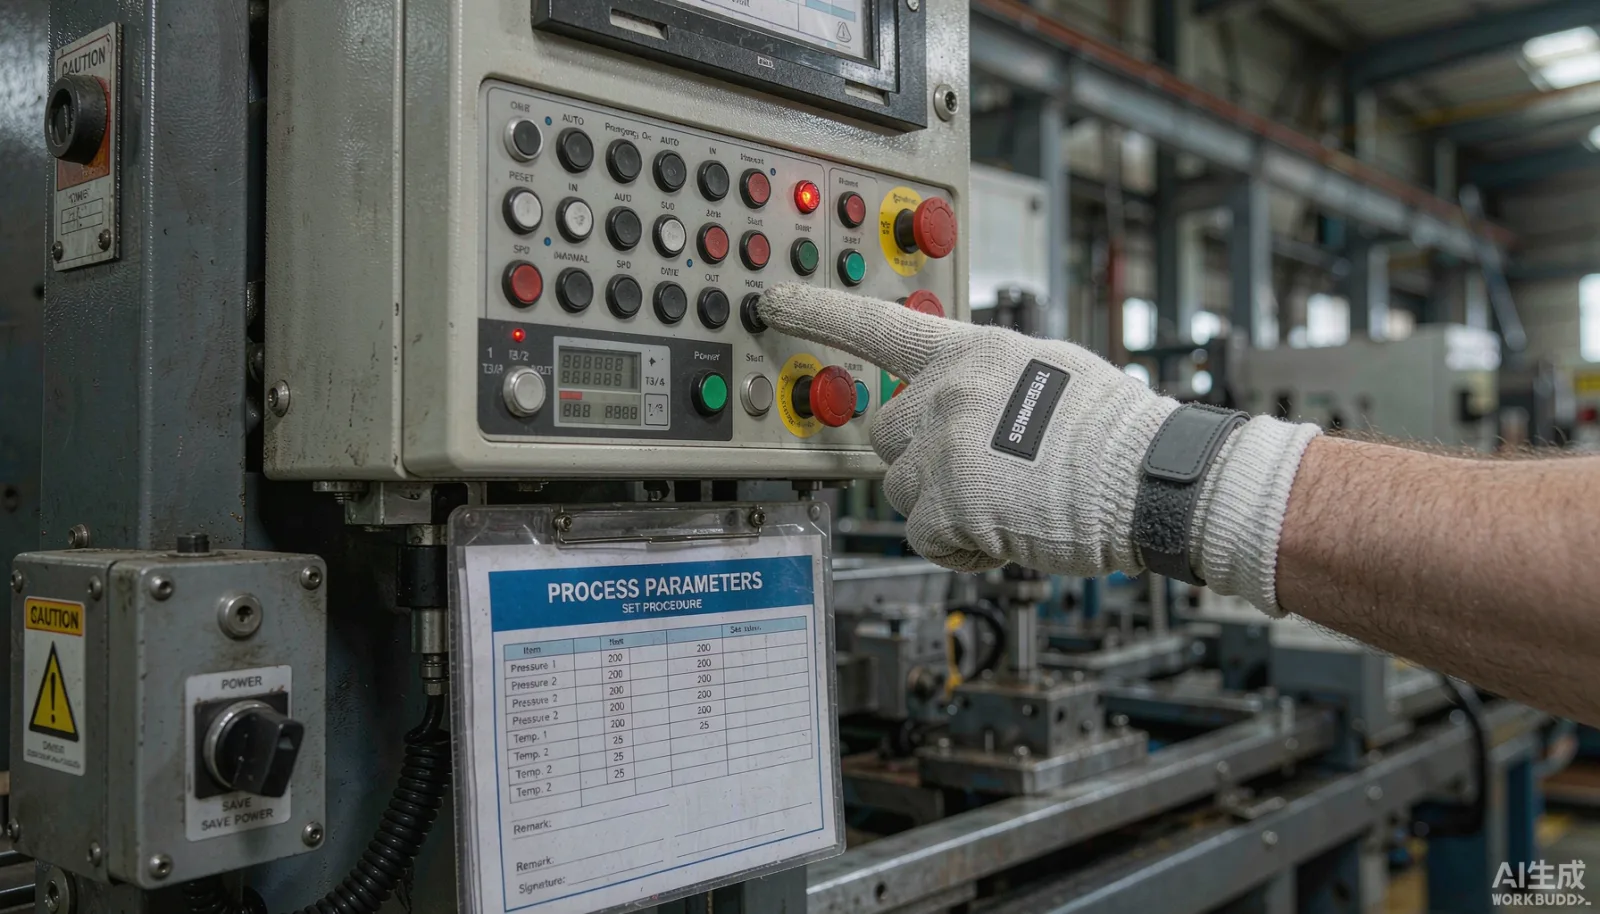
- Parámetros rígidos: velocidad de giro, avance, temperatura, presión, duración. Este tipo de conocimientos es el más fácil de sistematizar; en esencia, son datos estructurados que deben acompañar a los procesos y equipos, no a las personas.
- Reglas de juicio: qué ruido indica desgaste de la herramienta, qué sensación revela anomalías en el material. Estos conocimientos deben conservarse mediante muestras representativas de defectos, fotografías y descripciones escritas, convirtiéndose en una base de casos de defectos consultable.
- Hábitos operativos: qué superficie limpiar primero, qué referencia medir antes. Estos conocimientos deben incorporarse a las normas de trabajo, explicando claramente “por qué se hace así”; solo cuando los nuevos comprenden el motivo, sus acciones no se desvían.
Muchas empresas compran supuestos sistemas de gestión del conocimiento que no terminan de arrancar porque no realizan este desglose: toman toda la experiencia y la almacenan como documentos, resultando en cientos de PDFs que nadie revisa en el puesto de trabajo. El primer paso en la gestión del conocimiento es clasificar; el segundo, almacenar.
Cómo diseñar los datos
A nivel de diseño del sistema, el núcleo consiste en tomar el proceso como el ancla principal de la experiencia. La ruta de proceso, las fichas de proceso, las tablas de parámetros y los casos de defectos se vinculan todos bajo el proceso, y desde ahí se relacionan con los equipos, moldes y materiales. Esta organización ofrece varias ventajas directas: cuando un trabajador escanea para entrar en un proceso, ve la versión actual de los parámetros vigentes, sin riesgo de confundirse con otros documentos; cualquier modificación de parámetros debe seguir un procedimiento de versión —quién la hizo, por qué, quién la aprobó y desde qué lote entra en vigor—, dejando un registro completo; y los casos de defectos, con fotos y conclusiones, permiten al inspector comparar directamente con muestras históricas en lugar de llamar a un maestro ya retirado.
La gestión de versiones es el aspecto más subestimado. Los parámetros de proceso no son fijos; tras una revisión mayor del equipo, un cambio de proveedor de materiales o nuevas exigencias del cliente, siempre habrá ajustes. Lo que el sistema debe garantizar es que, para cualquier lote de productos, sea posible consultar “qué versión estaba vigente en ese momento”, de modo que, ante un problema de calidad, se pueda rastrear hasta su origen.
La recopilación debe seguir el flujo del trabajo
El mayor enemigo de la consolidación del conocimiento es “dedicar tiempo extra a registrar”. Cualquier práctica que obligue a los trabajadores a completar los datos después de salir del trabajo suele desaparecer en menos de dos semanas. La solución viable es integrar la recolección dentro de las tareas de reporte: al informar la cantidad aceptada, se verifica simultáneamente que los parámetros actuales coinciden con la ficha de proceso; y cuando se reporta un defecto, es obligatorio seleccionar el código correspondiente y, si es posible, adjuntar una foto. Estos registros de los procedimientos de manejo de anomalías constituyen precisamente la fuente más valiosa de las reglas de juicio —mucho más reales que un “compendio de experiencias” elaborado tras una reunión de expertos.
Lo mismo ocurre con la fase de capacitación. El plan de formación para los nuevos empleados se divide en pequeñas tareas según el proceso; cada etapa establece “cuántas piezas hacer junto con el mentor, cuántas hacer de forma independiente y quién debe confirmar la aprobación”, con resultados visibles en tiempo real en el sistema. Así, los jefes de equipo ya no necesitan confiar en su memoria para organizar la tutoría; en el informe semanal queda claro en qué proceso está el nuevo empleado y qué tipo de operaciones repite con errores, permitiendo dirigir los recursos de entrenamiento hacia donde más se necesitan.
Qué observar en el desarrollo y la validación
En el plano del desarrollo, tres aspectos son cruciales. Primero, los permisos: el derecho a modificar los parámetros debe limitarse exclusivamente al personal técnico; el personal operativo solo podrá consultar y confirmar la ejecución, evitando que “quien tenga la mano libre cambie lo que quiera”. Segundo, la interfaz: los datos del proceso deben integrarse en la misma cadena de información que las órdenes de trabajo, los reportes de producción y los controles de calidad, para evitar crear otra isla informativa y permitir un rastreo efectivo de la calidad. Tercero, la adaptación del terminal: los terminales de puesto deben considerar la grasa, los guantes y la iluminación; todo lo que pueda resolverse con escaneo o botones físicos, sin obligar a los trabajadores a escribir.
En la validación, no importa cuántos documentos se hayan ingresado, sino cuatro indicadores: cuánto se ha reducido el período de incorporación independiente de los nuevos empleados, si ha disminuido la tasa de piezas defectuosas en el mismo proceso, la tasa de cumplimiento tras los cambios de parámetros y el tiempo medio de respuesta ante las anomalías. Solo cuando estos cuatro números mejoran, la gestión del conocimiento puede considerarse verdaderamente integrada en el sistema, y no simplemente un armario electrónico adicional.
Recomendación sobre el orden de implementación
Se recomienda no intentar trasladar de una sola vez toda la experiencia de la fábrica al sistema. Primero seleccione uno o dos procesos con mayores pérdidas por piezas defectuosas, compile los parámetros vigentes y los casos de defectos de los últimos seis meses como primera versión para poner en línea, y una vez que se haya estabilizado el ciclo de recolección, que los jefes de equipo vayan añadiendo mensualmente las reglas descubiertas en el día a día. Una base de conocimientos se construye con el tiempo, no se elabora de forma improvisada. Tras tres meses, evalúe esos cuatro indicadores anteriores: si vale la pena extenderlo a toda la fábrica, la cuenta saldrá por sí sola.
La base de conocimientos también debe conectarse con los equipos y con otras plantas
Cuando la base de conocimientos llegue a la segunda fase, hay dos direcciones con mayor valor de extensión. La primera es conectar los datos de los equipos: tras instalar cajas de recolección en máquinas herramienta clave, datos como corriente, vibración y velocidad real podrán sincronizarse con los registros de defectos, permitiendo que algunas de las decisiones basadas en “escuchar el sonido” de los maestros sean sustituidas parcialmente por sensores —por ejemplo, qué patrón de corriente corresponde a defectos de pelusa—, algo que emerge naturalmente al analizar grandes volúmenes de datos. De este modo, la experiencia deja de ser solo una frase hecha difícil de expresar y pasa a convertirse en condiciones que pueden incluirse en reglas de alerta temprana. La segunda dirección es reutilizar entre distintas plantas: cuando un mismo grupo opera fábricas en dos lugares, los documentos técnicos suelen guardarse por separado y modificarse de forma independiente. Al centralizar la experiencia en un único sistema, tomando el proceso como ancla, cuando se inaugure una nueva planta, podrá heredar directamente toda la historia de versiones de parámetros y los casos de defectos de ese proceso de la fábrica matriz, acortando el período de adaptación en uno o dos meses, un resultado bastante común.
Por último, una advertencia: antes de dar estos pasos, no conviene sobrediseñar. Primero asegúrese de que el ciclo de experiencia de un solo taller funcione correctamente, demostrando que el período de incorporación de los nuevos empleados efectivamente se ha reducido; solo entonces aborde la conexión con los equipos y la reutilización entre plantas, para que la relación entre inversión y resultados sea sólida.