
कुछ महत्वपूर्ण पैरामीटर सिर्फ एक ही व्यक्ति के दिमाग में होते हैं
कारखाने में सबसे मूल्यवान संपत्ति की सूची में कभी भी “सीनियर मजदूर” शब्द नहीं लिखा जाता, लेकिन जो भी निर्माण प्रबंधक पांच साल से अधिक समय तक इस क्षेत्र में काम कर चुका है, वह अच्छी तरह जानता है: उत्पादन लाइन को वास्तव में स्थिर बनाने वाले अक्सर दो-तीन बुजुर्ग मजदूर होते हैं। किस मशीन पर सर्दियों में कितनी देर तक प्री-हीट करना चाहिए, किस मोल्ड के कितने हज़ारवें मोल्डिंग पर बारीक धारियाँ पड़ने लगती हैं, इस बैच के सामग्री को थोड़ा तेज़ी से डालने से क्या समस्या होगी—इन सभी जवाब किसी भी मैनुअल में नहीं होते, बल्कि उनके दिमाग में ही होते हैं।
समस्याएं उनके सेवानिवृत्त होने, नौकरी छोड़ने या लंबी छुट्टी लेने के हफ्ते में एक साथ फूट पड़ती हैं: नए उत्पाद के प्रोटोटाइप को चालू करने की हिम्मत कोई नहीं करता, एक ही सामग्री को अलग-अलग शिफ्ट में इस्तेमाल करने से खराब उत्पाद बन जाता है, और नए कर्मचारी कार्यस्थल पर कागजी ऑपरेशन गाइड को थामे बेबस हो जाते हैं। यह कर्मचारियों के रवैये की समस्या नहीं है, बल्कि यह तब है जब एक कंपनी का प्रौद्योगिकी ज्ञान कभी भी संग्रहीत, स्थानांतरित या मूल्यांकन योग्य संपत्ति नहीं बन पाता। कागज पर लिखी ऑपरेशन गाइड अक्सर तीन साल पुरानी होती है, जो अब वास्तविक कार्यस्थल पर चल रही विधि से बिल्कुल भी मेल नहीं खाती।
पहले यह समझें कि अनुभव कितने प्रकार के होते हैं
सीनियर मजदूरों के अनुभव को तोड़कर देखें, तो वे वास्तव में तीन तरह की चीज़ें होती हैं, जिनका व्यवहार एकदम अलग होता है:
- कठोर पैरामीटर: घूर्णन गति, आपूर्ति दर, तापमान, दबाव, समय। इस तरह का ज्ञान सबसे आसानी से संग्रहीत किया जा सकता है; यह मूल रूप से संरचित डेटा है और इसे विधि तथा उपकरण के साथ जोड़ा जाना चाहिए, न कि व्यक्ति के साथ।
- निर्णय नियम: किस तरह की आवाज़ बताती है कि टूल खराब हो गया है, किस तरह का स्पर्श बताता है कि सामग्री असामान्य है। इस तरह के ज्ञान को विशिष्ट दोष वाले नमूनों, तस्वीरों और लिखित विवरणों के साथ संग्रहीत करना चाहिए, ताकि यह एक खोजने योग्य दोष केस बैंक बन जाए।
- कार्यशैली: पहले किस तरफ की सफाई करनी चाहिए, पहले किस बेंचमार्क का परीक्षण करना चाहिए। इस तरह के ज्ञान को ऑपरेशन मानकों में स्थिर करना चाहिए और साथ ही “ऐसा क्यों किया जाता है” का विवरण भी लिखना चाहिए; जब नए कर्मचारी कारण समझ जाते हैं, तो उनकी कार्रवाई भी सही हो जाती है।
कई कंपनियाँ जो कथित ज्ञान प्रबंधन प्रणाली खरीदती हैं, वे इसे अमल में नहीं ला पातीं, क्योंकि वे यह विभाजन नहीं करतीं; सभी अनुभवों को एक ही तरह से दस्तावेज़ के रूप में संग्रहीत कर देती हैं, जिसके कारण सैकड़ों PDF फ़ाइलें खोजने पर मिलती हैं, लेकिन कार्यस्थल पर कोई भी उन्हें नहीं पढ़ता। अनुभव प्रबंधन का पहला कदम वर्गीकरण है, दूसरा कदम संग्रहण है।
डेटा का डिज़ाइन कैसे करें
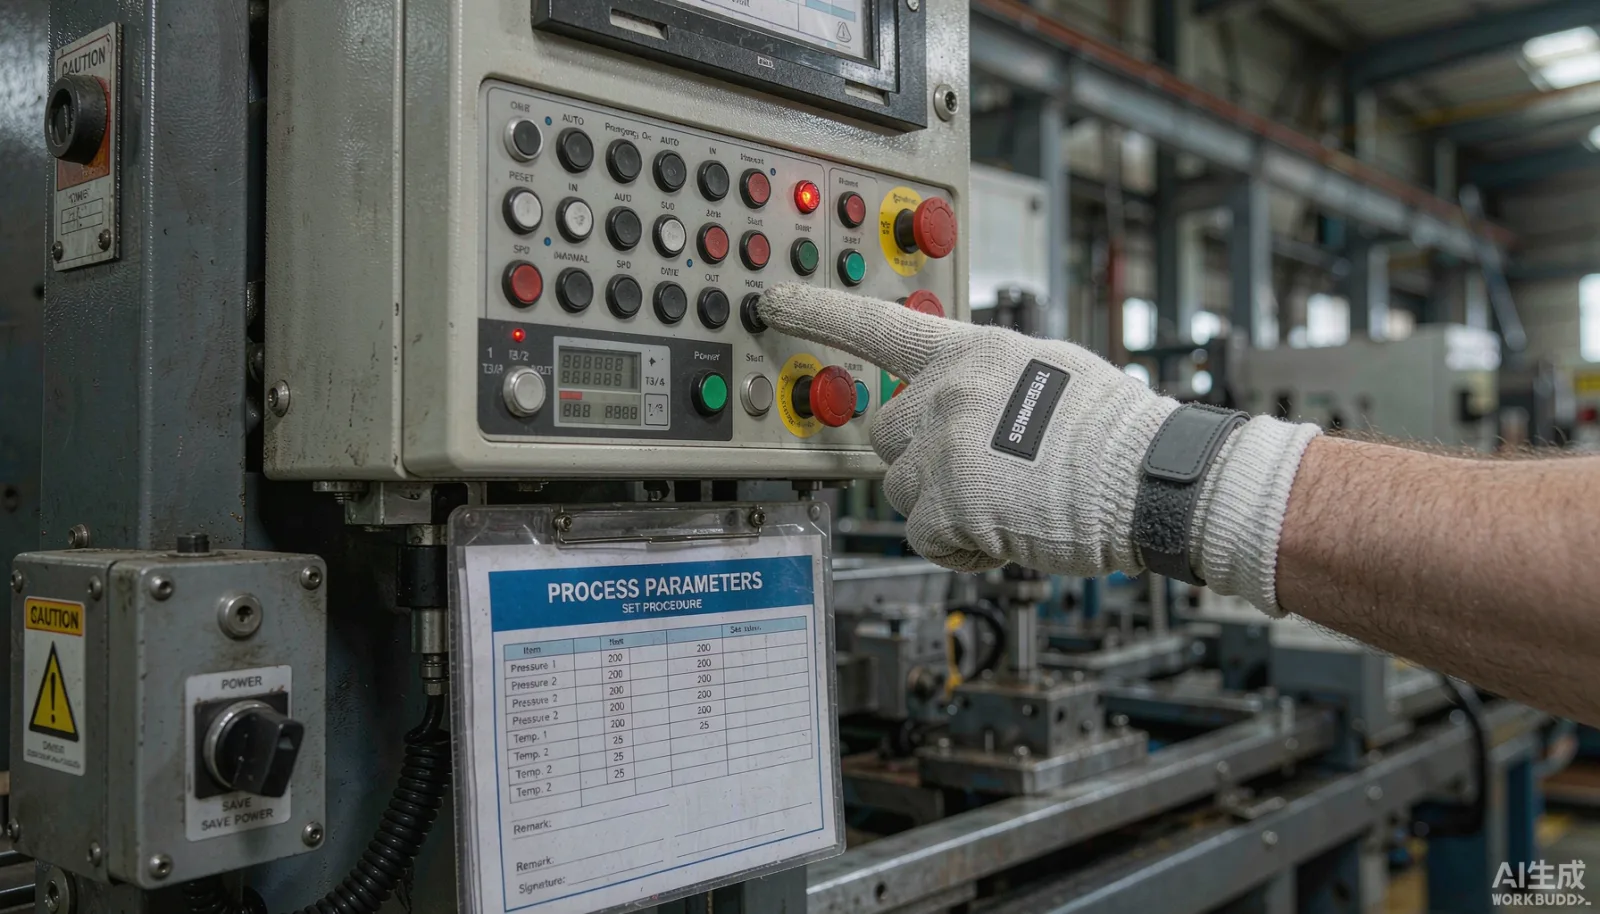
सिस्टम डिज़ाइन के लिए, मुख्य बात यह है कि विधि को अनुभव का मुख्य लंगर बनाया जाए। प्रौद्योगिकी मार्ग, विधि कार्ड, पैरामीटर तालिका, दोष केस आदि सभी विधि के नीचे लगाए जाते हैं, फिर विधि के माध्यम से उपकरण, मोल्ड और सामग्री से जोड़ दिया जाता है। ऐसी व्यवस्था के कई सीधे लाभ हैं: जब कोई कर्मचारी किसी विधि में स्कैन करके प्रवेश करता है, तो उसे उस विधि का वर्तमान प्रभावी पैरामीटर संस्करण दिखाई देता है, जिससे वह गलत फ़ाइल नहीं खोलता; पैरामीटर में बदलाव के लिए वर्जन प्रक्रिया का पालन करना अनिवार्य है—कौन बदलता है, क्यों बदलता है, किसने मंज़ूरी दी, किस बैच से लागू हो रहा है—ये सभी ट्रेस होते हैं; दोष केस में तस्वीरें और निर्णय का निष्कर्ष होता है, इसलिए जब निरीक्षक को कोई असामान्यता मिलती है, तो वह इतिहास के नमूनों से सीधे तुलना कर सकता है, न कि सेवानिवृत्त सीनियर मजदूर से फ़ोन पर पूछना पड़ता है।
वर्जन प्रबंधन सबसे अधिक अनदेखी होने वाला पहलू है। प्रौद्योगिकी पैरामीटर एक बार तय होने के बाद नहीं रहते; उपकरण की मरम्मत, सामग्री आपूर्तिकर्ता का बदलाव, ग्राहक की नई आवश्यकताएं—ये सभी बदलाव लाते हैं। सिस्टम को यह सुनिश्चित करना है कि किसी भी बैच के उत्पाद के लिए “उस समय कौन सा संस्करण प्रभावी था” का पता लगाया जा सके, ताकि गुणवत्ता संबंधी समस्या के बाद उसे वापस तक पहुंचाया जा सके।
डेटा एकत्र करने का तरीका काम करने के रास्ते के अनुसार होना चाहिए
अनुभव संग्रह के सबसे बड़े दुश्मन हैं “अलग से समय निकालकर डेटा दर्ज करना”। जो भी तरीका कर्मचारियों को छुट्टी के बाद डेटा दर्ज करने के लिए मजबूर करता है, वह दो सप्ताह से अधिक नहीं चलता। व्यवहार्य रास्ता यह है कि डेटा एकत्र करने को काम करने की क्रिया में शामिल कर दिया जाए: जब कोई उत्पाद की गुणवत्ता की पुष्टि करता है, तो उसी समय वर्तमान पैरामीटर और प्रौद्योगिकी कार्ड के अनुरूप होने की पुष्टि कर देता है; जब कोई खराब उत्पाद की रिपोर्ट करता है, तो उसे दोष कोड चुनना चाहिए, और जहाँ तस्वीरें ली जा सकती हैं, वहाँ तस्वीरें भी भेज देनी चाहिए। इन असामान्यताओं के निपटान की प्रक्रिया के रिकॉर्ड ही निर्णय नियम का सबसे कीमती स्रोत है—यह व्यापक विशेषज्ञ सम्मेलनों के बाद तैयार किए गए “अनुभव संग्रह” से कहीं अधिक वास्तविक है।
ट्रेनिंग का भी यही नियम है। नए कर्मचारियों की ट्रेनिंग योजना को विधि के अनुसार छोटे कार्यों में विभाजित कर दिया जाता है; प्रत्येक विधि में निर्धारित कर दिया जाता है कि “कितने टुकड़े बनाए जाएं, कितने अकेले बनाए जाएं, किसके द्वारा पुष्टि की जाए”, और इनकी प्रगति सिस्टम में रीयल-टाइम में दिखाई देती है। बैच लीडर को अब याददाश्त के आधार पर ट्रेनिंग व्यवस्था करने की जरूरत नहीं है; नए कर्मचारी किस विधि में हैं, किस तरह के कार्य में बार-बार गलती करते हैं—ये सब वार्षिक रिपोर्ट में स्पष्ट रूप से दिखाई देते हैं, और प्रशिक्षण संसाधन उसी दिशा में झुकाव देते हैं।
डेवलपमेंट और एक्सेप्टेंस के लिए क्या देखना चाहिए
डेवलपमेंट के स्तर पर तीन बातें सबसे अहम हैं। पहला है अधिकार: पैरामीटर में बदलाव का अधिकार अवश्य प्रौद्योगिकी पद के लिए सीमित होना चाहिए; ऑपरेशन पद को केवल देखने और पुष्टि करने का अधिकार होना चाहिए, ताकि “जो जैसा चाहे वैसा बदल दे” जैसी स्थिति न बने। दूसरा है इंटरफ़ेस: विधि के डेटा को वर्क ऑर्डर, काम की रिपोर्ट और गुणवत्ता निरीक्षण के साथ एक ही डेटा लिंक में जोड़ देना चाहिए, ताकि एक और इनफ़ॉर्मेशन आइलैंड न बने और गुणवत्ता की पीछा करने की प्रक्रिया जारी रह सके। तीसरा है टर्मिनल अनुकूलन: कार्यस्थल के टर्मिनल को तेल की गंदगी, दस्ताने और प्रकाश की स्थिति को ध्यान में रखना चाहिए; जहाँ स्कैनिंग और फिजिकल बटन से समस्या हल हो सकती है, वहाँ कर्मचारियों को टाइप करने की जरूरत नहीं है।
एक्सेप्टेंस के लिए यह देखना चाहिए कि कितने दस्तावेज़ दर्ज किए गए हैं, बल्कि चार मापदंडों को देखना चाहिए: नए कर्मचारियों के स्वतंत्र रूप से काम शुरू करने की अवधि कितनी कम हुई है, एक ही विधि में खराब उत्पाद की दर कितनी कम हुई है, पैरामीटर में बदलाव के बाद उसके लागू होने की एकरूपता कितनी है, और असामान्यताओं के निपटान के औसत प्रतिक्रिया समय कितना है। जब ये चार संख्याएं बदलती हैं, तो अनुभव प्रबंधन वास्तव में सिस्टम में शामिल हो जाता है, न कि एक अतिरिक्त इलेक्ट्रॉनिक फ़ाइल शेल्फ़ के रूप में।
लागू करने का क्रम सुझाव
लागू करने का क्रम सुझाव यह है कि पूरे कारखाने के अनुभव को एक बार में सिस्टम में ले जाने की कोशिश न करें। पहले दो-तीन ऐसी विधियों को चुनें, जहाँ खराब उत्पाद का नुकसान सबसे अधिक है; वर्तमान पैरामीटर और पिछले छह महीनों के दोष केस को एकत्र करके पहली वर्जन को ऑनलाइन लाएं; जब डेटा एकत्र करने का लूप चलने लगे, तो बैच लीडर द्वारा हर महीने रोज़ाना पाए गए नियमों को जोड़ना शुरू कर दें। ज्ञान बैंक तैयार किया जाता है, न कि अचानक लिखा जाता है। तीन महीने बाद पहले चार मापदंडों का जायज़ा लें; अगर वे अच्छे हैं, तो इसे पूरे कारखाने में लागू करने का फैसला ले लें; इसका लाभ खुद बता देगा।
अनुभव बैंक को उपकरण और कई कारखानों से भी जोड़ना चाहिए
अनुभव बैंक के दूसरे चरण में, दो दिशाओं में विस्तार का सबसे अधिक मूल्य है। पहली दिशा है उपकरण डेटा से जोड़ना: कुछ महत्वपूर्ण मशीनों पर डेटा एकत्र करने के बॉक्स लगाने के बाद, विद्युत धारा, कंपन, वास्तविक घूर्णन गति आदि डेटा को दोष रिकॉर्ड के साथ समय के अनुरूप जोड़ा जा सकता है; इस तरह सीनियर मजदूरों के “आवाज़ से निर्णय” को सेंसर के नियमों के अनुसार आंशिक रूप से बदला जा सकता है—किस तरह की विद्युत धारा की तरंग बारीक धारियों के दोष को दर्शाती है, यह डेटा के अधिक अध्ययन से स्वतः उभर जाता है। अनुभव अब केवल अनुभवजन्य ज्ञान के रूप में नहीं रहता, बल्कि चेतावनी नियमों की शर्तों में लिखा जा सकता है। दूसरी दिशा है कई कारखानों के बीच दोहराना: एक ही समूह के दो अलग-अलग स्थानों पर कारखाने खोलने के बाद, प्रौद्योगिकी दस्तावेज़ अक्सर अलग-अलग रखे जाते हैं और अलग-अलग संशोधन किए जाते हैं। जब अनुभव को विधि के लिए लंगर बनाकर एक ही सिस्टम में संग्रहीत कर दिया जाता है, तो नए कारखाने की लाइन शुरू करते समय वह अपने मूल कारखाने की उस विधि के सभी पैरामीटर संस्करणों और दोष केस के इतिहास को सीधे अपनाने की क्षमता रखता है; इस तरह चढ़ाव की अवधि दो-तीन महीने कम हो जाती है, जो आमतौर पर होता है।
इसके विपरीत एक बात का याद दिलाना चाहिए: इन दो चरणों के बिना, अत्यधिक डिज़ाइन न करें। पहले एक कारखाने के अनुभव का लूप चलाकर देखें कि नए कर्मचारियों के शुरू करने की अवधि वास्तव में कम हुई है या नहीं; फिर उपकरण जोड़ने और कारखानों के बीच दोहराने की बात करें; तभी निवेश और उत्पादकता का अनुपात सही रहेगा।