
Kluczowe parametry znajdują się wyłącznie w głowie jednej osoby
Na liście najcenniejszych aktywów w hali produkcyjnej nigdy nie widnieją słowa „starszy pracownik”, jednak każdy dyrektor fabryki z przynajmniej pięciogodzinnym stażem produkcji doskonale wie: to właśnie dwóch czy trzech doświadczonych robotników często zapewnia stabilność linii produkcyjnej. Jak długo trzeba podgrzewać maszynę w zimie, przy jakim numerze formy pojawia się tendencja do powstawania zadrapań, jakie problemy mogą wystąpić, gdy materiał ten raz szybciej wprowadza się do obróbki — odpowiedzi na te pytania nie znajdzie się w żadnym podręczniku, lecz tylko w ich głowach.
Problemy gromadzą się w tygodniu, gdy ci pracownicy emerytują się, odchodzą z pracy lub biorą długie urlopy: nikt nie śmie uruchomić nowego prototypu, ta sama surowina przy innym zmianie daje odpady, a nowi pracownicy, trzymając w ręku papierowy instruktor roboczy, czują się zupełnie bezradni. To nie jest kwestia postawy pracowników, ale raczej tego, że wiedza technologiczna firmy nigdy nie została przekształcona w aktywa, które można przechowywać, przekazywać i oceniać. Papierowe instrukcje robocze często są wersją sprzed trzech lat, która już dawno nie odpowiada rzeczywistości na miejscu.
Najpierw należy rozróżnić, jakie są różne rodzaje wiedzy doświadczeniowych
Jeśli rozłożyć doświadczenie starszych pracowników na części, okazuje się, że mamy do czynienia z trzema różnymi typami wiedzy, które wymagają całkowicie odmiennych metod zarządzania:
- Parametry twardych wartości: prędkość obrotowa, podawanie, temperatura, ciśnienie, czas. Te informacje są najłatwiejsze do dokumentowania; stanowią strukturalizowane dane i powinny być powiązane z danymi procesu oraz urządzeniem, a nie z konkretną osobą.
- Zasady oceny: jaki dźwięk oznacza zużycie narzędzia, jaki dotyk wskazuje na nietypowe właściwości materiału. Taką wiedzę należy przechowywać wraz z przykładami typowych wad, zdjęciami i opisami tekstowymi, tworząc przeszukiwalną bazę przypadków defektów.
- Habitus operacyjny: które powierzchnie czyścić pierwsze, które punkty odniesienia mierzyć wcześniej. Ta wiedza powinna zostać zintegrowana z normami roboczymi, a dodatkowo jasno wyjaśniono, dlaczego tak się robi; dopiero gdy nowi pracownicy zrozumieją przyczyny, ich działania będą prawidłowe.
Wiele firm kupuje tak zwane systemy zarządzania wiedzą, które jednak nie docierają do praktyki, ponieważ nie dokonano tej klasyfikacji; wszystkie doświadczenia są po prostu zapisywane jako dokumenty, co kończy się tym, że wyszukiwanie daje setki plików PDF, których nikt na stanowisku nie otwiera. Pierwszym krokiem w zarządzaniu wiedzą jest jej klasyfikacja, dopiero drugim — archiwizacja.
Jak projektować dane
W kontekście projektowania systemu kluczowym elementem jest ustanowienie procesu jako głównego punktu odniesienia dla wiedzy. Trasa technologiczna, karta procesu, tabela parametrów i baza przypadków defektów są powiązane z danym procesem, który następnie łączy się z urządzeniem, formą i materiałem. Taki układ daje kilka bezpośrednich korzyści: gdy pracownik skanuje kod QR, aby wejść do danego procesu, widzi aktualną wersję parametrów obowiązującą w tym momencie, bez ryzyka pomyłki; wszelkie zmiany parametrów muszą przejść przez proces wersjonowania — kto je wprowadził, dlaczego, kto zatwierdził i od którego partii obowiązują — wszystko zostaje dokładnie zapisane; baza przypadków defektów zawiera zdjęcia i wyniki oceny, dzięki czemu inspektor, stwierdzając nieprawidłowości, może od razu porównać je z historycznymi próbkami, zamiast dzwonić do emerytowanego starszego pracownika.
Wersjonowanie jest jedną z najczęściej niedocenianych kwestii. Parametry technologiczne nie są ustalane raz na zawsze; remonty urządzeń, zmiana dostawców materiałów czy nowe wymagania klientów wymagają ciągłych korekt. System musi zapewnić, że każdy partia produktu będzie mogła być sprawdzona pod względem „która wersja była obowiązująca w danym momencie”; tylko wtedy, gdy pojawi się problem jakości, możliwe będzie jego śledzenie.
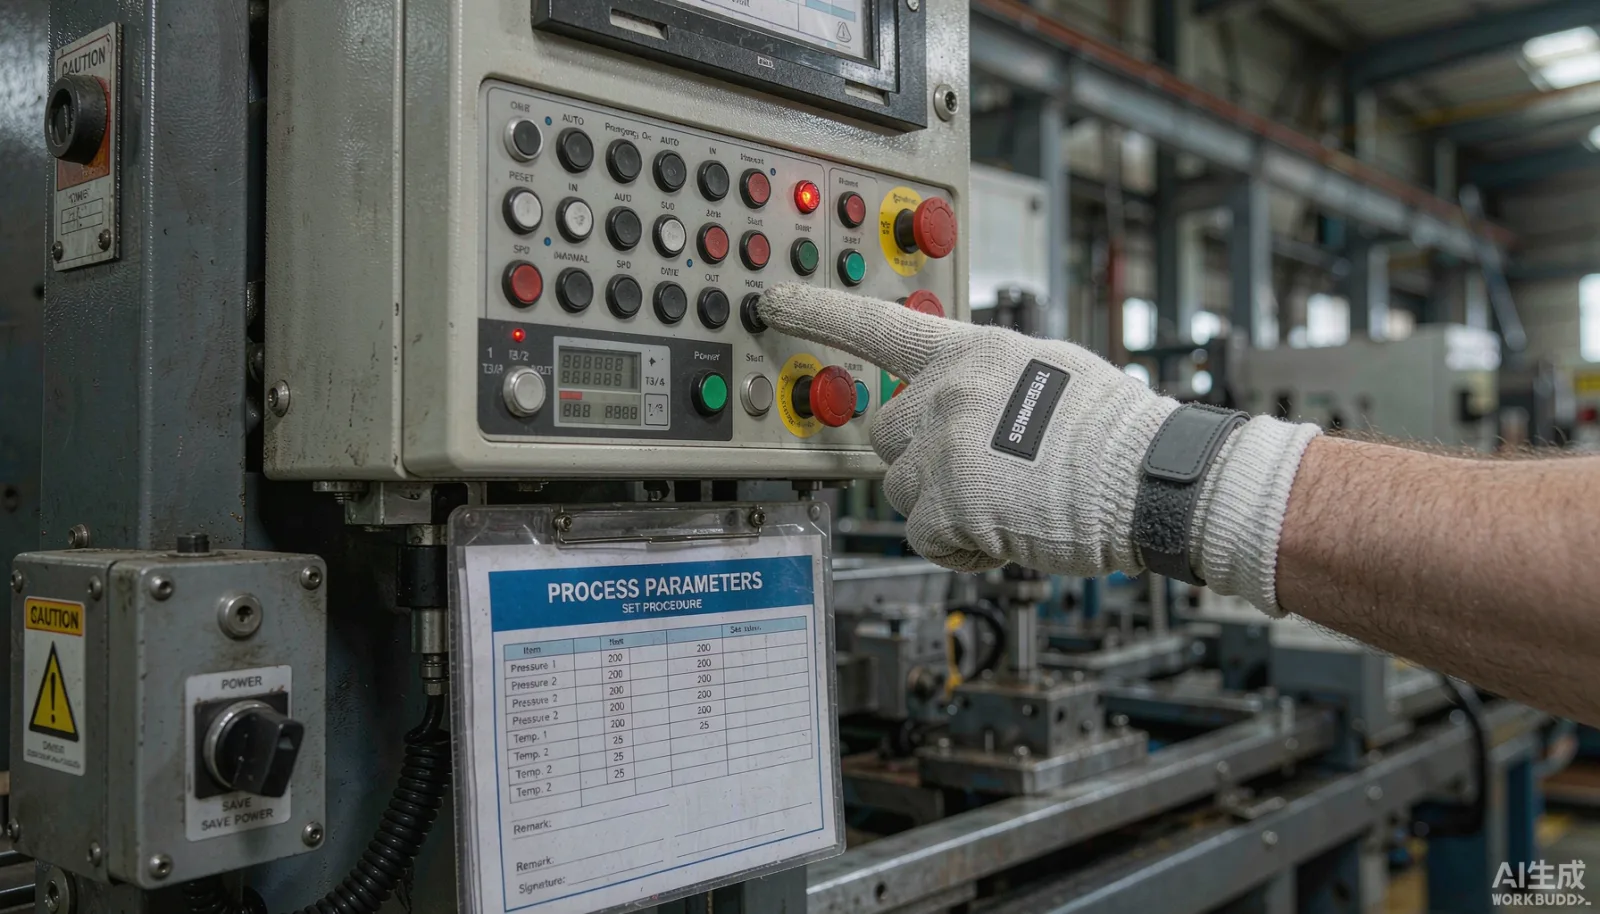
Gromadzenie danych powinno być związane z codzienną pracą
Największym wrogiem efektywnego gromadzenia wiedzy jest „konieczność specjalnego czasu na wprowadzanie danych”. Każda praktyka, w której pracownicy muszą później, po skończonej pracy, uzupełniać informacje, po dwóch tygodniach zwykle przestaje funkcjonować. Optymalnym rozwiązaniem jest włączenie gromadzenia danych do procesu zgłaszania pracy: przy zgłoszeniu liczby wyrobów spełniających standardy jednocześnie potwierdza się zgodność aktualnych parametrów z kartą procesu, a przy zgłoszeniu wad koniecznie wybiera się odpowiedni kod defektu i, jeśli to możliwe, przesyła się zdjęcie. Te zapisy dotyczące procedur reagowania na nieprawidłowości są właśnie najcenniejszym źródłem zasad oceny — znacznie bardziej wiarygodnym niż „zbiorowe doświadczenia” uzyskane podczas organizacji spotkań z ekspertami.
Podobnie jest z procesem szkolenia. Plan szkolenia dla nowych pracowników dzieli się na małe zadania według poszczególnych procesów; w każdym z nich określa się, ile elementów należy wykonać wspólnie, ile samodzielnie i kto ma zaopiniować ich poprawność; stan realizacji jest widoczny w systemie w czasie rzeczywistym. Kierownik zmiany nie musi już polegać na pamięci przy planowaniu szkoleń; na co dzień widać, na którym procesie znajduje się nowy pracownik i jakie operacje najczęściej są błędne, a zasoby szkoleniowe są kierowane tam, gdzie potrzeba.
Co powinno być uwzględnione podczas rozwoju i weryfikacji
Na etapie rozwoju istotne są trzy aspekty. Po pierwsze, uprawnienia: prawo do modyfikacji parametrów musi być ograniczone do stanowiska technicznego, natomiast stanowisko operacyjne powinno mieć tylko możliwość przeglądania i potwierdzania wykonania, by uniknąć sytuacji, gdy „ktoś, kto ma ochotę, sam zmienia parametry”. Po drugie, interfejs: dane procesowe powinny być połączone z zamówieniami, zgłoszeniami pracy i kontrolą jakości w ramach jednego łańcucha danych, aby uniknąć powstania kolejnej izolowanej bazy informacji i umożliwić spójne śledzenie jakości. Po trzecie, adaptacja terminali: terminale na stanowiskach powinny być przystosowane do warunków pracy — oleju, rękawiczek i oświetlenia; tam, gdzie możliwe jest korzystanie z skanera kodów i fizycznych przycisków, nie powinno się wymagać od pracowników pisania.
Podczas weryfikacji nie liczy się ilość zgromadzonych dokumentów, lecz cztery wskaźniki: o ile skrócił się czas samodzielnego wejścia nowych pracowników do pracy, czy spadła stopa odpadów w danym procesie, jak wysoki jest współczynnik zgodności z parametrami po ich zmianie oraz jaki jest średni czas reakcji na nieprawidłowości. Dopiero gdy te cztery liczby się zmienią, można powiedzieć, że zarządzanie wiedzą faktycznie trafiło do systemu, a nie jest tylko kolejną elektroniczną szafką na dokumenty.
Rekomendacja dotycząca kolejności wdrożenia
Rekomendacja dotycząca kolejności wdrożenia nie zakłada jednoczesnego przeniesienia całej wiedzy fabrycznej do systemu. Najpierw należy wybrać jeden lub dwa procesy, w których straty z powodu odpadów są największe, opracować wersję pierwszą z aktualnymi parametrami i przypadkami defektów z ostatnich sześciu miesięcy, uruchomić cykl zbierania danych i dopiero po jego stabilizacji kierownicy zmiany będą mogli miesięcznie uzupełniać zasady, które codziennie odkrywają. Baza wiedzy jest budowana stopniowo, a nie tworzona w nagłej akcji. Po trzech miesiącach należy dokonać przeglądu wspomnianych czterech wskaźników i ocenić, czy warto rozszerzyć tę praktykę na całą fabrykę — odpowiedź sama się wyjaśni.
Baza wiedzy powinna być połączona z urządzeniami i różnymi zakładami
Po osiągnięciu drugiego etapu budowy bazy wiedzy, dwa kierunki rozwoju mają największą wartość. Pierwszy kierunek to połączenie z danymi urządzeń: po zamontowaniu skanerów na kluczowych maszynach dane o prądzie, wibracjach i rzeczywistej prędkości obrotowej mogą być synchronizowane z zapisami defektów, co daje szansę na częściową zastąpienie „słuchu” starszych pracowników przez dane z czujników — np. po analizie wielu zapisów można ustalić, która forma prądu odpowiada defektom powodowanym przez zadrapania. Wiedza przestaje być tylko intuicyjnymi regułami, stając się warunkiem, który można wpisać do zasad ostrzegawczych. Drugi kierunek to wielozakładowe ponowne wykorzystanie: gdy ta sama grupa prowadzi fabryki w dwóch różnych lokalizacjach, dokumenty technologiczne często są przechowywane oddzielnie i modyfikowane indywidualnie. Gdy wiedza zostanie skoncentrowana w jednym systemie, z punktem odniesienia w postaci procesu, nowe fabryki mogą bezpośrednio przejąć całą historię parametrów i bazy przypadków defektów danego procesu z matczynego zakładu; skrócenie okresu adaptacji o dwa-trzy miesiące jest częstym rezultatem.
Odwrotnie, przypominamy: przed podjęciem tych dwóch kroków nie należy nadmiernie komplikować projektu. Najpierw należy uruchomić zamknięty cykl wiedzy w jednym warsztacie, udowodnić, że czas nauki nowych pracowników faktycznie się skraca, a dopiero później myśleć o podłączaniu urządzeń i ponownym wykorzystaniu między zakładami — tylko wtedy inwestycje będą miały sens.