
Les paramètres clés ne restent jamais que dans la tête d’une seule personne
Dans la liste des actifs les plus précieux d’un atelier, on n’inscrit jamais les mots « vieux ouvrier expérimenté », mais tout directeur d’usine ayant supervisé la production pendant plus de cinq ans sait pertinemment que ce sont souvent deux ou trois anciens ouvriers qui assurent la stabilité de la chaîne de production. Combien de temps il faut préchauffer une machine-outil en hiver, à quel stade de la série de moulages tel moule risque de présenter des marques de frottement, ou encore quels problèmes peuvent survenir si l’on avance trop rapidement l’alimentation de cette fourniture — ces réponses ne figurent dans aucun manuel ; elles résident uniquement dans leur mémoire.
Les problèmes éclatent de façon concentrée la semaine où ces travailleurs prennent leur retraite, démissionnent ou s’absentent pour une longue période : personne n’ose mettre en marche un nouvel équipement lors des essais de production, le même matériau produit des rebuts dès qu’il est confié à un autre poste, et les nouveaux employés, armés d’un manuel papier, se sentent complètement désemparés à leur poste. Il ne s’agit pas d’un problème d’attitude des salariés, mais du fait que les connaissances techniques de l’entreprise n’ont jamais été transformées en actifs pérennes, transmissibles et évaluables. Les instructions de travail imprimées sur papier datent souvent encore de trois ans auparavant et ne correspondent plus du tout à ce qui se fait réellement sur le terrain.
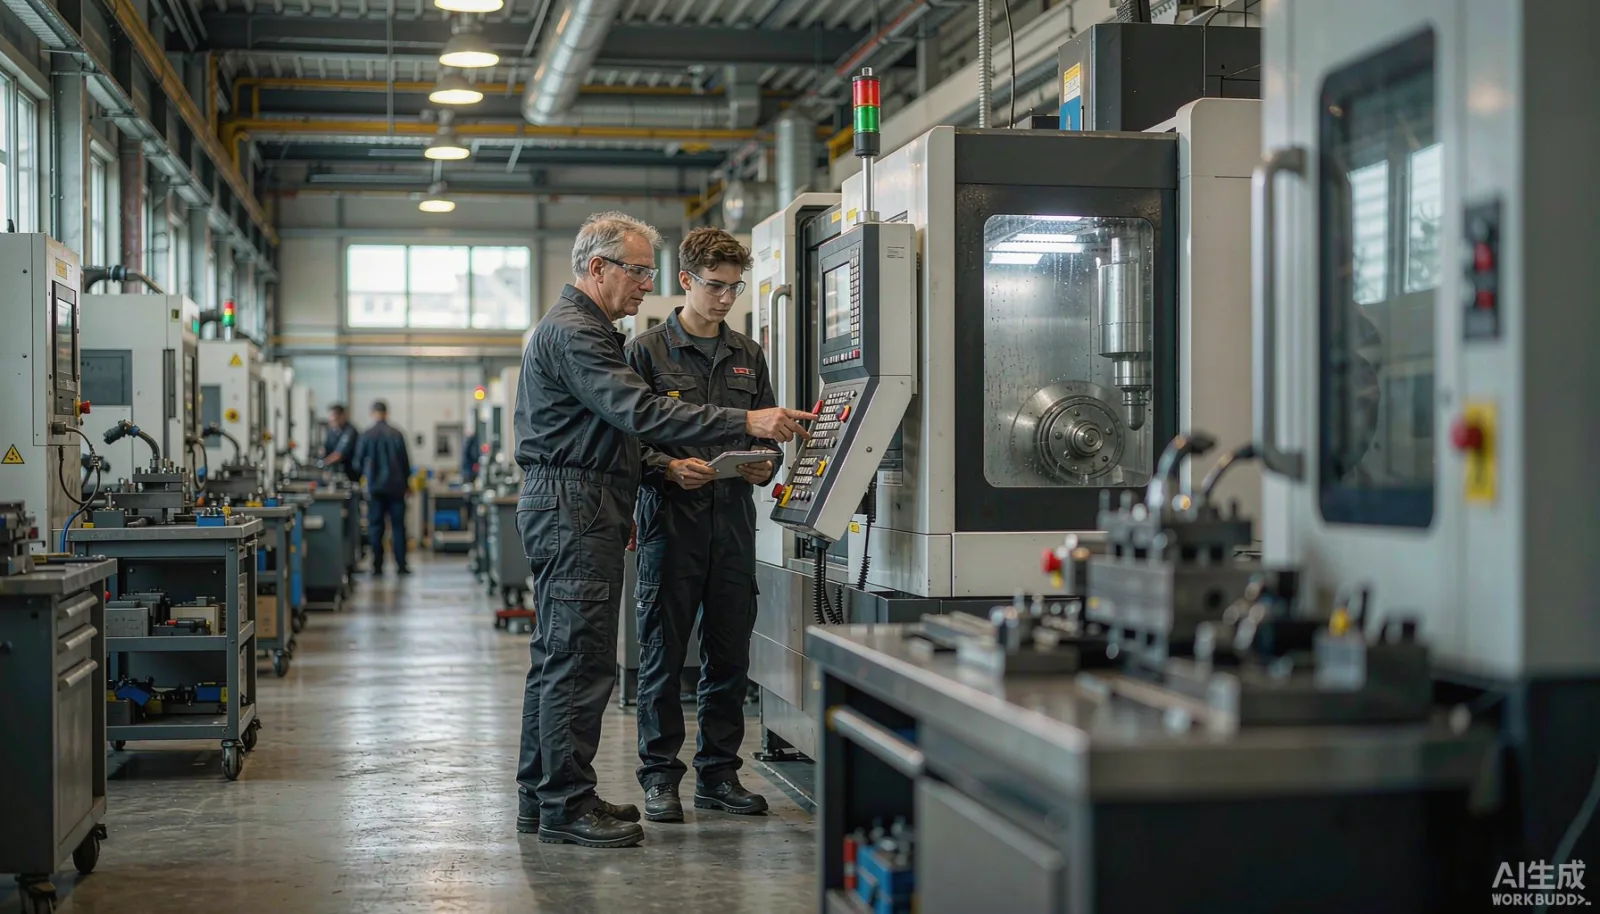
Commencez par distinguer les différents types d’expérience
Si l’on décortique les savoirs des vieux ouvriers, on découvre en réalité trois catégories d’informations, dont les modalités de traitement diffèrent totalement :
- Paramètres rigides : vitesse de rotation, avance, température, pression, durée. Ces connaissances sont les plus faciles à consolider ; elles relèvent essentiellement de données structurées et doivent être associées aux procédures et aux équipements, plutôt qu’aux personnes.
- Règles de jugement : quel bruit indique une usure de l’outil, quelle sensation révèle une anomalie du matériau. Ces savoirs doivent être conservés sous forme d’exemples représentatifs de défauts, accompagnés de photos et de descriptions écrites, afin de constituer une base de cas de défauts consultable.
- Habitudes opérationnelles : quelle surface nettoyer en premier, quel repère mesurer en premier. Ces connaissances doivent être intégrées aux normes de travail, avec une explication claire du « pourquoi » ; ainsi, lorsque les nouveaux arrivants comprennent les raisons, leurs gestes deviennent cohérents.
De nombreuses entreprises achètent des systèmes de gestion des connaissances qui ne décollent jamais, précisément parce qu’elles n’effectuent pas cette segmentation : toutes les expériences sont simplement archivées sous forme de documents, au point que, lorsqu’on effectue une recherche, on obtient des centaines de fichiers PDF, sans que personne sur le poste de travail ne les consulte. La première étape de la gestion des connaissances consiste à les classer ; la deuxième, à les stocker.
Comment concevoir les données
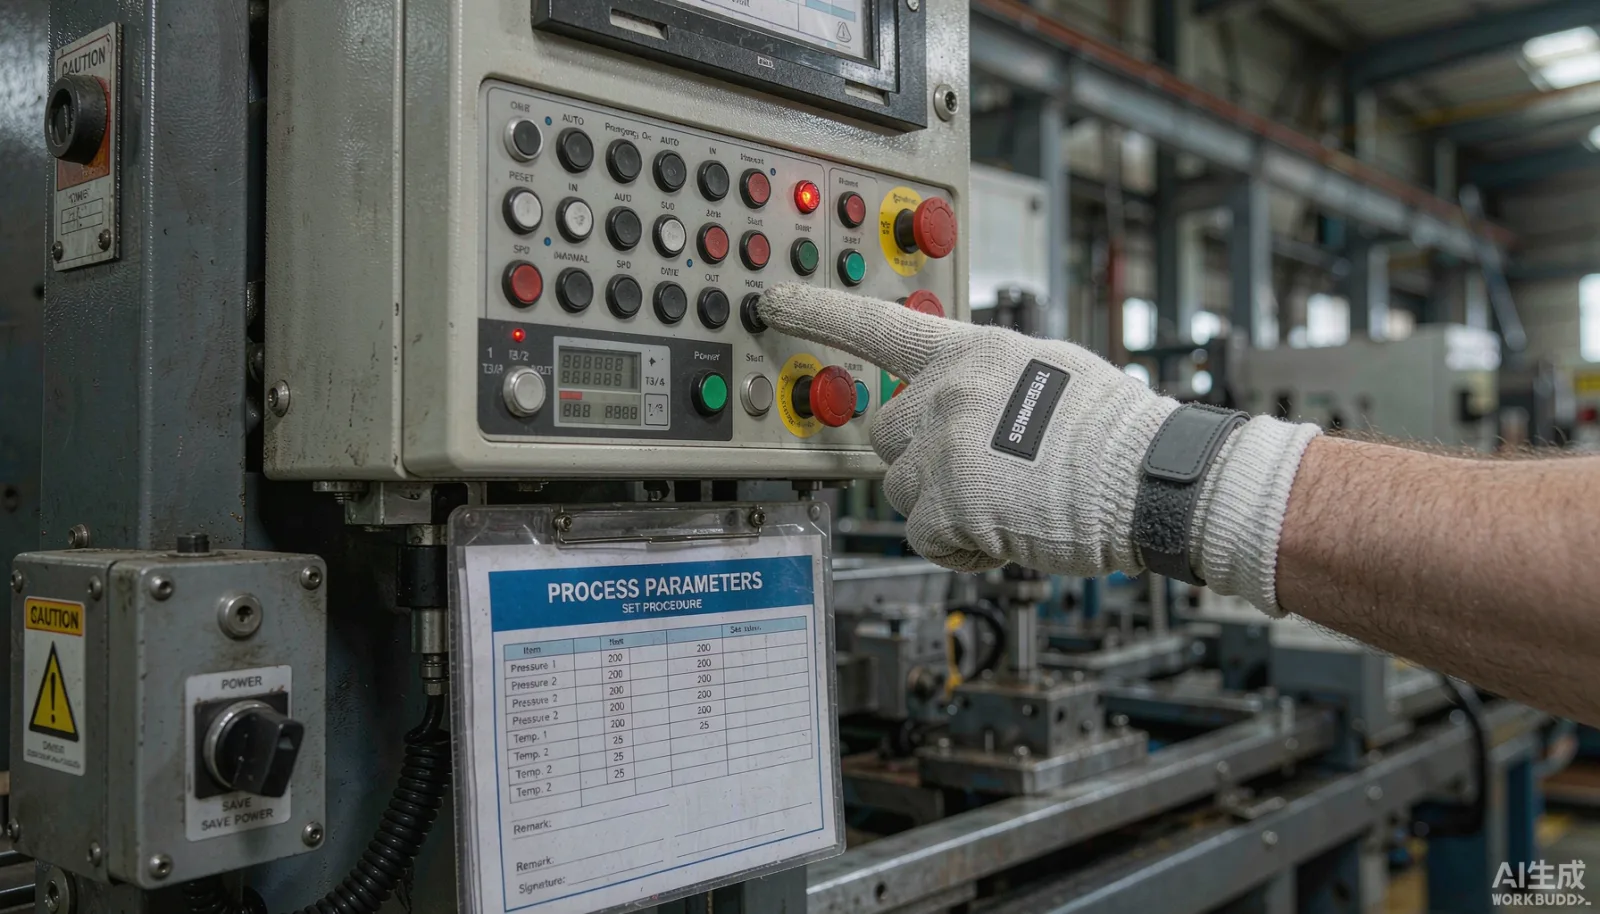
Sur le plan de la conception du système, l’élément central est d’utiliser la procédure comme point d’ancrage principal des connaissances. La trajectoire technologique, les fiches de procédure, les tableaux de paramètres et les cas de défauts sont tous rattachés à la procédure, puis reliés aux équipements, aux moules et aux matériaux. Cette organisation présente plusieurs avantages directs : lorsque l’ouvrier scanne son code-barres pour entrer dans une procédure donnée, il voit immédiatement la version actuelle des paramètres en vigueur pour cette étape, évitant toute confusion ; toute modification des paramètres doit suivre une procédure de versionnage — qui a modifié, pourquoi, qui a approuvé, à partir de quel lot elle prend effet —, avec une trace complète ; les cas de défauts, accompagnés de photos et de conclusions, permettent aux inspecteurs de comparer directement avec les pièces historiques lorsqu’ils détectent une anomalie, plutôt que d’appeler des anciens ouvriers déjà à la retraite.
La gestion des versions est l’aspect le plus souvent sous-estimé. Les paramètres technologiques ne sont pas figés une fois pour toutes ; les révisions majeures des équipements, le changement de fournisseur de matériaux ou les nouvelles exigences des clients entraînent toujours des ajustements. Le système doit garantir qu’il soit possible de retrouver, pour chaque lot de produits, « quelle était la version en vigueur à l’époque », afin de pouvoir remonter jusqu’à la cause exacte en cas de problème qualité.
La collecte doit suivre le flux du travail
Le principal ennemi de la capitalisation des connaissances est « l’obligation de consacrer du temps à la saisie ». Toute pratique qui demande aux ouvriers de compléter les données après leur journée de travail ne tient guère plus de deux semaines avant de perdre toute efficacité. La solution viable consiste à intégrer la collecte directement dans les actions de déclaration de production : lorsqu’on signale le nombre de pièces conformes, on vérifie simultanément que les paramètres actuels sont bien conformes à la fiche de procédure ; en cas de défaut, il faut choisir le code correspondant, et si possible joindre une photo. Ces enregistrements des procédures d’exception constituent précisément la source la plus précieuse des règles de jugement — bien plus fiables que les « recueils d’expériences » élaborés lors de séances de réflexion organisées par des experts.
Il en va de même pour la phase d’accompagnement. Le programme de formation des nouveaux employés est décomposé en petites tâches selon les procédures ; chaque étape spécifie « combien de pièces faire en compagnie, combien faire seul, et qui valide le résultat », avec un suivi en temps réel dans le système. Ainsi, le chef d’équipe n’a plus besoin de se fier à sa mémoire pour organiser l’accompagnement ; on sait précisément à quelle procédure se trouve le nouveau, quel type d’opérations pose problème de manière répétée, et cela apparaît clairement dans le rapport hebdomadaire, permettant d’orienter les ressources de formation vers les points nécessaires.
Que surveiller lors du développement et de la validation
Au niveau du développement, trois aspects sont primordiaux. Premièrement, les droits d’accès : le pouvoir de modifier les paramètres doit être limité aux postes techniques, tandis que les opérateurs ne disposent que de droits de consultation et de confirmation d’exécution, afin d’éviter que chacun modifie à sa guise. Deuxièmement, les interfaces : les données relatives aux procédures doivent être intégrées au même circuit informatique que les bons de commande, les déclarations de production et les contrôles qualité, afin d’éviter la création d’une nouvelle île d’information et de rendre possible la traçabilité des défauts. Troisièmement, l’adaptation des terminaux : les terminaux de poste doivent prendre en compte la présence d’huile, de gants et de faible luminosité ; autant que possible, privilégier le scan et les boutons physiques plutôt que la saisie manuelle.
Lors de la validation, il ne faut pas se limiter à compter le nombre de documents enregistrés, mais examiner quatre indicateurs : la réduction du délai nécessaire aux nouveaux employés pour travailler de manière autonome, la baisse du taux de rebut sur la même procédure, le taux d’alignement des paramètres après modification, ainsi que le temps moyen de réponse aux anomalies. Lorsque ces quatre chiffres évoluent, on peut dire que la gestion des connaissances a véritablement intégré le système, et non pas simplement constitué un nouveau coffre-fort électronique.
Proposition d’ordre de mise en œuvre
Pour la mise en œuvre, il est conseillé de ne pas chercher à transférer d’un coup toutes les connaissances de l’ensemble de l’usine dans le système. Commencez par sélectionner une ou deux procédures où les pertes dues aux défauts sont les plus importantes, puis mettez en ligne une première version regroupant les paramètres actuels et les cas de défauts des six derniers mois. Une fois le cycle de collecte stabilisé, les chefs d’équipe pourront ajouter mensuellement les règles découvertes au quotidien. Une base de connaissances se cultive, elle ne se compile pas en urgence. Au bout de trois mois, évaluez les quatre indicateurs précédents : est-ce que cela vaut la peine d’être étendu à l’ensemble de l’usine ? La réponse viendra d’elle-même.
La base de connaissances doit également être connectée aux équipements et aux différentes usines
Une fois la base de connaissances passée à la deuxième phase, deux axes d’extension offrent la valeur la plus importante. Le premier concerne la connexion aux données des équipements : après avoir installé des boîtiers de collecte sur les machines-outils critiques, les données relatives au courant électrique, aux vibrations et à la vitesse réelle peuvent être synchronisées avec les archives des défauts, permettant ainsi aux jugements basés sur l’« écoute des sons » des anciens ouvriers d’être partiellement remplacés par des capteurs — par exemple, en observant quelles formes d’ondes électriques correspondent aux défauts de marques de frottement, les tendances émergent naturellement grâce à l’analyse des données. Ainsi, les connaissances ne restent plus de simples maximes difficiles à verbaliser, mais deviennent des conditions pouvant être intégrées aux règles d’alerte précoce. Le second axe porte sur la réutilisation inter-usines : lorsqu’un même groupe possède des usines dans deux régions distinctes, les documents techniques sont souvent conservés séparément et modifiés indépendamment. Une fois les connaissances centralisées autour des procédures dans un seul système, les nouvelles usines peuvent directement hériter de l’historique complet des paramètres et des cas de défauts de la procédure concernée, ce qui réduit généralement de un à deux mois la période d’apprentissage initiale. À l’inverse, un petit rappel : tant que ces deux étapes n’ont pas été réalisées, mieux vaut ne pas surconcevoir. Commencez par assurer le bon fonctionnement du cycle fermé des connaissances dans un seul atelier, prouvez que le délai d’intégration des nouveaux employés a effectivement diminué, puis abordez ensuite la connexion aux équipements et la réutilisation inter-usines ; seulement alors l’investissement sera justifié.
Enfin, un dernier mot : sans ces deux étapes, ne vous lancez pas dans des projets trop ambitieux. Prenez d’abord le temps de tester le système dans un atelier, afin de démontrer que le délai d’entrée en service des nouveaux collaborateurs a bel et bien été réduit, avant d’envisager l’intégration des équipements et la réutilisation entre sites ; ainsi, le rapport coût-bénéfice sera réellement convaincant.