
Einleitung: Warum ist das „Fortschrittsbrett“ an der Werkshalle immer zwei Tage früher als das System?
Betreten Sie eine Fabrik für die Zerspanungstechnik; an der Wand des Besprechungsraums hängt ein Whiteboard, auf dem bunte Post-its kleben, jedes mit einer Auftragsnummer, dem aktuellen Arbeitsgang und der Maschinennummer versehen. Jeden Abend tauscht der diensthabende Manager die Zettel aus. Am nächsten Morgen kommt der Chef in die Werkstatt und fragt: „Wurde die gestrige Charge vollständig abgeliefert?“ Der Werkstattleiter zieht das Whiteboard hervor und zählt die Zettel, die Augen zusammengekniffen.
In derselben Fabrik gibt es oft zwei Arten von „Fortschritt“: eines ist das Whiteboard mit den Post-its, das andere der Auftragsstatus im ERP‑ oder MES‑System. Ersteres zeigt die tatsächliche Lage vor Ort, letzteres sind die Zahlen für die Buchhaltung und die Kunden. Dass die beiden nicht übereinstimmen, ist normal – dass sie es tun, wäre schon eine Neuigkeit.
Dies ist kein Einzelfall. In den Werkstätten, die wir gesehen haben – von kleinen Manufakturen mit nur einem Dutzend Mitarbeitern bis hin zu Großbetrieben mit tausenden Beschäftigten – traten stets ähnliche Probleme auf:
- Produktionsplan erreicht nicht die Arbeitsplätze: Der Planer legt im System 30 Aufträge an, doch in der Werkstatt werden nur 8 angezeigt; die restlichen „hängen im System“.
- Fortschritt wird per Nachfrage ermittelt: Der Disponent telefoniert täglich dutzende Male, um zu erfahren, „wo der Auftrag steht“, und auch der Vorarbeiter kann sich nicht mehr genau erinnern, wie weit die einzelnen Arbeitsgänge fortgeschritten sind.
- Arbeitszeiten stimmen nicht mit der Realität überein: Der Zeiterfasser füllt alle vier Stunden einen Bericht aus, doch kurz vor Schichtende werden die fehlenden Angaben auf einmal nachgetragen – die gemeldeten Zahlen weichen um 20 % bis 40 % vom tatsächlichen Takt ab.
- Anomalien bleiben unbeaufsichtigt: An einem bestimmten Arbeitsgang wartet man drei Tage auf das benötigte Material, ohne dass jemand dies bemerkt; erst wenn der Kunde nachliefern verlangt, stellt man fest, dass ein Bauteil fehlt.
Das Problem liegt nicht darin, dass irgendeine Software nicht eingesetzt wird, sondern darin, dass die Datenerfassung zwischen „Vor Ort“ und dem „System“ unterbrochen ist. Das Whiteboard an der Wand ist deshalb realer als das ERP‑System, weil es direkt neben der Werkzeugmaschine steht und von denjenigen gepflegt wird, die die Situation vor Ort sehen; das ERP‑System hingegen ist oft durch drei Ebenen getrennt: vom Vorarbeiter über den Teamleiter bis zum Disponenten – jede Ebene trägt die Daten erneut ein, und jede kann sich verzögern oder Fehler machen.
Im Folgenden analysieren wir, wie dieses System konzipiert und implementiert werden sollte, damit das Whiteboard an der Wand allmählich überflüssig wird.
01 Wie lässt sich der Geschäftsbereich aufteilen: Die „Fortschritte“ in kleinste erfassbare Aktionen zerlegen
Viele Projekte beginnen gleich mit dem Begriff „Arbeitsgangfortschritt“ als einem einzigen Feld. Doch tatsächlich ist „Arbeitsgangfortschritt“ ein zusammengesetzter Zustand:Auf welchem Arbeitsplatz befindet sich der Auftrag?Wer führt ihn aus?Wie viel wurde bereits erledigt?Wie viele Arbeitsstunden wurden bisher verwendet?Ist die Qualität einwandfrei?Sind alle Materialien vorhanden?Diese sechs Dimensionen müssen unabhängig erfasst werden; sie dürfen nicht zu einem einzigen Feld vereint werden. Konkret sieht die Aufteilung so aus:
Arbeitsplatz: Jede Werkzeugmaschine oder jeder Arbeitsplatz erhält eine eindeutige Nummer; durch Scannen oder Chipkarten lässt sich feststellen, „wessen Auftrag gerade an dieser Maschine bearbeitet wird“.
- Arbeitsplatz: Jede Werkzeugmaschine oder jeder Arbeitsplatz hat eine eindeutige Nummer; durch Scannen oder Chipkarten lässt sich feststellen, „wessen Auftrag gerade an dieser Maschine bearbeitet wird“.
- Arbeitsperson: Jeder Arbeitsgang – Beginn, Übergang, Abschluss – ist mit einer Personalnummer verbunden. Selbst bei einer Lehr‑Schüler‑Kooperation ist der Hauptarbeiter der einzige, der die Vorgänge dokumentiert.
- Erledigte Menge: Bei jedem Arbeitsgang gibt es eine Erstinspektion, eine laufende Kontrolle und eine Endabrechnung. Die Menge ist kein Zustand; sie muss durch Drücken eines Knopfes oder Scannen eines Codes aktualisiert werden.
- Tatsächliche Arbeitszeit: Die Zeitdifferenz zwischen Beginn und Ende eines Arbeitsgangs (automatische Erfassung) sowie etwaige Zwischenpausen (manuelle Ergänzung der Gründe für Ausnahmen).
- Qualitätsstatus: Drei Inspektionsschritte – Erstinspektion, laufende Kontrolle, Endkontrolle – werden separat geführt; bestanden, nachgearbeitet oder verschrottet fließen unabhängig voneinander; es darf nicht nur die Bestehensquote eingetragen werden.
- Materialvollständigkeit: Jedes Material im Stückliste‑Schema wird in drei Zustände unterteilt – vollständig vorhanden, nicht vorhanden oder fehlendes Material, das nachgeliefert werden muss – und ist mit dem Auftragsstatus verknüpft.
Alle diese sechs Dimensionen werden zu eigenständigen „Ereignisströmen“ aufgeteilt, statt zu einem einzigen Statusfeld. Ereignisse sind eine chronologische Aufzeichnung: Wer, wann, an welcher Maschine, bis zu welchem Abschnitt gearbeitet hat und welche Ausnahmen aufgetreten sind – alles wird festgehalten. Der Status ist eine Ansicht, die aus diesen Ereignissen abgeleitet wird;Statusfelder dürfen nicht manuell ausgefüllt werden.
02 Wie soll das System konzipiert werden: Rollen, Prozesse, Daten und Schnittstellen klar definieren
Der häufigste Fehler in der Konzeptphase ist, „eine App zu entwickeln, in der die Mitarbeiter alles selbst eintragen“ – doch nach zwei Jahren Betrieb bleibt in der App lediglich die Login‑Seite und ein leeres Passwortfeld. Das Problem liegt in der mangelnden Abstimmung zwischen Rollen und Schnittstellen.
Rollenkonzept
In der Werkstatt gibt es vier Personengruppen, und jede nutzt eine andere Benutzeroberfläche:
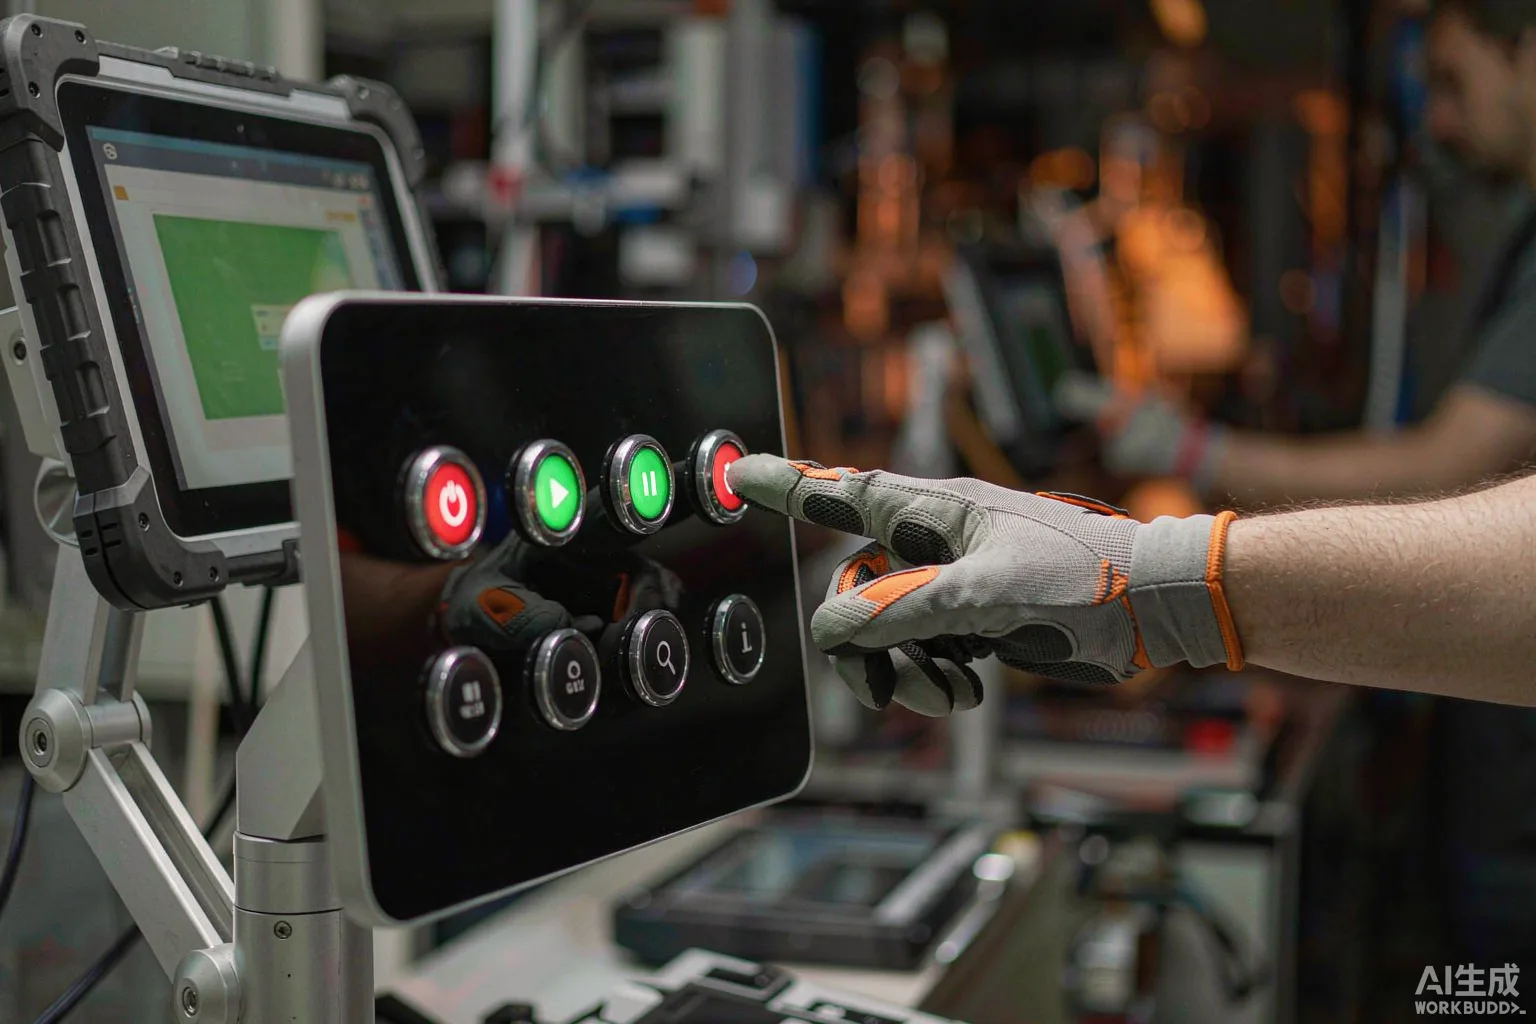
- Bediener: Mit einem großen Button‑Terminal am Arbeitsplatz oder einem Tablet sehen sie nur „meinen aktuellen Auftrag“ – drei Knöpfe: Start, Pause, Fertigstellung. Tabellen dürfen auf dem Bildschirm nicht erscheinen.
- Teamleiter: Mit dem Handy oder dem Werkstatt‑Dashboard sehen sie den Status aller Arbeitsplätze ihrer Schicht und können innerhalb von zwei Minuten erkennen, „wo das Problem liegt“.
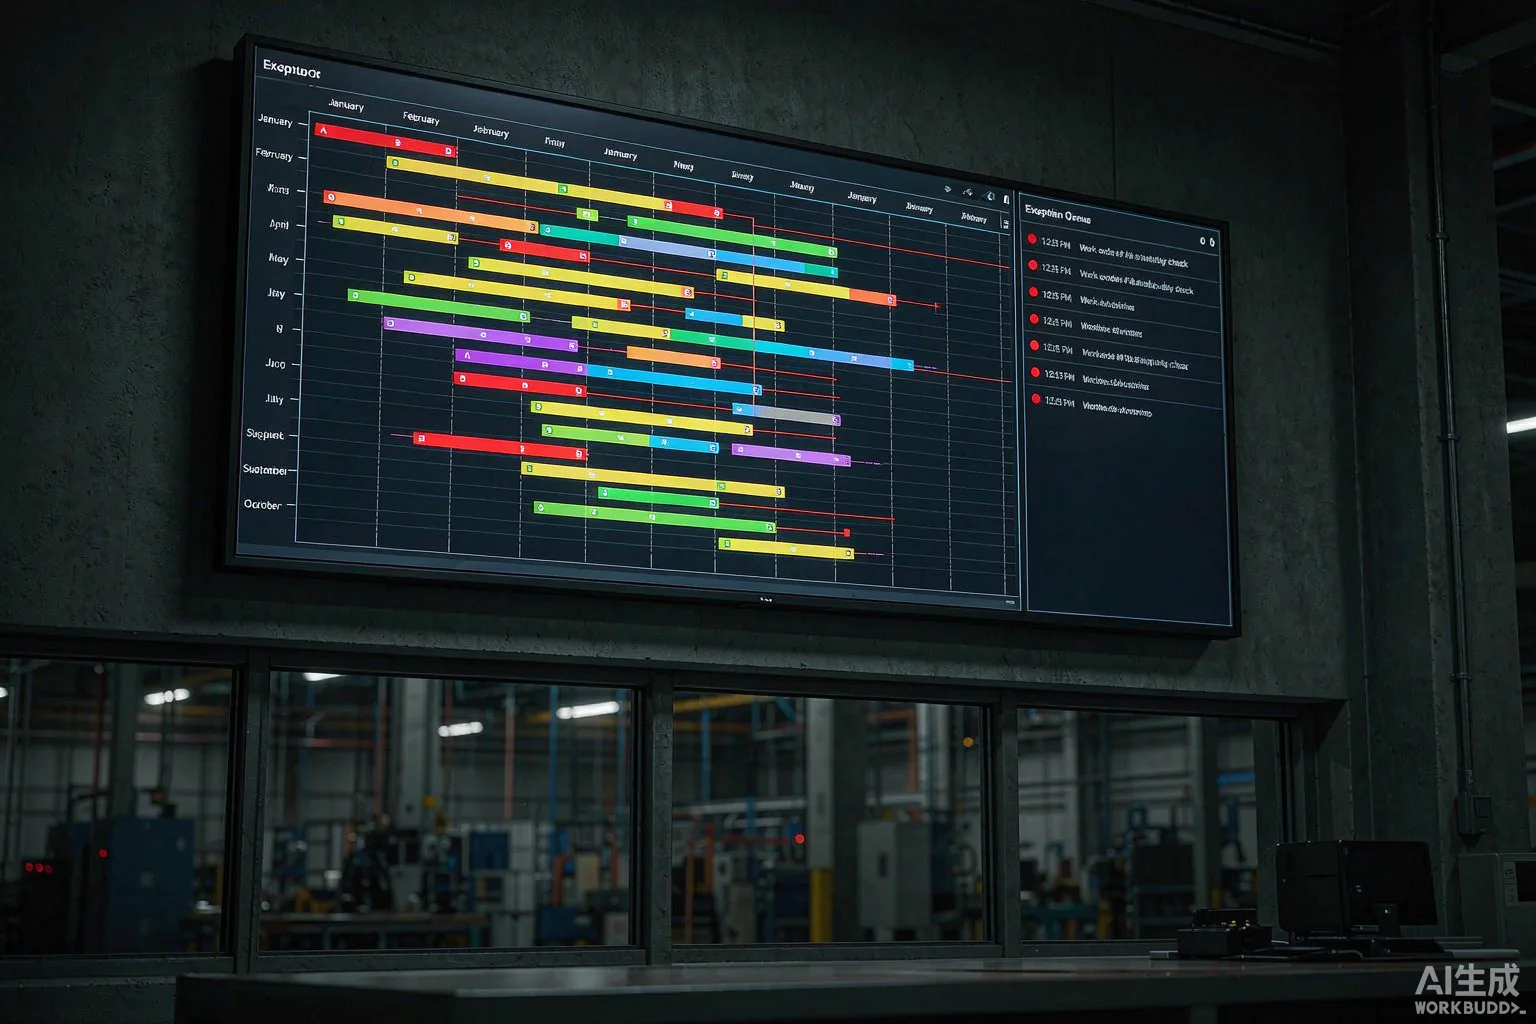
- Disponent oder Planer: Mit dem PC sehen sie das Gantt‑Diagramm aller Arbeitsplätze der gesamten Fabrik sowie die Liste der Ausnahmen; der Schwerpunkt liegt auf der Terminplanung und der Reaktion auf Störungen.
- Qualitäts‑ oder Prozessverantwortlicher: Mit einem separaten Zugang sehen sie die Bestehensrate der Erstinspektion, die Rückarbeitungsrate und die SPC‑Trendgrafiken;Sie dürfen den Auftragsstatus nicht direkt ändern, sondern können nur „die Produktion stoppen“ oder „freigeben“.
Datenmodell
Die vier Kerntabellen plus einige Hilfstabellen reichen aus:
- work_order: Die Haupttabelle für Aufträge, die Verkaufsbestellungen, Planungsunterlagen und Produkte verknüpft.
- work_order_route: Die Prozessroute, mit der festgelegt wird, wie viele Schritte jeder Arbeitsgang umfasst.
- route_event: Der Ereignisstrom der Arbeitsgänge (die zentrale Chronik), wer, wann, an welcher Maschine, bis zu welchem Abschnitt gearbeitet hat.
- exception_log: Das Protokoll der Ausnahmen (Materialmangel, Maschinenstörungen, Qualitätsrückarbeit).
Statusfelder (status、current_step、progress_pct) werden alle in Echtzeit aus route_event berechnet und nicht gespeichert; nur die Ereignisse werden abgespeichert. So bleibt der Status stets anhand des Ereignisstroms orientiert, egal wer den Auftrag ändert.
Schnittstellengrenzen
Die Grenzen der drei Terminaltypen müssen klar definiert werden:
- Arbeitsplatzterminal: Scannen → Auftrag aufrufen → Prozess anzeigen → große Knöpfe für Start/Pause/Fertigstellung;Es dürfen keine numerischen Felder ausgefüllt werden, alle Zahlen werden automatisch vom PLC oder dem Scanner geschrieben.
- Teamleiter‑Dashboard: Eine rasterartige Darstellung der Arbeitsplätze der eigenen Schicht – grün für normal, gelb für über den Takt, rot für Ausnahme. Ein Klick auf Rot führt direkt zur Detailansicht des Ausnahmeprotokolls.
- Disponent-PC: Gantt-Diagramm plus Ressourcenbelastung plus Fehlerwarteschlange, Fehler müssen in separate Warteschlangen eingeteilt werden, dürfen nicht im Gantt-Diagramm vermischt werden und so die „Suche nach Fehlern“ erschweren.
03 Wie entwickelt man: drei Schleusen – Datenerfassung, Schnittstelle und Abnahme
Die zentrale Frage in der Entwicklungsphase lautet: „Damit das Feld es gerne nutzt“. Voraussetzung dafür ist, dass es „mit einem einzigen Klick funktioniert“, nicht „eine Menge ausfüllen muss“. Dahinter stehen drei Schleusen.
Datenerfassungsschleuse
Die Datenerfassung erfolgt in drei Schichten:
- Direkte Geräteerfassung: CNC‑Maschinen, Spritzgießmaschinen, SMT – über OPC UA oder Modbus; Start‑/Stopp‑Signale, aktuelle Programmnummer und Zählwerte werden in Echtzeit in den Ereignisstrom geschrieben. Dieser Teil ist am schwierigsten, aber auch am wertvollsten; einmal fertiggestellt, ist man nicht mehr auf manuelle Eingaben angewiesen.
- Scannen plus Knopfdruck: An manuellen Arbeitsplätzen kommen ein Scanner (für Material) plus ein großer Knopf (Start/Pause/Abschluss) zum Einsatz. Der Scanner arbeitet über USB HID und gibt lediglich Zeichenketten aus; keine OCR, keine Bilderkennung, denn sobald das Netzwerk vor Ort gestört ist, wird das Bild unbrauchbar.
- Wiegen/Zählen/Gitter: Materialabwiegen, Teilezählung und Sicherheitslichtgitter werden alle über PLC-Signale in OPC umgewandelt.
Drei Ebenen teilen sich einen gemeinsamen Erfassungs-Gateway-Dienst; das Gateway normalisiert verschiedene Protokolle zuEinheitliches Ereignisformat( JSON ), wird in die Nachrichtenwarteschlange (Kafka oder RabbitMQ) geschrieben und von einem Abonnementdienst verarbeitet, der anschließend in die Datenbank schreibt. Auf diese Weise muss bei einem Geräte- oder Bearbeitungsplatzwechsel lediglich das Gateway angepasst werden,Das Hauptgeschäftssystem wird nicht neu geschrieben.。
Schnittstellen-Schleuse
Externe Schnittstellen gibt es in zwei Kategorien:
- Oberlauf: ERP oder MES geben Arbeitsaufträge, Verkaufsaufträge und Stücklisten aus. Dies istHauptdatenquelle, Dieses System ist nur lesend und schreibgeschützt, um zu vermeiden, dass beide Systeme den Status von Arbeitsaufträgen gegenseitig ändern.
- Downstream: Das Finanzsystem benötigt Arbeitsstunden und Kosten; das Kundensystem erfordert den Lieferfortschritt; im Lieferantensystem ist der Status der Teilekomplettierung zu überprüfen. Die nachgelagerten Systeme verwenden entweder „Ereignisauslösung“ oder „zeitgesteuertes Abrufen“; eine Rückschreibung des Auftragsstatus in diesem System durch die nachgelagerten Systeme ist nicht zulässig.
Prinzipien der Schnittstellendesign:Der Ereignisstrom fließt nur aus, nicht hinein.. Dieses System ist die Quelle der Wahrheit, während externe Systeme Abonnenten sind. Wenn diese Regel eingehalten wird, gibt es stets nur eine einzige Wahrheit über den Fortschritt.
Abnahmetor
Die Abnahme besteht nicht darin, dass „die Funktionen funktionieren“, sondern in drei Dingen:
- Datenauthentizität: Zufällig werden 5 Arbeitsaufträge ausgewählt; anhand des Whiteboards oder der Vor-Ort‑Videoaufnahme wird überprüft, ob die im System erfassten Zeiten für Beginn und Abschluss von der tatsächlichen Zeit um nicht mehr als 5 Minuten abweichen.
- Ausnahme‑Schleife: Erzeugen Sie einen Materialmangel-Fehler, um zu überprüfen, dass vom Teamleiter erstellt, vom Disponenten bearbeitet, durch die Beschaffung nachgeliefert und schließlich am Arbeitsplatz wiederhergestellt – der gesamte Prozess wird protokolliert und innerhalb von 5 Minuten im Fehlerwarteschlange sichtbar ist.
- Taktvergleich: Über einen Zeitraum von einer Woche werden die tatsächlichen Taktzeiten jeder Arbeitsstation erfasst und mit den Prozessnormen verglichen; bei Abweichungen von mehr als 30 % wird automatisch ein Warnhinweis erstellt.
Erst wenn alle drei Punkte bestanden sind, gilt der „Prozessfortschritt tatsächlich als sichtbar“.
Abschluss: Reihenfolge, Risiken und Kennzahlen der Umsetzung
Solche Projekte werden in drei Schritten eingeführt, nicht auf einen Schlag:
- Phase eins (1–2 Monate): Zuerst das Arbeitsplatz-Terminal, die Überstunden-Gruppenleiter-Anzeigetafel,Nur eine Produktionslinie abgedeckt. Das Ziel ist, dass 80 % der Notizen auf dem Whiteboard automatisch in das System synchronisiert werden.
- Phase zwei (2–3 Monate): Hinzufügen eines Dispatcher-PCs, einer Ausnahme-Warteschlange und einer direkten Geräteerfassung, die die wichtigsten Produktionslinien des gesamten Werks abdeckt. Das Ziel ist, dass „vor Ort kein Anruf mehr nötig ist, um den Fortschritt zu erfragen“.
- Dritte Ausgabe (auf Anfrage): Anbindung an ERP, Finanz- und Kundensysteme sowie Durchlaufzeitoptimierung und SPC-Analyse. Diese Phase ist nicht zwingend erforderlich; nach Abschluss der ersten beiden Phasen wird anhand des Feedbacks vor Ort entschieden.
Häufige Risiken:
- Vor Ort Widerstand: Angst vor Überwachung und Vergleich. Lösung: Die Benutzeroberfläche zeigt nur den Arbeitsplatz, nicht die Person; Kennzahlen werden nur auf Teamebene erfasst, ohne individuelle Ranglisten.
- Erhebung von Fehlberichten: Alte Geräte verfügen nicht über Kommunikationsschnittstellen und können nur durch einen Barcode-Scanner ersetzt werden. Bei der Abnahme ist sicherzustellen, dass die Fehlerrate bei der Erfassung 5 % nicht überschreitet.
- Arbeitszeitverzerrung: Die Bediener starten und stoppen den Betrieb wiederholt, um „Zahlen zu erreichen“. Das System erkennt, dass derselbe Arbeitsplatz innerhalb von 5 Minuten mehrfach gestartet wird, und wertet dies direkt als Anomalie.
Es gibt nur drei Kriterien, an denen sich der Erfolg eines Projekts messen lässt:
- Die Anzahl der Anrufe des Disponenten: Nach der Einführung sank der Wert um mehr als 50 %.
- Durchschnittliche Reaktionszeit bei Ausnahmen: Von der Stundenebene auf die Minutenebene beschleunigt.
- Kundenprüfbarer Fortschritt: Die Beschwerderate bei Lieferverzögerungen ist um mehr als 30 % gesunken.
Bringen Sie diese drei Kennzahlen vor Ort, lassen Sie das Whiteboard an der Wand frei – dann ist die Fortschrittsverfolgung tatsächlich abgeschlossen.