
Abertura: Por que o “quadro de progresso” na parede da oficina está sempre dois dias à frente do sistema?
Ao entrar em uma fábrica de usinagem, vê-se um quadro branco na parede da sala de reuniões, coberto por post-its coloridos, cada um com o número do pedido, a operação do turno e o número da máquina. Todas as noites, o gerente de plantão troca os post-its. Na manhã seguinte, o dono chega à oficina e pergunta: “O trabalho de ontem já foi entregue?” O chefe da oficina pega o quadro e, semicerrando os olhos, conta os post-its.
Na mesma fábrica, costuma haver duas “progressões”: uma é o quadro branco com os post-its, e a outra é o status dos pedidos no ERP ou no MES. A primeira reflete a realidade no chão de fábrica, enquanto a segunda fornece números para o financeiro e para os clientes. É normal que esses dois não estejam alinhados; só quando se alinham é que vira notícia.
Isso não é exceção em nenhuma fábrica. Já vimos oficinas, desde pequenas oficinas com dez pessoas até fábricas de montagem com milhares de funcionários, todas enfrentando problemas semelhantes:
- O plano de produção não chega às estações de trabalho: o planejador cria 30 ordens no sistema, mas a oficina só vê 8; as demais ficam “penduradas no sistema”.
- O progresso depende de perguntas: o supervisor liga dezenas de vezes por dia para saber “em que fase está esse trabalho”, e o encarregado também não consegue lembrar em que etapa estão as várias operações.
- As horas trabalhadas não batem com a realidade: o registrador preenche um formulário a cada 4 horas, mas acaba compensando tudo nas duas horas finais do turno, resultando em uma diferença de 20% a 40% entre os números e o ritmo real.
- Ninguém acompanha as anomalias: numa determinada operação, esperaram três dias por um material sem perceber; só quando o cliente cobrou é que descobriram a falta de uma peça.
O problema não está no software que não está sendo usado, mas sim na falha do elo de coleta entre o “chão de fábrica” e o “sistema”. O quadro branco na parede é mais fiel que o ERP porque fica ao lado das máquinas e é mantido por quem vê a realidade no local; já o ERP geralmente passa por três camadas: do encarregado ao líder de equipe e ao supervisor, cada uma delas faz uma nova digitação, e cada etapa pode atrasar ou cometer erros.
A seguir, vamos desmontar como projetar e implementar esse sistema para que o quadro branco na parede vá perdendo importância aos poucos.
01 Como dividir o negócio: cortar o “progresso” nas menores ações passíveis de coleta
Muitos projetos começam tratando as quatro palavras “progresso da operação” como um único campo. Na verdade, o “progresso da operação” é um estado composto: Em qual estação de trabalho está o pedido; Quem está executando; Quanto já foi feito; Quantas horas foram gastas; Se a qualidade está ok; Se os materiais estão completos. Essas seis dimensões devem ser coletadas separadamente, não podem ser agrupadas.
A divisão específica fica assim:
- Estação de trabalho: cada máquina ou estação tem um número único; ao escanear ou passar o cartão, é possível identificar “qual pedido está sendo processado nesta máquina agora”.
- Operador: cada etapa de início, transferência e finalização de um pedido está vinculada a um número de funcionário. Mesmo em trabalhos de mestre e aprendiz, o operador principal é o único responsável pelo registro.
- Quantidade já realizada: as operações têm inspeção inicial, inspeção em processo e contagem ao final. A quantidade não é um estado; deve ser atualizada sempre que se pressiona um botão ou se escaneia um código.
- Horas efetivamente trabalhadas: a diferença entre o início e o término da operação (coletada automaticamente), somada às pausas intermediárias (registradas manualmente para anotar causas de atraso).
- Estado da qualidade: três registros — inspeção inicial, inspeção em processo e inspeção final — com fluxo independente de aprovação, reprovação e descarte; não é permitido apenas informar a taxa de aprovação.
- Material completo: cada item da lista de materiais (BOM) é classificado como pronto, incompleto ou faltando, e essa situação é sincronizada com o status do pedido.
Divida essas seis dimensões em “fluxos de eventos” independentes, em vez de um conjunto de campos de estado. Os eventos são um registro cronológico: quem, quando, em qual máquina, até que ponto chegou, que anomalias surgiram — tudo é anotado. O estado é uma visão derivada do fluxo de eventos; os campos de estado não podem ser preenchidos manualmente.
02 Como projetar: definir claramente papéis, processos, dados e limites da interface
O erro mais comum na fase de projeto é “fazer um aplicativo para as pessoas preencherem”, mas, após dois anos de operação, o app só exibe a tela de login e uma senha em branco. O problema está no desalinhamento entre papéis e interfaces.
Projeto de papéis
Na oficina há quatro tipos de pessoas, e cada um usa uma interface diferente:
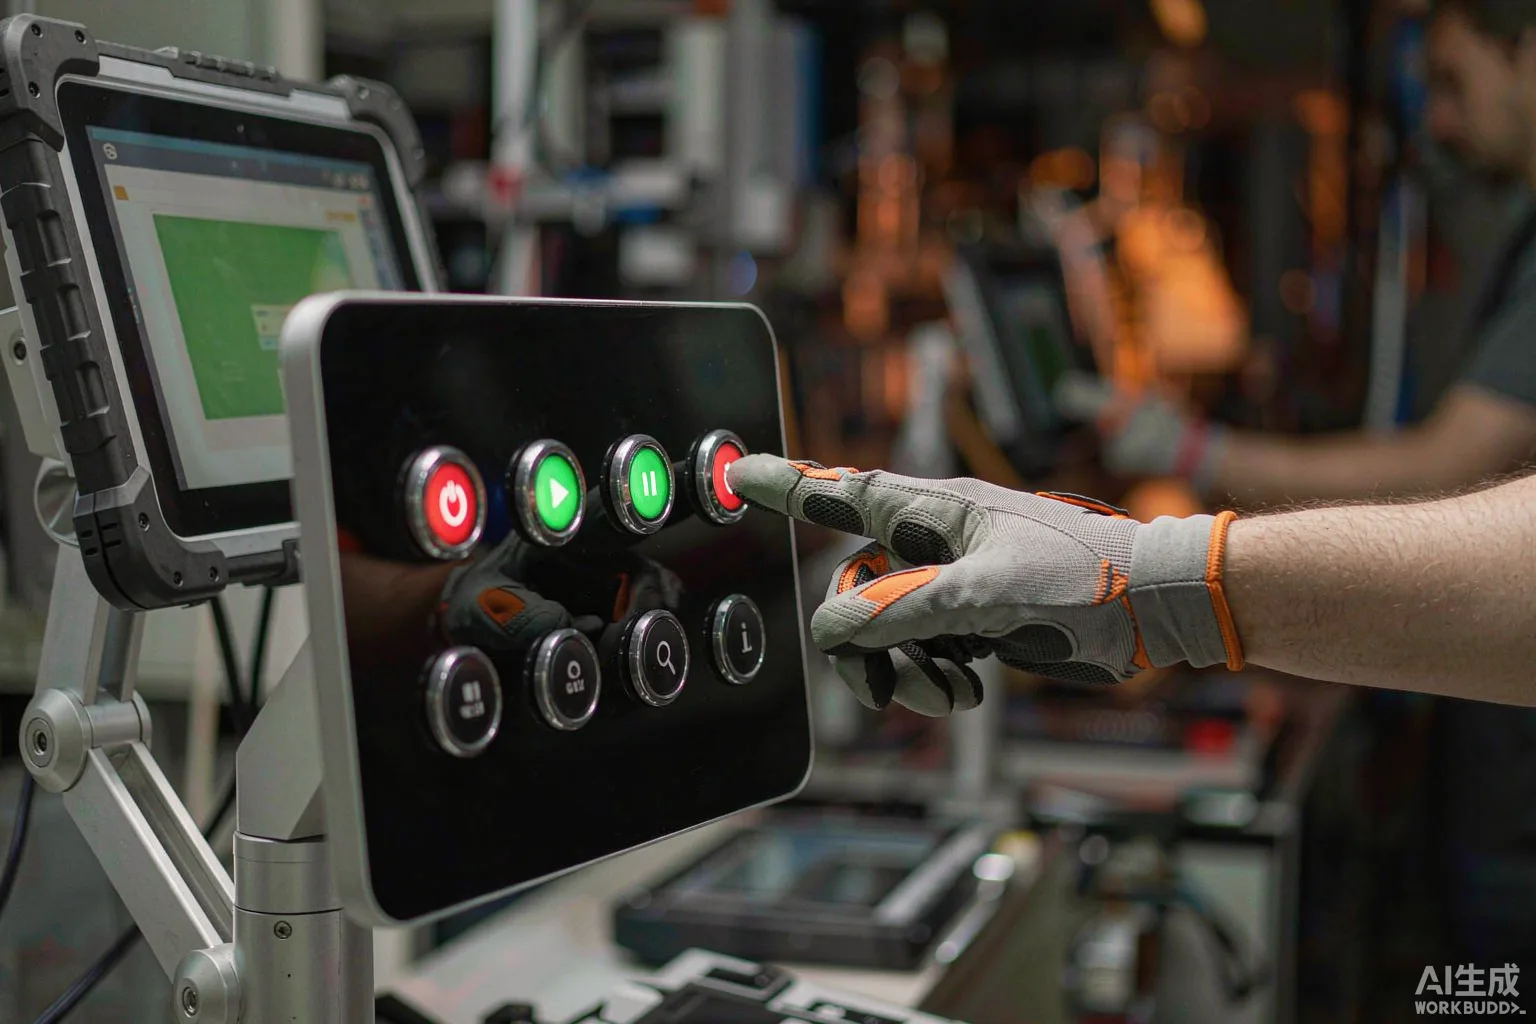
- Operador: utiliza um terminal de estação com botões grandes ou um tablet, vendo apenas “o pedido que tenho em mãos”, com três botões: iniciar, pausar e concluir. Não pode aparecer nenhuma tabela na tela.
- Líder de equipe: usa o celular ou o quadro da oficina para ver o status de todas as estações do turno, conseguindo identificar em dois minutos onde está o gargalo.
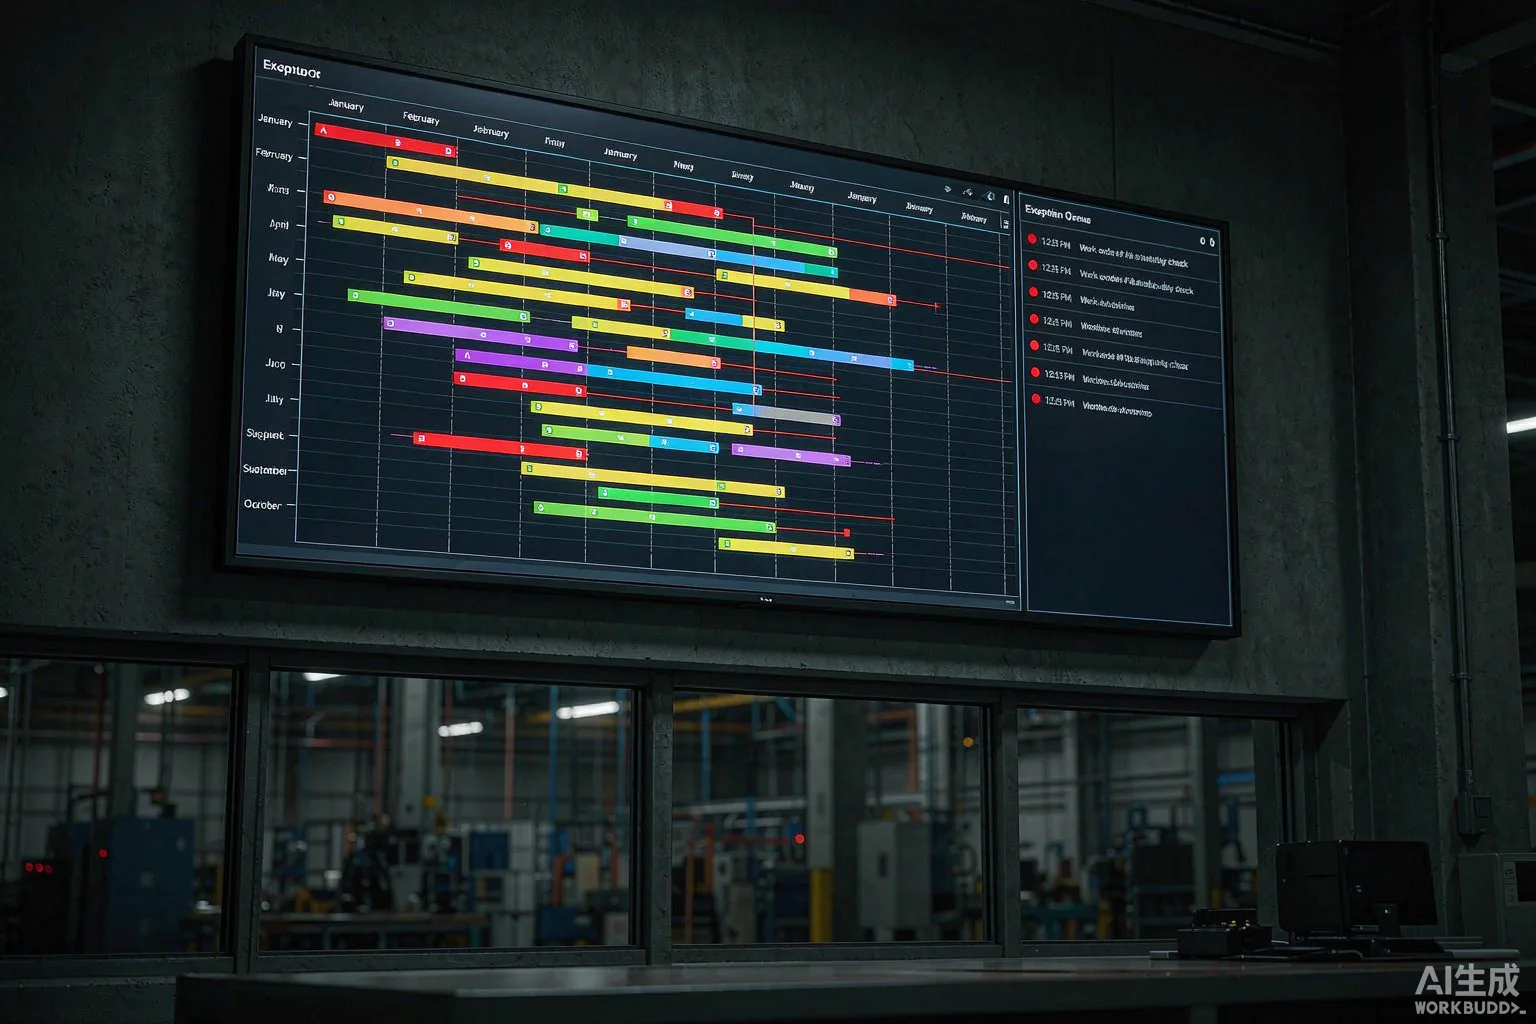
- Supervisor ou planejador: usa o PC para visualizar o gráfico de Gantt e a lista de anomalias de todas as estações da fábrica, priorizando ajustes de programação e respostas a incidentes.
- Qualidade ou processo: entrada independente, observando a taxa de aprovação inicial, a taxa de retrabalho e o gráfico de tendências SPC; não altera diretamente o status do pedido, podendo apenas emitir “parada da linha” ou “liberação”.
Modelo de dados
Quatro tabelas principais, mais algumas auxiliares, bastam:
- work_order: tabela principal dos pedidos, vinculada aos pedidos de venda, planos e produtos.
- work_order_route: rota de processamento, indicando quantas etapas existem em cada operação.
- route_event: fluxo de eventos das operações (registro básico), registrando quem, quando, em qual máquina, até que ponto chegou.
- exception_log: registro de anomalias (falta de material, falha de equipamento, retrabalho de qualidade).
Campos de estado (status、current_step、progress_pct) são calculados em tempo real a partir de route_event, sem serem armazenados; apenas os eventos são guardados. Assim, independentemente de quem mude o pedido, o estado sempre segue o fluxo de eventos.
Limites da interface
Os limites dos três tipos de terminais precisam ser claramente definidos:
- Terminal de estação: escaneia → traz o pedido → exibe o processo → botões grandes para iniciar/pausar/concluir; não permite preencher nenhum campo numérico, todos os números são escritos automaticamente pelo PLC ou pela leitora de códigos.
- Quadro da equipe: visão em grade das estações do turno, verde para normal, amarelo para acima do ritmo, vermelho para anomalia. Clicando no vermelho, vai direto para os detalhes do registro de anomalias.
- PC do operador de agendamento: gráfico de Gantt com carga de recursos e filas de exceções, as exceções devem ser separadas em filas distintas, não podem ficar misturadas no gráfico de Gantt, para evitar que as pessoas “procurem as exceções”.
03 Como desenvolver: três barreiras — coleta, interface e aceitação
A questão central na fase de desenvolvimento é “fazer com que o local de trabalho queira usar”. O pré-requisito para que o local de trabalho queira usar é “basta apertar um botão”, e não “preencher uma pilha de formulários”. Por trás disso estão três barreiras.
Barreira de coleta
A coleta ocorre em três níveis:
- Coleta direta de dados dos equipamentos: CNC, injetoras, SMT utilizam OPC UA ou Modbus, escrevendo em tempo real os sinais de ligar/desligar, o número do programa atual e contagens no fluxo de eventos. Esta parte é a mais difícil, mas também a de maior valor; depois de concluída, não há mais dependência de mão de obra.
- Escaneamento de código + botão: nas estações de trabalho manuais, utiliza-se uma leitora de códigos (para materiais) + um grande botão (iniciar/pausar/concluir). A leitora de códigos funciona via USB HID, emitindo apenas strings, sem OCR nem reconhecimento de imagem, pois, com uma única falha na rede do local, toda a imagem fica inválida.
- Pesagem/contagem/grade de luz : pesagem de materiais, contagem de peças e grade de segurança, todos passam por sinalização PLC para OPC.
As três camadas compartilham um único serviço de gateway de coleta; o gateway padroniza diferentes protocolos em um formato de evento unificado (JSON), que é gravado na fila de mensagens (Kafka ou RabbitMQ) e consumido por serviços de assinatura antes de ser escrito no banco de dados. Dessa forma, ao trocar equipamentos ou estações de processamento, basta alterar o gateway, sem precisar reescrever o sistema principal de negócios .
Porta de interface
Existem dois tipos de interfaces externas:
- Upstream : ERP ou MES enviam ordens de trabalho, pedidos de venda e BOM. Esta é a fonte principal de dados , e este sistema apenas lê, não escreve, evitando que os dois sistemas alterem mutuamente o status das ordens de trabalho.
- Downstream : o sistema financeiro precisa de horas trabalhadas e custos; o sistema do cliente precisa do progresso da entrega; o sistema do fornecedor precisa verificar o status do conjunto completo. O downstream opera por “disparo de evento” ou “consulta programada”, não sendo permitida a escrita reversa do status da ordem de trabalho neste sistema.
Princípios de design de interface: O fluxo de eventos só sai, não entra . Este sistema é a fonte de verdade, enquanto os sistemas externos são assinantes. Respeitando essa regra, sempre haverá apenas uma versão verdadeira do progresso.
Porta de aceitação
A aceitação não se resume a “funcionalidade utilizável”, mas sim a três aspectos:
- Autenticidade dos dados : selecionar aleatoriamente 5 ordens de trabalho, comparar com o quadro branco ou com as câmeras no local, confirmando que o erro entre o registro do sistema e o horário real de início e término não ultrapassa 5 minutos.
- Ciclo fechado de exceções : criar uma exceção de falta de material, verificando desde a criação pelo líder de equipe, o processamento pelo despachante, o reabastecimento pela compra até a recuperação no posto de trabalho, com rastreamento completo e visibilidade na fila de exceções dentro de 5 minutos.
- Comparação de ritmo de produção : durante uma semana consecutiva, registrar o ritmo real de cada posto de trabalho e compará-lo com a norma de processo; se a diferença superar 30%, será emitido automaticamente um aviso.
Só quando esses três itens forem aprovados é que se pode dizer que “o progresso do processo realmente foi visto”.
Conclusão: sequência de implantação, riscos e indicadores
Projetos desse tipo devem ser implementados em três etapas, sem tentar fazer tudo de uma vez:
- Primeira fase (1–2 meses) : inicialmente instalar o painel de controle do líder de turno no terminal do posto de trabalho, cobrindo apenas uma linha de produção . O objetivo é que “80% dos post-its no quadro branco possam ser sincronizados automaticamente no sistema”.
- Segunda fase (2–3 meses) : adicionar o PC do despachante, a fila de exceções e a aquisição direta de equipamentos, abrangendo todas as principais linhas de produção da fábrica. O objetivo é “não precisar mais ligar para perguntar sobre o progresso no local”.
- Terceira fase (conforme necessidade) : integrar os sistemas ERP, financeiro e do cliente, realizando otimização de ritmo e análise SPC. Esta fase não é obrigatória; após concluir as duas primeiras, avaliar o feedback no local antes de decidir.
Riscos comuns:
- Resistência no local : medo de ser monitorado e comparado. Solução: a interface mostra apenas o posto de trabalho, não as pessoas; os indicadores são definidos apenas a nível de equipe, sem classificação individual.
- Falha na coleta de dados : equipamentos antigos sem porta de comunicação, só podem ser substituídos por leitor de código de barras. Na aceitação, é necessário confirmar que a taxa de falha na coleta não ultrapassa 5%.
- Distorção das horas trabalhadas : operadores repetem múltiplas vezes o início e a parada do trabalho apenas para “ajustar os números”. O sistema detecta várias iniciativas no mesmo posto dentro de 5 minutos e registra diretamente como exceção.
Os únicos indicadores que determinam se o projeto foi bem-sucedido são três:
- Volume de chamadas do despachante : após a implantação, reduz-se em mais de 50%.
- Tempo médio de resposta às exceções : diminui de horas para minutos.
- Progresso acessível ao cliente : a taxa de reclamações por atrasos na entrega cai em mais de 30%.
Ao levar esses três indicadores ao local, deixar o quadro branco na parede vazio, considera-se que o trabalho de acompanhamento do progresso realmente foi concluído.