
Inicio: ¿Por qué el “tablero de avances” en la pared del taller siempre está dos días adelantado respecto al sistema?
Al entrar en una fábrica de mecanizado, en la sala de reuniones se ve un pizarrón con notas adhesivas de colores; cada una lleva el número de orden de trabajo, el proceso del turno y el número de la máquina. Cada noche, el gerente de turno reemplaza las notas. A la mañana siguiente, el jefe llega al taller y pregunta: “¿Se entregó toda la producción de ayer?” El jefe de taller saca el pizarrón y, entrecerrando los ojos, cuenta las notas.
En la misma fábrica, a menudo existen dos tipos de “avances”: uno es el pizarrón con las notas adhesivas, y el otro es el estado de las órdenes de trabajo en el ERP o en el MES. El primero refleja la realidad del taller, mientras que el segundo proporciona cifras para finanzas y clientes. Que ambos no coincidan es lo habitual; que coincidan, eso sí, sería noticia.
Esto no es un caso excepcional de alguna fábrica en particular. En los talleres que hemos visitado, desde pequeños talleres de una decena de personas hasta plantas completas de miles de empleados, hemos visto problemas similares:
- El plan de producción no llega a las estaciones de trabajo: el planificador programa 30 órdenes de trabajo en el sistema, pero en el taller solo se ven 8; el resto “queda pendiente en el sistema”.
- El avance depende de las preguntas: el encargado realiza decenas de llamadas diarias para saber “en qué etapa está este trabajo”, mientras que el capataz tampoco recuerda hasta dónde ha avanzado cada proceso.
- Los tiempos de trabajo no concuerdan con la realidad: el operador registra los datos cada 4 horas, pero antes de terminar la jornada suele hacer un repaso general, lo que provoca diferencias del 20% al 40% entre las cifras reportadas y el ritmo real.
- Las anomalías pasan desapercibidas: en cierto proceso, tras esperar tres días sin materiales, nadie se da cuenta; solo cuando el cliente exige la entrega se descubre que falta una pieza.
El problema no radica en que algún software no se utilice, sino en que el enlace entre el “taller” y el “sistema” se ha roto. El pizarrón en la pared resulta más fiel que el ERP porque está junto a las máquinas, mantenido por quienes conocen la situación real; en cambio, el ERP suele estar separado por tres niveles: del capataz al jefe de equipo y luego al encargado, cada uno vuelve a ingresar los datos, y en cada paso puede haber retrasos o errores.
A continuación, analizaremos cómo diseñar y poner en práctica este sistema para que el pizarrón de la pared vaya quedando poco a poco vacío.
01 Cómo dividir el negocio: fragmentar el “avance” en las acciones más pequeñas y medibles
Muchos proyectos comienzan considerando las cuatro palabras “avance del proceso” como un único campo. En realidad, el “avance del proceso” es un estado compuesto:en qué estación de trabajo se encuentra la orden de trabajo;quién está realizando la tarea;cuánto se ha completado;cuántas horas de trabajo se han empleado;si la calidad es aceptable;si los materiales están completos. Estas seis dimensiones deben recopilarse de forma independiente; no pueden fusionarse en un solo campo.
Desglosándolas específicamente, queda así:
- Estación de trabajo: cada máquina o estación tiene un número único; escaneando un código o pasando una tarjeta se puede identificar “qué trabajo está realizando esta máquina en este momento”.
- Operador: cada orden de trabajo está vinculada a un número de empleado para los procesos de inicio, transferencia y finalización. Incluso en trabajos en equipo, el operador principal es el único responsable de registrar los datos.
- Cantidad completada: los procesos incluyen inspección inicial, control durante el proceso y conteo al finalizar. La cantidad no es un estado; debe actualizarse pulsando un botón o escaneando un código.
- Horas de trabajo reales: la diferencia entre el inicio y la finalización del proceso (recolectada automáticamente), sumada a las pausas intermedias (registradas manualmente para anotar las causas de las paradas).
- Estado de calidad: tres registros —inspección inicial, control durante el proceso y revisión final—, con flujos independientes para productos aceptables, re-trabajos y desechos; no se permite simplemente indicar la tasa de aprobación.
- Materiales completos: cada material listado en la BOM se clasifica en tres estados —completo, incompleto o falta de material—, vinculado al estado de la orden de trabajo.
Desglosamos estas seis dimensiones en flujos de eventos independientes, en lugar de un conjunto de campos de estado. Los eventos son un registro cronológico: quién, cuándo, en qué máquina, hasta qué punto se ha avanzado y qué anomalías han surgido. El estado es una visión derivada del flujo de eventos;los campos de estado no deben ser llenados manualmente.
02 Cómo diseñar: definir claramente los roles, los procesos, los datos y los límites de la interfaz
La trampa más común en la fase de diseño es “crear una aplicación para que la gente complete los datos”; después de dos años de operación, la app solo muestra la página de inicio de sesión y una contraseña en blanco. El problema radica en la falta de alineación entre los roles y los límites de la interfaz.
Diseño de roles
En el taller hay cuatro tipos de personas, y cada grupo utiliza una interfaz distinta:
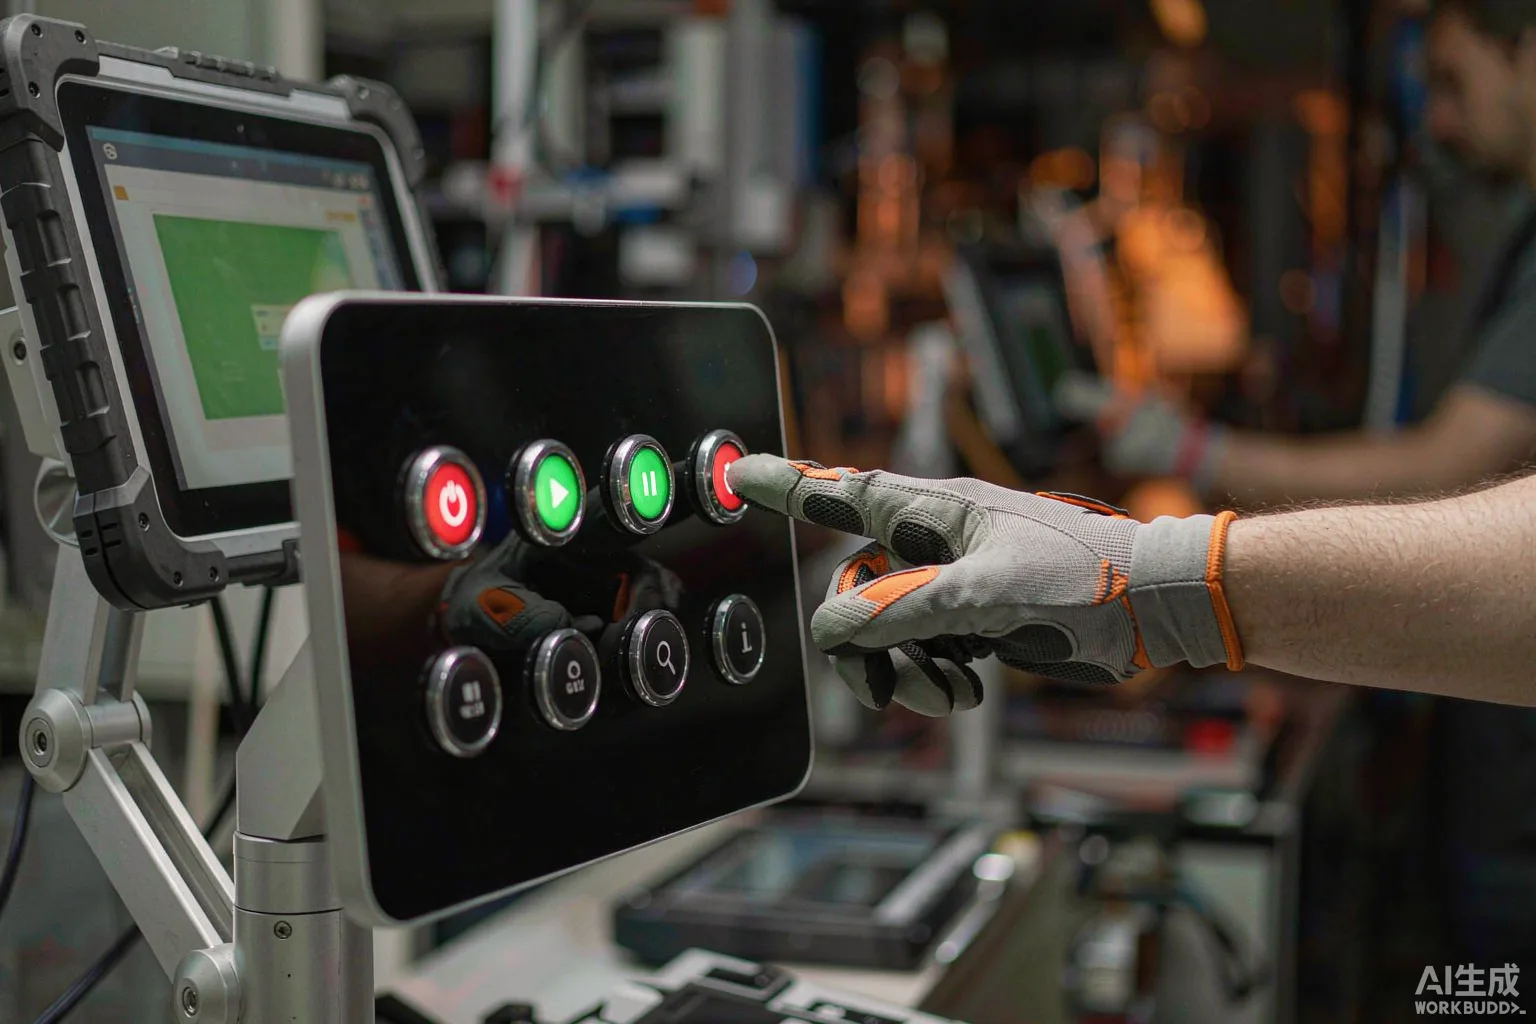
- Operadores: usan terminales de estación con botones grandes o tabletas, viendo únicamente “mi orden de trabajo actual”, con tres botones: iniciar, pausar y finalizar. No aparecen tablas en la pantalla.
- Jefes de equipo: utilizan teléfonos móviles o paneles informativos del taller para ver el estado de todas las estaciones de su turno, encontrando rápidamente “dónde está el cuello de botella” en apenas dos minutos.
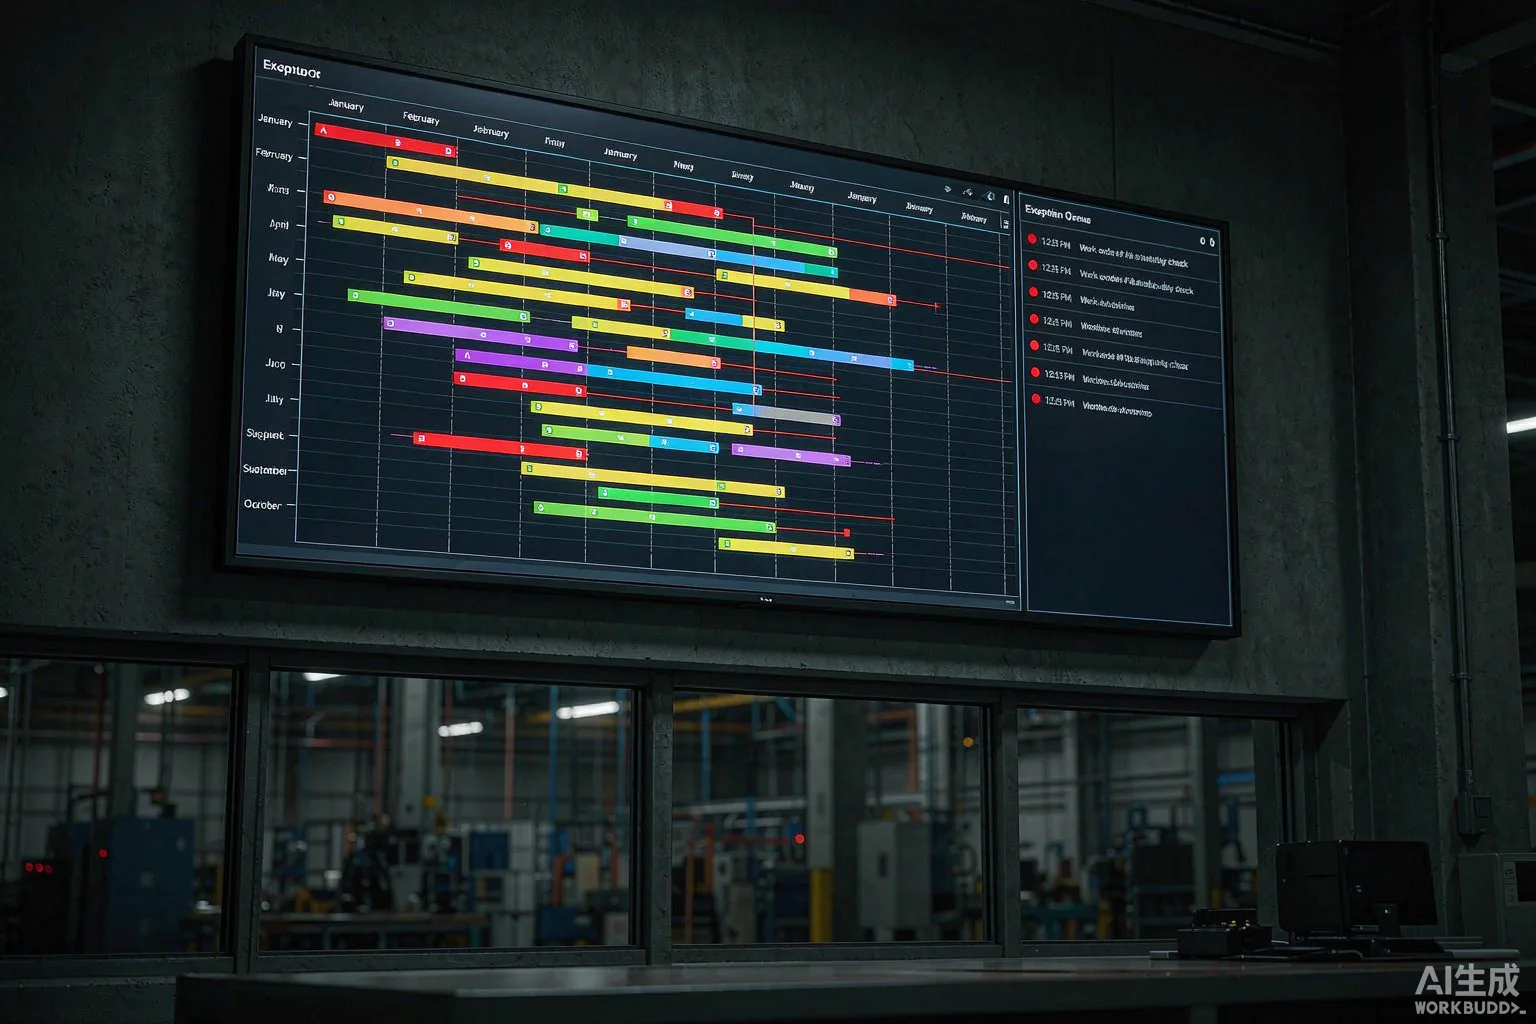
- Encargados de programación o planificadores: usan PC para consultar el diagrama de Gantt y la lista de anomalías de todas las estaciones de la fábrica, centrándose en ajustes de horarios y respuestas ante emergencias.
- Responsables de calidad o procesos: acceso independiente, observando la tasa de aprobación inicial, la tasa de re-trabajo y las tendencias del SPC;no modifican directamente el estado de las órdenes de trabajo, solo pueden emitir decisiones de “parar la línea” o “autorizar la salida”.
Modelo de datos
Cuatro tablas principales, más algunas auxiliares, bastan:
- work_order: tabla principal de las órdenes de trabajo, vinculada a pedidos de venta, planes y productos.
- work_order_route: ruta de procesamiento, indicando cuántos nodos tiene cada proceso.
- route_event: flujo de eventos del proceso (registro básico), registrando quién, cuándo, en qué máquina y hasta qué punto se ha avanzado.
- exception_log: registro de anomalías (falta de materiales, fallas de equipos, re-trabajos de calidad).
Los campos de estado (status、current_step、progress_pct) se calculan en tiempo real a partir de route_event, sin almacenar en disco; solo se guarda el registro de eventos. Así, quienquiera que modifique la orden de trabajo, el estado siempre se basará en el flujo de eventos.
Límites de la interfaz
Es necesario delimitar claramente los límites de los tres tipos de terminales:
- Terminal de estación: escaneo → consulta de la orden de trabajo → visualización del proceso → botones grandes para iniciar/pausar/terminar;no se permiten campos numéricos, todos los números son escritos automáticamente por el PLC o el lector de códigos.
- Panel del jefe de equipo: vista gráfica de las estaciones de su turno, con colores verde para normal, amarillo para sobrepasos y rojo para anomalías. Al hacer clic en rojo, se accede directamente al detalle del registro de anomalías.
- PC del operador de programación: diagrama de Gantt, carga de recursos y colas de excepciones; las excepciones deben separarse en colas distintas, no pueden mezclarse en el diagrama de Gantt para evitar que los usuarios tengan que “buscar las excepciones”.
03 ¿Cómo desarrollar?: tres barreras de recopilación, interfaz y aceptación
La premisa central en la fase de desarrollo es “lograr que el personal en planta esté dispuesto a usarlo”. Para que el personal en planta lo use, es necesario que sea “solo con un clic”, no “llenar un montón de campos”. Detrás de esto están las tres barreras.
Barrera de recopilación
La recopilación se divide en tres niveles:
- Recopilación directa desde los equipos: CNC, máquinas de moldeo por inyección, SMT —utilizan OPC UA o Modbus—, escribiendo en tiempo real en el flujo de eventos las señales de encendido/apagado, el número del programa actual y los conteos. Esta parte es la más difícil pero también la de mayor valor; una vez completada, ya no depende de la intervención manual.
- Escaneo de códigos QR y botones: en las estaciones manuales se utilizan un lector de códigos QR (para materiales) y un gran botón (para iniciar/pausar/completar). El lector funciona mediante USB HID, y la salida es simplemente una cadena de texto; no se realiza OCR ni reconocimiento de imágenes, pues en el entorno de red del sitio, cualquier problema con la imagen anula todo el sistema.
- Pesaje/conteo/gráfica de luz : pesaje de materiales, conteo de piezas y barreras de seguridad lumínicas, todos se gestionan mediante señales PLC que se convierten a OPC.
Las tres plantas comparten un mismo servicio de gateway de recopilación; el gateway normaliza los distintos protocolos a un formato de evento unificado (JSON), que se envía a una cola de mensajes (Kafka o RabbitMQ), donde los servicios suscriptores lo consumen y luego lo almacenan en la base de datos. De este modo, al cambiar equipos o puestos de trabajo solo es necesario modificar el gateway, sin necesidad de reescribir el sistema principal de negocio .
Puerta de enlace de interfaz
Existen dos tipos de interfaces externas:
- Parte aguas arriba : ERP o MES envían órdenes de trabajo, pedidos de venta y BOM. Esta es la fuente principal de datos , y este sistema solo realiza lectura, no escritura, para evitar que ambos sistemas modifiquen mutuamente el estado de las órdenes de trabajo.
- Parte aguas abajo : el sistema financiero requiere datos sobre horas trabajadas y costos; el sistema de clientes necesita información sobre el progreso de entregas; y el sistema de proveedores debe consultar el estado de los conjuntos completos. Las partes aguas abajo utilizan “disparos de eventos” o “lecturas programadas”, y no está permitido que escriban en sentido contrario el estado de las órdenes de trabajo en este sistema.
Principios de diseño de la interfaz: El flujo de eventos solo sale, no entra . Este sistema es la fuente de la verdad, mientras que los sistemas externos son suscriptores. Si se respeta esta regla, siempre habrá una única versión verdadera del progreso.
Puerta de entrada a la aceptación
La aceptación no consiste en comprobar si “las funciones funcionan”, sino en tres aspectos:
- Veracidad de los datos : Se seleccionan aleatoriamente 5 órdenes de trabajo y, comparándolas con la pizarra blanca o con las grabaciones en vivo, se verifica que la diferencia entre el registro del sistema y la hora real de inicio y finalización no supere los 5 minutos.
- Cierre de anomalías : Se crea una anomalía por falta de material y se verifica que desde su creación por el jefe de turno, pasando por su tratamiento por el encargado de la planificación, hasta la reposición de materiales por compras y la recuperación del puesto de trabajo, todo quede debidamente registrado y que en la cola de anomalías se pueda rastrear su avance en menos de 5 minutos.
- Comparación del ritmo de producción : Durante una semana consecutiva se registra el ritmo real de cada puesto de trabajo y se compara con las normas establecidas en el proceso; si la diferencia supera el 30%, se emite automáticamente una alerta.
Solo cuando se superan estos tres puntos se puede considerar que “el progreso del proceso realmente se ve”.
Conclusión: Secuencia de implementación, riesgos e indicadores
Los proyectos de este tipo se implementan en tres fases, sin intentar hacerlo todo de una vez:
- Primera fase (1-2 meses) : Se instala primero el tablero del jefe de turno en el terminal del puesto de trabajo, cubriendo únicamente una línea de producción . El objetivo es que “el 80% de las notas en la pizarra blanca se sincronicen automáticamente con el sistema”.
- Segunda fase (2-3 meses) : Se añaden el PC del encargado de la planificación, la cola de anomalías y la adquisición directa de equipos, extendiendo la cobertura a todas las principales líneas de producción de la planta. El objetivo es que “ya no sea necesario llamar para preguntar por el progreso en el sitio”.
- Tercera fase (según demanda) : Se conecta con los sistemas ERP, financiero y de clientes para realizar optimización del ritmo de producción y análisis SPC. Esta fase no es obligatoria; tras completar las dos primeras se evaluará la retroalimentación del sitio antes de decidir si proceder.
Riesgos comunes:
- Resistencia en el sitio : Miedo a ser monitoreado y comparado. Solución: La interfaz muestra únicamente el puesto de trabajo, no a las personas; los indicadores se aplican solo a nivel de equipo, sin clasificaciones individuales.
- Omisión en la recopilación de datos : Los equipos antiguos carecen de puertos de comunicación, por lo que solo se puede utilizar un lector de códigos de barras como sustituto. En la aceptación se debe confirmar que la tasa de omisión no supere el 5%.
- Distorsión de las horas trabajadas : Los operarios, para “alcanzar las cifras”, inician y detienen repetidamente sus tareas. El sistema detecta múltiples inicios en el mismo puesto dentro de 5 minutos y los registra directamente como anomalías.
Solo hay tres indicadores para evaluar si el proyecto ha sido exitoso:
- Número de llamadas del encargado de la planificación : Tras la puesta en marcha, disminuye en más del 50%.
- Tiempo promedio de respuesta ante anomalías : Se reduce de horas a minutos.
- Progreso visible para los clientes : La tasa de reclamaciones por retrasos en las entregas disminuye en más del 30%.
Al llevar estos tres indicadores al sitio, se libera la pizarra blanca de la pared y se considera que el tema del progreso ya ha sido realmente resuelto.