
Pembukaan: Mengapa “papan kemajuan” di dinding bengkel selalu dua hari lebih cepat daripada sistem?
Masuk ke sebuah pabrik yang bergerak di bidang permesinan, di dinding ruang rapat tergantung sebuah papan tulis putih, di atasnya ditempelkan banyak catatan berwarna-warni, masing-masing bertuliskan nomor pekerjaan, proses kerja pada shift tersebut, serta nomor mesin. Setiap malam, manajer jaga harus mengganti catatan-catatan itu. Keesokan paginya, sang pemilik datang ke bengkel dan bertanya: “Apakah pekerjaan batch kemarin sudah selesai semua?” Direktur bengkel pun mengeluarkan papan tersebut, sambil memicingkan mata untuk menghitung catatan.
Di pabrik yang sama, seringkali ada dua jenis “kemajuan”: satu berupa papan tulis dan catatan, satunya lagi berupa status pekerjaan dalam sistem ERP atau MES. Yang pertama adalah kenyataan di lapangan, sedangkan yang kedua adalah angka untuk keuangan dan pelanggan. Ketidaksesuaian antara keduanya adalah hal yang biasa; jika keduanya bisa selaras, itu baru berita.
Ini bukan kasus khusus di satu pabrik saja. Kami telah melihat bengkel-bengkel, mulai dari bengkel kecil dengan belasan orang hingga pabrik perakitan besar dengan ribuan karyawan, semuanya mengalami masalah serupa:
- Rencana produksi tidak sampai ke posisi kerja: Perencana menempatkan 30 lembar pekerjaan di sistem, namun di bengkel hanya terlihat 8 lembar, sisanya “hanya tergantung di sistem”.
- Kemajuan bergantung pada pertanyaan: Petugas penjadwalan menelepon puluhan kali sehari untuk bertanya “Sudah sampai mana pekerjaan ini?”, sementara mandor pun tidak dapat mengingat dengan jelas sampai di tahap mana beberapa proses telah berjalan.
- Jam kerja tidak sesuai dengan kenyataan: Petugas pencatat waktu mengisi formulir setiap 4 jam sekali, lalu menambahkan data secara bersamaan dua jam sebelum jam pulang; angka yang dilaporkan ternyata berbeda 20% hingga 40% dari ritme kerja sebenarnya.
- Tidak ada yang memantau keadaan abnormal: Pada suatu proses tertentu, material belum tiba setelah tiga hari menunggu, namun tak seorang pun menyadari; baru ketika pelanggan mendesak pengiriman barulah diketahui bahwa ada satu komponen yang hilang.
Masalahnya bukan pada perangkat lunak mana yang tidak digunakan, melainkan pada titik pengumpulan data antara “lapangan” dan “sistem” yang terputus. Papan tulis di dinding lebih akurat daripada ERP karena berada tepat di samping mesin, dikelola oleh orang yang langsung melihat kondisi di lapangan; sedangkan ERP seringkali melewati tiga tingkat: dari mandor ke kepala tim hingga petugas penjadwalan, setiap tingkat melakukan entri ulang, sehingga setiap langkah bisa saja terlambat atau salah.
Berikut ini adalah rincian bagaimana sistem ini harus dirancang dan diterapkan agar papan tulis di dinding perlahan-lahan bisa kosong.
01 Bagaimana memecah bisnis: Memotong “kemajuan” menjadi tindakan terkecil yang dapat dikumpulkan
Banyak proyek langsung memasukkan empat kata “kemajuan proses” sebagai satu kolom data. Padahal “kemajuan proses” adalah suatu keadaan majemuk: di posisi mana pekerjaan saat ini berada; siapa yang sedang mengerjakannya; berapa banyak yang sudah diselesaikan; berapa jam kerja yang telah digunakan; apakah kualitasnya memenuhi standar; apakah semua bahan sudah tersedia. Enam dimensi ini masing-masing harus dikumpulkan secara terpisah, tidak boleh digabungkan menjadi satu.
Secara rinci, pemecahannya adalah sebagai berikut:
- Posisi kerja: Setiap mesin atau posisi kerja memiliki nomor unik; dengan memindai kode QR atau kartu, dapat ditentukan “pekerjaan siapa yang sedang dikerjakan di mesin ini saat ini”.
- Pelaksana pekerjaan: Setiap proses awal, pemindahan, dan pelaporan pekerjaan pada setiap pekerjaan terhubung dengan nomor identitas pekerja. Bahkan jika bekerja secara berpasangan, operator utama tetap merupakan satu-satunya pencatat.
- Jumlah yang telah diselesaikan: Proses memiliki inspeksi awal, inspeksi berkala, serta penghitungan akhir. Jumlah bukanlah status; harus diperbarui dengan menekan tombol atau memindai kode.
- Jam kerja aktual: Selisih waktu antara proses awal dan akhir (dikumpulkan otomatis), ditambah dengan jeda-jeda di tengah (penambahan manual alasan penundaan).
- Status kualitas: Tiga catatan—inspeksi awal, inspeksi berkala, dan inspeksi akhir—berjalan secara terpisah; hanya nilai kelulusan yang diperbolehkan, tidak boleh hanya mencatat tingkat kelulusan.
- Kelengkapan bahan: Setiap bahan dalam daftar BOM dibagi menjadi tiga status—lengkap, belum lengkap, atau kekurangan bahan yang harus segera dipenuhi—dan terhubung dengan status pekerjaan.
Pecahkan keenam dimensi ini menjadi “aliran peristiwa” yang terpisah, bukan sekadar satu set kolom status. Peristiwa adalah catatan harian—siapa, kapan, di mesin mana, sampai tahap mana, serta apa saja anomali yang terjadi—semuanya dicatat. Status hanyalah pandangan yang disimpulkan dari aliran peristiwa; kolom status tidak boleh diisi secara manual.
02 Bagaimana merancang: Memperjelas batas peran, proses, data, dan antarmuka
Kesalahan paling umum yang sering terjadi pada tahap desain adalah “membuat aplikasi untuk diisi orang”, namun setelah dua tahun operasional, aplikasi hanya menampilkan halaman login dan password kosong. Masalahnya terletak pada ketidaksesuaian antara peran dan batas antarmuka.
Desain peran
Di bengkel ada empat jenis orang, dan masing-masing menggunakan antarmuka yang berbeda:
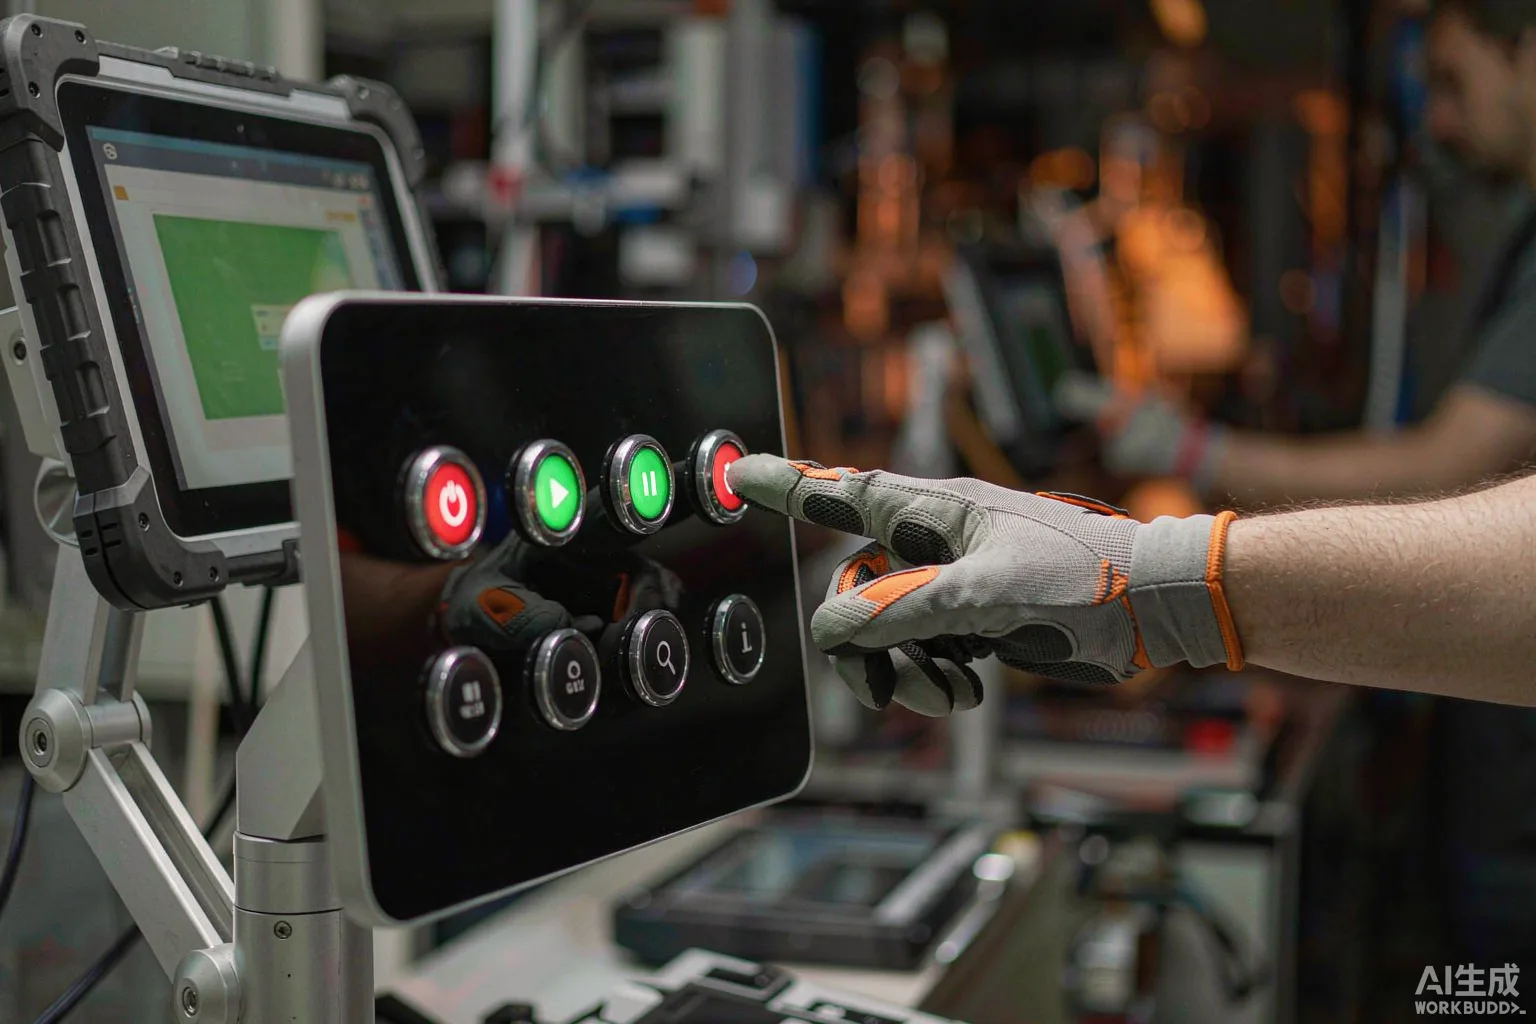
- Pekerja operasional: Menggunakan terminal posisi kerja dengan tombol besar atau tablet, hanya melihat “pekerjaan saya saat ini”; tiga tombol: mulai, jeda, selesai. Tidak boleh ada tabel di layar.
- Kepala tim: Menggunakan ponsel atau papan informasi bengkel, melihat status semua posisi kerja di shift mereka, dan hanya butuh 2 menit untuk menemukan “di mana terhambat”.
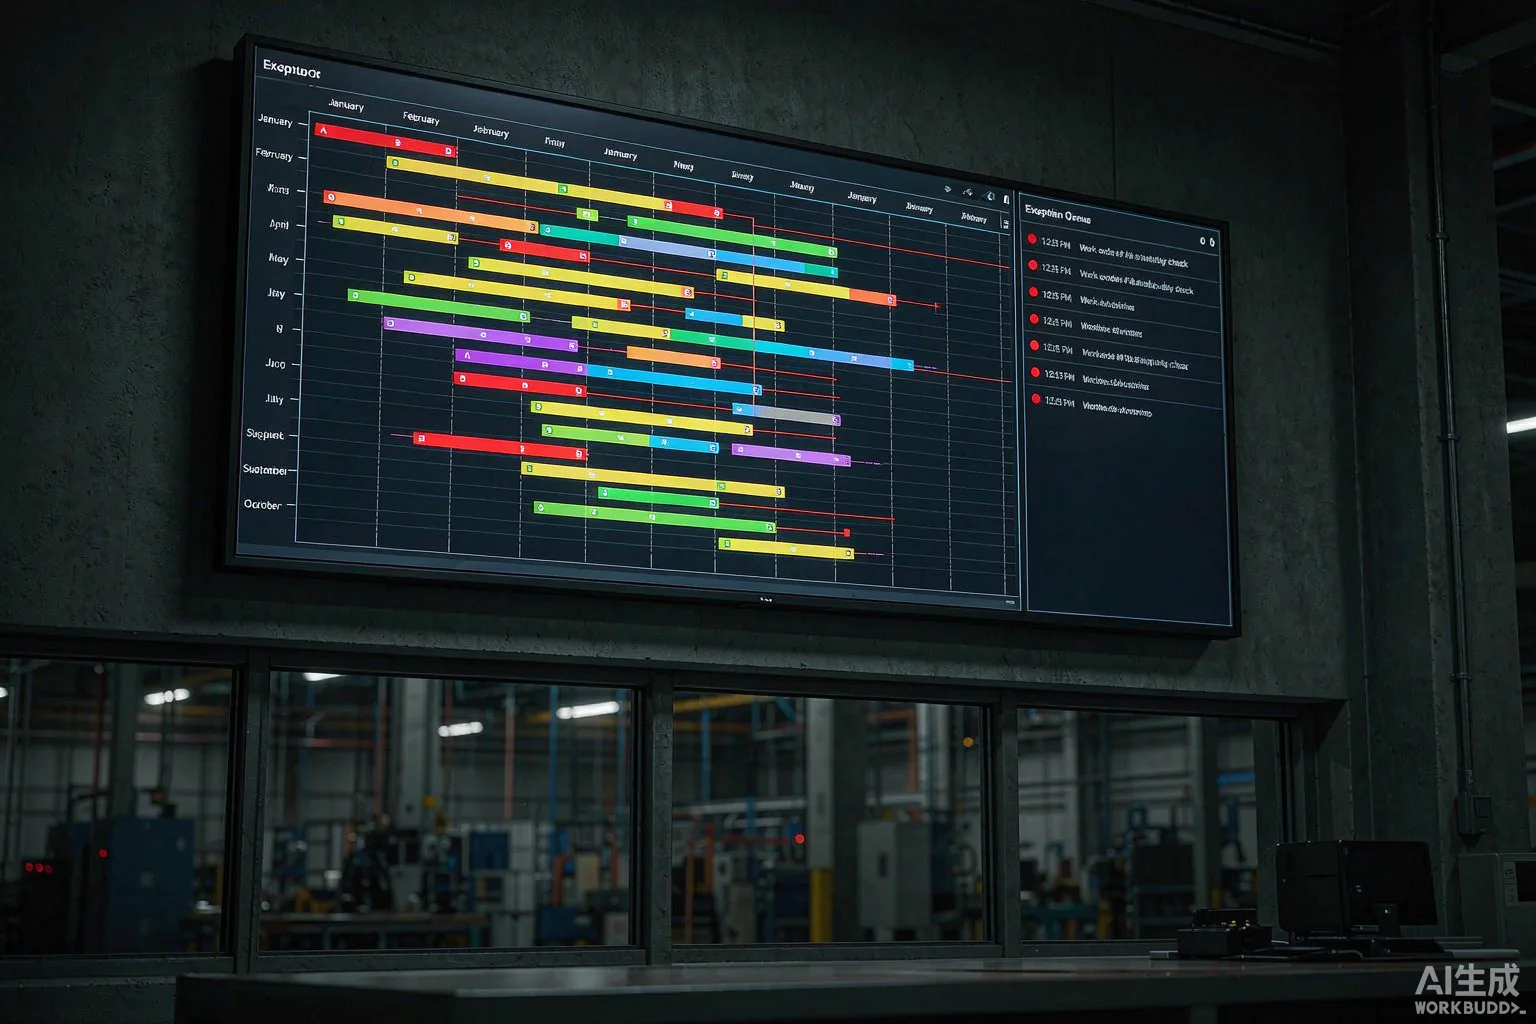
- Petugas penjadwalan atau perencana: Menggunakan PC, melihat diagram Gantt dan daftar anomali dari seluruh bengkel, dengan fokus pada penyesuaian jadwal dan respons terhadap keadaan abnormal.
- Kualitas atau proses: Akses terpisah, melihat tingkat kelulusan inspeksi awal, tingkat pengerjaan ulang, serta grafik tren SPC; tidak mengubah status pekerjaan secara langsung, hanya bisa memberikan keputusan “hentikan jalur produksi” atau “izinkan lanjut”.
Model data
Empat tabel inti, ditambah beberapa tabel pendukung, sudah cukup:
- work_order: Tabel utama pekerjaan, terhubung dengan pesanan penjualan, rencana produksi, dan produk.
- work_order_route: Rute proses, menentukan jumlah tiap tahap proses.
- route_event: Aliran peristiwa proses (catatan harian inti), mencatat siapa, kapan, di mesin mana, sampai tahap berapa.
- exception_log: Log anomali (kekurangan bahan, kerusakan peralatan, pengerjaan ulang kualitas).
Kolom status (status、current_step、progress_pct) semuanya dihitung secara real-time dari route_event, tidak disimpan; yang disimpan hanyalah peristiwa. Dengan cara ini, siapa pun yang mengubah pekerjaan, status selalu mengacu pada aliran peristiwa.
Batas antarmuka
Batas tiga jenis terminal harus digarisbawahi:
- Terminal posisi kerja: Memindai kode → memunculkan pekerjaan → menampilkan proses → tombol besar untuk mulai/jeda/selesai; tidak diperbolehkan mengisi kolom angka apa pun, semua angka ditulis otomatis oleh PLC atau pemindai kode.
- Papan informasi kepala tim: Tampilan grid posisi kerja di shift mereka, hijau normal, kuning melebihi ritme, merah abnormal. Klik merah langsung menuju detail log anomali.
- Operator PC: Diagram Gantt ditambah beban sumber daya dan antrian anomali, anomali harus dipisahkan ke dalam antrian tersendiri, tidak boleh dicampur dalam diagram Gantt sehingga orang “mencari anomali”.
03 Bagaimana mengembangkan: tiga pintu gerbang—pengumpulan data, antarmuka, dan penerimaan
Pada tahap pengembangan, prinsip utama adalah “membuat agar lapangan bersedia menggunakannya”. Syarat agar lapangan bersedia menggunakannya adalah “hanya perlu satu kali klik”, bukan “harus mengisi banyak sekali data”. Di balik itu ada tiga pintu gerbang.
Pintu gerbang pengumpulan data
Pengumpulan data dibagi menjadi tiga lapisan:
- Pengumpulan langsung dari peralatan: CNC, mesin cetak injeksi, SMT menggunakan OPC UA atau Modbus, menuliskan sinyal hidup/mati, nomor program saat ini, serta jumlah produksi secara real-time ke dalam aliran peristiwa. Bagian ini paling sulit namun bernilai paling tinggi; setelah selesai, tidak lagi bergantung pada tenaga manusia.
- Pemindaian kode dengan tombol: di pos kerja manual digunakan pemindai kode (untuk bahan) + tombol besar (mulai/pause/selesai). Pemindai kode menggunakan USB HID, outputnya berupa string, tidak melakukan OCR, tidak melakukan pengenalan gambar, karena jika jaringan di lokasi terganggu, gambar akan menjadi tidak valid.
- Penimbangan/penghitungan/grating: Penimbangan bahan, penghitungan komponen, dan kisi cahaya keselamatan semuanya menggunakan sinyal PLC yang diubah menjadi OPC.
Tiga lapisan menggunakan satu layanan gateway pengumpulan data, dan gateway tersebut menyeragamkan berbagai protokol menjadiFormat acara terpadu(JSON), ditulis ke dalam antrean pesan (Kafka atau RabbitMQ), lalu dikonsumsi oleh layanan berlangganan sebelum ditulis ke database. Dengan cara ini, saat mengganti peralatan atau posisi pemrosesan, hanya perlu mengubah gateway,Tidak menulis ulang sistem bisnis utama。
Gerbang antarmuka
Antarmuka eksternal terdiri dari dua jenis:
- Hulu: ERP atau MES mengirimkan work order, pesanan penjualan, dan BOM. Ini adalahSumber data utama, sistem ini hanya membaca dan tidak menulis, untuk menghindari perubahan status work order antara dua sistem.
- Hilir: Sistem keuangan memerlukan jam kerja dan biaya; sistem pelanggan memerlukan progres pengiriman; sistem pemasok harus memantau status penyusunan set. Pihak hilir menggunakan "pemicu peristiwa" atau "pengambilan terjadwal", dan tidak diperbolehkan untuk mengubah status tiket kerja di sistem ini secara manual.
Prinsip desain antarmuka:Aliran peristiwa hanya keluar, tidak masuk. Sistem ini adalah sumber kebenaran, sedangkan sistem eksternal adalah pelanggan. Dengan mematuhi aturan ini, hanya akan ada satu kebenaran mengenai progres.
Pintu gerbang penerimaan
Penerimaan bukanlah "apakah fungsinya dapat digunakan", melainkan tiga hal:
- Ketepatan data: Secara acak memilih 5 tiket kerja, kemudian membandingkannya dengan papan putih atau rekaman kamera di lokasi, untuk memastikan bahwa kesalahan antara catatan sistem dan waktu mulai serta selesai yang sebenarnya tidak melebihi 5 menit.
- Lingkaran penutupan yang tidak normal: Buat sebuah anomali kekurangan bahan, verifikasi bahwa dari pembuatan oleh ketua tim kerja, penanganan oleh dispatcher, pengadaan tambahan bahan hingga pemulihan stasiun kerja, seluruh proses tercatat dengan jelas, dan dalam waktu 5 menit dapat dilihat pergerakannya di antrian anomali.
- Perbandingan ritme: Selama satu minggu berturut-turut, statistikkan ritme kerja aktual setiap pos kerja, bandingkan dengan standar proses; jika selisihnya melebihi 30%, secara otomatis akan mengeluarkan laporan peringatan.
Ketiga hal ini harus diselesaikan baru dapat dikatakan bahwa “progres proses benar-benar terlihat”.
Penutup: Urutan, risiko, dan indikator pelaksanaan
Proyek jenis ini diluncurkan dalam tiga tahap, jangan langsung selesai dalam satu kali:
- Periode pertama (1–2 bulan): Pertama-tama, buka papan kerja lembur di terminal stasiun kerja,Hanya mencakup satu lini produksi. Tujuannya adalah "80% dari catatan tempel di papan putih dapat secara otomatis disinkronkan ke dalam sistem".
- Tahap kedua (2-3 bulan): Menambahkan PC operator penjadwalan, antrian abnormal, serta pengambilan langsung data peralatan, sehingga mencakup seluruh lini produksi utama di pabrik. Tujuannya adalah “di lokasi kerja tidak perlu lagi menelepon untuk menanyakan progres”.
- Edisi ketiga (sesuai permintaan): Menghubungkan ERP, sistem keuangan, dan sistem pelanggan untuk melakukan optimasi ritme produksi serta analisis SPC. Tahap ini tidak wajib; setelah menyelesaikan dua tahap sebelumnya, kami akan memutuskan berdasarkan umpan balik di lapangan.
Risiko umum:
- Penolakan di lokasi: Takut dipantau dan dibandingkan. Solusi: Antarmuka hanya menampilkan posisi kerja, bukan orang; metrik hanya diterapkan pada tingkat tim, bukan peringkat individu.
- Pelaporan yang terlewatkan: Peralatan lama tidak dilengkapi port komunikasi, sehingga hanya dapat digantikan dengan pemindai kode batang. Dalam proses penerimaan, harus dipastikan bahwa tingkat pelaporan yang terlewat tidak melebihi 5%.
- Ketidakakuratan jam kerja: Operator berulang kali memulai dan menghentikan pekerjaan demi "mengumpulkan angka". Sistem mendeteksi bahwa pada posisi kerja yang sama, terjadi beberapa kali pemulaan dalam waktu 5 menit, sehingga langsung dianggap sebagai anomali.
Indikator keberhasilan proyek hanya ada tiga:
- Jumlah panggilan telepon dari petugas penjadwalan: Setelah diluncurkan, turun lebih dari 50%.
- Durasi respons rata-rata yang tidak normal: Dari tingkat jam menjadi tingkat menit.
- Kemajuan yang dapat diperiksa oleh pelanggan: Tingkat keluhan atas keterlambatan pengiriman menurun lebih dari 30%.
Bawa ketiga indikator ini ke lokasi, biarkan papan tulis di dinding kosong, maka urusan progres pun bisa dikatakan benar-benar selesai.