
शुरुआत: कारखाने की दीवार पर लगा “प्रोग्रेस बोर्ड” हमेशा सिस्टम से दो दिन पहले क्यों होता है
एक मशीनिंग कारखाने में घुसते ही, कमरे की दीवार पर एक सफेद बोर्ड लटका हुआ था, जिस पर रंग-बिरंगी नोटपैड चिपके हुए थे। हर नोट पर वर्कऑर्डर नंबर, उस शिफ्ट का प्रक्रिया और मशीन नंबर लिखा हुआ था। हर रात ड्यूटी मैनेजर इन नोटों को बदल देता था। अगली सुबह, मालिक कारखाने में आकर पूछता, “क्या कल का काम पूरा हो गया?” तो कारखाने के प्रमुख उस बोर्ड को निकालकर आंखें बंद करके नोटों की गिनती करते।
एक ही कारखाने में अक्सर दो तरह की “प्रोग्रेस” होती है: एक है सफेद बोर्ड और नोटपैड, दूसरी है ERP या MES में वर्कऑर्डर की स्थिति। पहली वास्तविकता का प्रतिनिधित्व करती है, जबकि दूसरी वित्तीय और ग्राहकों के लिए आंकड़े होते हैं। दोनों के बीच असंगति आम बात है, और अगर दोनों एक जैसे हों तो वह खबर बन जाती है।
यह किसी एक कारखाने की विशेषता नहीं है। हमने ऐसे कई कारखाने देखे हैं, जिनमें दस लोगों की छोटी वर्कशॉप से लेकर हजारों कर्मचारियों वाले पूर्ण मशीन निर्माण कारखाने तक, सभी में ऐसी समस्याएं देखी गई हैं:
- उत्पादन योजना कार्यस्थल तक नहीं पहुंचती: योजनाकार ने सिस्टम में 30 वर्कऑर्डर बनाए, लेकिन कारखाने में केवल 8 दिखाई देते हैं; बाकी “सिस्टम में लटके” हैं।
- प्रोग्रेस के लिए पूछना पड़ता है: डिस्पैचर दिनभर में दर्जनों फोन करके पूछता है, “यह काम कहाँ पहुँचा है?” और वर्कमैन भी याद नहीं रख पाता कि कितनी प्रक्रियाएँ कहाँ तक पहुँची हैं।
- कार्य के समय और वास्तविकता में असंगति होती है: वर्क रिपोर्टर हर 4 घंटे में एक फॉर्म भरता है, लेकिन शेष समय में जब वह छुट्टी पर जाता है तो उसे एक साथ भर देता है; इससे आंकड़े और वास्तविक गति में 20% से 40% तक का अंतर हो जाता है।
- असामान्य स्थिति का कोई निगरानी नहीं होता: किसी प्रक्रिया में तीन दिन तक कच्चा माल नहीं पहुँचा, लेकिन किसी को इसका पता नहीं चला; जब ग्राहक डिलीवरी के लिए जल्दी करने के लिए कहता है तब पता चलता है कि एक कलपुर्जा गायब है।
समस्या किसी सॉफ्टवेयर के उपयोग न होने में नहीं है, बल्कि “फ़ील्ड” और “सिस्टम” के बीच डेटा एकत्र करने की श्रृंखला टूट जाने में है। दीवार पर लगा सफेद बोर्ड ERP से अधिक सटीक होता है, क्योंकि वह मशीन के पास खड़ा होकर, फ़ील्ड में देखने वाले लोगों द्वारा बनाए रखा जाता है; जबकि ERP में तीन लेयर होती है: वर्कमैन से लीडर तक, फिर डिस्पैचर तक, और हर लेयर में डेटा फिर से दर्ज किया जाता है, जिससे हर लेयर में एक कदम या गलती हो सकती है।
आइए इस प्रणाली को तोड़कर देखें कि इसे कैसे डिज़ाइन किया जाए और कैसे लागू किया जाए, ताकि दीवार पर लगा सफेद बोर्ड धीरे-धीरे खाली हो जाए।
01 व्यवसाय को कैसे तोड़ें: “प्रोग्रेस” को एकत्र करने योग्य छोटे-छोटे कार्यों में विभाजित करें
कई परियोजनाएँ शुरू होते ही “प्रक्रिया की प्रगति” शब्द को एक फ़ील्ड के रूप में लिख देती हैं। लेकिन वास्तव में “प्रक्रिया की प्रगति” एक संयुक्त स्थिति है: वर्कऑर्डर किस कार्यस्थल पर है、 कौन इसे कर रहा है、 इसे कितना काम किया गया है、 कितना समय लगा है、 क्या गुणवत्ता ठीक है、 क्या सामग्री पूरी है। इन छह आयामों में से प्रत्येक को अलग-अलग एकत्र करना चाहिए, एक साथ नहीं।
विशिष्ट रूप से इन्हें इस प्रकार तोड़ा जाता है:
- कार्यस्थल: हर मशीन या कार्यस्थल का एक विशिष्ट नंबर होता है, जिसे स्कैन या कार्ड स्वैप करके यह पता लगाया जा सकता है कि “अभी यह मशीन किसके काम पर है”।
- कार्य करने वाला व्यक्ति: हर वर्कऑर्डर की शुरुआती प्रक्रिया, स्थानांतरण प्रक्रिया और रिपोर्ट प्रक्रिया को एक वर्कर नंबर से जोड़ा जाता है। चाहे वह गुरु-शिष्य का सहयोग हो, लेकिन मुख्य कार्यकर्ता ही एकमात्र रिकॉर्ड रखने वाला होता है।
- किया गया मात्रा: प्रक्रिया में शुरुआती जांच, बीच की जांच और अंतिम गिनती होती है। मात्रा स्थिति नहीं है, बल्कि एक बटन दबाने या कोड स्कैन करने से ही अपडेट होती है।
- वास्तविक कार्य का समय: शुरुआती और अंतिम प्रक्रिया के समय के अंतर (स्वचालित रूप से एकत्र), साथ ही बीच के रुकने के समय (असामान्य रुकने के कारणों को मैनुअल रूप से दर्ज करना)।
- गुणवत्ता की स्थिति: शुरुआती जांच, बीच की जांच और अंतिम जांच के तीन रिकॉर्ड होते हैं; जो ठीक है, रिवर्क किया गया या नष्ट कर दिया गया—इन सभी को अलग-अलग आगे बढ़ाया जाता है, और केवल गुणवत्ता की दर भरने की अनुमति नहीं है।
- सामग्री की पूर्णता: BOM में हर सामग्री के लिए तीन स्थितियाँ होती हैं—पूरी, अधूरी या कमी वाली और उसे पूरा करने की प्रतीक्षा—जो वर्कऑर्डर की स्थिति से जुड़ी होती है।
इन छह आयामों को अलग-अलग “इवेंट फ्लो” में तोड़ दें, न कि एक साथ स्थिति के फ़ील्ड में। इवेंट एक लेनदेन की रिकॉर्डिंग है—कौन, कब, किस मशीन पर, किस हिस्से तक पहुँचा, किस तरह की असामान्यता हुई—ये सब दर्ज किए जाते हैं। स्थिति इवेंट फ्लो से निकलने वाला एक दृश्य है, और स्थिति के फ़ील्ड को मैनुअल रूप से भरने की अनुमति नहीं है।
02 डिज़ाइन कैसे करें: भूमिकाओं, प्रक्रियाओं, डेटा और इंटरफ़ेस की सीमाओं को स्पष्ट रूप से खींचें
डिज़ाइन के दौरान सबसे आम गलती यह है कि “एक ऐप बनाकर लोगों को भरने के लिए कह दिया जाता है”, लेकिन दो साल बाद ऐप में केवल लॉगिन पेज और खाली पासवर्ड ही दिखाई देते हैं। समस्या भूमिकाओं और इंटरफ़ेस के असंगति में है।
भूमिका डिज़ाइन
कारखाने में चार प्रकार के लोग होते हैं, और हर प्रकार के लोगों के लिए अलग-अलग इंटरफ़ेस होता है:
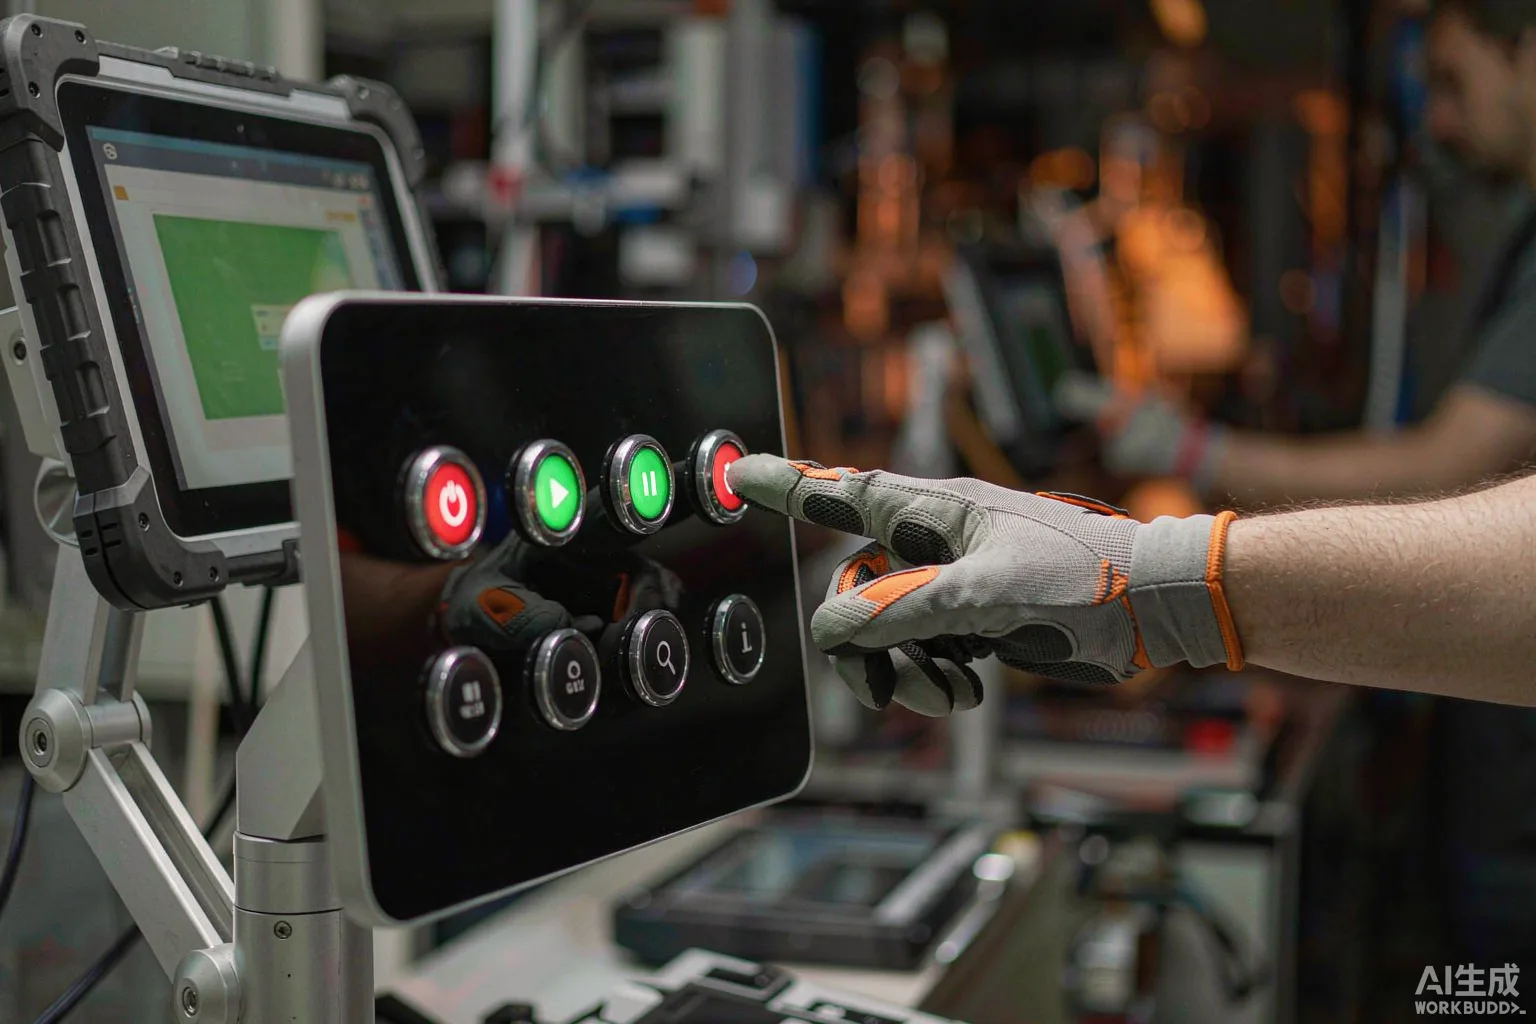
- ऑपरेटर: बड़े बटन वाले कार्यस्थल टर्मिनल या टैबलेट का उपयोग करते हुए, उन्हें केवल “मेरे हाथ में यह वर्कऑर्डर” दिखाई देता है, जिसमें तीन बटन होते हैं: शुरू, रोकना और खत्म करना। स्क्रीन पर कोई टेबल नहीं दिखाई देती।
- शिफ्ट लीडर: मोबाइल फोन या कारखाने के बोर्ड का उपयोग करते हुए, वह अपनी शिफ्ट के सभी कार्यस्थलों की स्थिति देखता है और 2 मिनट में पता लगा लेता है कि “कहाँ फंसा है”।
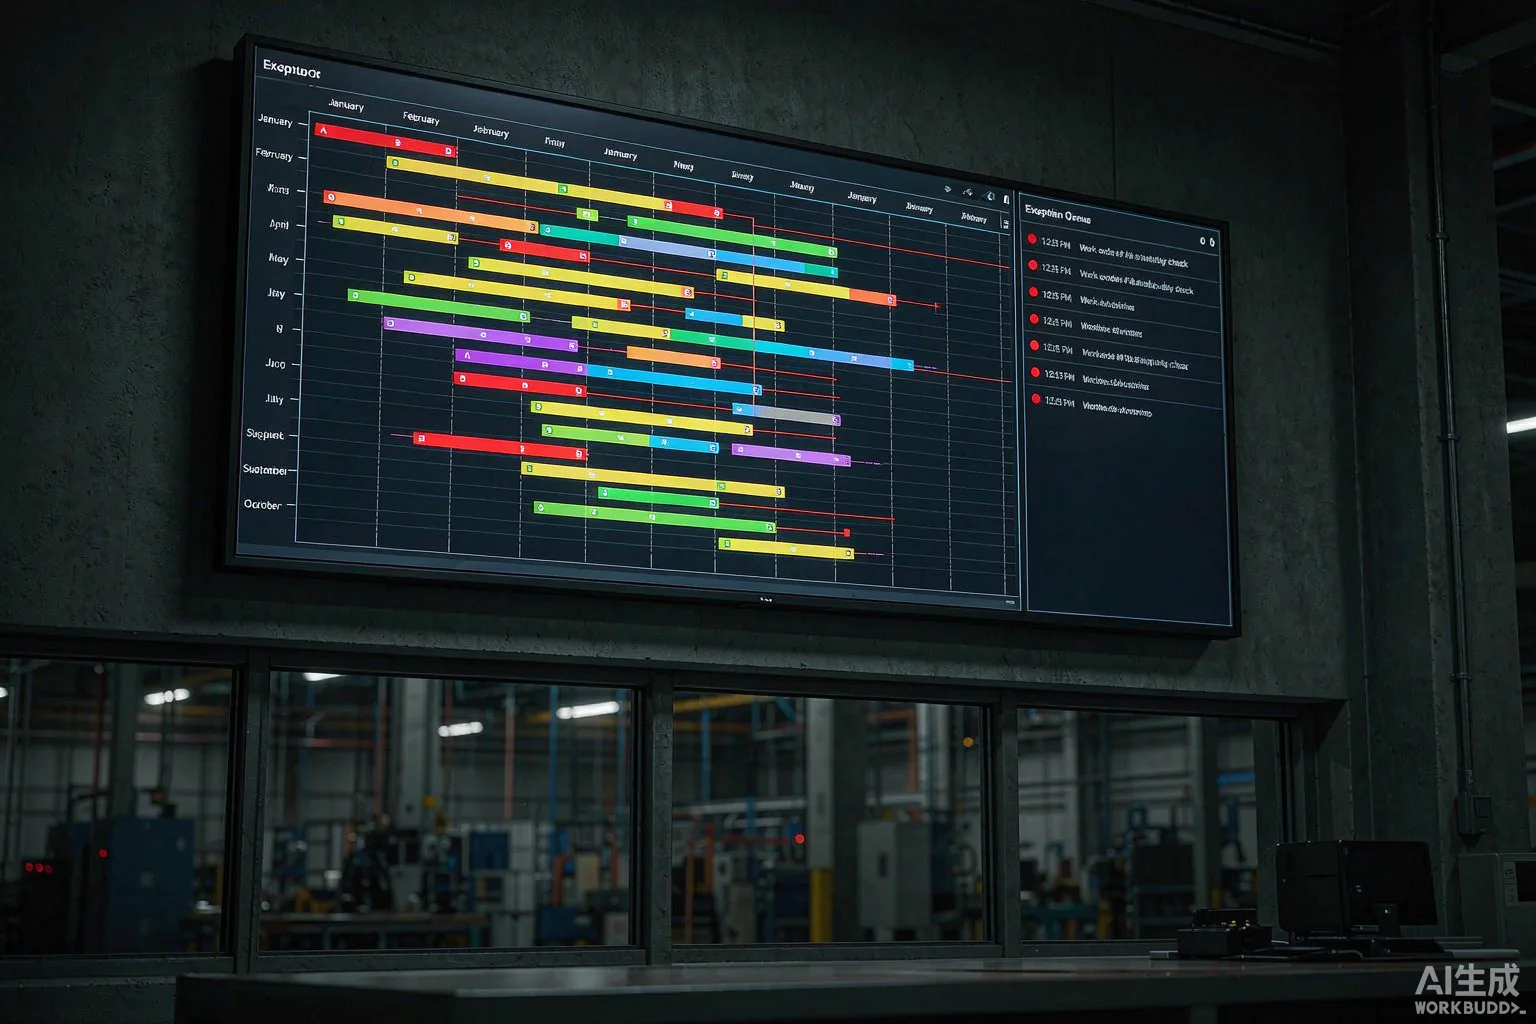
- डिस्पैचर या योजनाकार: PC का उपयोग करते हुए, वह पूरे कारखाने के सभी कार्यस्थलों के गैंट चार्ट और असामान्यता सूची को देखता है, जिसमें शेड्यूलिंग समायोजन और असामान्यता के जवाब का विशेष ध्यान होता है।
- गुणवत्ता या प्रक्रिया: अलग एंट्री, शुरुआती जांच की दर, रिवर्क की दर और SPC ट्रेंड चार्ट को देखते हुए, और वर्कऑर्डर की स्थिति को सीधे नहीं बदलते, बल्कि केवल “लाइन रोकना” या “रिलीज़” का निर्णय लेते हैं।
डेटा मॉडल
मुख्य चार टेबल और कुछ सहायक टेबल ही काफी हैं:
- work_order: वर्कऑर्डर का मुख्य टेबल, जिसमें बिक्री ऑर्डर, योजना ऑर्डर और उत्पाद लिंक होते हैं।
- work_order_route: प्रक्रिया मार्ग, जिसमें हर प्रक्रिया के नोड पर कितना काम किया गया है।
- route_event: प्रक्रिया के इवेंट फ्लो (मुख्य लेनदेन की रिकॉर्डिंग), कौन, कब, किस मशीन पर, किस हिस्से तक पहुँचा।
- exception_log: असामान्यता का रिकॉर्ड (कच्चा माल की कमी, उपकरण की खराबी, गुणवत्ता के रिवर्क)।
स्थिति के फ़ील्ड (status、current_step、progress_pct) सभी route_event से रियल-टाइम में निकलते हैं, और उन्हें डिस्क नहीं किया जाता; डिस्क में रखे जाने वाले केवल इवेंट होते हैं। इस तरह, जो भी व्यक्ति वर्कऑर्डर को बदले, स्थिति हमेशा इवेंट फ्लो के अनुसार होगी।
इंटरफ़ेस की सीमाएँ
तीन प्रकार के टर्मिनल की सीमाएँ स्पष्ट रूप से खींची जानी चाहिए:
- कार्यस्थल टर्मिनल: स्कैन → वर्कऑर्डर निकालना → प्रक्रिया दिखाना → बड़े बटन से शुरू/रोकना/खत्म करना; किसी भी संख्या फ़ील्ड को भरने की अनुमति नहीं है, सभी संख्याएँ PLC या स्कैनर द्वारा स्वचालित रूप से लिखी जाती हैं।
- शिफ्ट लीडर का बोर्ड: अपनी शिफ्ट के कार्यस्थलों का ग्रिड व्यू, हरे रंग को सामान्य, पीले रंग को अतिरिक्त गति और लाल रंग को असामान्यता के रूप में दर्शाता है। लाल रंग पर क्लिक करने से सीधे असामान्यता के रिकॉर्ड की विवरण तक पहुँचा जा सकता है।
- डिस्पैचर PC: गैंट चार्ट के साथ संसाधन लोड और असामान्य लाइन, असामान्य को अवश्य लाइन में विभाजित करना चाहिए , उन्हें गैंट चार्ट में मिलाकर लोगों को "असामान्य खोजने" के लिए नहीं छोड़ा जा सकता।
03 विकास कैसे करें: संग्रहण, इंटरफ़ेस और अनुमोदन तीन बाधाएँ
विकास चरण का मुख्य मुद्दा है "मैदान पर उपयोग करने के लिए तैयार करना"। मैदान पर उपयोग करने की शर्त है "एक बार दबाना है", न कि "एक ढेर भरना है"। इसके पीछे तीन बाधाएँ हैं।
संग्रहण बाधा
संग्रहण तीन स्तरों में होता है:
- उपकरण सीधे संग्रहण : CNC, इंजेक्शन मोल्डिंग मशीन, SMT OPC UA या Modbus का उपयोग करते हुए, चालू-बंद सिग्नल, वर्तमान प्रोग्राम नंबर और काउंट को इवेंट फ़्लो में रीयल-टाइम में लिखते हैं। यह हिस्सा सबसे कठिन है लेकिन सबसे अधिक मूल्यवान है; एक बार कर लेने के बाद इसके लिए फिर कभी मानव सहायता की आवश्यकता नहीं पड़ती।
- स्कैन और बटन : मानव कार्य स्थल पर स्कैनर (सामग्री) + बड़ा बटन (शुरू/रोक/समाप्त) का उपयोग करते हैं। स्कैनर USB HID का उपयोग करता है, जिसका आउटपुट एक स्ट्रिंग होता है, OCR या छवि पहचान नहीं करता , क्योंकि मैदान का नेटवर्क एक बार छवि को देख लेता है तो वह बेकार हो जाती है।
- वजन/गणना/ग्रेटिंग : सामग्री के तराजू पर आने, भागों की गणना, सुरक्षा ग्रेटिंग, सभी PLC सिग्नल से OPC में बदल जाते हैं।
तीन मंजिलें एक ही कलेक्शन गेटवे सर्विस का उपयोग करती हैं, गेटवे विभिन्न प्रोटोकॉल को एकीकृत इवेंट फॉर्मेट (JSON) में परिवर्तित करता है, जिसे मैसेज ड्यू लाइन (Kafka या RabbitMQ) में लिखा जाता है, और इसे सब्सक्राइबर सर्विस द्वारा उपयोग करने के बाद डेटाबेस में लिखा जाता है। इस तरह, उपकरण या प्रोसेसिंग स्टेशन बदलने पर केवल गेटवे को ही बदला जाता है, और मुख्य व्यावसायिक प्रणाली को फिर से लिखने की आवश्यकता नहीं होती है ।
इंटरफ़ेस गेट
बाहरी इंटरफ़ेस दो प्रकार के होते हैं:
- अपस्ट्रीम : ERP या MES द्वारा वर्क ऑर्डर, सेल्स ऑर्डर, BOM जारी किया जाता है। यह मुख्य डेटा स्रोत है, इस प्रणाली में केवल पढ़ने की अनुमति है, लिखने की नहीं, ताकि दो प्रणालियों के बीच वर्क ऑर्डर की स्थिति में आपसी संशोधन से बचा जा सके।
- डाउनस्ट्रीम : वित्तीय प्रणाली को कार्य समय और लागत की आवश्यकता होती है; ग्राहक प्रणाली को डिलीवरी की प्रगति की आवश्यकता होती है; आपूर्तिकर्ता प्रणाली को बिल्ड-अप स्टेटस की जाँच करने की आवश्यकता होती है। डाउनस्ट्रीम "इवेंट ट्रिगर" या "टाइम्ड पुल" का उपयोग करता है, और डाउनस्ट्रीम द्वारा इस प्रणाली के वर्क ऑर्डर की स्थिति में रिवर्स लिखने की अनुमति नहीं है।
इंटरफ़ेस डिज़ाइन के सिद्धांत: इवेंट फ्लो केवल आउटपुट होता है, इनपुट नहीं होता है । यह प्रणाली इवेंट का स्रोत (source of truth) है, जबकि बाहरी प्रणालियाँ सब्सक्राइबर हैं। इस नियम का पालन करने से, प्रगति का एक ही सत्य हमेशा बना रहता है।
एक्सेप्टेंस गेट
एक्सेप्टेंस न केवल "फ़ंक्शन का काम करना" है, बल्कि तीन चीज़ों का भी है:
- डेटा की सत्यता : 5 वर्क ऑर्डर का रैंडम सैंपल लेकर, व्हाइटबोर्ड या फ़ील्ड कैमरा के साथ तुलना करके, प्रणाली में दर्ज समय और वास्तविक शुरुआत और समाप्ति के समय के बीच का अंतर 5 मिनट से अधिक नहीं होने की पुष्टि करें।
- असामान्य क्लोज लूप : एक अनुपूर्ति असामान्य बनाकर, टीम लीडर द्वारा बनाए जाने, शेड्यूलर द्वारा संसाधित होने, खरीदारी के ज़रिए आपूर्ति के लिए जाने और कार्यस्थल की बहाली तक के सभी चरणों को ट्रैक करें, और यह सब 5 मिनट के भीतर असामान्य कतार में देखा जा सके।
- बीट रिकॉर्ड की तुलना : एक लगातार सप्ताह तक प्रत्येक कार्यस्थल की वास्तविक बीट की गणना करें, और इसे प्रोसेस नॉर्म के साथ तुलना करें; अंतर 30% से अधिक होने पर स्वचालित रूप से एडवाइजरी जारी करें।
ये तीनों चीज़ें पार हो जाने पर ही "कार्य की प्रगति वास्तव में देखी जा सकती है"।
समापन: लैंडिंग का क्रम, जोखिम और संकेतक
इस तरह के प्रोजेक्ट को लॉन्च करने के लिए तीन चरणों में जाना चाहिए, एक बार में नहीं:
- पहला चरण (1-2 महीने) : पहले कार्यस्थल टर्मिनल पर टीम लीडर के लिए ओवरटाइम बोर्ड लगाएं, केवल एक प्रोडक्शन लाइन को कवर करें । लक्ष्य है "व्हाइटबोर्ड पर 80% नोट्स स्वचालित रूप से सिस्टम में सिंक्रनाइज़ हो जाएं"।
- दूसरा चरण (2-3 महीने) : शेड्यूलर PC, असामान्य कतार और उपकरणों के सीधे खरीद को जोड़ें, जिससे पूरे कारखाने की मुख्य प्रोडक्शन लाइनों को कवर किया जा सके। लक्ष्य है "फ़ील्ड में अब प्रगति के बारे में फ़ोन करने की आवश्यकता नहीं है"।
- तीसरा चरण (आवश्यकता के अनुसार) : ERP, वित्तीय और ग्राहक प्रणालियों से जुड़ें, बीट ऑप्टिमाइज़ेशन और SPC एनालिसिस करें। यह चरण अनिवार्य नहीं है; पहले दो चरणों के बाद फ़ील्ड फ़ीडबैक देखकर ही इसका निर्णय लिया जाएगा।
आम जोखिम:
- फ़ील्ड में विरोध : निगरानी और तुलना के डर से। समाधान: इंटरफ़ेस पर केवल कार्यस्थल दिखाया जाता है, व्यक्ति नहीं; संकेतक केवल टीम स्तर पर बनाए जाते हैं, व्यक्तिगत रैंकिंग नहीं।
- कलेक्शन में छूट की रिपोर्ट : पुराने उपकरणों में कम्युनिकेशन पोर्ट नहीं होता, इसलिए स्कैनर का उपयोग करना पड़ता है। एक्सेप्टेंस में छूट की दर 5% से अधिक नहीं होने की पुष्टि करनी पड़ती है।
- कार्य समय की विकृति : ऑपरेटर "संख्या बनाने" के लिए बार-बार शुरू और रोकते हैं। सिस्टम एक ही कार्यस्थल पर 5 मिनट के भीतर कई बार शुरू होने का पता लगाता है, जिसे सीधे असामान्य में शामिल कर दिया जाता है।
जांच के लिए तीन संकेतक ही महत्वपूर्ण हैं:
- शेड्यूलर की फ़ोन कॉल की संख्या : लॉन्च के बाद 50% से अधिक कम हो जाती है।
- असामान्य की औसत प्रतिक्रिया समय : घंटों से घटकर मिनटों में आ जाता है।
- ग्राहक द्वारा देखी जा सकने वाली प्रगति : डिलीवरी में देरी की शिकायतों की दर 30% से अधिक कम हो जाती है।
इन तीन संकेतकों को फ़ील्ड में लाकर, दीवार पर व्हाइटबोर्ड को खाली कर दें, तब ही प्रगति का काम वास्तव में पूरा होगा।