
Mở đầu: Tại sao “bảng tiến độ” trên tường nhà xưởng luôn sớm hơn hệ thống hai ngày
Bước vào một nhà máy gia công cơ khí, trên tường phòng họp treo một tấm bảng trắng, trên đó dán những tờ giấy ghi chú nhiều màu sắc, mỗi tờ ghi số phiếu công việc, quy trình sản xuất ca hôm đó và số máy. Mỗi tối, quản lý trực ca đều phải thay đổi các tờ ghi chú. Sáng hôm sau, sếp đến nhà xưởng hỏi: “Lô hàng hôm qua đã bàn giao xong chưa?” Trưởng phân xưởng lấy tấm bảng ra, nheo mắt đếm từng tờ ghi chú.
Cùng một nhà máy, thường có hai “tiến độ”: một là bảng trắng và ghi chú, còn lại là trạng thái đơn công việc trong ERP hoặc MES. Cái trước là hiện thực tại hiện trường, cái sau là con số dành cho kế toán và khách hàng. Hai thứ không khớp nhau là chuyện bình thường, còn nếu khớp thì mới là tin tức.
Đây không phải là trường hợp cá biệt của riêng một nhà máy nào. Chúng tôi đã gặp rất nhiều nhà xưởng, từ xưởng nhỏ chỉ mười mấy người cho đến nhà máy lắp ráp toàn bộ với hàng nghìn nhân viên, đều gặp vấn đề tương tự:
- Kế hoạch sản xuất không đến được vị trí làm việc: Nhân viên lập kế hoạch đã lên 30 phiếu công việc trong hệ thống, nhưng nhà xưởng chỉ thấy 8 phiếu, số còn lại “đang treo trong hệ thống”.
- Tiến độ phụ thuộc vào việc hỏi thăm: Người điều phối mỗi ngày gọi hàng chục cuộc điện thoại để hỏi “công việc này đến đâu rồi”, còn tổ trưởng cũng chẳng nhớ rõ mấy công đoạn đã đi đến đâu.
- Thời gian lao động báo cáo không khớp với thực tế: Nhân viên báo công mỗi 4 giờ điền một lần, đến gần hết ca mới bổ sung cùng lúc, khiến số liệu chênh lệch so với nhịp độ thực tế từ 20% đến 40%.
- Không ai theo dõi các sự cố bất thường: Có một công đoạn chờ nguyên liệu ba ngày mà không ai phát hiện; mãi đến khi khách hàng thúc giục mới biết thiếu một linh kiện.
Vấn đề không nằm ở việc phần mềm nào chưa được sử dụng, mà ở chỗ khâu thu thập dữ liệu giữa “hiện trường” và “hệ thống” bị đứt gãy. Bảng trắng trên tường thật hơn ERP vì nó được đặt ngay cạnh máy, do chính những người nhìn thấy hiện trường duy trì; còn ERP thì thường cách xa ba tầng: từ tổ trưởng đến nhóm trưởng rồi đến người điều phối, mỗi tầng lại nhập liệu lại một lần, và mỗi tầng đều có thể chậm một bước, sai một bước.
Dưới đây sẽ phân tích xem hệ thống này nên được thiết kế và triển khai như thế nào, để tấm bảng trắng trên tường dần dần trở nên rỗng không.
01 Cách phân tách nghiệp vụ: Chia “tiến độ” thành những hành động nhỏ nhất có thể thu thập được
Nhiều dự án ngay từ đầu đã coi bốn chữ “tiến độ công đoạn” như một trường dữ liệu duy nhất. Thực ra, “tiến độ công đoạn” là một trạng thái phức hợp: phiếu công việc đang ở vị trí nào, do ai đang thực hiện, đã hoàn thành bao nhiêu, đã tiêu tốn bao nhiêu thời gian lao động, chất lượng có đạt yêu cầu không, vật tư đã đầy đủ chưa. Sáu khía cạnh này, mỗi cái đều cần được thu thập độc lập, không thể gộp chung.
Cụ thể, cách phân tách như sau:
- Vị trí làm việc: Mỗi máy hoặc vị trí làm việc đều có một mã số duy nhất; quét mã hoặc quẹt thẻ là có thể xác định “hiện tại máy này đang làm công việc của ai”.
- Người thực hiện công việc: Mỗi công đoạn bắt đầu, chuyển tiếp và kết thúc đều gắn với một mã nhân viên. Ngay cả khi làm theo kiểu thầy trò, người đứng đầu vẫn là người duy nhất ghi chép.
- Số lượng đã hoàn thành: Công đoạn có kiểm tra đầu tiên, kiểm tra quá trình và đếm cuối cùng. Số lượng không phải là trạng thái, mà phải được cập nhật bằng cách nhấn nút hoặc quét mã.
- Thời gian lao động thực tế: Chênh lệch thời gian giữa công đoạn bắt đầu và kết thúc (tự động thu thập), cộng thêm khoảng thời gian tạm dừng (thủ công bổ sung lý do tạm dừng bất thường).
- Trạng thái chất lượng: Ba bước ghi chép—kiểm tra đầu tiên, kiểm tra quá trình và kiểm tra cuối cùng—di chuyển độc lập, không được phép chỉ điền tỷ lệ đạt.
- Vật tư đầy đủ: Mỗi vật tư trong BOM được phân thành ba trạng thái—đã đầy đủ, chưa đầy đủ hoặc thiếu nguyên liệu đang chờ bổ sung—liên kết với trạng thái đơn công việc.
Chia sáu khía cạnh này thành từng “luồng sự kiện” riêng biệt, chứ không phải một nhóm trường trạng thái. Sự kiện là bản ghi chép tuần tự: ai, khi nào, trên máy nào, làm đến đoạn nào, xảy ra bất thường gì—tất cả đều được ghi lại. Còn trạng thái là góc nhìn được suy ra từ luồng sự kiện; trường trạng thái không được phép do con người điền thủ công.
02 Cách thiết kế: Vạch rõ vai trò, quy trình, dữ liệu và ranh giới giao diện
Giai đoạn thiết kế dễ mắc bẫy nhất là “làm một ứng dụng để mọi người điền”, nhưng sau hai năm vận hành, ứng dụng chỉ còn trang đăng nhập và mật khẩu trống rỗng. Nguyên nhân nằm ở việc vai trò và giao diện không đồng bộ.
Thiết kế vai trò
Trong nhà xưởng có bốn loại người, mỗi loại dùng một giao diện khác nhau:
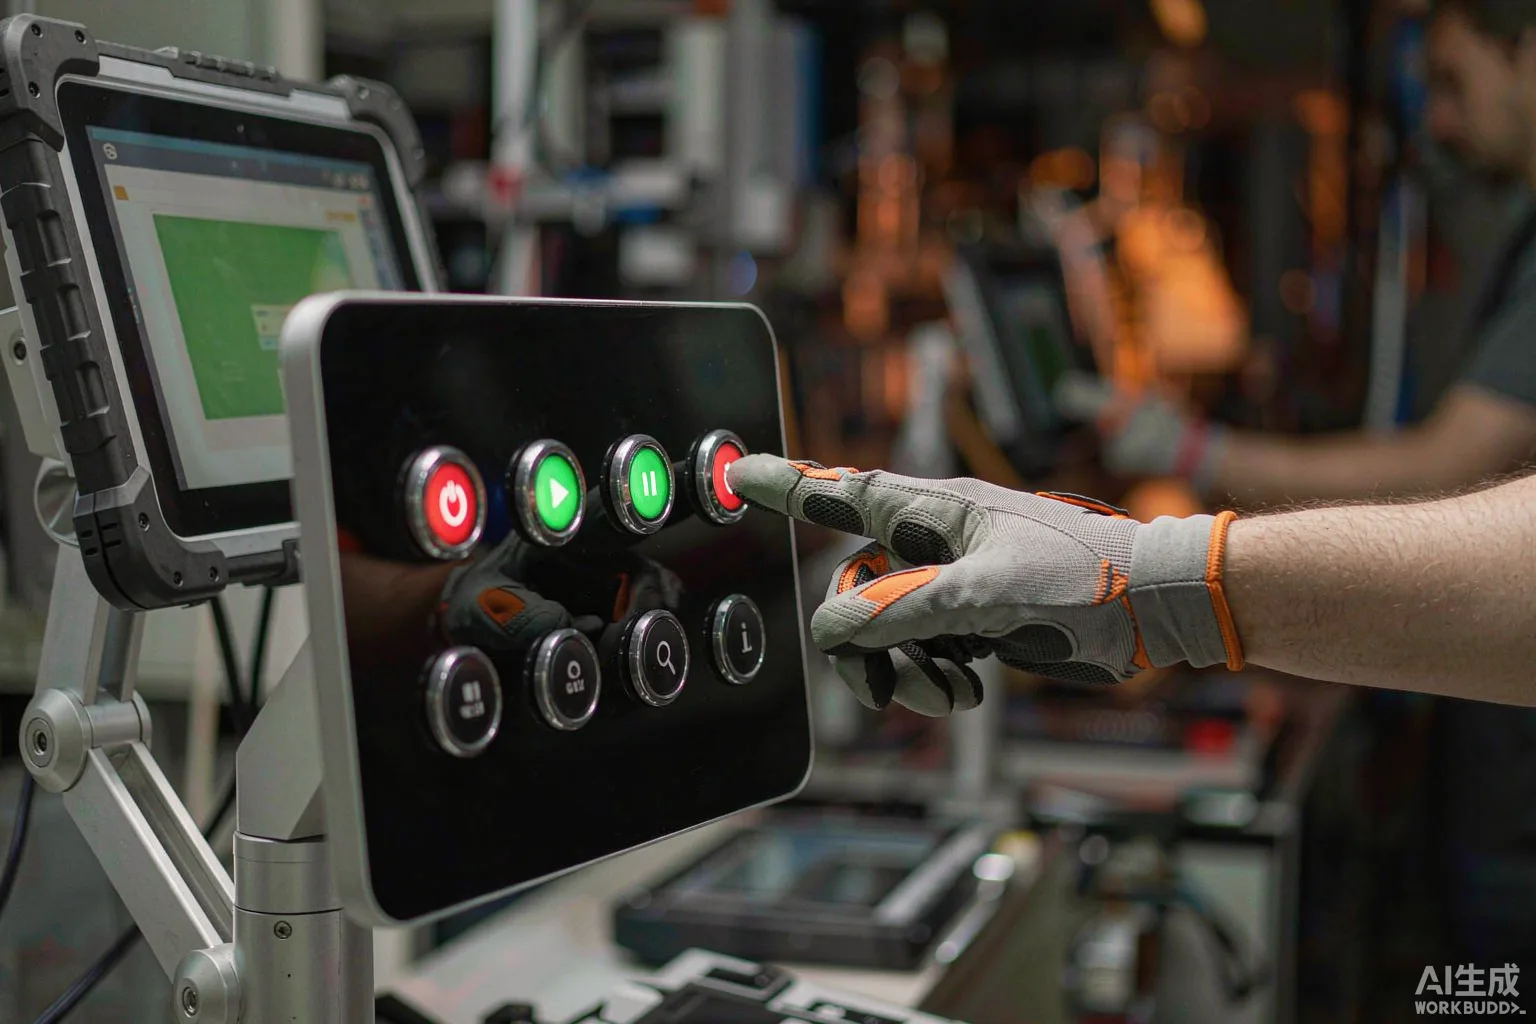
- Công nhân vận hành: Sử dụng thiết bị đầu cuối tại vị trí làm việc hoặc máy tính bảng có nút lớn, chỉ thấy “đơn công việc đang làm”, với ba nút: bắt đầu, tạm dừng, hoàn thành. Trên màn hình không được phép xuất hiện bảng biểu.
- Tổ trưởng: Dùng điện thoại hoặc bảng thông báo nhà xưởng, xem trạng thái tất cả vị trí làm việc trong ca, chỉ mất hai phút là có thể phát hiện “kẹt ở đâu”.
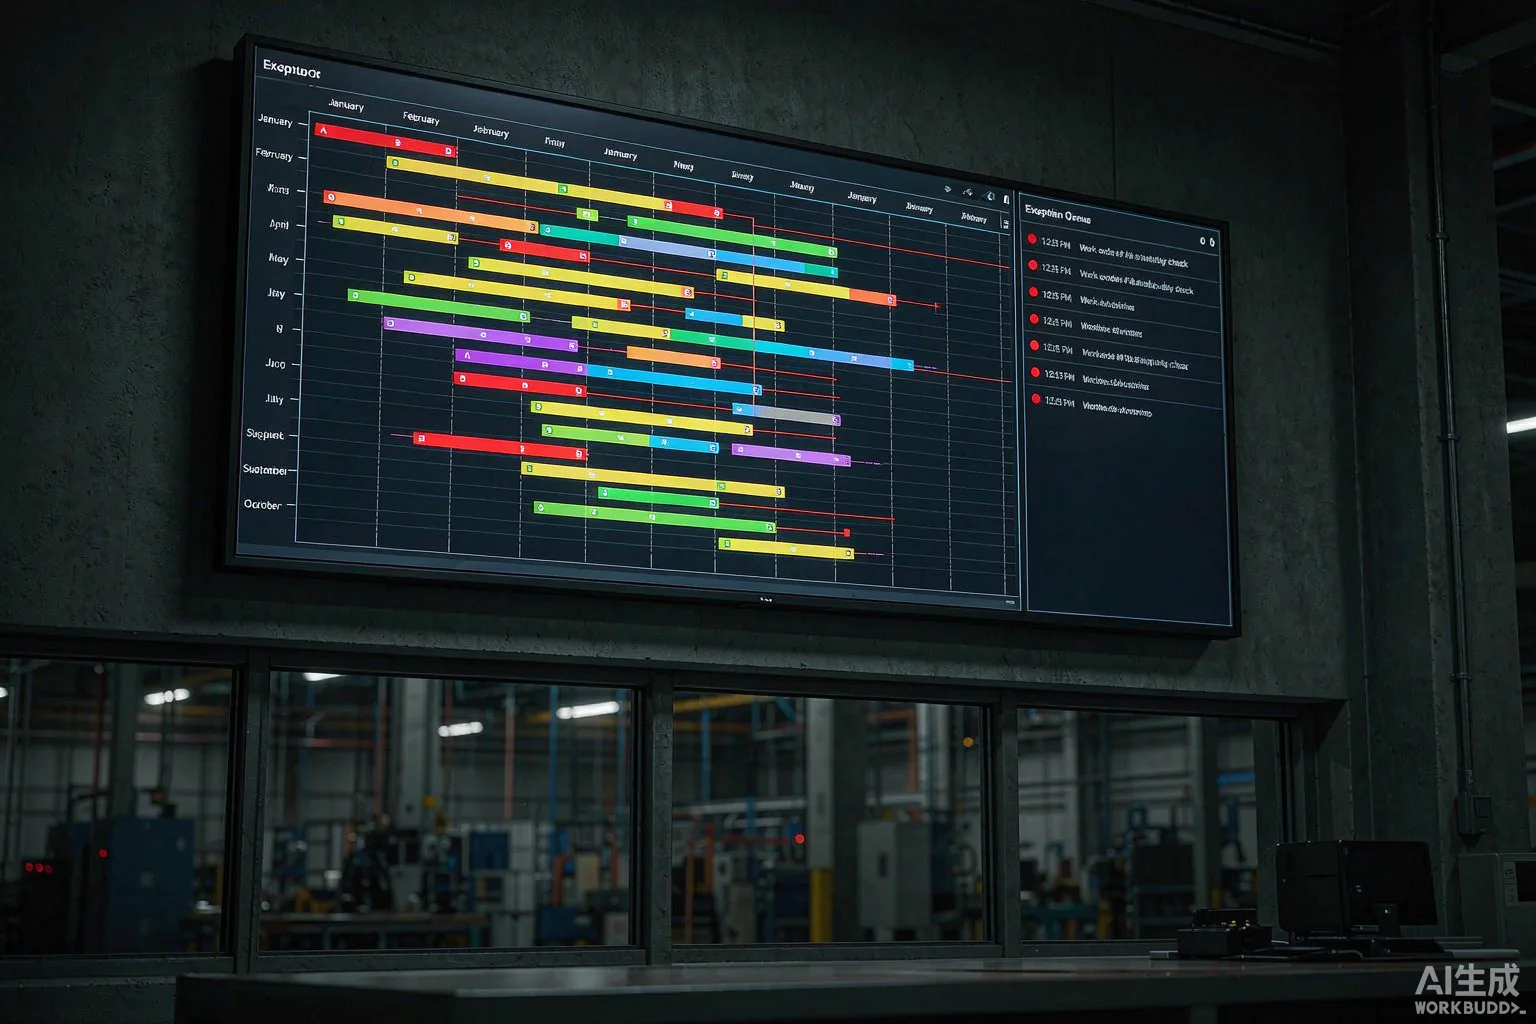
- Người điều phối hoặc lập kế hoạch: Dùng máy tính để xem biểu đồ Gantt và danh sách sự cố của toàn nhà máy, tập trung vào điều chỉnh lịch trình và xử lý sự cố.
- Chất lượng hoặc kỹ thuật: Lối vào độc lập, xem tỷ lệ đạt kiểm tra đầu tiên, tỷ lệ tái chế, biểu đồ xu hướng SPC; không trực tiếp sửa trạng thái đơn công việc, chỉ có thể đưa ra quyết định “dừng dây chuyền” hoặc “cho phép chạy”.
Mô hình dữ liệu
Bốn bảng chính, cộng thêm vài bảng phụ là đủ:
- work_order: Bảng chính của đơn công việc, liên kết với đơn hàng bán, kế hoạch và sản phẩm.
- work_order_route: Đường dẫn công nghệ, mỗi điểm công đoạn bố trí bao nhiêu.
- route_event: Luồng sự kiện công đoạn (bản ghi chép chính), ai, khi nào, trên máy nào, làm đến đoạn thứ mấy.
- exception_log: Nhật ký sự cố (thiếu nguyên liệu, hỏng thiết bị, tái chế chất lượng).
Các trường trạng thái (status、current_step、progress_pct) đều được tính toán theo thời gian thực từ route_event, không lưu trữ; chỉ lưu sự kiện. Như vậy, dù ai sửa đơn công việc, trạng thái luôn căn cứ vào luồng sự kiện.
Ranh giới giao diện
Phải vạch rõ ranh giới của ba loại thiết bị đầu cuối:
- Thiết bị đầu cuối tại vị trí làm việc: Quét mã → gọi đơn công việc → hiển thị quy trình → nút lớn bắt đầu/tạm dừng/hoàn thành; không được phép điền bất kỳ trường số nào, tất cả số liệu đều do PLC hoặc máy quét mã tự động ghi.
- Bảng thông báo của tổ trưởng: Bản đồ lưới vị trí làm việc trong ca, màu xanh bình thường, màu vàng vượt nhịp, màu đỏ bất thường. Nhấp vào màu đỏ sẽ trực tiếp chuyển đến chi tiết nhật ký sự cố.
- Nhân viên điều độ PC: Biểu đồ Gantt kết hợp tải nguồn lực và hàng đợi sự cố, các sự cố phải được phân thành từng hàng đợi riêng biệt, không được trộn lẫn trong biểu đồ Gantt khiến người dùng “phải tìm kiếm sự cố”.
03 Phát triển như thế nào: ba lớp rào cản gồm thu thập dữ liệu, giao diện và nghiệm thu
Mệnh đề cốt lõi trong giai đoạn phát triển là “làm cho hiện trường sẵn sàng sử dụng”. Điều kiện tiên quyết để hiện trường sẵn sàng sử dụng chính là “chỉ cần bấm một cái là xong”, chứ không phải “phải điền rất nhiều thông tin”. Đằng sau đó là ba lớp rào cản.
Rào cản thu thập dữ liệu
Thu thập dữ liệu được chia thành ba tầng:
- Thu thập trực tiếp từ thiết bị: CNC, máy ép phun, SMT sử dụng OPC UA hoặc Modbus, ghi lại tín hiệu khởi động/dừng, số chương trình hiện tại và số liệu đếm vào luồng sự kiện theo thời gian thực. Phần này khó nhất nhưng giá trị cao nhất; hoàn thành một lần thì sẽ không còn phụ thuộc vào nhân công nữa.
- Quét mã QR kết hợp nút bấm: Tại các vị trí làm việc thủ công, sử dụng súng quét mã (cho vật liệu) + nút lớn (khởi động/tạm dừng/kết thúc). Súng quét mã sử dụng USB HID, đầu ra chỉ là chuỗi ký tự, không áp dụng OCR, không nhận dạng hình ảnh, vì chỉ cần một giây mất mạng tại hiện trường là toàn bộ hình ảnh đều trở nên vô nghĩa.
- Cân đo/đếm/rào quang : cân vật liệu, đếm linh kiện, rào quang an toàn, tất cả đều chuyển tín hiệu PLC sang OPC.
Ba tầng cùng chia sẻ một dịch vụ cổng thu thập dữ liệu; cổng này chuẩn hóa các giao thức khác nhau thành định dạng sự kiện thống nhất (JSON), sau đó ghi vào hàng đợi tin nhắn (Kafka hoặc RabbitMQ), rồi dịch vụ đăng ký sẽ tiêu thụ và ghi vào cơ sở dữ liệu. Như vậy, khi thay đổi thiết bị hoặc vị trí gia công, chỉ cần chỉnh sửa cổng, còn không cần viết lại hệ thống nghiệp vụ chính .
Cổng giao diện
Có hai loại giao diện bên ngoài:
- Phía thượng nguồn : ERP hoặc MES gửi xuống đơn đặt hàng, đơn hàng bán, BOM. Đây là nguồn dữ liệu chủ yếu , hệ thống này chỉ đọc mà không viết, tránh tình trạng hai hệ thống cùng thay đổi trạng thái đơn hàng.
- Phía hạ nguồn : hệ thống tài chính cần số giờ lao động, chi phí; hệ thống khách hàng cần biết tiến độ giao hàng; hệ thống nhà cung cấp cần theo dõi trạng thái lắp ráp hoàn chỉnh. Các hệ thống phía hạ nguồn sử dụng “kích hoạt sự kiện” hoặc “lấy dữ liệu định kỳ”, không được phép ngược dòng sửa đổi trạng thái đơn hàng của hệ thống này.
Nguyên tắc thiết kế giao diện: Dòng sự kiện chỉ ra mà không vào . Hệ thống này là nguồn sự kiện (source of truth), còn các hệ thống bên ngoài là người đăng ký. Giữ vững quy tắc này, tiến độ luôn chỉ có một chân lý duy nhất.
Cổng nghiệm thu
Nghiệm thu không phải là “chức năng có thể dùng được”, mà là ba việc:
- Tính xác thực dữ liệu : chọn ngẫu nhiên 5 phiếu công việc, đối chiếu với bảng trắng hoặc camera hiện trường, xác nhận sai số giữa ghi chép của hệ thống và thời gian bắt đầu, kết thúc thực tế không vượt quá 5 phút.
- Vòng khép kín bất thường : tạo một sự cố thiếu nguyên liệu, kiểm tra từ lúc tổ trưởng lập báo cáo, nhân viên điều độ xử lý, bộ phận mua sắm bổ sung nguyên liệu cho đến khi vị trí làm việc được phục hồi, toàn bộ quy trình đều được ghi lại, đồng thời trong vòng 5 phút có thể thấy luồng xử lý trong hàng đợi bất thường.
- So sánh nhịp sản xuất : liên tục trong một tuần thống kê nhịp sản xuất thực tế của từng vị trí làm việc, so sánh với định mức kỹ thuật; nếu chênh lệch vượt quá 30% thì tự động phát hành phiếu cảnh báo.
Chỉ khi ba việc này đều vượt qua, mới có thể coi là “tiến độ từng công đoạn thực sự đã được nhìn thấy”.
Kết thúc: thứ tự triển khai, rủi ro và chỉ tiêu
Dự án kiểu này khi đưa vào vận hành chia làm ba bước, không nên làm một lần:
- Giai đoạn I (1–2 tháng) : trước hết triển khai bảng thông tin tổ trưởng tại vị trí làm việc, chỉ bao phủ một dây chuyền sản xuất . Mục tiêu là “80% ghi chú trên bảng trắng có thể tự động đồng bộ vào hệ thống”.
- Giai đoạn II (2–3 tháng) : bổ sung máy tính của nhân viên điều độ, thêm hàng đợi bất thường và mua sắm trực tiếp thiết bị, mở rộng phạm vi bao phủ tới toàn bộ các dây chuyền sản xuất chủ lực của nhà máy. Mục tiêu là “hiện trường không còn cần gọi điện hỏi về tiến độ nữa”.
- Giai đoạn III (tùy nhu cầu) : kết nối với ERP, hệ thống tài chính và hệ thống khách hàng, tiến hành tối ưu hóa nhịp sản xuất, phân tích SPC. Giai đoạn này không bắt buộc; sau khi hoàn thành hai giai đoạn đầu, căn cứ phản hồi từ hiện trường để quyết định.
Rủi ro thường gặp:
- Sự phản kháng tại hiện trường : lo sợ bị giám sát, bị so sánh. Giải pháp: giao diện chỉ hiển thị vị trí làm việc, không hiển thị con người; chỉ xây dựng chỉ tiêu ở cấp tổ, không xếp hạng cá nhân.
- Tình trạng bỏ sót dữ liệu thu thập : thiết bị cũ không có cổng truyền thông, chỉ có thể thay thế bằng máy quét mã vạch. Khi nghiệm thu cần xác nhận tỷ lệ bỏ sót không vượt quá 5%.
- Sai lệch số giờ lao động : công nhân vì muốn “đắp số” nên nhiều lần khởi động – dừng lại. Hệ thống phát hiện cùng một vị trí làm việc khởi động nhiều lần trong vòng 5 phút, lập tức coi là bất thường.
Chỉ có ba chỉ tiêu đánh giá xem dự án có thành công hay không:
- Số cuộc gọi của nhân viên điều độ : sau khi đi vào hoạt động giảm hơn 50%.
- Thời gian phản hồi trung bình đối với các sự cố : từ mức vài giờ xuống còn vài phút.
- Tiến độ có thể tra cứu của khách hàng : tỷ lệ khiếu nại về chậm trễ giao hàng giảm hơn 30%.
Đưa ba chỉ tiêu này xuống hiện trường, để bảng trắng trên tường trống rỗng, như vậy việc quản lý tiến độ mới được coi là thực sự hoàn thành.