
开篇:车间墙上的"进度板"为什么总比系统早两天
走进一家做机加工的工厂,会议室墙上挂着一块白板,上面贴着五颜六色的便签,每张写着工单号、当班工序、机床号。每晚值班经理都要把便签换一遍。第二天早上,老板来车间问:"昨天那批活交齐了吗?"车间主任掏出那块板,眯着眼数便签。
同一个厂,往往会有两套"进度":一块是白板和便签,一块是 ERP 或者 MES 里的工单状态。前者是现场真相,后者是给财务、对客户的数字。两者对不齐是常态,对得齐才是新闻。
这不是某个厂的特例。我们见过的车间,从十几人的小作坊到上千人的整机厂,都出现过类似问题:
- 生产计划下达不到工位:计划员在系统里排了 30 张工单,车间只看到 8 张,剩下的"在系统里挂着"。
- 进度靠问:调度员一天打几十个电话问"这活到哪了",工长也记不清几道工序走到哪里。
- 工时和实际对不上:报工员每 4 小时填一次表,填到下班前两小时一起补,数字和真实节拍差 20% 到 40%。
- 异常没人盯:某道工序等了三天没料,没人发现;等到客户催货才发现缺一个零件。
问题不在哪个软件没用上,而在"现场"和"系统"之间的采集环节断了。墙上的白板之所以比 ERP 真,是因为它站在机床边上,由看得见现场的人维护;而 ERP 往往隔了三层:工长到组长到调度员,每一层都重新录入一遍,每一层都可能晚一步、错一步。
下面拆一下这套系统该怎么设计、怎么落地,才能让墙上的白板慢慢空下来。
01 业务怎么拆:把"进度"切成可采集的最小动作
很多项目一上来就把"工序进度"四个字当一个字段写。其实"工序进度"是一个复合状态:工单处于哪张工位、由谁在做、已经做了多少、用了多少工时、质量是否合格、物料齐不齐。这六个维度,每个都要独立采集,不能合一。
具体拆出来是这样:
- 工位:每台机床或者工位有一个唯一编号,扫码或刷卡就能定位"现在这台机在干谁家的活"。
- 作业人:每张工单的开工序、转移序、报工序,都关联到一个工号。哪怕是师徒合作,主操手是唯一记录人。
- 已做数量:工序有首检、过程巡检、完工计数。数量不是状态,必须按动一下按钮或者扫一次码更新一次。
- 实际工时:开工序和完工序的时间差(自动采集),加上中间停顿(手动补登异常停留原因)。
- 质量状态:首检、巡检、终检三道记录,合格、返工、报废独立流转,不允许只填合格率。
- 物料齐套:BOM 上每个物料分到齐、未齐、缺料待补三态,与工单状态联动。
把这六维都拆成独立的"事件流",而不是一组状态字段。事件是流水账,谁、什么时候、在哪台机上、干到哪段、出了什么异常,都记下来。状态是从事件流推出来的视图,状态字段不能由人手填。
02 怎么设计:把角色、流程、数据、界面边界画清楚
设计阶段最容易踩的坑是"做个 App 让人填",结果运营两年 App 里只有登录页和密码一片空白。问题出在角色和界面对不齐。
角色设计
车间里有四类人,每一类人用的不是同一个界面:
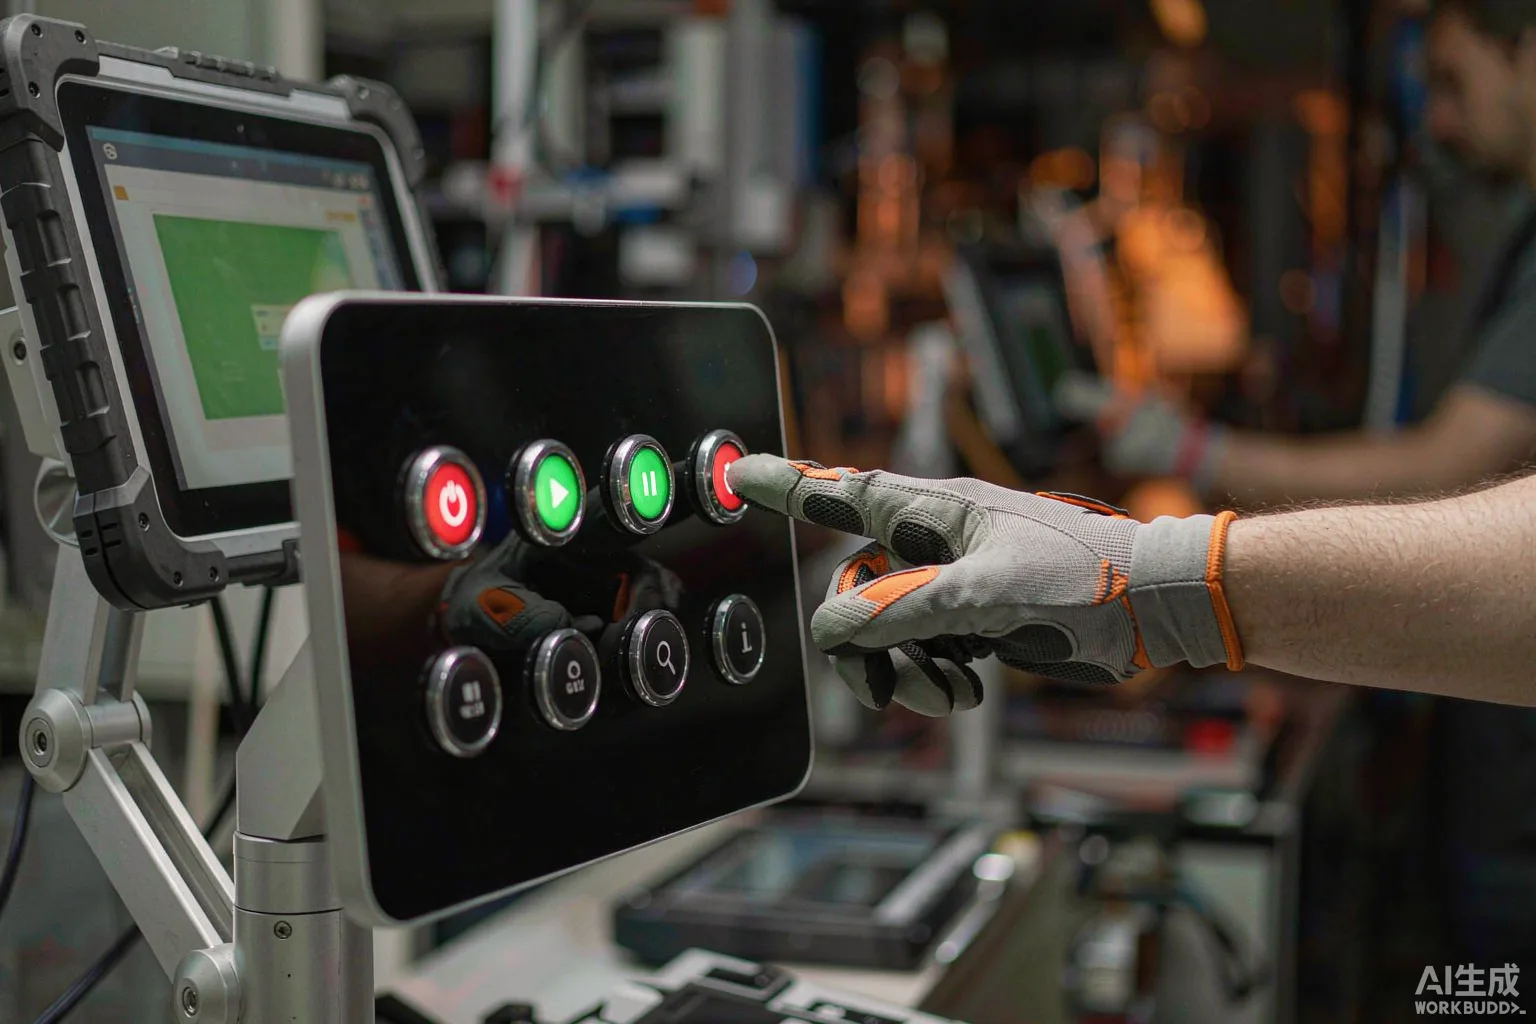
- 操作工:用大按钮的工位终端或者平板,只看到"我手头这单",3 个按钮:开工、暂停、完工。屏幕上不能出现表格。
- 班组长:用手机或者车间看板,看到本班所有工位的状态,2 分钟就能找出"卡在哪"。
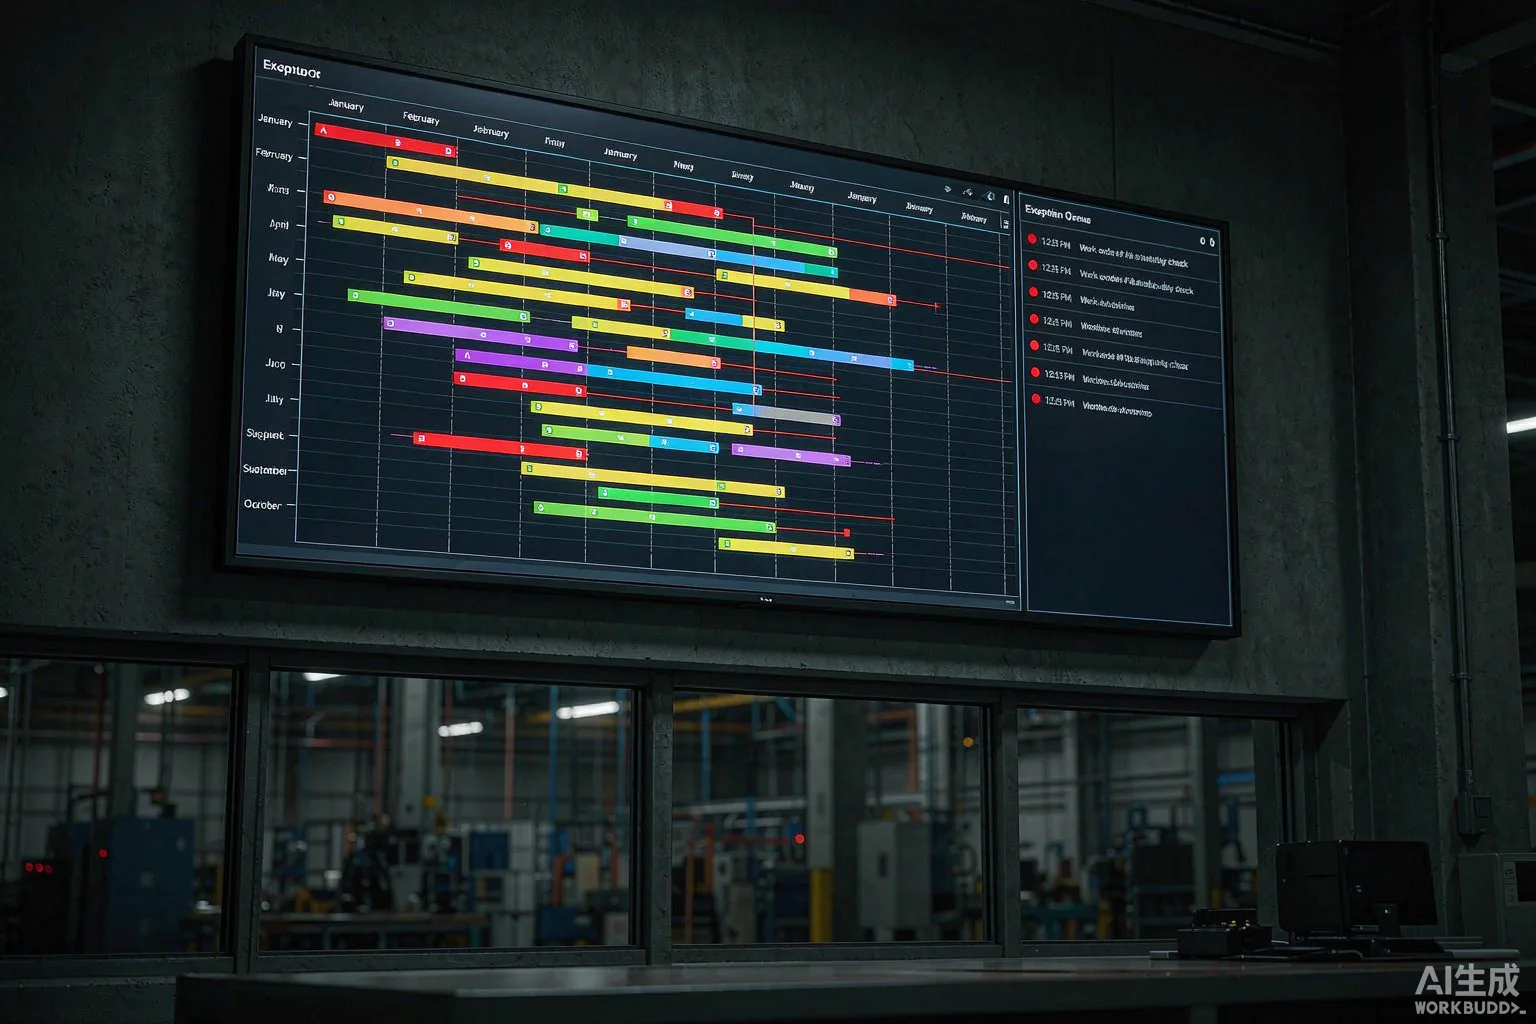
- 调度员或者计划员:用 PC 端,看全厂所有工位的甘特图加异常列表,重点是排程调整和异常响应。
- 质量或者工艺:独立入口,看首检合格率、返工率、SPC 趋势图,不直接改工单状态,只能出"停线"或"放行"。
数据模型
核心四张表,再加几张辅助表就够:
- work_order:工单主表,挂销售订单、计划单和产品。
- work_order_route:工艺路线,每个工序节点布多少。
- route_event:工序事件流(核心流水账),谁、什么时候、在哪台机、干到第几段。
- exception_log:异常日志(缺料、设备故障、质量返工)。
状态字段(status、current_step、progress_pct)都是从 route_event 实时算出来的,不存盘;存盘的只有事件。这样不论谁来改工单,状态永远以事件流为准。
界面边界
三类终端的边界要画清楚:
- 工位终端:扫码 → 调出工单 → 显示工艺 → 大按钮开工/暂停/完工;不允许填任何数字字段,所有数字由 PLC 或扫码枪自动写。
- 班组长看板:本班工位网格化视图,绿色正常、黄色超节拍、红色异常。点击红色直接跳到异常日志详情。
- 调度员 PC:甘特图加资源负载加异常队列,异常必须分队列,不能混在甘特图里让人"找异常"。
03 怎么开发:采集、接口、验收三道闸
开发阶段的核心命题是"让现场愿意用"。让现场愿意用的前提是"按一下就行",不是"填一堆"。这背后是三道闸。
采集闸
采集分三层:
- 设备直采:CNC、注塑机、SMT 走 OPC UA 或者 Modbus,把开停机信号、当前程序号、计数实时写进事件流。这部分最难但价值最高,做完一次就不再依赖人工。
- 扫码加按钮:人工工位走扫码枪(物料)+ 大按钮(开工/暂停/完工)。扫码枪走 USB HID,输出就是字符串,不做 OCR、不做图像识别,现场网络一卡图像就废。
- 称重/计数/光栅:物料过秤、零件计数、安全光栅,都走 PLC 信号转 OPC。
三层共用一个采集网关服务,网关把不同协议归一化成统一事件格式(JSON),写到消息队列(Kafka 或 RabbitMQ),由订阅服务消费后写库。这样换设备或者加工位只改网关,不重写主业务系统。
接口闸
外部接口两类:
- 上游:ERP 或者 MES 下发工单、销售订单、BOM。这是主数据源,本系统只读不写,避免双系统互改工单状态。
- 下游:财务系统要工时、成本;客户系统要交付进度;供应商系统要看齐套状态。下游走"事件触发"或者"定时拉取",不允许下游反写本系统的工单状态。
接口设计原则:事件流只出不进。本系统是事件源(source of truth),外部系统是订阅者。这一条规矩守住了,进度永远只有一套真相。
验收闸
验收不是"功能能用",而是三件事:
- 数据真实性:随机抽 5 张工单,对照白板或者现场摄像,确认系统记录与真实开工、完工时间误差不超过 5 分钟。
- 异常闭环:造一个缺料异常,验证从班组长创建、调度员处理、采购补料到工位恢复,全程留痕、且 5 分钟内能在异常队列里看到流转。
- 节拍对比:连续一周统计每个工位的实际节拍,对比工艺定额,差异超过 30% 自动出预警单。
这三件都过了,才算"工序进度真的看见了"。
收束:落地的顺序、风险与指标
这类项目上线分三步走,不要一次到位:
- 第一期(1-2 个月):先上工位终端加班组长看板,只覆盖一条产线。目标是"白板上 80% 的便签能自动同步进系统"。
- 第二期(2-3 个月):加调度员 PC 加异常队列加设备直采,覆盖到全厂主要产线。目标是"现场不再需要打电话问进度"。
- 第三期(按需):接 ERP、财务和客户系统,做节拍优化、SPC 分析。这一期不是必做,做完前两期后看现场反馈再决定。
常见风险:
- 现场抵触:怕被监控、被比较。解决办法:界面只显示工位,不显示人;指标只做班组级,不做个人排名。
- 采集漏报:老旧设备不带通讯口,只能用扫码枪替代。验收要确认漏报率不超过 5%。
- 工时失真:操作工为了"凑数字"反复开工停工。系统检测同一工位 5 分钟内多次开工,直接计入异常。
检验项目成不成的指标只有三个:
- 调度员的电话量:上线后下降 50% 以上。
- 异常平均响应时长:从小时级压到分钟级。
- 客户可查的进度:交付延迟的投诉率下降 30% 以上。
把这三个指标拿到现场,让墙上的白板空下来,进度这件事就算真做完了。