
Kritische Parameter existieren nur im Kopf einer einzelnen Person
Auf der Liste der wertvollsten Vermögenswerte in der Werkstatt stehen niemals die Worte „Altmeister“, doch jeder Fabrikleiter, der länger als fünf Jahre in der Produktion tätig war, weiß genau: Es sind oft nur zwei oder drei erfahrene Arbeiter, die dafür sorgen, dass die Produktionslinie stabil läuft. Wie lange eine bestimmte Werkzeugmaschine im Winter vorgeheizt werden muss, bei welcher Formteilreihe ab welcher Zehntausendstel‑Formung sich leicht Oberflächenrauigkeit bildet, welche Probleme auftreten, wenn dieses Material beim Einschneiden etwas schneller bearbeitet wird – all diese Antworten finden sich in keinem Handbuch, sondern nur in ihren Köpfen.
Die Probleme brechen in der Woche aus, in der diese Mitarbeiter in den Ruhestand treten, kündigen oder längere Urlaube nehmen: Bei der Erprobung neuer Produkte wagt niemand, die Maschine anzuschalten; dieselben Materialien führen bei einem anderen Schichtwechsel zu Ausschuss; und neue Kräfte stehen an ihrem Arbeitsplatz ratlos mit gedruckten Arbeitsanweisungen in der Hand. Das liegt nicht am Einstellung der Mitarbeiter, sondern daran, dass das betriebliche Prozesswissen nie zu einem bewahrenswerten, übertragbaren und prüfbaren Vermögenswert wurde. Die Arbeitsanweisungen auf Papier stammen häufig noch von vor drei Jahren und stimmen längst nicht mehr mit dem überein, was tatsächlich vor Ort geschieht.
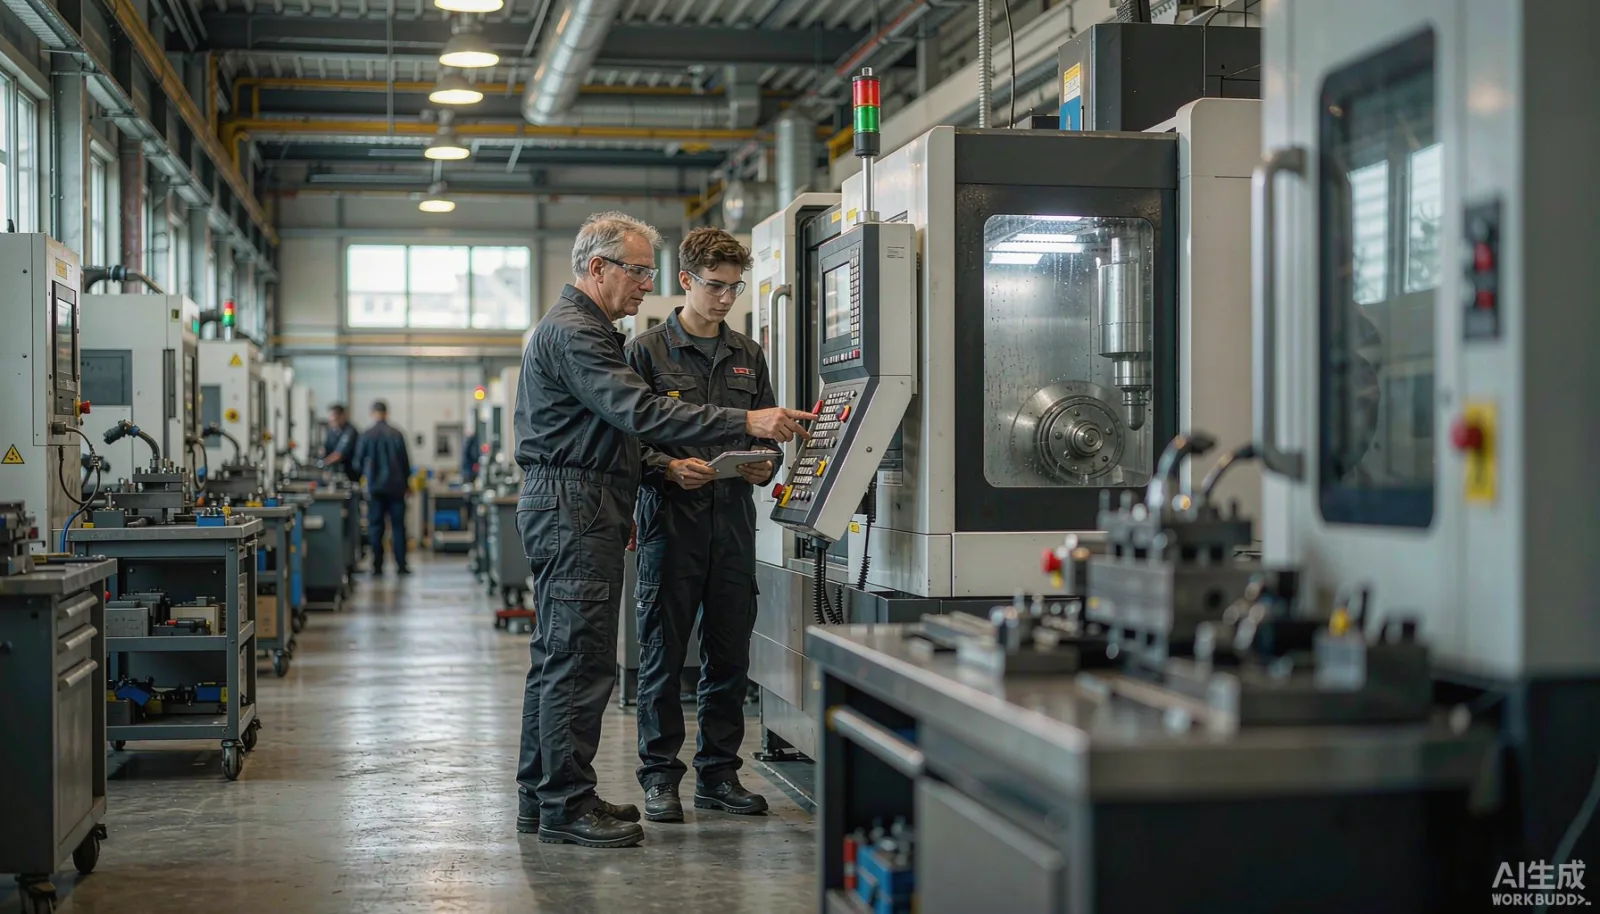
Zunächst gilt es, zu unterscheiden, welche Arten von Erfahrung es gibt
Wenn man die Erfahrungen der Altmeister genauer betrachtet, handelt es sich eigentlich um drei verschiedene Kategorien, die ganz unterschiedlich behandelt werden:
- Harte Parameter: Drehzahl, Vorschub, Temperatur, Druck, Zeitdauer. Diese Art von Wissen lässt sich am leichtesten festhalten; im Grunde handelt es sich um strukturierte Daten, die sich nach den Arbeitsabläufen und den Anlagen richten sollten, statt nach den Personen.
- Einschätzungsregeln: Welches Geräusch deutet auf Werkzeugverschleiß hin, welche Haptik weist auf Materialanomalien hin. Solche Kenntnisse sollten mithilfe typischer Defektmuster, Fotos und schriftlicher Beschreibungen gespeichert werden, um zu einer durchsuchbaren Defektfall‑Datenbank zu werden.
- Arbeitsgewohnheiten: Welche Fläche zuerst abzuwischen ist, welcher Bezugspunkt zuerst gemessen wird. Diese Art von Wissen sollte in die Arbeitsanweisungen fest eingebaut und zudem klar erläutert werden, warum genau so vorgegangen wird; nur wenn die neuen Kräfte die Gründe verstehen, bleiben ihre Bewegungen korrekt.
Viele Unternehmen kaufen sogenannte Wissensmanagementsysteme, die jedoch nie richtig zum Einsatz kommen, weil sie diesen Aufschlüsselungsprozess nicht durchführen: Alle Erfahrungen werden einfach als Dokumente abgelegt, sodass bei einer Suche plötzlich Hunderte von PDFs auftauchen – doch an den Arbeitsplätzen liest sie niemand. Der erste Schritt im Erfahrungsmanagement besteht also in der Klassifizierung, erst danach folgt die Speicherung.
Wie sollen die Daten gestaltet werden
Im konkreten Systemdesign bedeutet dies, dass die Arbeitsabläufe als zentrale Ankerpunkte für das Erfahrungswissen dienen. Prozessabläufe, Arbeitskarten, Parameterlisten und Defektbeispiele werden unter den jeweiligen Arbeitsabläufen verankert und über diese wiederum mit Anlagen, Formen und Materialien verbunden. Diese Struktur bringt gleich mehrere unmittelbare Vorteile: Wenn ein Arbeiter per Scan in einen bestimmten Arbeitsablauf eintritt, sieht er sofort die aktuell gültige Parameter‑Version für diesen Ablauf – Verwechslungen sind ausgeschlossen; Änderungen der Parameter müssen über einen Versionsprozess erfolgen, wobei alle Details – wer geändert hat, warum, wer zugestimmt hat und ab welchem Los die Änderung wirksam wird – lückenlos dokumentiert werden; Defektbeispiele enthalten Fotos und Bewertungsergebnisse, sodass Inspektoren bei der Erkennung von Abweichungen direkt historische Muster vergleichen können, statt ältere Altmeister anzurufen.
Das Versionsmanagement ist die am leichtesten unterschätzte Komponente. Prozessparameter sind keine statischen Werte, die einmal festgelegt und dann nie mehr geändert werden; größere Wartungen der Anlagen, Wechsel des Materiallieferanten oder neue Kundenanforderungen bringen stets Anpassungen mit sich. Das System muss gewährleisten, dass für jedes Produktionslos nachvollziehbar bleibt, welche Version gerade galt – nur so lassen sich Qualitätsprobleme später zurückverfolgen.
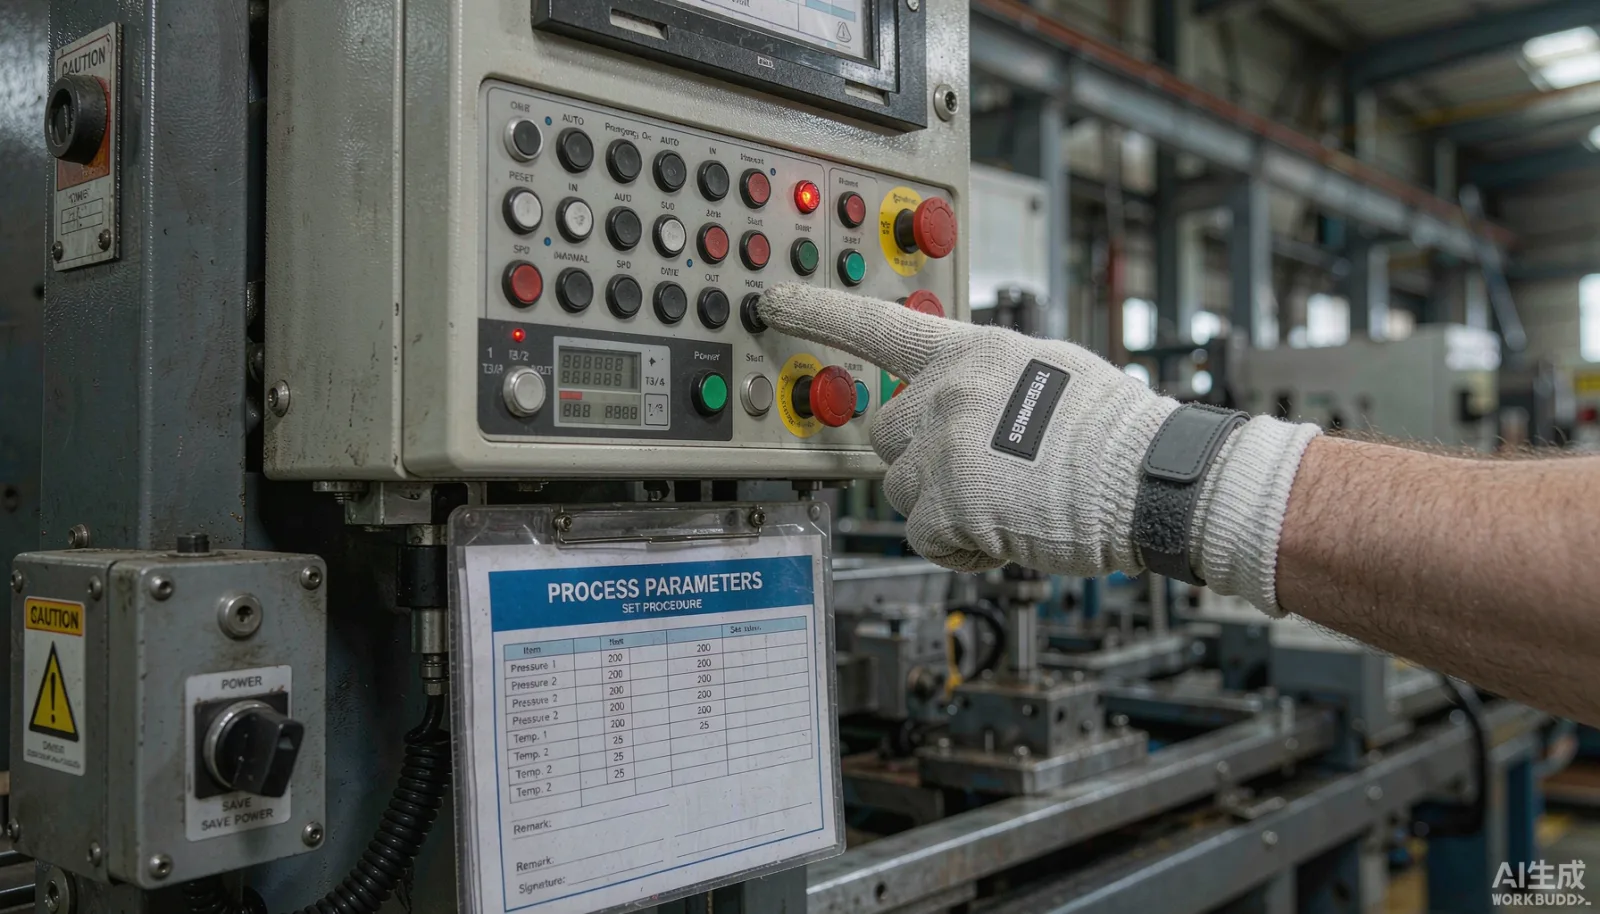
Die Datenerfassung sollte sich an den tatsächlichen Arbeitsabläufen orientieren
Der größte Feind der Erfahrungsspeicherung ist die Idee, „extra Zeit für die Dateneingabe“ aufwenden zu müssen. Jede Methode, die Arbeiter dazu zwingt, nach Feierabend noch nachträglich Daten einzugeben, verliert spätestens nach zwei Wochen ihren Sinn. Eine praktikable Lösung besteht darin, die Datenerfassung direkt in die Arbeitsberichterstattung zu integrieren: Bei der Meldung der qualitätsgerechten Stückzahl wird gleichzeitig überprüft, ob die aktuellen Parameter mit der Arbeitskarte übereinstimmen; bei der Meldung von Fehlern muss unbedingt ein entsprechender Fehlercode ausgewählt werden, und wer Fotos machen kann, soll diese auch hochladen. Gerade diese Protokolle der Ausnahmeregelungen sind die wertvollste Quelle für Einschätzungsregeln – viel realistischer als die „Erfahrungssammlungen“, die bei Expertengesprächen zusammengetragen werden.
Ähnlich verhält es sich mit der Einarbeitung. Der Trainingsplan für Neueinsteiger wird nach Arbeitsabläufen in kleine Aufgaben unterteilt; für jeden Ablauf sind festgelegt, wie viele Teile gemeinsam gefertigt, wie viele eigenständig bearbeitet und von wem die Bestätigung erteilt werden muss. Der Fortschritt ist im System in Echtzeit sichtbar. So muss sich der Teamleiter nicht mehr auf sein Gedächtnis verlassen, um die Einarbeitung zu organisieren; auf dem Wochenbericht ist sofort ersichtlich, bei welchem Arbeitsablauf und welcher Art von Operationen die neuen Kräfte immer wieder Fehler machen, und entsprechend werden die Schulungsressourcen dorthin gelenkt.
Worauf kommt es bei Entwicklung und Abnahme an
Auf der Entwicklungsseite sind drei Punkte besonders entscheidend. Erstens die Berechtigungen: Das Recht zur Änderung von Parametern muss strikt auf die Prozess‑Stellen beschränkt bleiben; die Bedienstellen dürfen lediglich einsehen und die Änderungen bestätigen, um zu verhindern, dass „wer immer gerade Lust hat, ändert“. Zweitens die Schnittstellen: Die Daten der Arbeitsabläufe müssen in derselben Datenkette mit Arbeitsaufträgen, Berichterstattung und Qualitätskontrollen verbunden sein, damit keine weiteren Informationsinseln entstehen und die Rückverfolgbarkeit der Qualität gewährleistet werden kann. Drittens die Endgeräte‑Anpassung: Die Arbeitsplatzterminals müssen Öl‑Schmutz, Handschuhe und Lichtverhältnisse berücksichtigen; dort, wo Scannen und physische Tasten ausreichen, sollten die Arbeiter nicht zum Tippen gezwungen werden.
Bei der Abnahme sollte nicht darauf geachtet werden, wie viele Dokumente eingegeben wurden, sondern auf vier Kennzahlen: Um wie viel sich die Zeitspanne verkürzt hat, bis neue Kräfte selbstständig arbeiten können; ob die Ausschussrate im selben Arbeitsablauf gesunken ist; wie hoch die Übereinstimmungsrate bei der Umsetzung nach Parameternänderungen ist; und wie lange im Durchschnitt die Reaktion auf Ausnahmesituationen dauert. Erst wenn diese vier Zahlen positiv entwickelt sind, kann man sagen, dass das Erfahrungsmanagement wirklich in das System integriert wurde – und nicht nur eine zusätzliche elektronische Aktenmappe geschaffen wurde.
Empfohlene Reihenfolge der Implementierung
Bei der Reihenfolge der Umsetzung empfiehlt es sich, nicht zu versuchen, das gesamte betriebliche Erfahrungswissen auf einmal ins System zu übertragen. Zunächst sollten ein oder zwei Arbeitsabläufe mit den höchsten Ausschussverlusten ausgewählt werden; die aktuellen Parameter sowie die Defektbeispiele der letzten sechs Monate werden zu einer ersten Version zusammengestellt und online gestellt. Nachdem der Kreislauf der Datenerfassung reibungslos funktioniert, ergänzt der Teamleiter monatlich die täglich neu entdeckten Regeln. Eine Wissensdatenbank wird nicht durch einen Schnellkurs geschrieben, sondern durch kontinuierliches Pflegen aufgebaut. Nach drei Monaten werden die oben genannten vier Kennzahlen überprüft – dann zeigt sich, ob sich die Einführung im gesamten Betrieb lohnt oder nicht.
Die Erfahrungsbibliothek sollte zudem mit den Anlagen und mehreren Standorten verbunden werden
In der zweiten Phase der Entwicklung der Erfahrungsbibliothek liegen die beiden wichtigsten Erweiterungsmöglichkeiten. Erstens die Verbindung mit Anlagendaten: Nach der Installation von Datenerfassungsboxen an wichtigen Werkzeugmaschinen können Strom‑, Vibrations‑ und tatsächliche Drehzahldaten zeitlich mit den Defektprotokollen abgeglichen werden; so haben die Einschätzungen der Altmeister, die sich auf das Hören von Geräuschen stützen, die Chance, teilweise durch Sensoren ersetzt zu werden – etwa, welche Stromwellenform mit Oberflächenrauheit korreliert; je mehr Daten analysiert werden, desto klarer kristallisiert sich diese Erkenntnis heraus. Erfahrung ist dann nicht mehr nur eine schwer fassbare Redewendung, sondern kann als Bedingung in Warnregeln eingebaut werden. Zweitens die Wiederverwendung über mehrere Standorte hinweg: Wenn derselbe Konzern an zwei Orten Werke betreibt, werden Prozessunterlagen oft separat verwaltet und jeweils individuell angepasst. Sobald das Erfahrungswissen nach Arbeitsabläufen zentral in einem System gespeichert ist, können neue Werke bei der Inbetriebnahme direkt die gesamte Parameterhistorie und Defektbeispiele dieses Arbeitsablaufs aus dem Stammwerk übernehmen; dadurch verkürzt sich die Anlaufphase um ein bis zwei Monate – ein häufiges Ergebnis.
Abschließend sei noch darauf hingewiesen: Ohne diese beiden Schritte sollte man nicht übermäßig komplex planen. Zunächst sollte der Erfahrungskreislauf eines einzelnen Werks erfolgreich abgeschlossen werden, um zu beweisen, dass die Einarbeitungszeit für neue Kräfte tatsächlich verkürzt wurde; erst danach kann über die Anbindung von Anlagen und die Nutzung über mehrere Standorte hinweg diskutiert werden – nur so halten sich Investition und Ertrag.