
Parameter kunci hanya ada di dalam kepala seseorang
Dalam daftar aset paling berharga di bengkel, tidak pernah tertulis kata “tukang tua”, namun setiap manajer pabrik yang telah bekerja lebih dari lima tahun pasti tahu: yang benar-benar membuat lini produksi stabil sering kali hanyalah dua atau tiga pekerja senior. Berapa lama mesin harus dipanaskan di musim dingin, pada cetakan mana kerusakan permukaan mudah muncul pada siklus keberapa, dan apa masalah yang akan timbul jika material ini diproses dengan kecepatan pemotongan yang lebih tinggi—jawaban-jawaban ini tidak terdapat dalam buku manual apa pun, melainkan hanya tersimpan di dalam pikiran mereka.
Masalah-masalah tersebut meledak secara bersamaan pada minggu ketika para pekerja itu pensiun, mengundurkan diri, atau mengambil cuti panjang: saat uji coba produk baru, tak seorang pun berani menyalakan mesin; material yang sama, jika digunakan pada shift berbeda, langsung menghasilkan barang rusak; para pekerja baru pun kebingungan di posisi kerja mereka, hanya memegang panduan kerja berbentuk kertas. Ini bukan masalah sikap karyawan, melainkan karena pengetahuan proses perusahaan belum pernah diubah menjadi aset yang dapat disimpan, diteruskan, dan dievaluasi. Panduan kerja di atas kertas sering kali masih versi tiga tahun lalu, sehingga sudah tidak sesuai lagi dengan kondisi nyata di lapangan.
Pertama-tama, bedakan dulu jenis-jenis pengalaman yang ada
Jika kita analisis pengalaman para tukang tua, sebenarnya terdiri dari tiga jenis hal, yang cara penanganannya sangat berbeda:
- Parameter keras: kecepatan putaran, umpan, suhu, tekanan, durasi. Pengetahuan jenis ini paling mudah untuk diabadikan; pada hakikatnya merupakan data terstruktur, yang seharusnya mengikuti proses dan peralatan, bukan mengikuti orang.
- Aturan penilaian: bunyi seperti apa yang menandakan alat potong aus, sensasi sentuhan seperti apa yang menunjukkan adanya kelainan pada material. Pengetahuan jenis ini harus disimpan bersama contoh cacat tipikal, foto, dan deskripsi teks, sehingga membentuk basis data kasus cacat yang dapat dicari.
- Kebiasaan operasional: permukaan mana yang harus dibersihkan terlebih dahulu, titik acuan mana yang harus diukur terlebih dahulu. Pengetahuan jenis ini sebaiknya dijadikan standar kerja yang tetap, serta dijelaskan secara rinci “mengapa melakukan hal tersebut”; hanya dengan memahami alasannya, pekerja baru pun tidak akan melakukan kesalahan dalam pelaksanaannya.
Banyak perusahaan yang membeli sistem manajemen pengetahuan yang disebut-sebut ternyata tidak berhasil diterapkan, karena mereka tidak melakukan pemilahan seperti ini; semua pengalaman hanya disimpan sebagai dokumen, sehingga ketika dicari, muncul ratusan file PDF, padahal di posisi kerja tidak ada yang membacanya. Langkah pertama dalam manajemen pengalaman adalah klasifikasi, baru kemudian penyimpanan.
Bagaimana merancang datanya
Dalam desain sistem, intinya adalah menjadikan proses kerja sebagai titik utama bagi pengalaman. Rute proses, kartu proses, tabel parameter, serta kasus cacat semuanya ditautkan pada proses tersebut, lalu melalui proses ini dihubungkan dengan peralatan, cetakan, dan material. Pengaturan seperti ini memberikan beberapa keuntungan langsung: ketika pekerja memindai kode untuk memasuki suatu proses, yang muncul adalah versi parameter yang sedang berlaku untuk proses tersebut, sehingga tidak ada risiko salah membuka dokumen; setiap perubahan parameter wajib melalui prosedur versi—siapa yang mengubah, mengapa mengubah, siapa yang menyetujui, mulai dari batch mana efeknya berlaku—semuanya tercatat; kasus cacat dilengkapi foto dan kesimpulan penilaian, sehingga inspektur yang menemukan anomali dapat langsung membandingkan dengan sampel historis, bukan harus menelepon tukang tua yang sudah pensiun.
Manajemen versi adalah bagian yang paling sering diremehkan. Parameter proses tidaklah tetap selamanya; perbaikan besar pada peralatan, pergantian pemasok material, atau permintaan baru dari pelanggan, semuanya akan membawa perubahan. Yang harus dijamin oleh sistem adalah bahwa setiap batch produk dapat diketahui “versi mana yang berlaku pada saat itu”, sehingga jika terjadi masalah kualitas, bisa dilacak kembali.
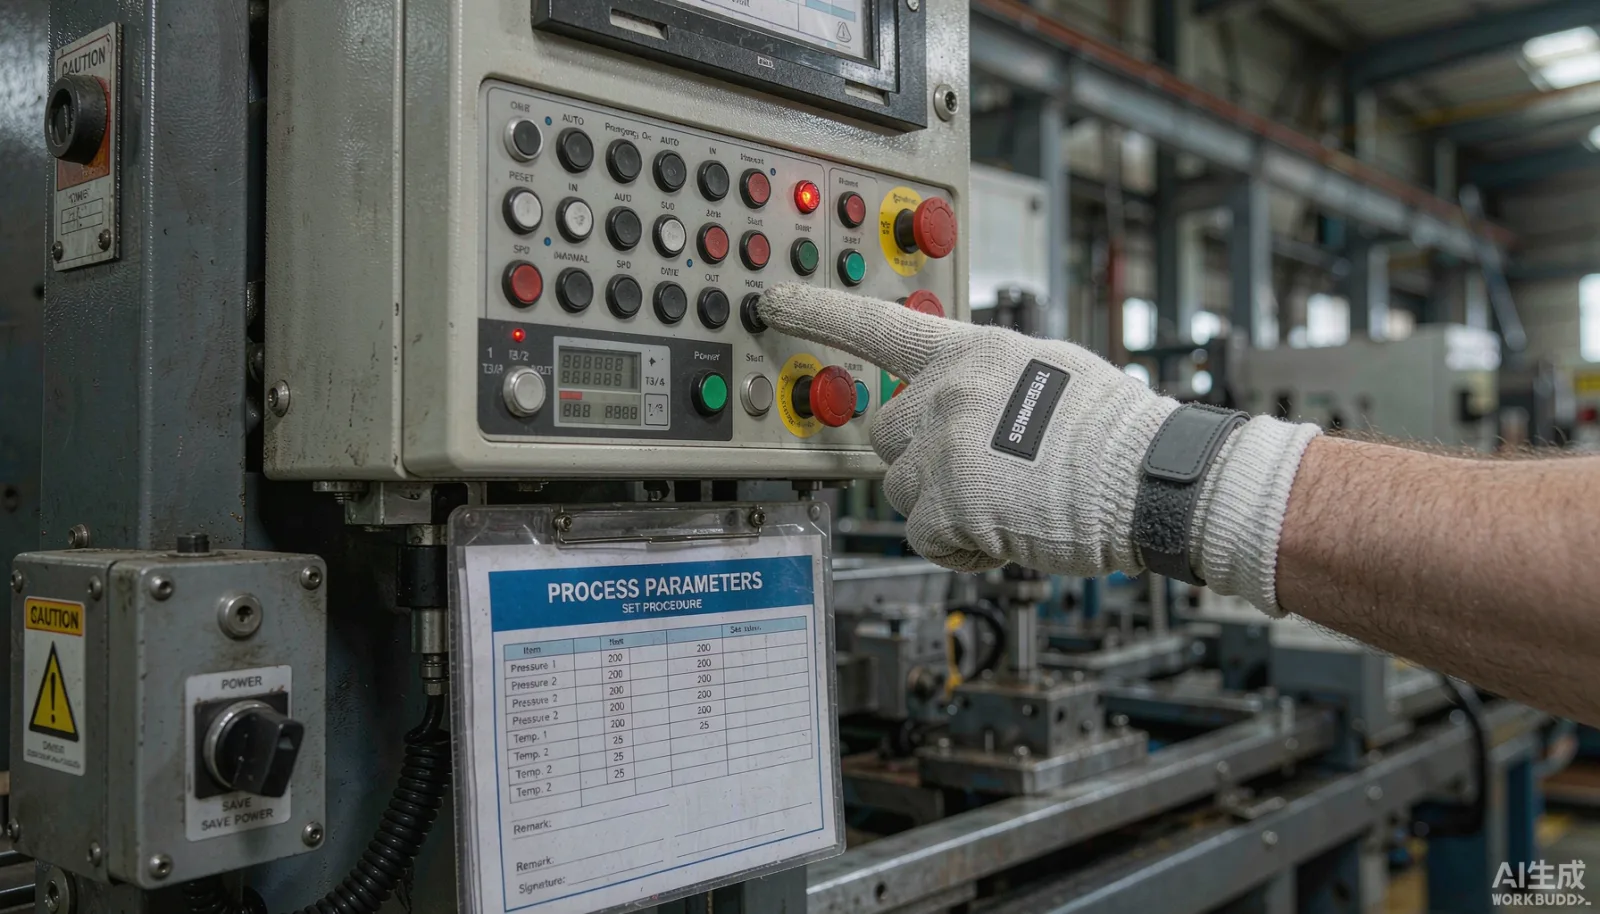
Pengumpulan data harus mengikuti alur kerja
Musuh terbesar dari akumulasi pengalaman adalah “harus meluangkan waktu khusus untuk merekam”. Setiap upaya yang meminta pekerja untuk mengisi data tambahan setelah pulang kerja, biasanya hanya bertahan dua minggu sebelum akhirnya tidak berfungsi. Jalur yang praktis adalah memasukkan pengumpulan data ke dalam proses pelaporan kerja: saat melaporkan jumlah produk yang lolos, sekaligus memastikan bahwa parameter saat ini sesuai dengan kartu proses; saat melaporkan produk rusak, wajib memilih kode cacat, dan jika memungkinkan, mengunggah foto. Proses penanganan anomali inilah yang justru menjadi sumber paling berharga bagi aturan penilaian—jauh lebih realistis daripada “kumpulan pengalaman” yang disusun melalui diskusi panel para ahli.
Hal yang sama berlaku untuk proses pembinaan. Rencana pelatihan bagi pekerja baru dipecah menjadi tugas-tugas kecil berdasarkan proses; setiap proses menetapkan “berapa banyak yang harus dikerjakan bersama, berapa banyak yang harus dikerjakan sendiri, dan siapa yang bertanggung jawab atas persetujuan”, dengan status penyelesaian yang dapat dilihat secara real-time di sistem. Ketua regu tidak perlu lagi mengandalkan ingatan untuk mengatur pembinaan; di laporan mingguan, jelas terlihat di proses mana pekerja baru sering melakukan kesalahan, sehingga sumber daya pelatihan dapat dialokasikan tepat sasaran.
Apa yang harus diperhatikan dalam pengembangan dan verifikasi
Pada tahap pengembangan, ada tiga hal yang paling penting. Pertama, hak akses: hak untuk mengubah parameter harus dibatasi pada posisi teknis proses, sedangkan posisi operasional hanya boleh melihat dan melakukan konfirmasi, agar mencegah “siapa saja yang ingin mengubah”. Kedua, antarmuka: data proses harus terhubung dalam satu jalur data yang sama dengan pesanan kerja, pelaporan kerja, dan inspeksi kualitas, guna menghindari terbentuknya pulau informasi baru, sehingga pelacakan kualitas dapat dilakukan secara menyeluruh. Ketiga, adaptasi terminal: terminal di posisi kerja harus mempertimbangkan minyak, sarung tangan, dan pencahayaan; apapun yang bisa diselesaikan dengan pemindaian kode atau tombol fisik, jangan sampai pekerja harus mengetik.
Saat verifikasi, jangan lihat berapa banyak dokumen yang telah diinput, melainkan empat indikator: berapa lama waktu yang dibutuhkan bagi pekerja baru untuk bisa bekerja mandiri, apakah tingkat kerusakan pada proses yang sama menurun, berapa tingkat konsistensi pelaksanaan setelah perubahan parameter, serta berapa lama rata-rata respons dalam penanganan anomali. Hanya ketika keempat angka ini bergerak, barulah manajemen pengalaman benar-benar masuk ke dalam sistem, bukan sekadar menambah lemari arsip elektronik.
Rekomendasi urutan implementasi
Rekomendasi urutan implementasi: jangan berpikir untuk memindahkan seluruh pengalaman pabrik ke dalam sistem sekaligus. Pilih dulu satu atau dua proses dengan kerugian akibat produk rusak yang paling besar, susun parameter yang berlaku saat ini serta kasus cacat dalam enam bulan terakhir menjadi versi pertama yang diluncurkan, lalu setelah siklus pengumpulan data berjalan lancar, biarkan ketua regu menambahkan aturan-aturan yang ditemukan sehari-hari setiap bulan. Basis pengetahuan dibangun secara bertahap, bukan disusun secara mendadak. Tiga bulan kemudian, evaluasi empat indikator tadi—apakah layak diperluas ke seluruh pabrik? Hitungannya akan jelas.
Basis pengetahuan juga harus terhubung dengan peralatan dan beberapa lokasi pabrik
Ketika basis pengetahuan mencapai tahap kedua, ada dua arah pengembangan yang paling bernilai. Arah pertama adalah mengintegrasikan data peralatan: setelah memasang kotak pengumpul data pada mesin-mesin kunci, data arus listrik, getaran, dan kecepatan putaran aktual dapat disandingkan dengan catatan cacat berdasarkan kronologi waktu; sehingga penilaian “mendengar suara” yang biasa dilakukan para tukang tua, berpeluang digantikan sebagian oleh sensor—misalnya, pola gelombang arus listrik mana yang berkaitan dengan cacat permukaan, akan muncul dengan sendirinya seiring banyaknya data yang dianalisis. Pengalaman pun tidak lagi sekadar kata-kata mutiara yang hanya bisa dipahami secara intuitif, melainkan bisa dijadikan syarat dalam aturan peringatan dini. Arah kedua adalah penggunaan ulang lintas lokasi pabrik: ketika satu grup membuka pabrik di dua tempat, dokumen proses sering kali disimpan secara terpisah dan dimodifikasi masing-masing. Setelah pengalaman dikumpulkan dalam satu sistem dengan titik acuan proses, saat pabrik baru memulai produksi, mereka bisa langsung mewarisi seluruh riwayat versi parameter dan kasus cacat dari proses tersebut di pabrik induk, sehingga masa penyesuaian bisa dipersingkat satu hingga dua bulan—suatu hasil yang umum terjadi.
Sebagai peringatan balik: sebelum melakukan dua langkah ini, jangan terlalu berlebihan dalam merancang sistem. Pertama, pastikan siklus penyesuaian bagi pekerja baru benar-benar berkurang dengan menjalankan siklus pengalaman di satu bengkel; baru kemudian bicarakan integrasi peralatan dan penggunaan lintas pabrik, agar rasio input-outputnya benar-benar masuk akal.