
Kritieke parameters bevinden zich alleen in het hoofd van één persoon
Op de lijst van de meest waardevolle activa in de werkplaats staan nooit de woorden “ervaren vakman”, maar elke fabrieksdirecteur die al meer dan vijf jaar in productie werkt, weet dat juist twee of drie oude werknemers vaak zorgen voor stabiliteit op de productielijn. Hoe lang een machine ’s winters moet worden voorverwarmd, bij welke mal na hoeveel duizenden cycli er gemakkelijk ruwheid ontstaat, en wat er gebeurt als dit materiaal iets sneller wordt bewerkt – deze antwoorden staan nergens in een handleiding, maar alleen in hun hoofd.
De problemen breken in de week uit waarin zij met pensioen gaan, ontslag nemen of een langdurige vakantie nemen: niemand durft een nieuwe productie te starten, dezelfde materialen leveren afval op bij een andere ploeg, en nieuwkomers staan hulpeloos bij hun werkstation met papieren werkinstructies in de hand. Het is geen kwestie van werkhouding, maar eerder dat de proceskennis van het bedrijf nooit is omgezet in een bewaarbare, overdraagbare en controleerbare asset. De werkinstructies op papier zijn vaak nog steeds van drie jaar geleden en sluiten al lang niet meer aan op wat er daadwerkelijk op de werkvloer gebeurt.
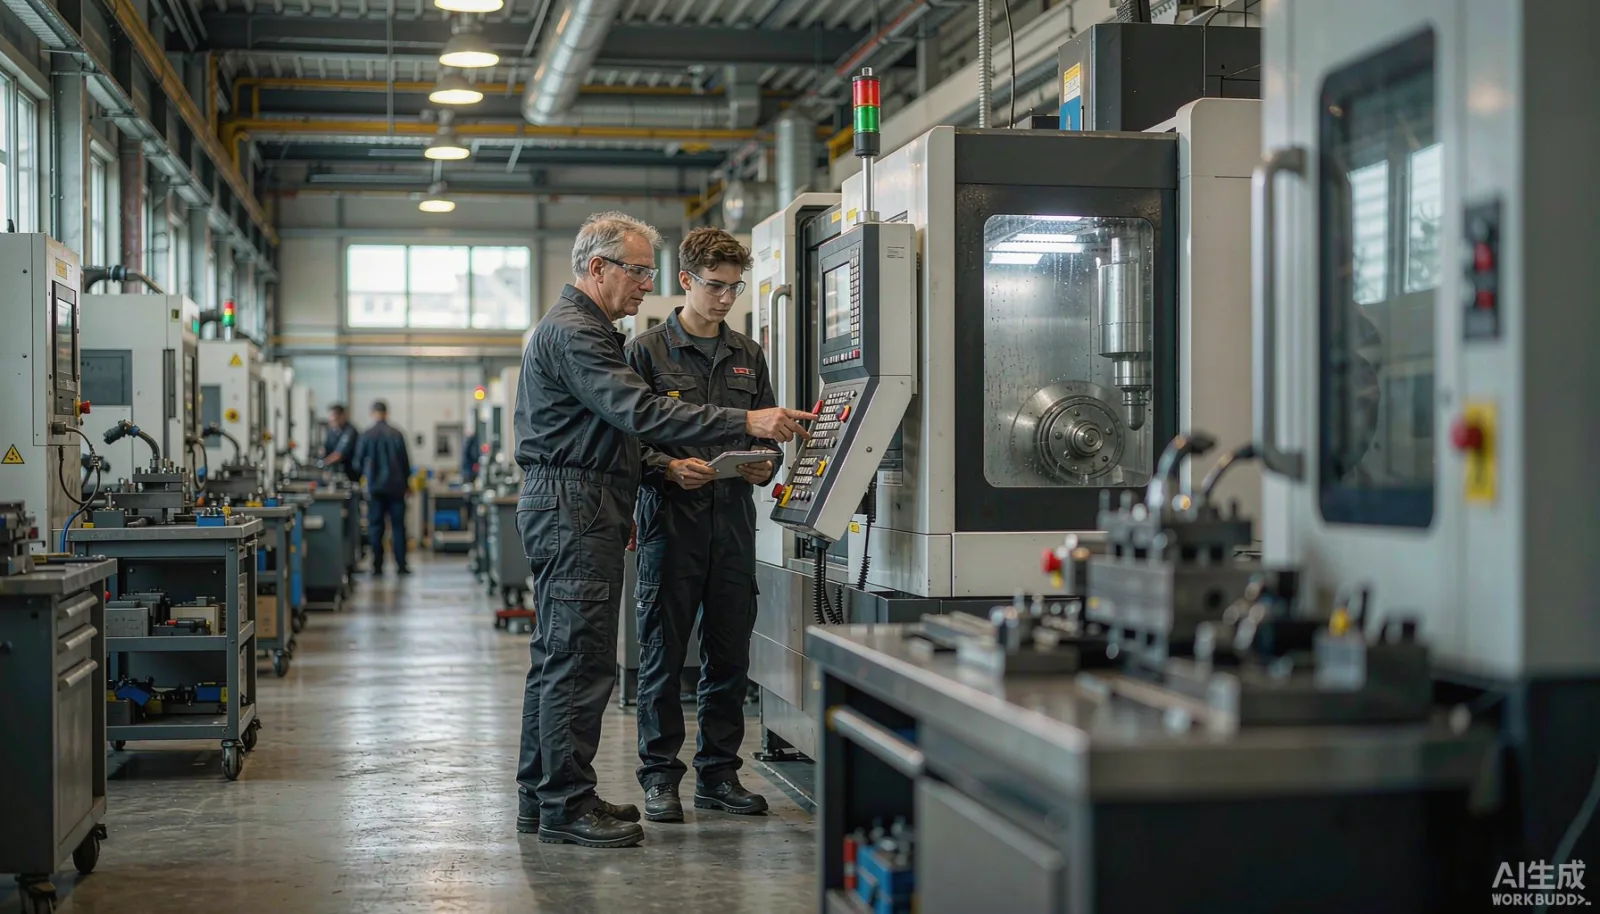
Laten we eerst duidelijk maken welke soorten ervaring er bestaan
Als we de ervaringen van de ervaren vakmensen uiteen halen, blijken het eigenlijk drie soorten kennis, die heel verschillend moeten worden behandeld:
- Harde parameters: toerental, voedingssnelheid, temperatuur, druk, tijdsduur. Deze kennis laat zich het gemakkelijkst vastleggen; het gaat in wezen om gestructureerde gegevens die bij de bewerking en de apparatuur horen, en niet bij de persoon.
- Beoordelingsregels: welk geluid wijst op slijtage van het gereedschap, welke aanvoeling duidt op een abnormaal materiaal. Deze kennis moet worden bewaard met behulp van typische defectvoorbeelden, foto’s en tekstuele beschrijvingen, zodat er een doorzoekbare database van defectgevallen ontstaat.
- Handelingsgewoonten: welk oppervlak eerst wordt afgeveegd, welke referentie eerst wordt gemeten. Deze kennis moet worden verankerd in de werkinstructies, met een duidelijke verklaring waarom zo wordt gehandeld; alleen wanneer nieuwkomers de reden begrijpen, zal hun handeling niet afwijken.
Veel bedrijven die zogenaamde kennisbeheersystemen aanschaffen, komen er niet echt mee vooruit, omdat ze deze indeling niet hebben gemaakt: alle ervaringen worden gewoon als documenten opgeslagen, waardoor er honderden PDF’s verschijnen die op de werkvloer nooit worden gelezen. De eerste stap in kennisbeheer is categorisering, pas daarna komt het opslaan.
Hoe moet de data worden ontworpen
In het systeemontwerp is de kern dat de bewerkingsstap wordt gebruikt als het belangrijkste ankerpunt voor de kennis. Procesroutes, bewerkingskaarten, parameterlijsten en defectgevallen worden onder de bewerkingsstap geplaatst, en via die stap gekoppeld aan apparatuur, mallen en materialen. Deze indeling heeft directe voordelen: wanneer een werknemer een bepaalde bewerkingsstap scant, ziet hij alleen de actuele versie van de parameters voor die stap, zonder dat hij per ongeluk het verkeerde document raadpleegt; wijzigingen in parameters moeten via een versieproces verlopen, waarbij alle stappen – wie heeft gewijzigd, waarom, wie heeft goedgekeurd en vanaf welke batch de wijziging van kracht is – volledig worden gedocumenteerd; defectgevallen worden vergezeld van foto’s en oordeelsuitspraken, zodat inspecteurs bij het ontdekken van afwijkingen direct kunnen vergelijken met historische voorbeelden, in plaats van te bellen naar reeds gepensioneerde vakmensen.
Versiebeheer is het aspect dat het makkelijkst wordt onderschat. Procesparameters veranderen niet eenmaal vastgesteld; grote reparaties aan apparatuur, veranderingen in materiaalleveranciers of nieuwe eisen van klanten leiden altijd tot aanpassingen. Het systeem moet garanderen dat voor elk productiebatch kan worden nagegaan welke versie destijds van kracht was, zodat bij kwaliteitsproblemen achterhaald kan worden wie verantwoordelijk is.
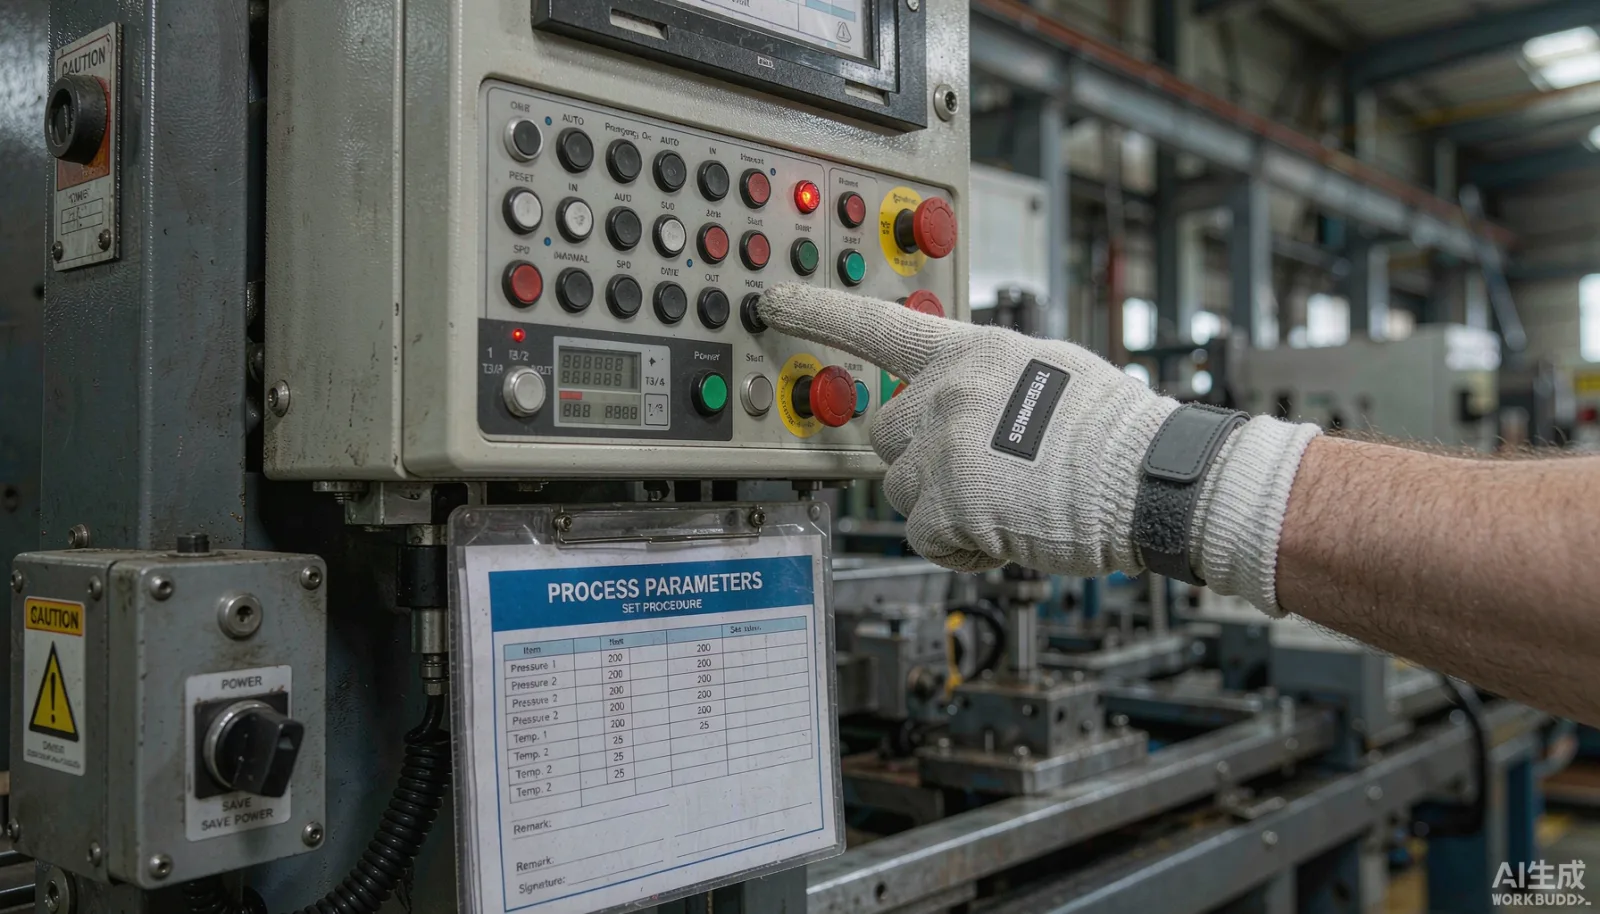
Gegevensverzameling moet aansluiten op de dagelijkse werkzaamheden
De grootste vijand van het vastleggen van ervaringen is “speciaal tijd vrijmaken om gegevens in te voeren”. Elke methode waarbij werknemers na werktijd nog extra gegevens moeten invoeren, houdt hooguit twee weken stand en verdwijnt dan volledig. Een haalbare oplossing is om de gegevensverzameling te integreren in het rapportageproces: bij het melden van het aantal goede producten wordt tegelijkertijd gecontroleerd of de huidige parameters overeenkomen met de bewerkingskaart; bij het melden van gebreken moet altijd een defectcode worden gekozen, en waar mogelijk dienen foto’s te worden ingediend. Deze registratie van afwijkende situaties is juist de meest waardevolle bron voor beoordelingsregels – veel realistischer dan de “ervaringscollectie” die organisaties samenkomen om samen te bespreken.
Hetzelfde geldt voor de begeleidingsfase. Het trainingsplan voor nieuwkomers wordt per bewerkingsstap opgedeeld in kleine taken; voor elke stap staat duidelijk vermeld “hoeveel stukken samen met een mentor, hoeveel zelfstandig, en wie bevestigt dat het geslaagd is”, en de voortgang is in het systeem realtime zichtbaar. Teamleiders hoeven zich niet langer op hun geheugen te verlaten om begeleiding in te plannen; op welke bewerkingsstap de nieuwkomer zich bevindt, welke soorten handelingen hij herhaaldelijk fout maakt – dit alles is in het wekelijkse rapport duidelijk zichtbaar, zodat de trainingsmiddelen daarop worden gericht.
Waar moet men letten bij ontwikkeling en acceptatie
Op ontwikkelingsniveau zijn drie punten van cruciaal belang. Ten eerste is er de toegangsrechten: de macht om parameters te wijzigen moet worden beperkt tot de procesfunctie; de operationele functie mag alleen de gegevens bekijken en de uitvoering bevestigen, om te voorkomen dat “iedereen die het even kan, zelf wijzigt”. Ten tweede is er de interface: bewerkingsgegevens moeten worden geïntegreerd in dezelfde databron als werkorders, rapportages en kwaliteitsinspecties, om te voorkomen dat er weer een informatie-eiland ontstaat en om kwaliteitsachtervolging mogelijk te maken. Ten derde is er de terminalaanpassing: de terminal op de werkplek moet rekening houden met olievlekken, handschoenen en licht; waar mogelijk moeten scannen en fysieke knoppen worden gebruikt, zodat werknemers niet hoeven te typen.
Bij de acceptatie moet niet worden gekeken naar hoeveel documenten zijn ingevoerd, maar naar vier indicatoren: hoeveel korter de periode is waarin nieuwkomers zelfstandig aan de slag kunnen, of de afvalpercentage binnen dezelfde bewerkingsstap is gedaald, hoe consistent de uitvoering is na parameterwijzigingen, en wat de gemiddelde responstijd is bij het afhandelen van afwijkingen. Pas als deze vier cijfers positief evolueren, kan men zeggen dat kennisbeheer echt in het systeem is geïntegreerd, en niet slechts een extra elektronische archiefkast is.
Aanbeveling voor implementatievolgorde
Voor de implementatievolgorde is het beter niet te denken dat men in één keer de ervaringen van de hele fabriek in het systeem wil brengen. Kies eerst een of twee bewerkingsstappen met de grootste afvalverliezen, verzamel de huidige parameters en de defectgevallen van de afgelopen zes maanden en lanceer dit als eerste versie; nadat de gegevensverzameling in een gesloten cyclus goed draait, kunnen teamleiders maandelijks de regels toevoegen die ze tijdens hun dagelijkse werk ontdekken. Een kennisbank wordt opgebouwd, niet in één klap geschreven. Na drie maanden kan men de eerder genoemde vier indicatoren evalueren: is het de moeite waard om dit uit te breiden naar de hele fabriek? De rekening zal vanzelf opgemaakt worden.
De kennisbank moet ook worden gekoppeld aan apparatuur en meerdere vestigingen
Na de tweede fase van de kennisbank zijn er twee richtingen met de grootste uitbreidingswaarde. De eerste richting is de koppeling met apparatuurgegevens: nadat er speciale verzamelboxen zijn geïnstalleerd op belangrijke machines, kunnen gegevens zoals stroom, trillingen en werkelijke toerental worden gekoppeld aan het tijdschema van defectregistraties; zo krijgen de “luisterende” beoordelingen van ervaren vakmensen de kans om gedeeltelijk te worden vervangen door sensorgegevens – welke stroomgolf correspondeert met een defect van ruwheid, dat komt vanzelf naar voren na het analyseren van voldoende data. Ervaring is dan niet langer slechts een intuïtieve formule, maar kan worden omgezet in voorwaarden voor waarschuwingsregels. De tweede richting is de hergebruik in meerdere vestigingen: wanneer dezelfde groep op twee locaties fabrieken opent, worden procesdocumenten vaak apart bewaard en afzonderlijk aangepast. Nadat de ervaring centraal is opgeslagen in één systeem, met de bewerkingsstap als ankerpunt, kunnen nieuwe vestigingen bij het opstarten rechtstreeks de volledige historie van parameters en defectgevallen van die bewerkingsstap van de moederfabriek overnemen; een verkorting van de opstartperiode met één of twee maanden is dan een veelvoorkomend resultaat.
Terug naar de waarschuwing: zonder deze twee stappen is het beter niet te overdrijven met het ontwerp. Laat eerst de ervaring van één werkplaats in een gesloten cyclus goed draaien, om te bewijzen dat de introductieperiode voor nieuwkomers daadwerkelijk is verkort, voordat men praat over het aansluiten van apparatuur en het hergebruik tussen vestigingen; alleen dan is de investering rendabel.