
Os parâmetros-chave só existem na cabeça de uma pessoa
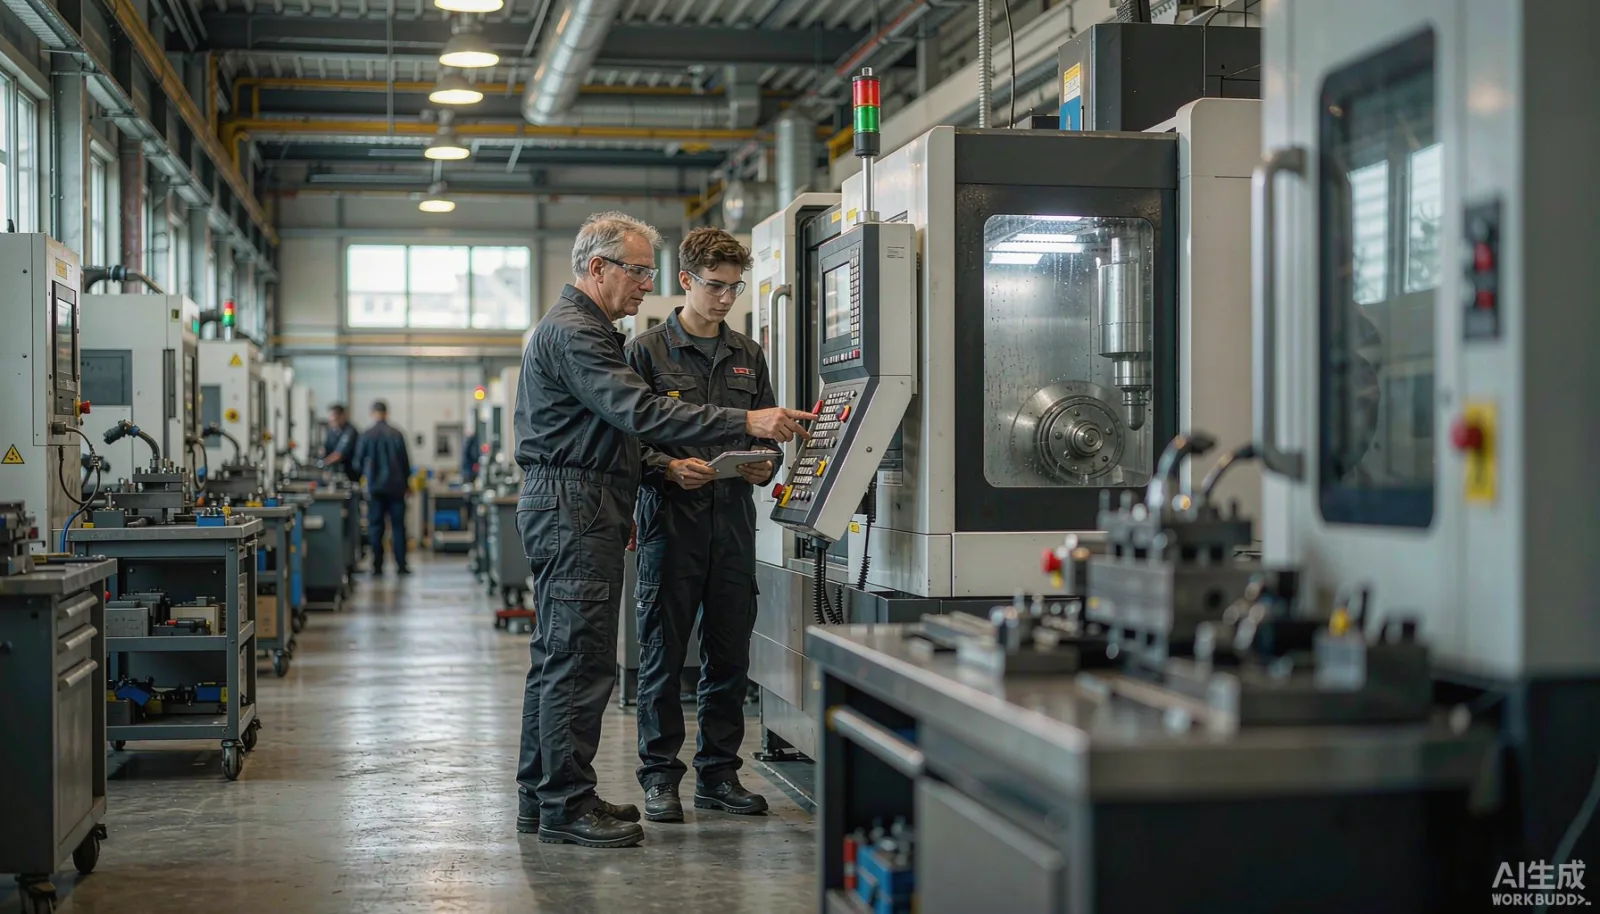
Na lista dos ativos mais valiosos da oficina, nunca aparecem as palavras “mestre” ou “velho operário”, mas qualquer diretor de fábrica com mais de cinco anos de experiência sabe: quem realmente garante a estabilidade da linha de produção são, na maioria das vezes, dois ou três trabalhadores experientes. Quanto tempo é preciso aquecer uma determinada máquina no inverno, em que fase do molde a superfície tende a ficar áspera, quais problemas podem surgir se esse lote de material for usinado mais rapidamente — essas respostas não estão em nenhum manual; estão apenas na cabeça deles.
Os problemas costumam explodir na semana em que esses profissionais se aposentam, pedem demissão ou tiram licença prolongada: ninguém ousa ligar a máquina para testar um novo produto, o mesmo material produz desperdício quando muda de turno, e os novos funcionários ficam perdidos diante do manual de instruções impresso. Não se trata de atitude dos colaboradores, mas sim de que o conhecimento técnico da empresa nunca foi transformado em um ativo passível de ser armazenado, transmitido e avaliado. Os manuais de instruções, muitas vezes, ainda trazem versões de três anos atrás, completamente desatualizados em relação ao que realmente acontece na linha de produção.
Primeiro, é preciso distinguir quais são os tipos de experiência
Ao analisar a experiência dos mestres, percebe-se que ela se divide basicamente em três categorias, cada uma com um tratamento totalmente diferente:
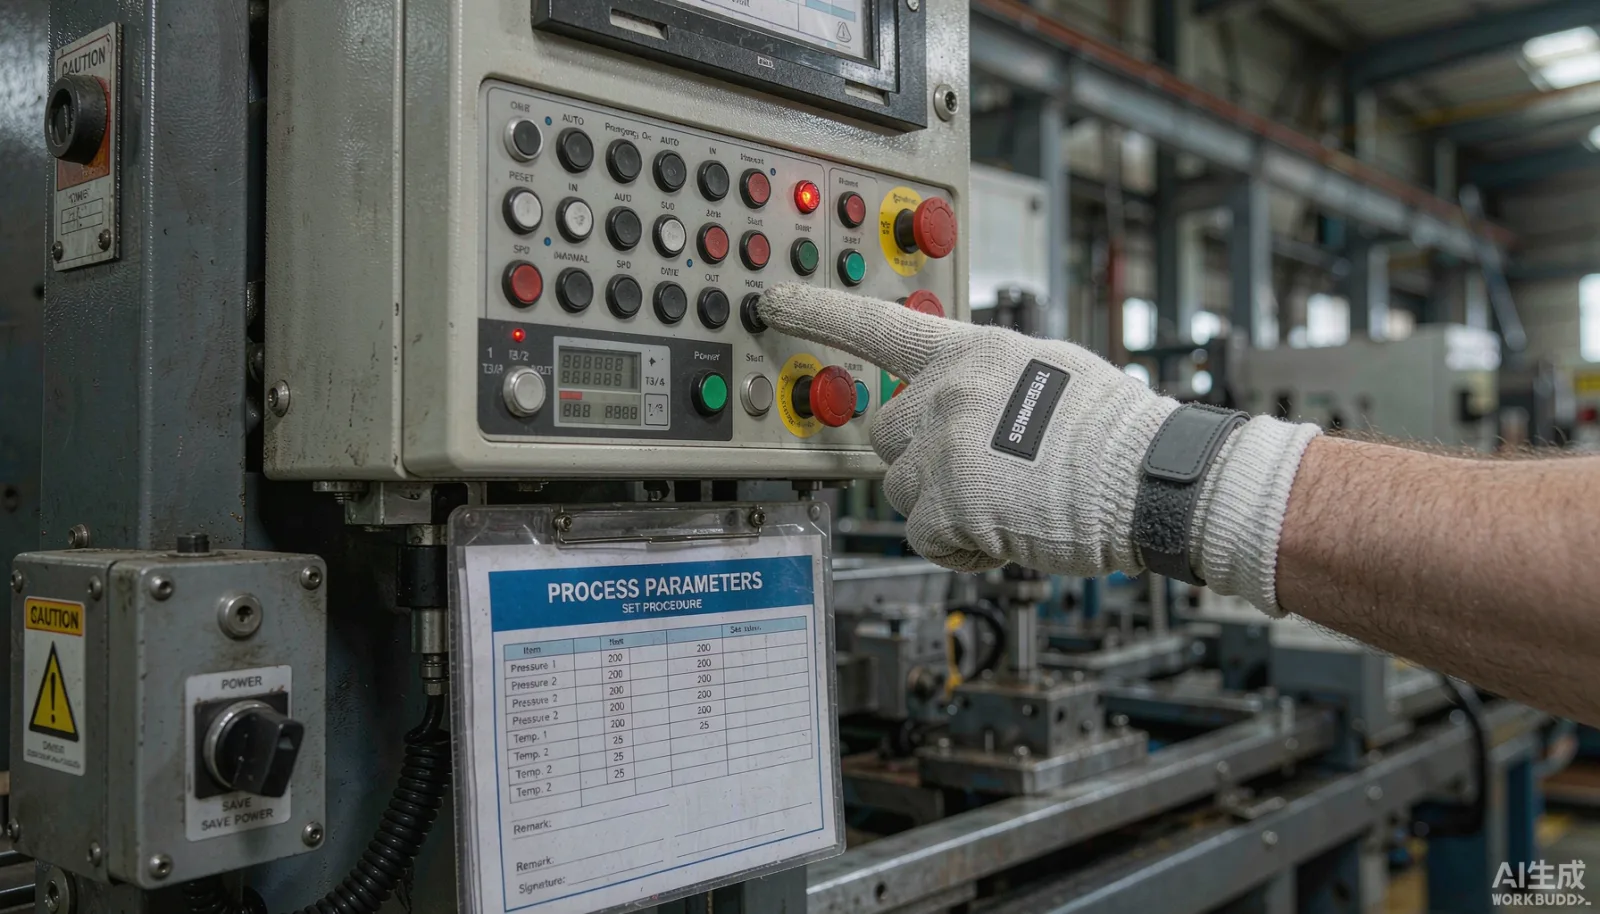
- Parâmetros rígidos: velocidade de rotação, avanço, temperatura, pressão, duração. Esse tipo de conhecimento é o mais fácil de sedimentar; trata-se, em essência, de dados estruturados que devem acompanhar os processos e os equipamentos, e não as pessoas.
- Regras de julgamento: que ruído indica desgaste da ferramenta, que sensação indica anomalia no material. Esse tipo de conhecimento deve ser registrado junto com amostras típicas de defeitos, fotografias e descrições textuais, formando uma base de casos de defeito pesquisável.
- Hábitos operacionais: qual superfície limpar primeiro, qual referência medir antes. Esse tipo de conhecimento deve ser incorporado às normas de trabalho, com explicações claras sobre o porquê de cada procedimento; só assim os novos funcionários compreendem os motivos e executam corretamente.
Muitas empresas compram sistemas de gestão do conhecimento que acabam não sendo implementados porque não realizam essa divisão; todas as experiências são simplesmente armazenadas como documentos, resultando em centenas de arquivos PDF que ninguém sequer consulta na linha de produção. O primeiro passo na gestão da experiência é a classificação; só depois vem o armazenamento.
Como projetar os dados
No planejamento do sistema, o ponto central é tomar o processo como o principal âncora da experiência. A rota de processo, os cartões de operação, as tabelas de parâmetros e os casos de defeito ficam todos vinculados ao processo, que por sua vez está conectado aos equipamentos, moldes e materiais. Essa organização traz várias vantagens imediatas: quando o operador escaneia o código para entrar em determinado processo, vê apenas a versão atual dos parâmetros vigentes, sem risco de consultar o arquivo errado; as alterações nos parâmetros seguem rigorosamente o fluxo de versões — quem fez a mudança, por quê, quem aprovou e a partir de qual lote ela passa a valer — tudo fica registrado; os casos de defeito incluem fotos e conclusões, permitindo que o inspetor compare diretamente com amostras anteriores ao identificar uma anomalia, em vez de precisar telefonar para o mestre já aposentado.
A gestão de versões é o aspecto mais subestimado. Os parâmetros de processo não são fixos; reformas nos equipamentos, troca de fornecedores de matéria-prima ou novas exigências dos clientes sempre demandam ajustes. O sistema deve garantir que, para qualquer lote de produtos, seja possível verificar “qual versão estava em vigor naquele momento”, facilitando a rastreabilidade em caso de problemas de qualidade.
A coleta deve seguir o fluxo do trabalho
O maior inimigo da sedimentação do conhecimento é “ter que dedicar tempo extra para registrar”. Qualquer prática que obrigue os trabalhadores a preencher dados após o expediente dificilmente sobrevive mais de duas semanas. A solução viável é integrar a coleta à própria rotina de registro: ao informar a quantidade de peças aprovadas, confirma-se automaticamente se os parâmetros atuais estão de acordo com o cartão de processo; ao reportar defeitos, é necessário selecionar o código correspondente e, se possível, anexar fotos. Esses registros das etapas de tratamento das anomalias são, justamente, a fonte mais valiosa das regras de julgamento — muito mais concretas do que um “compêndio de experiências” elaborado por especialistas em reuniões.
O mesmo vale para o treinamento. O plano de capacitação dos novos funcionários é dividido em pequenas tarefas, por processo; cada etapa define quantas peças devem ser acompanhadas, quantas devem ser feitas sozinhas e quem deve validar a aprovação. O andamento dessas atividades fica visível em tempo real no sistema. Assim, o líder de equipe não precisa mais depender da memória para organizar o treinamento; onde o novo funcionário está, quais operações ele repete incorretamente — tudo fica claro no relatório mensal, permitindo direcionar os recursos de forma mais eficiente.
O que observar no desenvolvimento e na aceitação
No desenvolvimento, três pontos são cruciais. Primeiro, permissões: o poder de modificar parâmetros deve estar restrito ao posto de processo; os operadores têm apenas acesso para visualização e confirmação de execução, evitando que “quem quiser mude”. Segundo, interfaces: os dados do processo devem estar integrados à ordem de serviço, ao registro de produção e à inspeção de qualidade, numa mesma cadeia de informações, para evitar a criação de novas ilhas de informação e possibilitar a rastreabilidade completa. Terceiro, adaptação dos terminais: os terminais de trabalho devem considerar óleo, luvas e iluminação; onde for possível usar leitura por código de barras ou botões físicos, evite que os operadores tenham que digitar.
Na avaliação, não se deve olhar apenas quantos documentos foram registrados, mas sim quatro indicadores: quanto diminuiu o período de adaptação dos novos funcionários; houve redução na taxa de desperdício no mesmo processo?; qual é a taxa de adesão à execução após mudanças nos parâmetros?; qual é o tempo médio de resposta ao tratamento de anomalias? Quando esses quatro números melhoram, a gestão do conhecimento pode ser considerada realmente integrada ao sistema, e não apenas mais um armário eletrônico de arquivos.
Recomendação de sequência de implantação
Recomenda-se não tentar migrar toda a experiência da fábrica para o sistema de uma só vez. Escolha primeiro um ou dois processos com maiores perdas por defeitos, organize os parâmetros vigentes e os casos de defeito dos últimos seis meses como a primeira versão a ser lançada, e, após estabilizar o ciclo de coleta, deixe que os líderes de equipe complementem mensalmente as regras descobertas no dia a dia. Uma base de conhecimento se constrói com o tempo, não se escreve de uma só vez. Três meses depois, faça um balanço desses quatro indicadores: se valer a pena expandir para toda a fábrica, a conta vai se pagar sozinha.
A base de conhecimento também deve ser integrada aos equipamentos e a múltiplas unidades fabris
Quando a base de conhecimento chega à segunda fase, há duas direções com maior valor de extensão. A primeira é integrar os dados dos equipamentos: após instalar caixas de coleta nas máquinas-chave, dados como corrente elétrica, vibração e rotação real podem ser correlacionados temporalmente com os registros de defeitos; assim, aquelas avaliações “pelo som” feitas pelos mestres podem começar a ser parcialmente substituídas por sensores — qual padrão de onda elétrica corresponde a defeitos de rugosidade, isso vai emergir naturalmente conforme se analisam mais dados. O conhecimento deixa de ser apenas um conjunto de frases vagas e passa a integrar condições que podem ser inseridas nas regras de alerta. A segunda direção é reutilizar entre unidades fabris: quando o mesmo grupo opera fábricas em diferentes locais, os documentos técnicos costumam ser mantidos separadamente e modificados individualmente. Ao concentrar todo o conhecimento em um único sistema, ancorado nos processos, quando uma nova unidade inaugura a linha, pode herdar diretamente toda a história dos parâmetros e dos casos de defeito do processo correspondente da fábrica-mãe, reduzindo em um ou dois meses o período de adaptação — esse é um resultado bastante comum.
Por outro lado, é importante lembrar: antes dessas duas etapas, não adianta projetar demais. Primeiro, estabeleça um ciclo fechado de experiência em uma única oficina, comprovando que o período de adaptação dos novos funcionários realmente diminuiu; só então pense em integrar os equipamentos e reutilizar entre fábricas — só assim o investimento fará sentido.