
关键参数只在一个人的脑子里
车间里最值钱的资产清单上,从来不会写上“老师傅”三个字,但任何一个做过五年以上生产的厂长都清楚:真正让产线稳下来的,往往就是两三个老工人。哪台机床冬天要预热多久、哪套模具到第几万模次容易拉毛、这批材料进刀快一点会出什么问题——这些答案不在任何一本手册里,只在他们的脑子里。
问题在他们退休、离职或者请长假的那一周集中爆发:新品试制没人敢开机,同样的材料换个班次就出废品,新人抱着纸质作业指导书在工位上手足无措。这不是员工态度问题,而是企业的工艺知识从来没有变成可保存、可传递、可考核的资产。纸面上的作业指导书往往还是三年前的版本,和现场实际干的早就对不上了。
先分清经验有哪几种
把老师傅的经验拆开看,其实是三类东西,处理方式完全不同:
- 硬参数:转速、进给、温度、压力、时长。这类知识最容易沉淀,本质是结构化数据,应该跟着工序和设备走,而不是跟着人走。
- 判断规则:什么声音意味着刀具磨损、什么手感说明材料异常。这类知识要靠典型缺陷样件、照片和文字描述一起留存,变成可检索的缺陷案例库。
- 操作习惯:先擦哪个面、先测哪个基准。这类知识应该固化进作业标准,并且写清“为什么这么做”,新人理解了原因,动作才不会走样。
很多企业买的所谓知识管理系统落不了地,就是因为没有做这个拆分,把所有经验一律当成文档存起来,结果一搜出来几百份 PDF,工位上根本没有人看。经验管理的第一步是分类,第二步才是存。
数据怎么设计
落到系统设计上,核心是把工序作为经验的主锚点。工艺路线、工序卡、参数表、缺陷案例都挂在工序下面,再通过工序关联到设备、模具和材料。这样安排之后有几条直接的好处:工人扫码进入某个工序时,看到的就是这道工序当前生效的参数版本,不会翻错文件;参数修改必须走版本流程,谁改的、为什么改、谁批准、从哪个批次开始生效,全部留痕;缺陷案例带照片和判定结论,检验员发现异常时可以直接比对历史样件,而不是打电话问已经退休的老师傅。
版本管理是最容易被低估的一环。工艺参数不是定一次就不变的,设备大修、换材料供应商、客户提了新要求,都会带来调整。系统要保证的,是任何一个批次的产品都能查到“当时生效的是哪个版本”,出了质量问题才能追得回去。
采集要顺着干活的路来
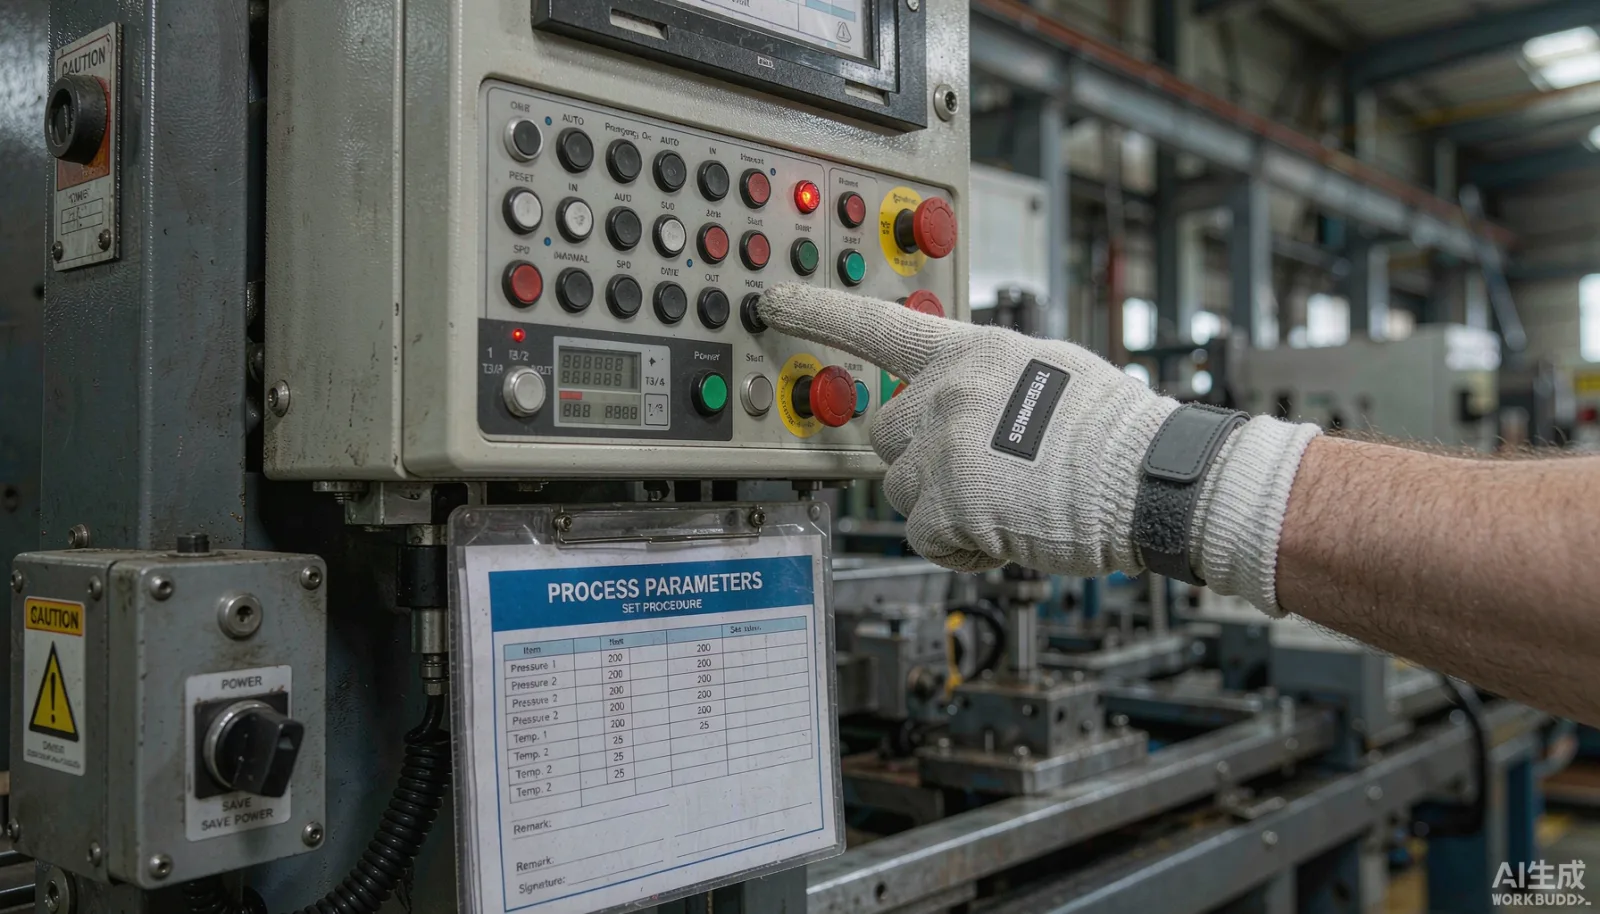
经验沉淀最大的敌人是“要专门花时间录”。凡是让工人下班以后再补录数据的做法,坚持不过两个星期就会名存实亡。可行的路径是把采集嵌进报工动作里:报合格数量的同时顺手确认当前参数与工艺卡一致,报不良的时候必须选择缺陷代码,能拍照的传照片。这些异常处置的过程记录,恰恰是判断规则最宝贵的来源——比组织专家开座谈会总结出来的“经验集”真实得多。
带教环节同理。新人的培训计划按工序拆成小任务,每道工序规定“跟做几件、独立做几件、由谁确认通过”,完成情况在系统里实时可见。班组长不用再靠记忆安排带教,新人卡在哪道工序、哪类操作反复出错,周报上一目了然,训练资源就往哪里倾斜。
开发与验收看什么
开发层面有三点最关键。一是权限:参数修改权必须收敛到工艺岗位,操作岗位只有查看和执行确认,杜绝“谁顺手谁改”。二是接口:工序数据要和工单、报工、质量检验在同一个数据链路里贯通,避免又造出一座信息孤岛,质量追溯才有可能串起来。三是终端适配:工位终端要考虑油污、手套和光线,能用扫码和物理按钮解决的,不要让工人打字。
验收不要看录入了多少文档,要看四个指标:新人独立上岗周期缩短了多少、同工序废品率有没有下降、参数变更后的执行一致率、异常处置的平均响应时间。这四个数动了,经验管理才算真的进了系统,而不是多了一套电子档案柜。
落地顺序建议
落地顺序建议不要想着一次把全厂的经验搬进系统。先挑一两个废品损失最大的工序,把现行参数和最近半年的缺陷案例整理成第一版上线,跑顺采集闭环之后,再由班组长按月补充日常发现的规则。知识库是养出来的,不是突击编写出来的。三个月后盘点前面那四个指标,值不值得推广到全厂,账自然会算出来。
经验库还要接上设备和多厂区
经验库建到第二阶段,有两个方向的延伸价值最大。第一个方向是接设备数据:给关键机床加采集盒之后,电流、振动、实际转速这些数据能和缺陷记录对上时间轴,老师傅那些“听声音”的判断,就有机会被传感器规律部分替代——哪种电流波形对应拉毛缺陷,数据看多了自然浮现出来。经验不再是只可意会的口诀,而是可以写进预警规则的条件。第二个方向是多厂区复用:同一集团在两地开厂,工艺文件往往各存一份、各自修改。经验以工序为锚点集中存放在一套系统里之后,新厂开线时可以直接继承母厂该工序的全部参数版本历史和缺陷案例,爬坡期缩短一两个月是常见的结果。
反过来提醒一句:没有这两步之前,也不要过度设计。先把一个车间的经验闭环跑通,证明新人上手周期确实缩短了,再谈设备接入和跨厂复用,投入产出才立得住。