
關鍵參數只在一個人的腦子裡
在車間裡最值錢的資產清單上,從來不會寫上「老師傅」三個字,但任何一個做過五年以上生產的廠長都清楚:真正讓產線穩定下來的,往往就是兩三個老工人。哪台機床冬天要預熱多久、哪套模具到第幾萬模次容易拉毛、這批材料進刀快一點會出什麼問題——這些答案不在任何一本手冊裡,只在他們的腦子裡。
問題在他們退休、離職或者請長假的那一週集中爆發:新品試製沒人敢開機,同樣的材料換個班次就出廢品,新人抱著紙質作業指導書在工位上手足無措。這不是員工態度問題,而是企業的工藝知識從來沒有變成可保存、可傳遞、可考核的資產。紙面上的作業指導書往往還是三年前的版本,和現場實際幹的早就對不上了。
先分清經驗有哪幾種
把老師傅的經驗拆開看,其實是三類東西,處理方式完全不同:
- 硬參數:轉速、進給、溫度、壓力、時長。這類知識最容易沉澱,本質是結構化數據,應該跟著工序和設備走,而不是跟著人走。
- 判斷規則:什麼聲音意味著刀具磨損、什麼手感說明材料異常。這類知識要靠典型缺陷樣件、照片和文字描述一起留存,變成可檢索的缺陷案例庫。
- 操作習慣:先擦哪個面、先測哪個基準。這類知識應該固化進作業標準,並且寫清「為什麼這麼做」,新人理解了原因,動作才不會走樣。
很多企業買的所謂知識管理系統落不了地,就是因為沒有做這個拆分,把所有經驗一律當成文件存起來,結果一搜出來幾百份 PDF,工位上根本沒有人看。經驗管理的第一步是分類,第二步才是存。
資料怎麼設計
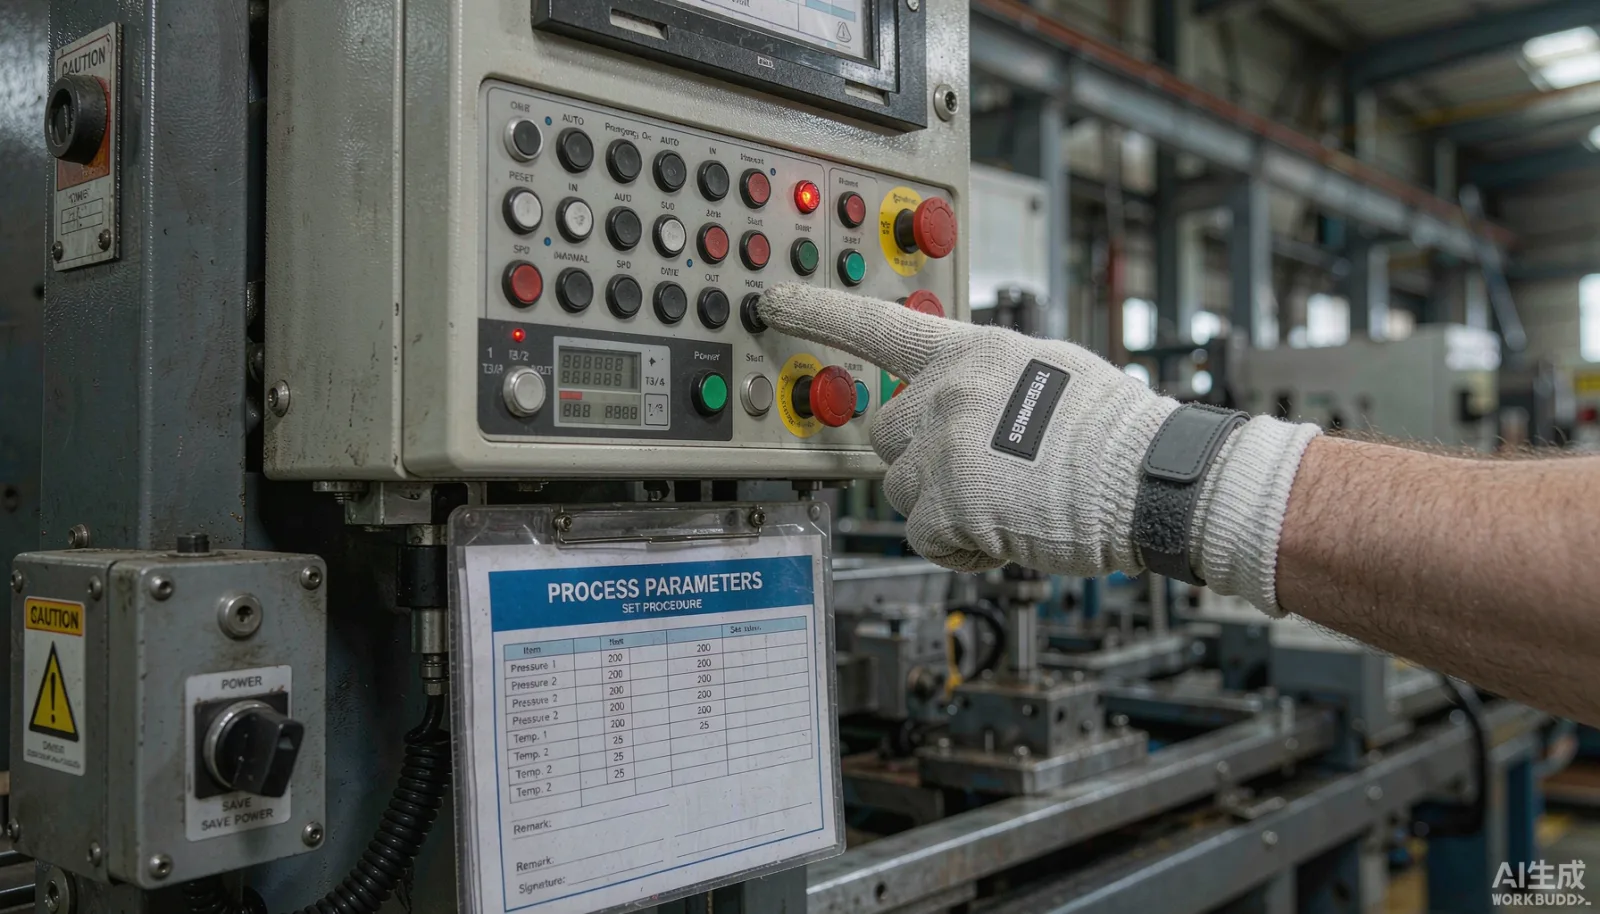
落到系統設計上,核心是把工序作為經驗的主錨點。工藝路線、工序卡、參數表、缺陷案例都掛在工序下面,再通過工序關聯到設備、模具和材料。這樣安排之後有幾條直接的好處:工人掃碼進入某個工序時,看到的就是這道工序當前生效的參數版本,不會翻錯文件;參數修改必須走版本流程,誰改的、為什麼改、誰批准、從哪個批次開始生效,全部留痕;缺陷案例帶照片和判定結論,檢驗員發現異常時可以直接比對歷史樣件,而不是打電話問已經退休的老師傅。
版本管理是最容易被低估的一環。工藝參數不是定一次就不變的,設備大修、換材料供應商、客戶提了新要求,都會帶來調整。系統要保證的,是任何一個批次的產品都能查到「當時生效的是哪個版本」,出了質量問題才能追得回去。
採集要順著幹活的路來
經驗沉澱最大的敵人是「要專門花時間錄」。凡是讓工人下班以後再補錄數據的做法,堅持不過兩個星期就會名存實亡。可行的路徑是把採集嵌進報工動作裡:報合格數量的同時順手確認當前參數與工藝卡一致,報不良的時候必須選擇缺陷代碼,能拍照的傳照片。這些異常處置的過程記錄,恰恰是判斷規則最寶貴的來源——比組織專家開座談會總結出來的「經驗集」真實得多。
帶教環節同理。新人的培訓計劃按工序拆成小任務,每道工序規定「跟做幾件、獨立做幾件、由誰確認通過」,完成情況在系統裡實時可見。班組長不用再靠記憶安排帶教,新人卡在哪道工序、哪類操作反覆出錯,周報上一目了然,訓練資源就往哪裡傾斜。
開發與驗收看什麼
開發層面有三點最關鍵。一是權限:參數修改權必須收斂到工藝崗位,操作崗位只有查看和執行確認,杜絕「誰順手誰改」。二是介面:工序數據要和工單、報工、質量檢驗在同一個數據鏈路裡貫通,避免又造出一座資訊孤島,質量追溯才有可能串起來。三是終端適配:工位終端要考慮油污、手套和光線,能用掃碼和物理按鈕解決的,不要讓工人打字。
驗收不要看錄入了多少文檔,要看四個指標:新人獨立上崗週期縮短了多少、同工序廢品率有沒有下降、參數變更後的執行一致率、異常處置的平均響應時間。這四個數動了,經驗管理才算真的進了系統,而不是多了一套電子檔案櫃。
落地順序建議
落地順序建議不要想著一次把全廠的經驗搬進系統。先挑一兩個廢品損失最大的工序,把現行參數和最近半年的缺陷案例整理成第一版上線,跑順採集閉環之後,再由班組長按月補充日常發現的規則。知識庫是養出來的,不是突擊編寫出來的。三個月後盤點前面那四個指標,值不值得推廣到全廠,賬自然會算出來。
經驗庫還要接上設備和多廠區
經驗庫建到第二階段,有兩個方向的延伸價值最大。第一個方向是接設備數據:給關鍵機床加採集盒之後,電流、振動、實際轉速這些數據能和缺陷記錄對上時間軸,老師傅那些「聽聲音」的判斷,就有機會被傳感器規律部分替代——哪種電流波形對應拉毛缺陷,數據看多了自然浮現出來。經驗不再是只可意會的口訣,而是可以寫進預警規則的條件。第二個方向是多廠區複用:同一集團在兩地開廠,工藝文件往往各存一份、各自修改。經驗以工序為錨點集中存放在一套系統裡之後,新廠開線時可以直接繼承母廠該工序的全部參數版本歷史和缺陷案例,爬坡期縮短一兩個月是常見的結果。
反過來提醒一句:沒有這兩步之前,也不要過度設計。先把一個車間的經驗閉環跑通,證明新人上手週期確實縮短了,再談設備接入和跨廠複用,投入產出才立得住。