
พารามิเตอร์สำคัญมีอยู่เพียงในหัวของคนคนเดียว
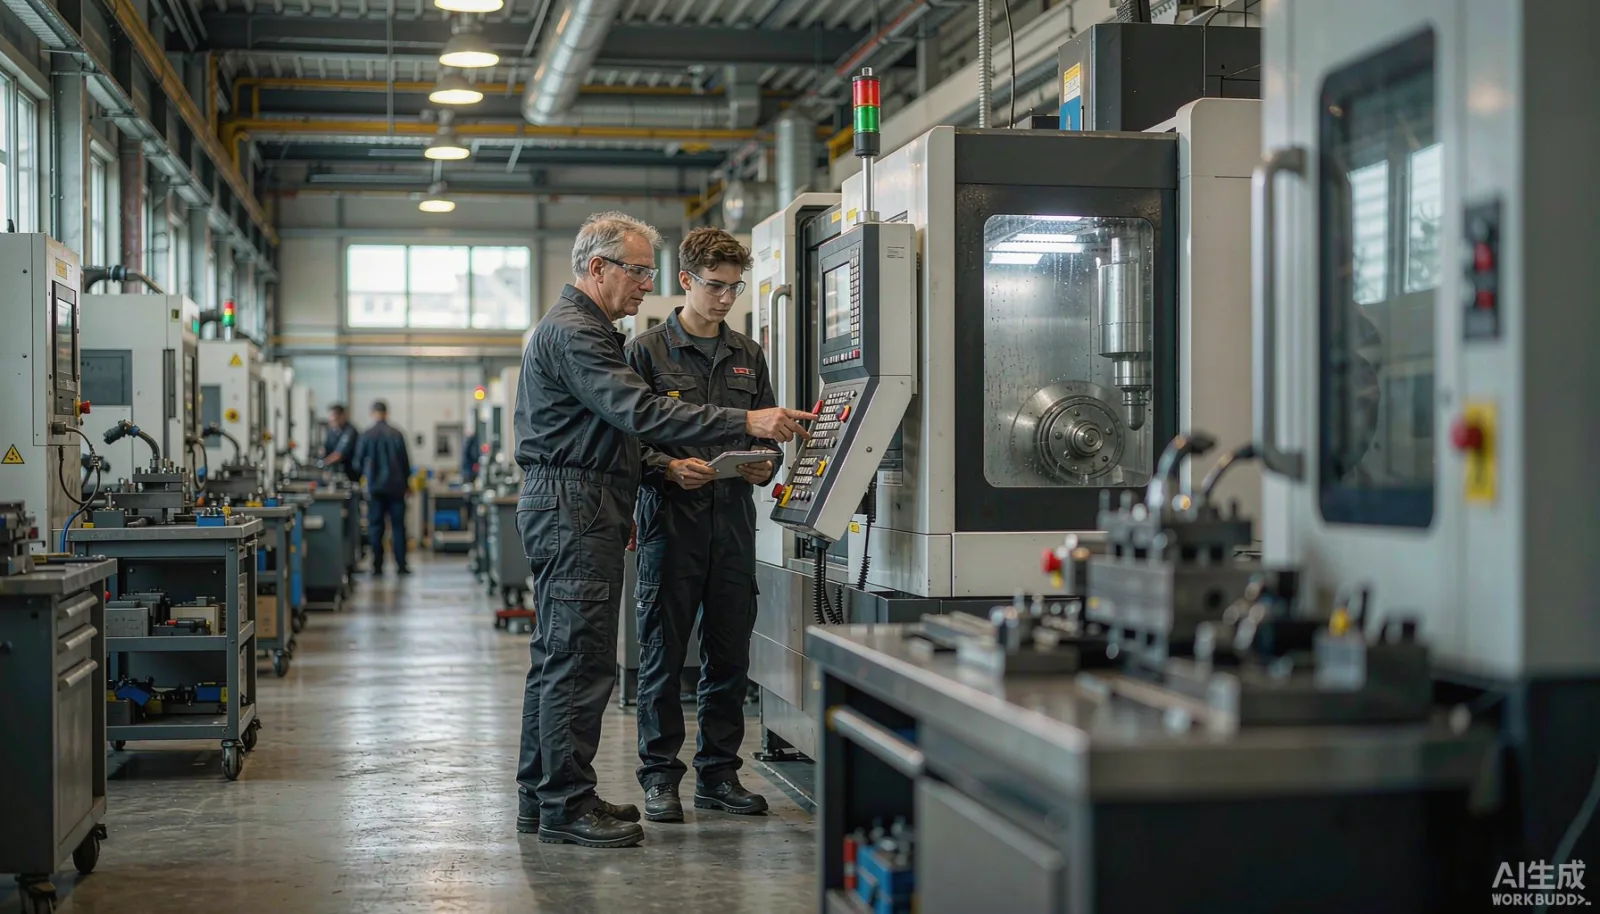
ในรายการสินทรัพย์ที่มีค่าที่สุดของโรงงาน ไม่เคยมีการระบุคำว่า “ช่างฝีมืออาวุโส” ไว้เลย แต่ผู้จัดการโรงงานที่ทำงานด้านการผลิตมาเกินห้าปีล้วนทราบดีว่า สิ่งที่ทำให้สายการผลิตทำงานได้อย่างเสถียร มักจะเป็นช่างฝีมือเก่าแก่เพียงสองสามคนเท่านั้น กล่าวคือ เครื่องจักรใดต้องอุ่นเครื่องนานแค่ไหนในฤดูหนาว แม่พิมพ์ชุดไหนเมื่อใช้งานไปถึงรอบที่เท่าไรจึงมักเกิดรอยขีดข่วน หรือหากใช้วัสดุชุดนี้แล้วตัดเฉือนเร็วขึ้นเล็กน้อยจะเกิดปัญหาอะไร—คำตอบเหล่านี้ไม่มีอยู่ในคู่มือเล่มไหน แต่อยู่ในหัวของพวกเขาทั้งหมด
ปัญหาจะระเบิดออกมาอย่างหนักในสัปดาห์ที่พวกเขาเกษียณอายุ ลาออก หรือลาพักร้อนยาว: เมื่อทดลองผลิตสินค้าใหม่ ก็ไม่มีใครกล้าเปิดเครื่อง ใช้วัสดุแบบเดียวกันแต่เปลี่ยนกะก็กลายเป็นของเสีย คนงานใหม่ยืนอยู่หน้าเครื่อง ถือคู่มือการทำงานแบบกระดาษ ทำอะไรไม่ถูก นี่ไม่ใช่ปัญหาด้านทัศนคติของพนักงาน แต่เป็นเพราะองค์ความรู้ด้านกระบวนการผลิตของบริษัทไม่เคยถูกแปลงให้เป็นสินทรัพย์ที่สามารถจัดเก็บ ส่งต่อ และประเมินผลได้ คู่มือการทำงานบนกระดาษมักเป็นเวอร์ชันจากเมื่อสามปีก่อน ซึ่งไม่ตรงกับสภาพการทำงานจริงในพื้นที่อีกต่อไป
ก่อนอื่นต้องแยกให้ออกว่าประสบการณ์มีกี่ประเภท
เมื่อแยกแยะประสบการณ์ของช่างฝีมืออาวุโสออกแล้ว จะเห็นว่าแท้จริงแล้วมีอยู่สามประเภท ซึ่งต้องจัดการแตกต่างกันโดยสิ้นเชิง:
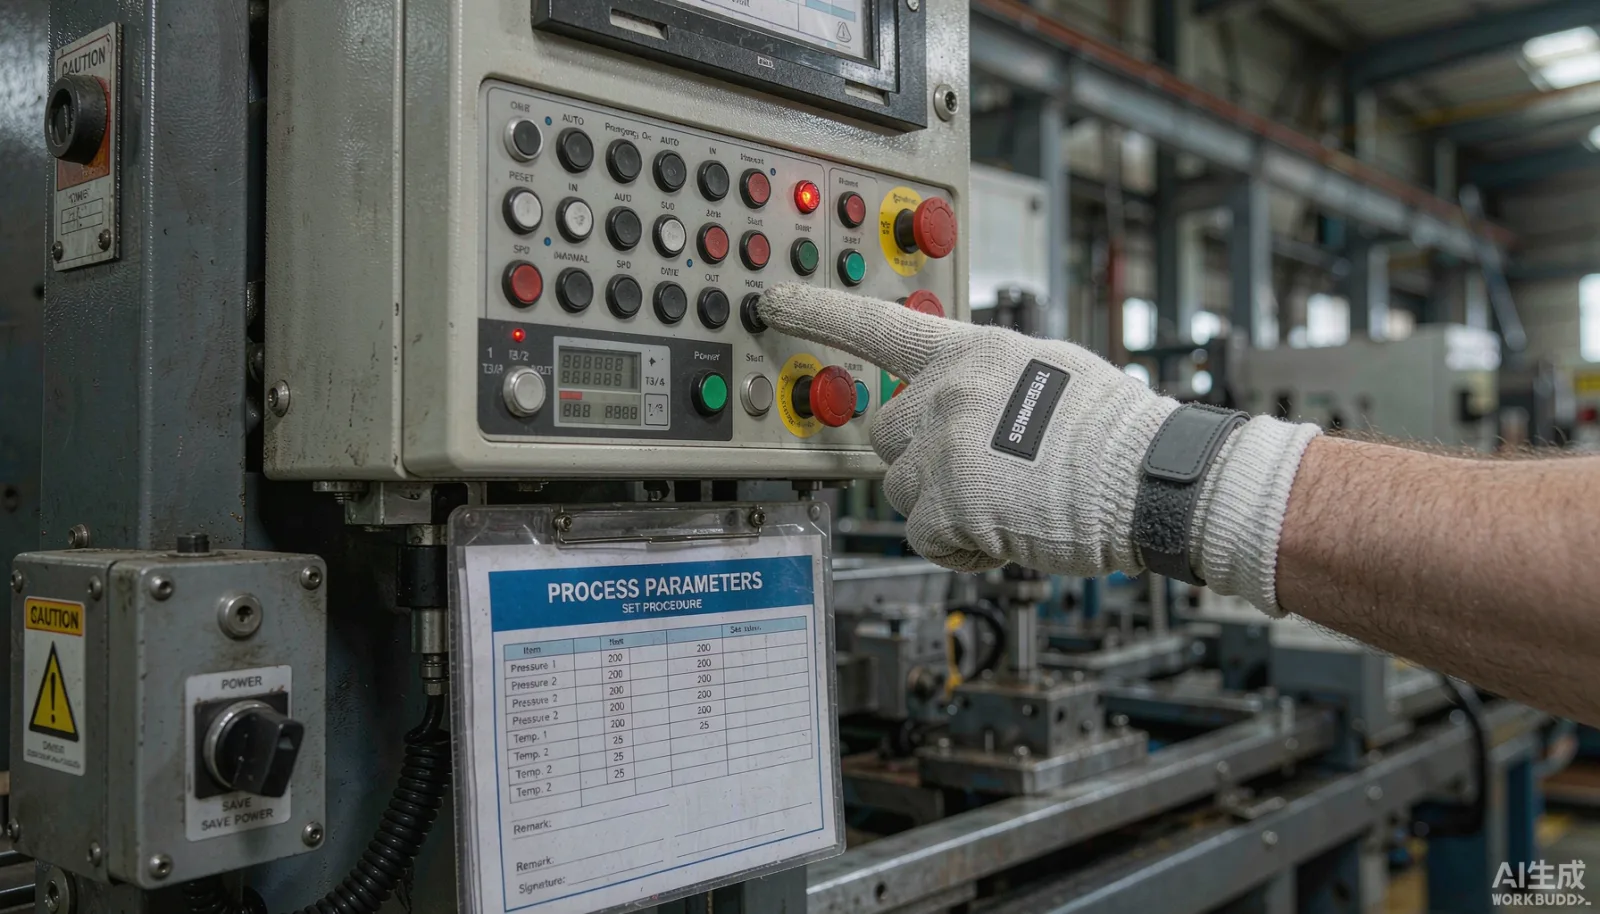
- พารามิเตอร์เชิงแข็ง: ความเร็วรอบ การป้อนวัสดุ อุณหภูมิ แรงดัน และระยะเวลา ความรู้ประเภทนี้ง่ายต่อการบันทึก เป็นข้อมูลเชิงโครงสร้าง โดยควรผูกติดกับขั้นตอนและอุปกรณ์ ไม่ใช่ผูกติดกับคน
- กฎเกณฑ์การตัดสิน: เสียงแบบไหนบ่งบอกว่าเครื่องมือตัดสึกหรอ ความรู้สึกแบบไหนแสดงว่าวัสดุผิดปกติ ความรู้ประเภทนี้ควรเก็บรักษาไว้พร้อมตัวอย่างข้อบกพร่องที่พบบ่อย ภาพถ่าย และคำอธิบายข้อความ เพื่อสร้างคลังกรณีข้อบกพร่องที่สามารถค้นหาได้
- นิสัยการปฏิบัติงาน: เช็ดพื้นผิวไหนก่อน วัด基准ไหนก่อน ความรู้ประเภทนี้ควรผนึกเข้ากับมาตรฐานการทำงาน และระบุให้ชัดเจนว่า “ทำไมต้องทำแบบนี้” เมื่อพนักงานใหม่เข้าใจเหตุผลแล้ว การปฏิบัติงานก็จะไม่ผิดเพี้ยน
หลายบริษัทซื้อระบบจัดการความรู้ที่เรียกว่า แต่กลับไม่สามารถนำไปใช้ได้จริง เพราะไม่ได้ทำการแยกประเภทนี้ นำเอาประสบการณ์ทั้งหมดมาเก็บเป็นเอกสาร พอค้นหาจึงเจอ PDF หลายร้อยฉบับ แต่ไม่มีใครในสถานที่ทำงานเปิดอ่านเลย ขั้นตอนแรกของการจัดการประสบการณ์คือการจำแนกประเภท ขั้นตอนที่สองจึงค่อยเก็บรักษา
ออกแบบข้อมูลอย่างไร
เมื่อลงรายละเอียดในการออกแบบระบบ หัวใจสำคัญคือการกำหนดให้ขั้นตอนการผลิตเป็นจุดยึดหลักของประสบการณ์ แผนการผลิต บัตรขั้นตอน พารามิเตอร์ และกรณีข้อบกพร่องทั้งหมดจะถูกผูกไว้ใต้ขั้นตอนการผลิต แล้วเชื่อมโยงไปยังอุปกรณ์ แม่พิมพ์ และวัสดุ วิธีการจัดวางแบบนี้มีข้อดีโดยตรงหลายประการ: เมื่อพนักงานสแกนรหัสเข้าสู่ขั้นตอนใด ก็จะเห็นเฉพาะพารามิเตอร์เวอร์ชันปัจจุบันที่ใช้งานอยู่ในขั้นตอนนั้น ไม่ต้องเปิดไฟล์ผิดพลาด การปรับเปลี่ยนพารามิเตอร์ต้องผ่านกระบวนการควบคุมเวอร์ชัน ใครเป็นผู้ปรับเปลี่ยน ปรับเพื่ออะไร ใครอนุมัติ และเริ่มใช้งานตั้งแต่ล็อตไหน ทุกอย่างจะถูกบันทึกไว้ชัดเจน กรณีข้อบกพร่องมีภาพถ่ายและข้อสรุปการวินิจฉัย ทำให้ผู้ตรวจสอบเมื่อพบความผิดปกติสามารถเปรียบเทียบกับตัวอย่างในอดีตได้ทันที แทนที่จะโทรไปถามช่างฝีมืออาวุโสที่เกษียณอายุไปแล้ว
การจัดการเวอร์ชันเป็นส่วนที่มักถูกมองข้ามมากที่สุด พารามิเตอร์กระบวนการผลิตไม่ใช่สิ่งที่กำหนดครั้งเดียวแล้วคงอยู่ตลอดไป การซ่อมบำรุงใหญ่ของอุปกรณ์ การเปลี่ยนผู้ผลิตวัสดุ หรือข้อกำหนดใหม่จากลูกค้า ล้วนนำมาซึ่งการปรับเปลี่ยน ระบบต้องรับประกันว่าผลิตภัณฑ์ทุกล็อตสามารถตรวจสอบได้ว่า “เวอร์ชันที่ใช้งานอยู่ขณะนั้นคือเวอร์ชันใด” เพื่อให้สามารถติดตามย้อนกลับได้เมื่อเกิดปัญหาคุณภาพ
การเก็บข้อมูลควรดำเนินไปตามเส้นทางการทำงาน
ศัตรูตัวใหญ่ที่สุดของการบันทึกประสบการณ์คือ “ต้องใช้เวลาเฉพาะในการบันทึกข้อมูล” แนวทางใดก็ตามที่ให้พนักงานกลับบ้านแล้วค่อยมาบันทึกข้อมูลภายหลัง ไม่อาจคงอยู่ได้เกินสองสัปดาห์ วิธีที่可行คือผนวกการเก็บข้อมูลเข้ากับขั้นตอนการรายงานผล: เมื่อรายงานจำนวนสินค้าผ่านมาตรฐาน ก็ควรตรวจสอบไปพร้อมกันว่าพารามิเตอร์ปัจจุบันตรงกับบัตรขั้นตอนหรือไม่ เมื่อรายงานสินค้าผิดพลาด ต้องเลือกรหัสข้อบกพร่อง และถ้าถ่ายภาพได้ก็ให้ส่งภาพไปด้วย กระบวนการจัดการความผิดปกติเหล่านี้เองคือแหล่งที่มาอันล้ำค่าที่สุดของกฎเกณฑ์การตัดสิน—ซึ่งแม่นยำกว่า “ชุดประสบการณ์” ที่รวบรวมจากการประชุมสัมมนาของผู้เชี่ยวชาญอย่างมาก
กระบวนการสอนงานก็เช่นกัน แผนการฝึกอบรมพนักงานใหม่แบ่งเป็นงานย่อยตามขั้นตอนการผลิต โดยกำหนดไว้ชัดเจนว่า “ต้องทำตามด้วยกี่ชิ้น ต้องทำเองกี่ชิ้น และใครเป็นผู้ตรวจรับรอง” สถานะการปฏิบัติงานจะปรากฏในระบบแบบเรียลไทม์ หัวหน้าทีมไม่ต้องอาศัยความทรงจำในการจัดตารางสอนงาน ตำแหน่งที่พนักงานใหม่ยังทำผิดซ้ำๆ หรือขั้นตอนใดที่มีปัญหาบ่อยๆ ก็จะชัดเจนในรายงานประจำสัปดาห์ ทำให้ทรัพยากรการฝึกอบรมถูกจัดสรรไปยังจุดที่จำเป็นที่สุด
การพัฒนาและการตรวจสอบต้องดูอะไร
ในระดับการพัฒนามีสามประเด็นสำคัญที่สุด ประการแรกคือสิทธิ์การเข้าถึง: สิทธิ์ในการปรับเปลี่ยนพารามิเตอร์ต้องจำกัดอยู่เฉพาะตำแหน่งด้านกระบวนการผลิต ขณะที่ตำแหน่งปฏิบัติการมีเพียงสิทธิ์ดูและยืนยันการปฏิบัติงานเท่านั้น เพื่อป้องกันไม่ให้ “ใครสะดวกก็ปรับเปลี่ยน” ประการที่สองคืออินเทอร์เฟซ: ข้อมูลขั้นตอนการผลิตต้องเชื่อมโยงกับใบสั่งงาน การรายงานผล และการตรวจสอบคุณภาพในระบบข้อมูลเดียวกัน เพื่อหลีกเลี่ยงการสร้างเกาะข้อมูลใหม่ และทำให้การติดตามคุณภาพเป็นไปได้ ประการที่สามคือการปรับแต่งอุปกรณ์ปลายทาง: ต้องคำนึงถึงคราบน้ำมัน ถุงมือ และแสงสว่างที่สถานีปฏิบัติงาน อะไรที่สามารถแก้ไขได้ด้วยการสแกนรหัสหรือปุ่มกด ไม่ควรให้พนักงานต้องพิมพ์ข้อมูล
การตรวจสอบไม่ควรมองว่ามีการบันทึกเอกสารไปกี่ฉบับ แต่ให้ดูสี่ตัวชี้วัด: ระยะเวลาที่พนักงานใหม่สามารถทำงานได้อย่างอิสระลดลงเท่าไร อัตราการเกิดของเสียในขั้นตอนเดียวกันลดลงหรือไม่ อัตราการปฏิบัติตามพารามิเตอร์หลังการเปลี่ยนแปลงเป็นเท่าไร และเวลาเฉลี่ยในการตอบสนองต่อความผิดปกติเป็นเท่าไร เมื่อตัวเลขทั้งสี่นี้เปลี่ยนแปลงแล้ว การจัดการประสบการณ์จึงถือว่าเข้าสู่ระบบอย่างแท้จริง ไม่ใช่แค่เพิ่มตู้เก็บเอกสารอิเล็กทรอนิกส์เข้าไปเท่านั้น
ข้อแนะนำลำดับการลงมือปฏิบัติ
ข้อแนะนำลำดับการลงมือปฏิบัติ ไม่ควรคิดว่าจะย้ายประสบการณ์ทั้งโรงงานเข้าสู่ระบบในครั้งเดียว ให้เลือกขั้นตอนที่มีความสูญเสียจากของเสียมากที่สุดหนึ่งหรือสองขั้นตอน จัดทำพารามิเตอร์ปัจจุบันและกรณีข้อบกพร่องครึ่งปีล่าสุดเป็นเวอร์ชันแรก แล้วปล่อยให้ระบบหมุนวงจรการเก็บข้อมูลจนสมบูรณ์ จากนั้นหัวหน้าทีมค่อยๆ เติมเต็มกฎเกณฑ์ที่พบเป็นประจำทุกเดือน คลังความรู้เป็นสิ่งที่ต้องบ่มเพาะ ไม่ใช่สิ่งที่เขียนขึ้นอย่างเร่งรีบ หลังสามเดือนให้ประเมินตัวชี้วัดทั้งสี่ข้างต้น หากคุ้มค่ากับการขยายผลไปทั่วโรงงาน ก็จะมีคำตอบอยู่เอง
คลังประสบการณ์ยังต้องเชื่อมโยงกับอุปกรณ์และโรงงานหลายแห่ง
เมื่อคลังประสบการณ์เข้าสู่ระยะที่สอง มีคุณค่าการขยายตัวสองด้านที่สำคัญที่สุด ด้านแรกคือการเชื่อมโยงข้อมูลอุปกรณ์: เมื่อติดตั้งกล่องเก็บข้อมูลบนเครื่องจักรสำคัญ ข้อมูลกระแสไฟฟ้า การสั่นสะเทือน และความเร็วรอบจริง จะสามารถจับคู่กับไทม์ไลน์ของบันทึกข้อบกพร่องได้ ทำให้การตัดสินแบบ “ฟังเสียง” ของช่างฝีมืออาวุโส มีโอกาสถูกทดแทนบางส่วนด้วยเซ็นเซอร์—เช่น คลื่นกระแสไฟฟ้าแบบใดที่สัมพันธ์กับข้อบกพร่องรอยขีดข่วน เมื่อสะสมข้อมูลมากพอ ก็จะปรากฏขึ้นเอง ประสบการณ์จึงไม่ใช่เพียงคำสั่งที่ต้องใช้ความเข้าใจ แต่กลายเป็นเงื่อนไขที่สามารถใส่ไว้ในกฎการแจ้งเตือนล่วงหน้าได้ ด้านที่สองคือการใช้ซ้ำระหว่างโรงงานหลายแห่ง: เมื่อกลุ่มบริษัทเดียวกันเปิดโรงงานสองแห่ง ไฟล์กระบวนการผลิตมักถูกเก็บไว้แยกกันและปรับเปลี่ยนต่างหาก เมื่อรวมประสบการณ์ไว้ในระบบเดียวโดยยึดขั้นตอนการผลิตเป็นจุดยึดแล้ว โรงงานใหม่ที่เปิดสายการผลิตก็สามารถสืบทอดพารามิเตอร์ทั้งหมดและประวัติข้อบกพร่องของขั้นตอนนั้นจากโรงงานแม่ได้ทันที ผลลัพธ์ที่พบบ่อยคือระยะเวลาปรับตัวลดลงหนึ่งถึงสองเดือน
ขอเตือนกลับว่า ก่อนที่จะถึงสองขั้นตอนนี้ อย่าเพิ่งออกแบบระบบจนเกินไป ให้ลองทำให้คลังประสบการณ์ของโรงงานหนึ่งทำงานได้ครบวงจรก่อน ยืนยันว่าระยะเวลาการเริ่มต้นทำงานของพนักงานใหม่ลดลงจริง แล้วค่อยพูดถึงการเชื่อมโยงอุปกรณ์และการใช้ซ้ำระหว่างโรงงาน จึงจะมีความคุ้มค่าต่อการลงทุน