
重要なパラメータは、一人の頭の中だけにある
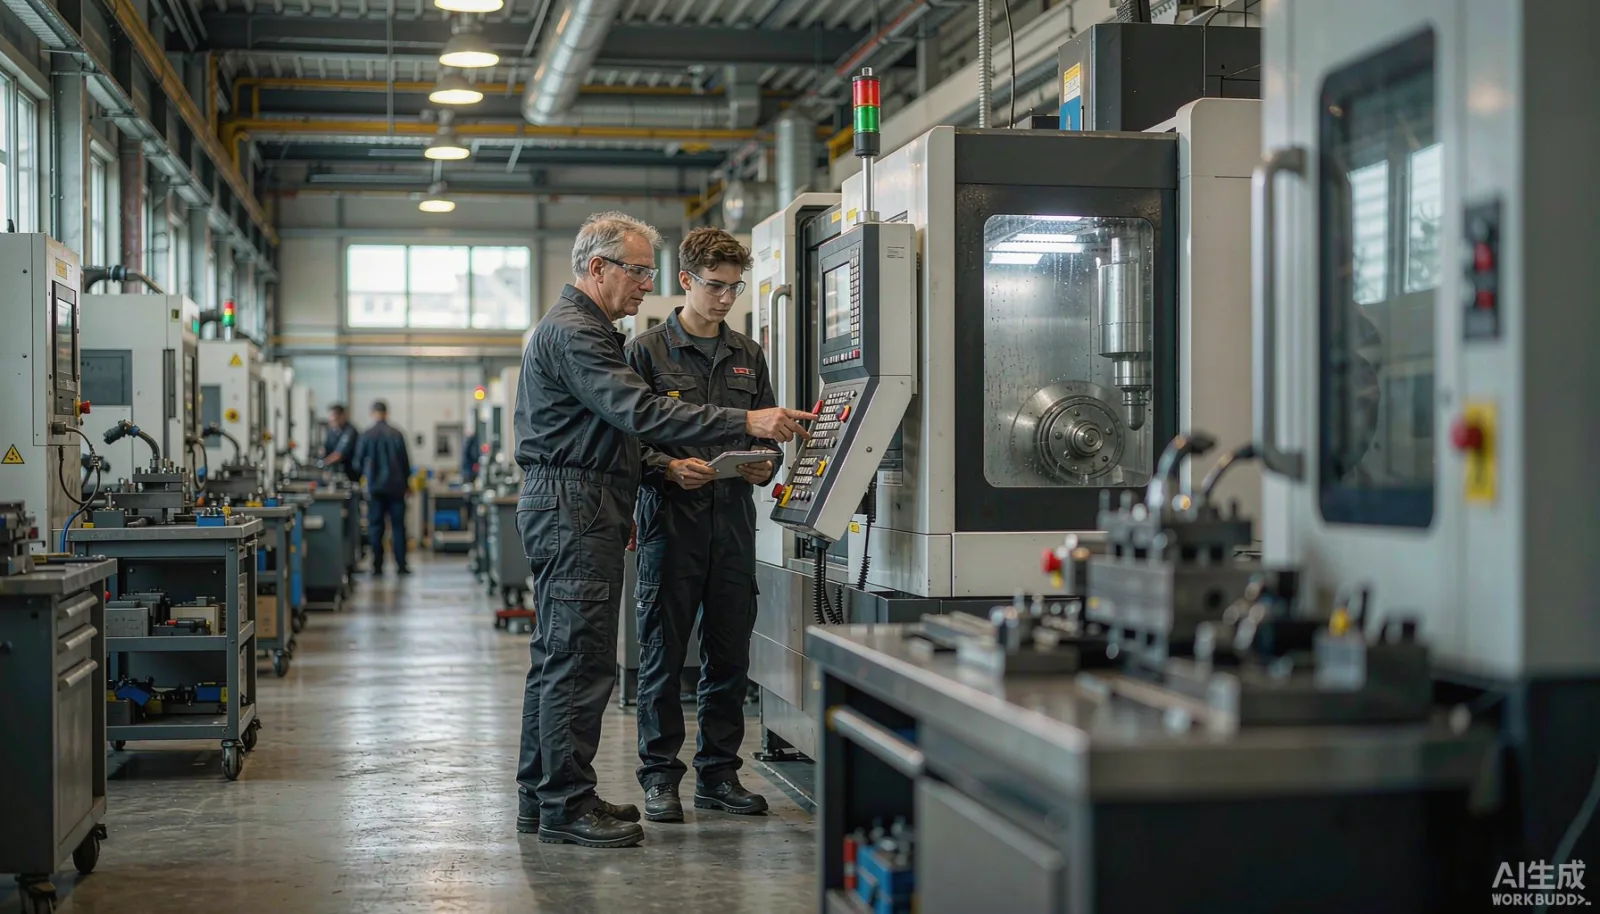
工場で最も価値のある資産のリストには、決して「熟練工」という文字は載せられませんが、生産部門で5年以上勤務した工場長なら誰でも知っています。実際に生産ラインを安定させるのは、往々にして二人か三人のベテラン作業員なのです。どの工作機械が冬にどれくらい暖機運転を必要とするのか、どの金型が何万回目の加工で毛羽立ちを起こしやすいのか、この材料では切削速度を少し速くするとどんな問題が起きるのか——こうした答えはどのマニュアルにも記されておらず、彼らの頭の中だけにあります。
問題は、彼らが退職したり、会社を離れたり、長期休暇を取ったりする週に一気に噴出します。新製品の試作工程では誰も機械を起動させようとせず、同じ材料でも班が変わると不良品が出てしまう、新人は紙の作業指示書を手にしながら作業台で途方に暮れる——これは従業員の態度の問題ではなく、企業の工芸知識がこれまで一度も保存・伝承・評価可能な資産になってこなかったからです。紙面上の作業指示書はたいてい3年前のバージョンで、現場で実際に行われている作業とはとうに合致していません。
まず、経験にはどのような種類があるのかを整理しましょう
熟練工の経験を分解してみると、実は三つのカテゴリーに分かれ、それぞれ処理方法もまったく異なります:
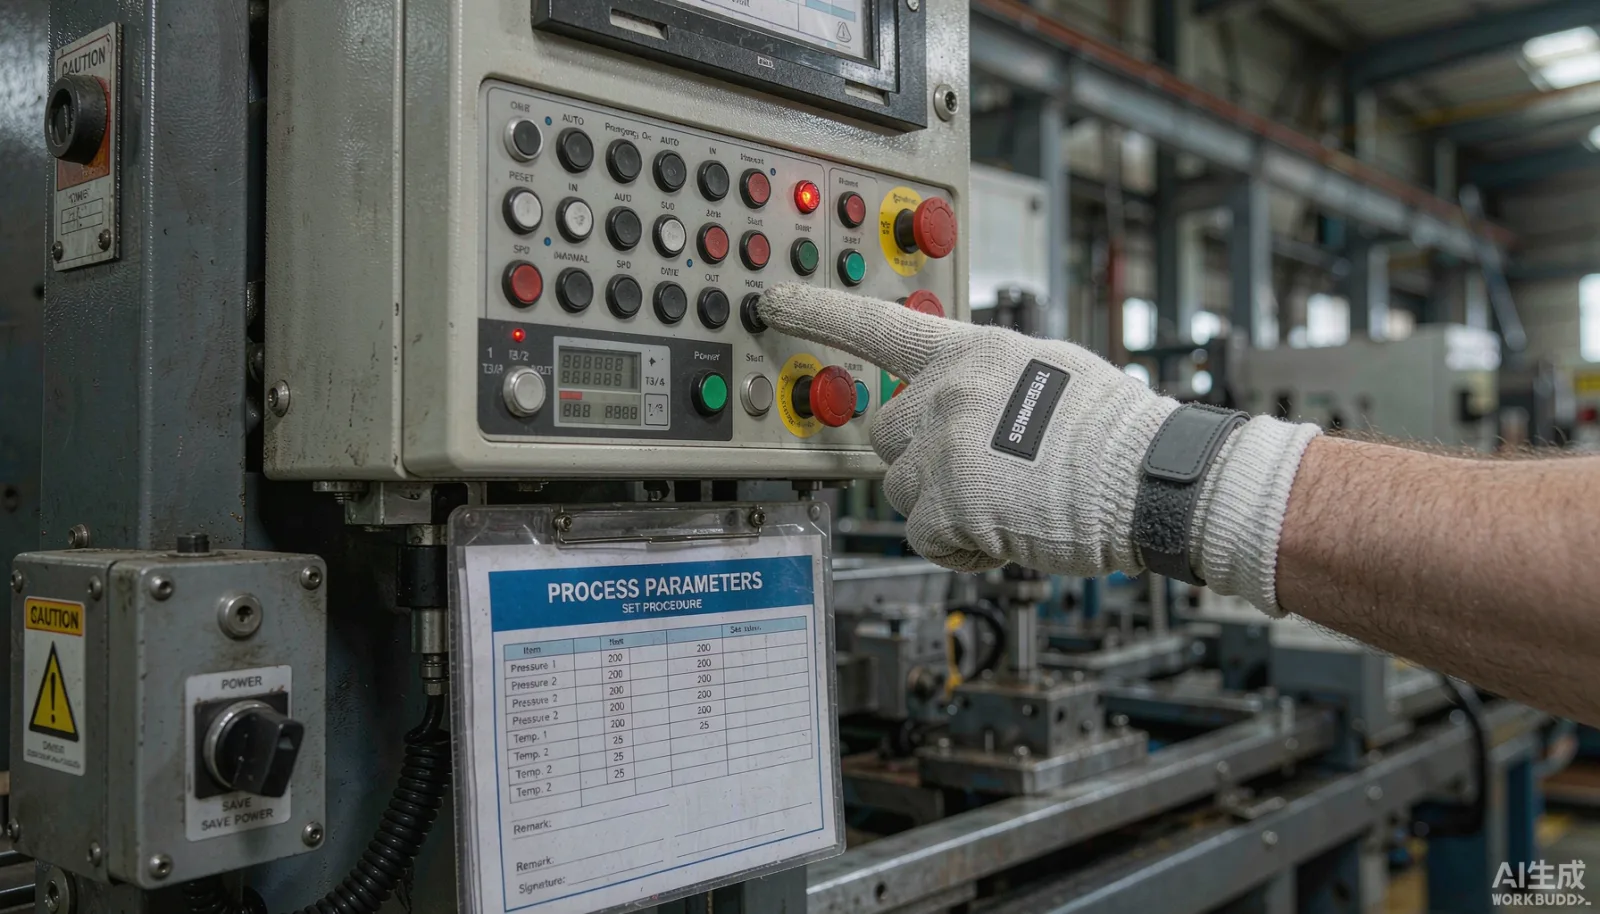
- ハードパラメータ:回転数、送り量、温度、圧力、時間。こうした知識は最も定着しやすく、本質的には構造化データであり、人ではなく工程や設備に紐づけるべきものです。
- 判断ルール:どのような音が工具の摩耗を示すのか、どのような感触が材料の異常を表すのか。こうした知識は、典型的な不良サンプルや写真、文章による説明を併せて残し、検索可能な不良事例データベースとして蓄積する必要があります。
- 作業習慣:まずどの面を拭き、どの基準を測るのか。こうした知識は作業標準に固定し、「なぜそうするのか」を明確に記述することで、新人が理由を理解し、動作が崩れないようにすべきです。
多くの企業が導入するいわゆる知識管理システムが定着しないのは、このような分解を行わず、すべての経験を一律に文書として保存してしまうからです。結果として、検索しても数百枚ものPDFファイルが出てきて、作業現場では誰も見ないという状況になります。経験管理の第一歩は分類であり、第二歩になって初めて保存するのです。
データ設計はどうすればよいのか
システム設計に落とし込むと、核心は工程を経験の主たる拠点として据えることです。工程ルート、工程カード、パラメータ表、不良事例はすべて工程に紐付けられ、さらに工程を通じて設備、金型、材料へと関連付けられます。このように配置することで、いくつかの直接的な利点があります。作業者がスキャンで特定の工程に入ると、その工程で現在有効なパラメータのバージョンが表示され、誤って別のファイルを開くことはありません。パラメータの変更は必ずバージョン管理のプロセスを経るため、誰が変更したのか、なぜ変えたのか、誰が承認したのか、どのロットから適用されるのか、すべて記録されます。不良事例には写真と判定結果が添えられるため、検査員が異常を発見した際、すでに退職した熟練工に電話で尋ねるのではなく、過去のサンプルと直接比較することが可能です。
バージョン管理は、最も過小評価されがちな要素です。工芸パラメータは一度決めたら永遠に変わらないものではなく、設備の大規模修繕、材料サプライヤーの変更、顧客からの新たな要望など、あらゆる要因によって調整が必要となります。システムが担保すべきは、どのロットの製品であっても「当時有効だったのはどのバージョンか」を追跡でき、品質問題が発生した際に遡及できる体制です。
データ収集は、作業の流れに沿って行うべきです
経験蓄積の最大の敵は「わざわざ時間を割いて記録する」という姿勢です。作業終了後にデータを後から補足するようなやり方は、二週間も持たずに形骸化してしまいます。実行可能な方法は、データ収集を作業報告のプロセスに組み込むことです。合格品の数量を報告する際に、同時に現在のパラメータと工程カードが一致しているか確認し、不良品の場合は必ず不良コードを選択し、写真が撮れる場合は写真も添付する。こうした異常対応の過程を記録することは、判断ルールの最も貴重な源泉となり、組織が専門家を集めて座談会を開いてまとめた「経験集」よりもはるかに実践的です。
指導の段階も同様です。新人の研修計画は工程ごとに細分化され、各工程で「何件を一緒にやり、何件を独立して行い、誰が承認するか」を明確に定め、進捗状況はシステム上でリアルタイムに可視化されます。班長はもはや記憶に頼って指導を手配する必要はなく、新人がどの工程で、どの種類の作業で繰り返しミスを犯しているのかが週次報告で一目瞭然になり、訓練資源はその方向へ重点的に配分されます。
開発と検証では何を見ればよいのか
開発段階で最も重要なポイントは三つあります。一つは権限:パラメータの変更権は必ず工芸担当者に集中させ、操作担当者は閲覧と実行確認のみに留めるべきで、「誰が都合よく変更するか」を防ぎます。二つ目はインターフェース:工程データは作業指示書、作業報告、品質検査と同じデータフローで統合され、情報の孤島が再び生まれないようにし、品質追跡が円滑に連携できるようにします。三つ目は端末適応:作業台の端末は油汚れ、手袋、照明の影響を考慮し、スキャンや物理ボタンで対応できるものは、作業員にタイピングを強いないようにします。
検証では、どれだけ多くの文書が入力されたかを見るのではなく、次の四つの指標を重視します:新人の独立就業までの期間がどれだけ短縮されたか、同一工程における不良品率が低下したか、パラメータ変更後の実行一致性率、異常対応の平均レスポンスタイム。これら四つの数値が改善されなければ、経験管理は単なる電子アーカイブの追加にすぎず、システムへの本格的な導入とは言えません。
導入の順序に関する提案
導入の順序について、全工場の経験を一度にシステムに移行しようと考えるのは避けましょう。まずは不良品損失が最も大きい一、二の工程を選び、現行のパラメータと直近半年分の不良事例を整理して第一版をオンライン公開し、データ収集のクローズド・ループがうまく機能した後、班長が毎月日常的に見つけたルールを追加していくのが良いでしょう。知識ベースは育てるものであり、突貫工事で作るものではありません。三か月後に前述の四つの指標を振り返り、全工場への展開に値するかどうかを判断すれば、自ずと答えが見えてきます。
経験データベースはさらに設備や複数工場との連携も必要です
経験データベースが第二段階に達したとき、特に価値が高まる二つの方向性があります。一つ目は設備データとの連携:重要工作機械にデータ収集ボックスを設置すれば、電流、振動、実際の回転数といったデータと不良記録を時間軸で照合でき、熟練工の「耳で聞く」判断も、センサーによる規則的な分析で一部代替される可能性が出てきます——どの電流波形が毛羽立ち不良に対応するのか、データを十分に見ていけば自然と明らかになるでしょう。経験はもはや感覚で捉える口伝ではなく、警告ルールの条件として記述できるようになります。二つ目は複数工場での再利用:同一グループが二つの地域で工場を稼働させる場合、工芸文書は往々にして別々に保管され、それぞれ独自に改訂されています。経験を工程を拠点として一元的にシステムに蓄積した後、新工場が立ち上がる際には、母工場の該当工程のパラメータ履歴と不良事例をそのまま継承でき、立ち上がりの難関期が通常二、三か月短縮されるという結果もよく見られます。
逆に注意したいのは、これらの二つのステップが整う前に過度な設計を進めないことです。まずは一つの工場の経験循環を確立し、新人の習熟期間が確かに短縮されたことを証明してから、設備接続や跨工場再利用について議論すべきであり、そうしてこそ投資対効果が成立します。