
产线质检一旦主要靠纸质检验单,就会出现三个经典场景:数据晚到(下班才录入,异常已流转)、数据失真(手抄错行、漏填批次)、闭环断裂(不合格品不知停在哪道工序、谁放行、谁担责)。质量部门月底汇总时,现场早已换班,追溯只能靠回忆。
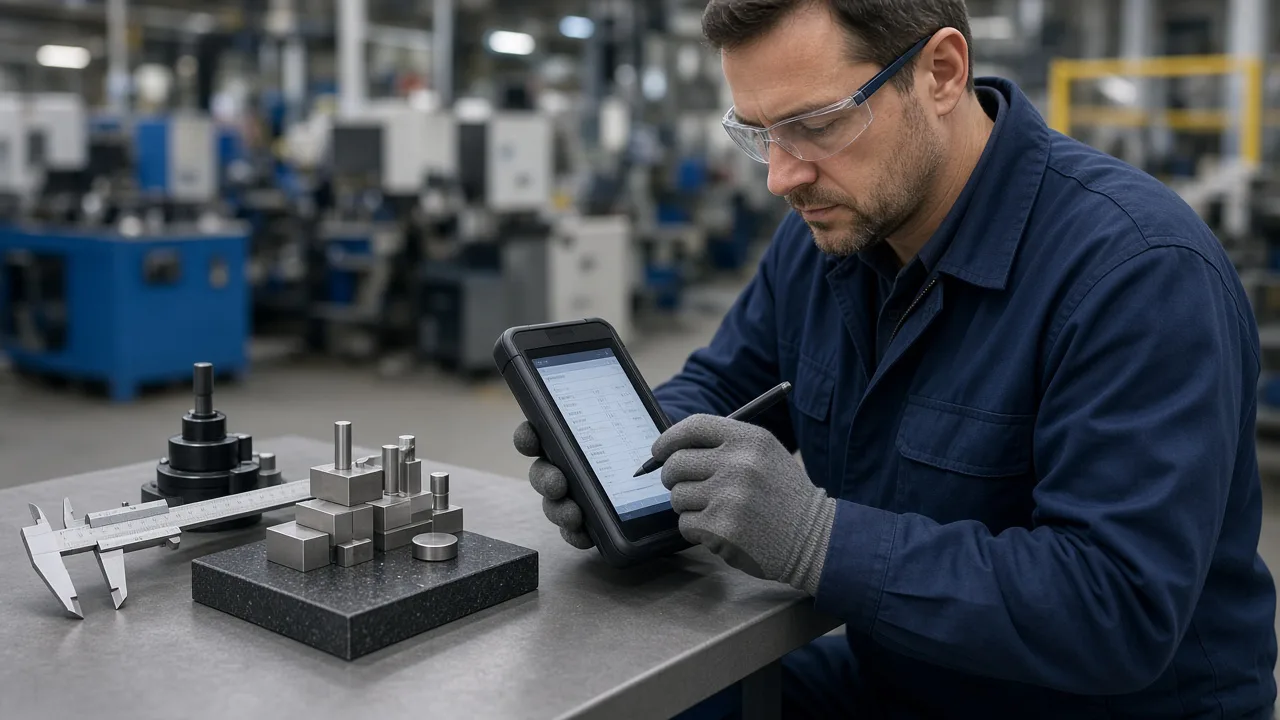
纸质质检扛不住的三类压力
制造现场的节奏越来越快,纸质流程的瓶颈越来越明显:
- 多工序串联:一个工单经过冲压、焊接、涂装、总装,每道工序一张单,批次号对不上就全链失效。
- 抽检与全检并存:AQL 抽检规则写在 SOP 里,执行时却凭经验取样,审计时拿不出抽样记录。
- 不合格处置慢:隔离、返工、让步接收、报废四种路径,纸质流转要签字跑腿,异常品有时先流到下道工序才发现。
中国机械工业联合会近年调研显示,中小型制造企业质量数据数字化率仍偏低,超过六成的检验记录仍以纸质或 Excel 为主,导致异常响应时间平均比数字化产线长 2–4 倍。
业务逻辑:检验点、批次与判定规则
系统设计先把「检什么、何时检、怎么判」结构化:
- 检验点(Checkpoint):绑定工序、工位、检验类型(首件、巡检、终检)。每个检验点有检验项目清单和判定标准(上下限、枚举、外观等级)。
- 批次(Lot):工单号 + 批次号 + 序列号(如需)。任何检验记录必须挂到批次,不能悬空。
- 判定(Result):合格、不合格、待复检。不合格必须选原因代码(尺寸超差、外观缺陷、功能失效等),触发处置流程。
- 处置(Disposition):隔离库位、返工工单、让步审批、报废单。每一步有责任人和时间戳。
首件检验未通过时,系统应自动锁定该工位后续报工,直到复检合格或质量工程师放行——这是把「靠人记得停线」变成「系统默认停线」的关键。
设计逻辑:现场采集与后台分析
现场端要「三秒完成一次记录」:扫码批次 → 选检验项 → 填数值或拍缺陷图 → 提交。后台端要「一眼看到异常」:按产线、班次、缺陷类型聚合,SPC 控制图可选配。
- 工位平板/工业 PDA:大按钮、离线缓存、同步后补传。网络不稳时不能丢数据。
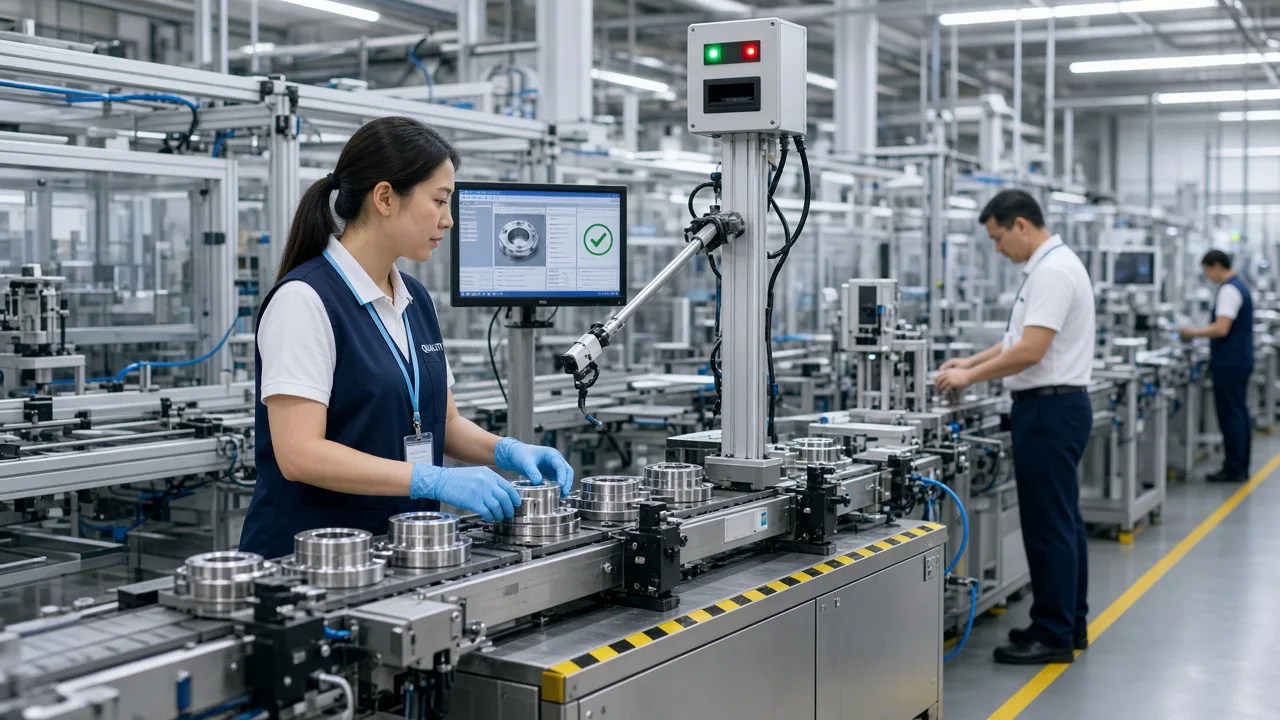
- 量具对接:数显卡尺、三坐标、视觉检测机通过串口或 API 自动写入测量值,减少手输。
- 缺陷拍照:图片挂到检验记录,售后争议时可调出。
- 质量工程师工作台:待处置不合格品队列、让步审批、8D 报告模板关联。
开发落地:与 MES/ERP 的边界
质检系统不必替代 MES,但要和工单、报工、库存三件事对齐:
- 工单下发:MES 创建工单时同步检验计划(哪些工序要检、检哪些项)。
- 报工门禁:关键检验点未合格,MES 不允许报工完成或自动扣留 WIP 数量。
- 库存联动:不合格品入隔离库;让步接收需审批后改库存状态;报废扣减原材料与工时成本。
接口设计用事件驱动:检验提交 → 发布「InspectionCompleted」事件 → MES/ERP 订阅更新状态。避免双向硬编码,后期换系统时改动面小。
试点路径与风险点
建议选一条工艺稳定、检验项明确的产线做试点,周期 6–8 周:
- 第 1–2 周:梳理检验项与判定标准,录入系统,现场培训扫码流程。
- 第 3–4 周:首件 + 终检上线,统计录入及时率,目标 ≥95% 在检验完成后 5 分钟内入账。
- 第 5–6 周:不合格闭环上线,统计异常响应时间,目标比纸质缩短 50%。
- 第 7–8 周:复盘缺陷 TOP5,反馈工艺改进,验证数据是否真能指导决策。
主要风险是检验标准本身模糊——系统无法替你把「轻微划伤」定义清楚。上线前必须与工艺、质量、生产三方签字确认判定口径。
与纸质的过渡策略
不建议一夜关停所有纸质单。可保留「纸质备份 + 系统主记录」双轨 2–4 周,由质检班长每日抽查 10 条系统记录与纸质是否一致,一致率稳定后再撤纸单。视觉检测、三坐标等自动化设备接入可放在第二期,第一期先把人工检验项跑顺。
纸质质检的尽头不是「多买几台平板」,而是把判定规则、批次追溯、不合格处置三件事写进系统默认行为。当班组长能在手机上看清「本班次还有多少不合格品待处置」,而不是等次日质量例会才被告知,产线质量才真正从事后统计变成事中控制。
数据怎么用:从报表到工艺改进
系统上线后别只盯「录入率」。每周质量例会应固定看三张表:缺陷 Pareto(哪类不良占 TOP3)、工序逃逸率(不良在哪道工序被发现)、重复不良批次(同一工单号是否二次返工)。把数据反馈给工艺工程师调整夹具或 SOP,比单纯罚检员工更有长期价值。若某检验项连续两周 100% 合格,可评估是否从全检改为抽检,释放检验产能。客户审核或主机厂审厂时,扫码即可调出任意序列号的全链路检验记录,比抱一摞纸质单更有说服力。