
Cuando la inspección de calidad en la línea de producción depende principalmente de las hojas de inspección en papel, surgen tres escenarios clásicos:Los datos llegaron tarde(Se ingresó solo después de salir del trabajo; la anomalía ya ha sido tramitada),Distorsión de datos(escrito a mano con líneas equivocadas o omisión de lotes),Rotura del ciclo cerrado(Las piezas defectuosas no se sabe en qué proceso están paradas, quién las autorizó y quién asume la responsabilidad). Cuando el departamento de calidad realiza el resumen a fin de mes, en el lugar de trabajo ya ha habido cambio de turno, por lo que la trazabilidad solo puede basarse en los recuerdos.
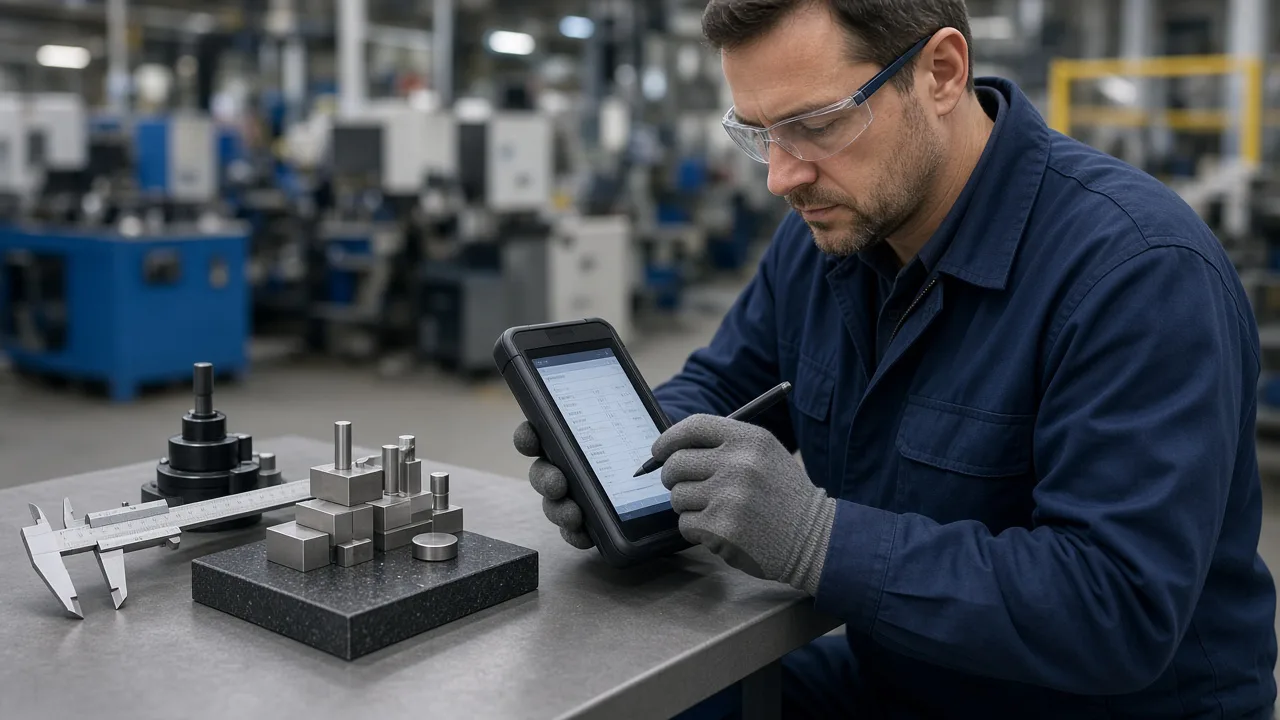
Los tres tipos de presión que la inspección de calidad en papel no puede soportar
El ritmo en el lugar de fabricación es cada vez más rápido, y los cuellos de botella de los procesos en papel son cada vez más evidentes:
- Múltiples procesos en serie: Un ticket de trabajo pasa por estampado, soldadura, pintura y montaje final; en cada etapa se emite un documento, y si el número de lote no coincide, toda la cadena falla.
- La inspección por muestreo y la inspección total coexisten: Las reglas de muestreo AQL están escritas en el SOP, pero a la hora de ejecutar se toma la muestra basándose en la experiencia, y durante la auditoría no se pueden presentar los registros de muestreo.
- El tratamiento de los productos no conformes es lento: Cuatro rutas —aislamiento, re trabajo, aceptación con concesiones y desecho—; en el flujo de documentos en papel se requiere firmar y realizar gestiones personales, y en ocasiones los productos defectuosos no se detectan hasta que ya han pasado a la siguiente etapa del proceso.
Según las investigaciones realizadas en los últimos años por la Federación de la Industria Mecánica de China, la tasa de digitalización de los datos de calidad en las pequeñas y medianas empresas manufactureras sigue siendo relativamente baja,Más del sesenta por cientoLos registros de inspección siguen siendo principalmente en papel o en Excel, lo que hace que el tiempo medio de respuesta a las anomalías sea en promedio más largo que el de la línea de producción digitalizada.2–4 veces。
Lógica de negocio: puntos de verificación, lotes y reglas de decisión
El diseño del sistema estructura primero «qué inspeccionar, cuándo inspeccionar y cómo evaluar»:
- Punto de control (Checkpoint): Asociar el proceso, la estación de trabajo y el tipo de inspección (primer artículo, inspección en curso, inspección final). Cada punto de inspección cuenta con una lista de ítems de inspección y criterios de evaluación (límites superior e inferior, enumeración, grado de apariencia).
- Lote (Lot): Número de orden de trabajo + número de lote + número de serie (si es necesario). Cualquier registro de inspección debe estar asociado al lote y no puede quedar sin vincular.
- Resultado (Result): Aprobado, no aprobado y pendiente de reinspección. En caso de no aprobación, es obligatorio seleccionar un código de motivo (desviación dimensional, defectos visuales, fallo funcional, etc.), lo que activa el proceso de gestión correspondiente.
- Disposición (Disposition): Ubicación de almacenamiento en cuarentena, orden de trabajo de re-trabajo, aprobación de concesiones, orden de desecho. Cada paso cuenta con un responsable y un sello de tiempo.
Cuando la inspección del primer artículo no se aprueba, el sistema debeBloquear automáticamente esta estación de trabajo para los informes posteriores, hasta que la revisión de control de calidad sea aprobada o el ingeniero de calidad autorice su liberación — este es el punto clave para transformar el “paro de la línea dependiente de la memoria humana” en un “paro de la línea por defecto del sistema”.
Lógica de diseño: recopilación en el sitio y análisis en el backend
En el extremo de campo se debe «completar un registro en tres segundos»: escanear el lote → seleccionar el ítem de inspección → ingresar el valor numérico o capturar una imagen del defecto → enviar. En el extremo de back‑office se debe «ver las anomalías a simple vista»: agrupar por línea de producción, turno y tipo de defecto; los gráficos de control SPC son opcionales.
- Tableta de puesto de trabajo/PDA industrial: Botones grandes, caché offline, envío complementario tras la sincronización. No se deben perder datos cuando la red es inestable.
- Conexión de instrumentos de medición: Los calibradores digitales, las máquinas de medición por coordenadas y los sistemas de inspección visual escriben automáticamente los valores de medición a través del puerto serie o de la API, reduciendo la introducción manual.
- Fotografía de defectos: La imagen se adjunta al registro de inspección y puede recuperarse en caso de disputas postventa.
- Plataforma de trabajo del ingeniero de calidad: Cola de productos no conformes pendientes de disposición, aprobación de concesiones y asociación de plantillas de informes 8D.
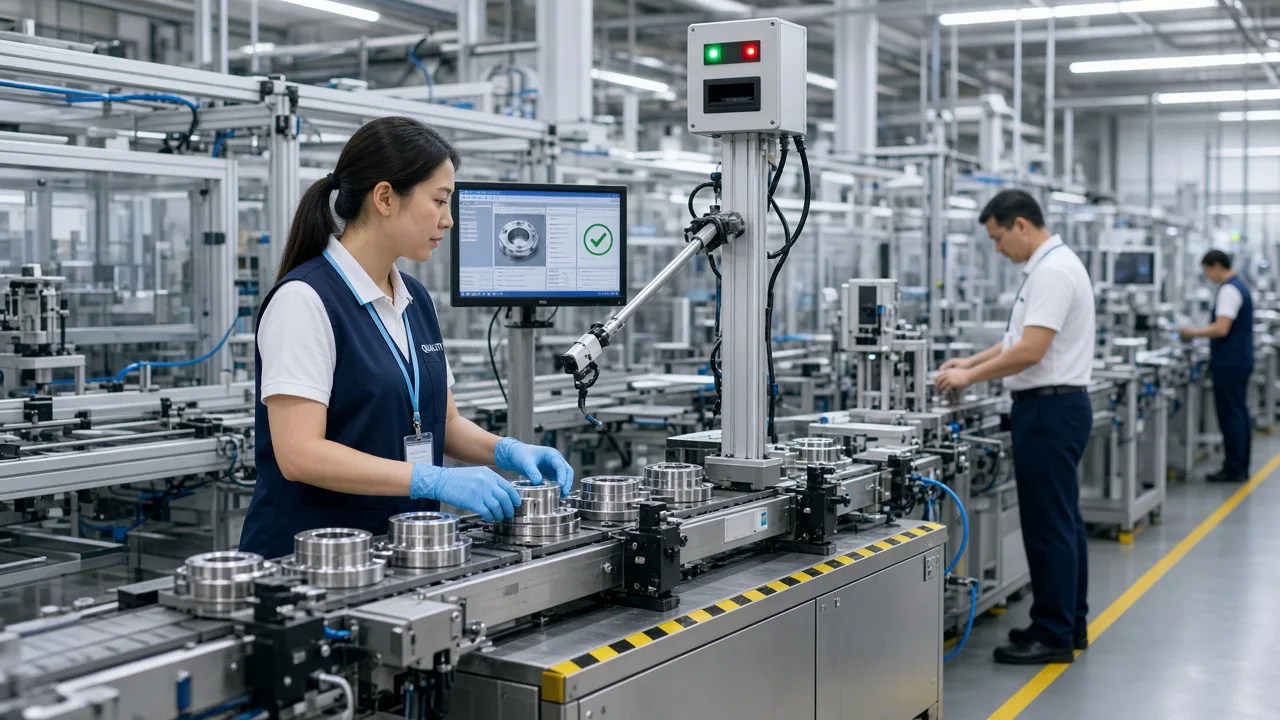
Desarrollo y puesta en marcha: límites con MES/ERP
El sistema de control de calidad no tiene que sustituir al MES, pero debe estar alineado con tres aspectos: órdenes de trabajo, registro de producción y gestión de inventarios.
- Emisión de ticket de trabajo: Cuando el MES crea un orden de trabajo, sincroniza el plan de inspección (qué procesos deben inspeccionarse y qué aspectos se van a verificar).
- Control de acceso para la presentación de trabajos: Si los puntos de inspección clave no cumplen con los requisitos, el sistema MES no permite finalizar la producción ni retiene automáticamente la cantidad de WIP.
- Vinculación de inventario: Los productos no conformes se almacenan en el depósito de aislamiento; la aceptación con concesiones requiere una aprobación previa para modificar el estado del inventario; la desecho implica la deducción de los costos de materia prima y de mano de obra.
El diseño de la interfaz utiliza un enfoque basado en eventos: se verifica el envío → se publica el evento «InspectionCompleted» → el sistema MES/ERP suscribe la actualización del estado. De este modo, se evita la codificación rígida bidireccional y, en caso de cambiar de sistema más adelante, el impacto de los cambios será mínimo.
Ruta piloto y puntos de riesgo
Se recomienda seleccionar una línea de producción con un proceso estable y requisitos de inspección claros para realizar una prueba piloto, con un período de…6–8 semanas:
- Semanas 1–2: Revisar los elementos de inspección y los criterios de evaluación, introducirlos en el sistema y realizar una capacitación presencial sobre el proceso de escaneo de códigos.
- Semanas 3–4: Lanzamiento de la primera unidad y de la inspección final; se realizará el seguimiento de la tasa de registro oportuno, con un objetivo de≥95%Se abona en la cuenta dentro de los 5 minutos posteriores a la finalización de la inspección.
- Semanas 5–6: Puesta en línea del cierre de casos no conformes, recopilación del tiempo de respuesta a las anomalías; el objetivo es reducirlo en comparación con el proceso en papel.50%。
- Semanas 7–8: revisar los cinco principales defectos, proporcionar retroalimentación sobre las mejoras de procesos y verificar si los datos realmente pueden orientar la toma de decisiones.
El principal riesgo es que el propio estándar de inspección es ambiguo: el sistema no puede definir claramente lo que se entiende por “rayadura leve”. Antes de la puesta en marcha, es imprescindible que las tres partes —procesos, calidad y producción— firmen para confirmar los criterios de evaluación.
Estrategia de transición hacia lo digital
No se recomienda cerrar de la noche a la mañana todos los documentos en papel. Se puede mantener el sistema de doble vía: «copia de seguridad en papel + registro principal en el sistema».2–4 semanas, inspeccionado diariamente por el jefe del equipo de control de calidad10 artículosVerifique si el registro del sistema coincide con el documento en papel; solo retire el documento en papel cuando la tasa de coincidencia sea estable. La integración de equipos automatizados como la inspección visual y las máquinas de coordenadas tridimensionales puede posponerse para la segunda fase; en la primera fase, primero asegúrese de que los procedimientos de inspección manual funcionen de manera fluida.
El límite de la inspección de calidad en papel no es «comprar más tabletas», sino incorporar en el sistema, como comportamiento predeterminado, las reglas de evaluación, el seguimiento por lotes y la gestión de los productos no conformes. Cuando el jefe de turno puede ver en su teléfono cuántos productos no conformes quedan pendientes de tratamiento en su turno, en lugar de enterarse solo en la reunión diaria de calidad del día siguiente, la calidad en la línea de producción deja de ser un mero análisis retrospectivo y se convierte en un control en tiempo real.
Cómo se utilizan los datos: de los informes a la mejora de los procesos
Tras la puesta en marcha del sistema, no se limite a vigilar la “tasa de registro”. En la reunión semanal de calidad, debe revisar de forma regular tres tablas:Defecto Pareto(¿Cuál es la categoría de incidencias que ocupa el top 3?),Tasa de fuga de procesos(¿En qué proceso se detectó el defecto?),Lote defectuoso repetido(¿Se ha realizado un segundo re-trabajo con el mismo número de orden de trabajo?). Retroalimentar los datos al ingeniero de procesos para que ajuste el dispositivo de sujeción o el SOP tiene un valor a largo plazo superior al simple castigo del inspector. Si un determinado punto de inspección obtiene un 100% de conformidad durante dos semanas consecutivas, se puede evaluar la posibilidad de pasar de la inspección total a la inspección por muestreo, liberando así la capacidad de inspección. Durante las auditorías de los clientes o las auditorías de las plantas de los fabricantes de equipos originales, basta escanear el código para consultar el registro completo de inspección correspondiente a cualquier número de serie, lo cual resulta mucho más convincente que sostener una pila de documentos en papel.