
Gdy kontrola jakości na linii produkcyjnej opiera się głównie na papierowych formularzach inspekcji, pojawiają się trzy klasyczne scenariusze:Dane dotarły z opóźnieniem(Dane zostały wprowadzone dopiero po pracy, awaria została przekazana),Zniekształcenie danych(ręcznie przepisano wiersz nieprawidłowo, brak wprowadzenia numeru partii),Zamknięty cykl zerwany(Niewiadomo, w której operacji znajduje się niezgodny produkt, kto go dopuścił do dalszego przepływu i kto ponosi odpowiedzialność). Podczas końcowego podsumowania działu jakości na miejscu już dawno zmieniono zmianę, a śledzenie przepływu możliwe jest jedynie za pomocą wspomnień.
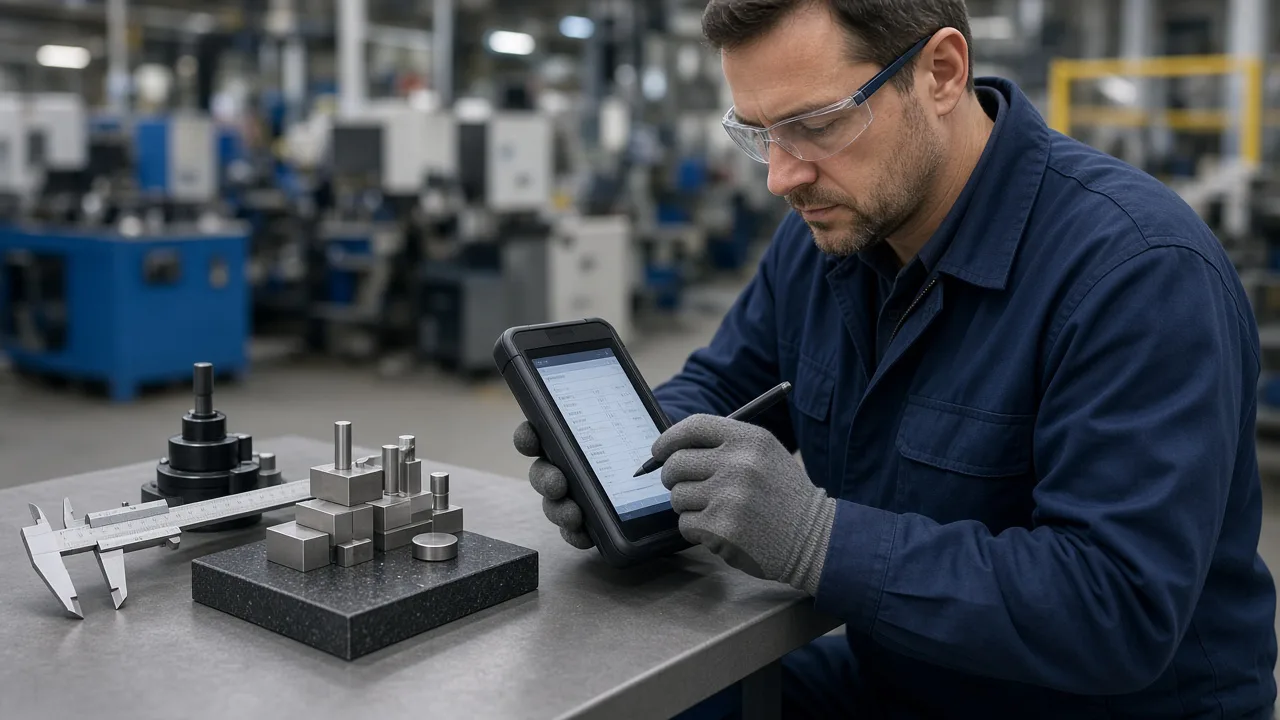
Trzy typy presji, którym nie są w stanie sprostać papierowe systemy kontroli jakości
Tempo na placu produkcyjnym staje się coraz szybsze, a węzły w papierowych procesach są coraz bardziej widoczne:
- Wieloetapowa łańcuchowa konfiguracja: Jedno zlecenie przechodzi przez procesy tłoczenia, spawania, lakierowania i montażu końcowego; na każdym etapie produkcji wystawia się osobny dokument; jeśli numer partii nie zgadza się, cała łańcuchowa produkcja ulega awarii.
- Kontrola wyrywkowa i kontrola całkowita istnieją obok siebie.: Zasady kontroli wadliwych na podstawie próby AQL są zawarte w SOP, jednak podczas realizacji pobieranie próbek opiera się na doświadczeniu, a podczas audytu nie można przedstawić zapisów dotyczących pobierania próbek.
- Niedopuszczalne postępowanie jest powolne: Cztery drogi – izolacja, ponowna praca, przyjęcie z ustępstwem oraz odrzucenie – w przypadku papierowego przepływu wymagane są podpisy i osobiste przemieszczanie dokumentów; czasami produkty wadliwe trafiają do kolejnego etapu produkcji, dopiero tam zostają wykryte.
Ostatnie badania przeprowadzone przez Chińską Federację Przemysłu Maszynowego wykazały, że wskaźnik cyfryzacji danych jakościowych wśród małych i średnich przedsiębiorstw produkcyjnych nadal pozostaje niski,Ponad sześćdziesiąt procentZapisy kontrolne nadal są przede wszystkim prowadzone w formie papierowej lub w programie Excel, co powoduje, że średni czas reakcji na awarie jest o … dłuższy niż na cyfrowej linii produkcyjnej.2–4 razy。
Logika biznesowa: punkty kontrolne, partie i zasady oceny
Projekt systemu najpierw strukturalizuje pytania: „co sprawdzać, kiedy sprawdzać i jak oceniać”:
- Punkt kontrolny (Checkpoint): Powiązanie工序, stanowiska pracy oraz typów kontroli (pierwszy egzemplarz, kontrola w trakcie procesu, kontrola końcowa). Każdy punkt kontroli posiada listę elementów kontroli i kryteria oceny (granice górne i dolne, wyliczenie, klasa wyglądu).
- Partia (Lot): Numer zgłoszenia + numer partii + numer seryjny (jeśli jest wymagany). Każda dokumentacja kontrolna musi być przypisana do partii i nie może być pozostawiona bez przywiązania.
- Ocenę (Result): dopuszczalne, niedopuszczalne, oczekujące na ponowne badanie. W przypadku nieodpowiednich wyników koniecznie należy wybrać kod przyczyny (np. nadmiarowe odchyłki wymiarowe, wady wyglądu, awaria funkcji), co uruchamia procedurę postępowania.
- Dyspozycja (Disposition): Lokalizacja magazynowa w izolacji, zlecenie przeróbki,审批 koncesji, dokument o utylizacji. Każda kropla ma odpowiedzialną osobę i oznaczenie czasu.
Gdy pierwszy egzemplarz nie przeszedł kontroli, system powinienAutomatycznie zablokowano to stanowisko pracy, aby w przyszłości można było rejestrować pracę., dopóki nie zostanie przeprowadzona powtórna kontrola i nie zostanie ona zatwierdzona, lub dopóki inżynier jakości nie wyda zgodnego pozwolenia – to klucz do zamiany „zawieszenia linii opartego na osobistej pamięci” na „domyślne zawieszenie linii przez system”.
Logika projektowa: zbiór danych na miejscu i analiza w tle
Na stronie końcowej należy „zakończyć zapis w trzy sekundy”: zeskanować partię → wybrać punkt kontroli → wprowadzić wartość lub sfotografować defekt → przesłać. Na stronie serwerowej należy „od razu dostrzec odchylenia”: agregacja według linii produkcyjnej, zmiany i typów defektów; opcjonalnie dostępne są wykresy kontrolne SPC.
- Tablet biurowy/Przemysłowy PDA: Duże przyciski, pamięć podręczna offline, po synchronizacji uzupełnienie przesyłania. W przypadku niestabilnego połączenia nie wolno stracić danych.
- Połączenie przyrządów pomiarowych: Cyfrowe suwmiarki, trójwymiarowe urządzenia pomiarowe i maszyny do inspekcji wizyjnej automatycznie zapisują wartości pomiarowe za pomocą portu szeregowego lub interfejsu API, redukując ręczne wprowadzanie danych.
- Zdjęcie usterki: Zdjęcie jest przymocowane do protokołu inspekcji i może być wywołane w przypadku sporów po sprzedaży.
- Stanowisko inżyniera jakości: Kolejka niezgodnych produktów do usunięcia, zatwierdzanie ustępstw, powiązanie szablonów raportów 8D.
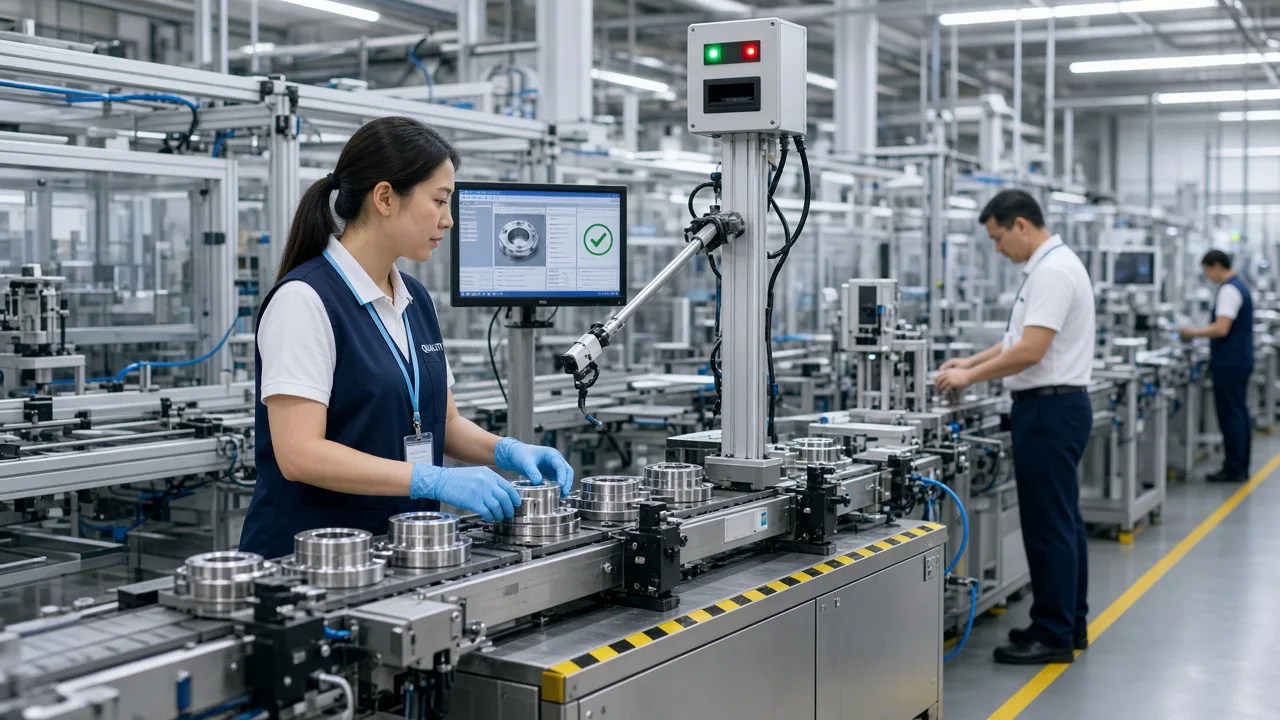
Rozwój i wdrożenie: granice z MES/ERP
System kontroli jakości nie musi zastępować MES, ale powinien być zsynchronizowany z trzema obszarami: zlecaniami, zgłoszeniami pracy i magazynem:
- Rozdanie zgłoszeń pracowniczych: Podczas tworzenia zlecenia w systemie MES synchronizowany jest plan kontroli (które operacje mają być kontrolowane i jakie elementy podlegają kontroli).
- Brak dostępu do rejestracji pracy: Jeśli kluczowe punkty kontroli nie są spełnione, MES nie zezwala na zakończenie zgłoszenia pracy ani nie zatrzymuje automatycznie ilości WIP.
- Połączenie magazynowe: Niedopuszczalne produkty trafiają do magazynu izolowanego; przyjęcie z ustępstwem wymaga pozytywnego rozpatrzenia w celu zmiany statusu zapasów; wycofanie z obrotu powoduje odliczenie kosztów surowców i czasu pracy.
Projektowanie interfejsów oparte jest na sterowaniu zdarzeniami: sprawdzenie przesłania → wyemitowanie zdarzenia „InspectionCompleted” → subskrypcja aktualizacji stanu przez MES/ERP. Dzięki temu unika się dwukierunkowego zakodowania, co ogranicza zakres zmian podczas późniejszej migracji systemów.
Trasa pilotażowa i punkty ryzyka
Zaleca się wybranie jednej linii produkcyjnej o stabilnej technologii i jasno określonych punktach kontroli jako pilotażowej, z cyklem6–8 tygodni:
- Tydzień 1–2: Przeprowadzenie przeglądu punktów kontrolnych i kryteriów oceny, wprowadzenie danych do systemu oraz przeprowadzenie szkolenia na miejscu dotyczącego procesu skanowania kodów.
- Tydzień 3–4: Uruchomienie pierwszego egzemplarza oraz końcowego kontroli, statystyka wskaźnika terminowości wprowadzania danych, cel –≥95%Zaksięgowanie następuje w ciągu 5 minut od zakończenia inspekcji.
- Tydzień 5–6: wdrożenie zamknięcia niezgodności, statystyczne określenie czasu reakcji na anomalie; cel – skrócenie w porównaniu z papierowym.50%。
- Tydzień 7–8: przeanalizowanie pięciu najczęstszych błędów, przekazanie informacji o poprawie procesów oraz weryfikacja, czy dane faktycznie mogą kierować decyzjami.
Głównym ryzykiem jest niejasność samego standardu inspekcji – system nie jest w stanie jasno zdefiniować pojęcia „lekki porysowanie”. Przed uruchomieniem należy podpisać i potwierdzić kryteria oceny wspólnie z działami technologii, jakości i produkcji.
Strategia przejścia do wersji papierowej
Nie zaleca się jednorazowego zamknięcia wszystkich dokumentów papierowych. Można zachować „kopię zapasową w formacie papierowym + główne zapisy w systemie” w trybie dwutorowym.2–4 tygodnie, codziennie przeprowadzane są losowe kontrole przez szefa grupy kontroli jakości10 pozycjiCzy zapisy w systemie są zgodne z dokumentami papierowymi? Dopiero po osiągnięciu stabilnego wskaźnika zgodności można wycofać papiery. Wdrożenie automatycznych urządzeń, takich jak inspekcja wizyjna czy trójwymiarowa pomiarowa maszyna, może zostać przeprowadzone w drugiej fazie; w pierwszej fazie najpierw należy upewnić się, że procedury ręcznej inspekcji działają sprawnie.
Końcem papierowego systemu kontroli jakości nie jest „kupienie kilku dodatkowych tabletów”, ale wprowadzenie zasad oceny, śledzenia partii oraz postępowania z niezgodnymi produktami jako domyślnych działań w systemie. Gdy przewodniczący zmiany może na swoim telefonie sprawdzić, „ile jeszcze niezgodnych produktów czeka na rozstrzygnięcie w tej zmianie”, a nie dowiaduje się o tym dopiero podczas jutrzejszego spotkania jakościowego, jakość na linii produkcyjnej faktycznie przekształca się z późnej statystyki w kontrolę w trakcie procesu.
Jak wykorzystać dane: od raportów do poprawy procesów
Po uruchomieniu systemu nie skupiaj się tylko na „wskaźniku wprowadzania danych”. Na cotygodniowym spotkaniu jakościowym powinny być regularnie analizowane trzy tabele:Niedogodności Pareto(Jakie kategorie nieprawidłowości stanowią TOP 3),Wskaźnik ucieczki z procesu(W którym procesie wykryto wadę),Powtórz nieprawidłowe partie(Czy ten sam numer zlecenia został poddany dwukrotnemu przetworzeniu?). Przekazanie danych inżynierowi procesowemu w celu dostosowania przyrządu uchwytowego lub procedury SOP ma większą wartość długoterminową niż jedynie karanie pracownika za błędy kontrolne. Jeśli dany punkt kontroli przez dwa tygodnie z rzędu osiąga 100% poprawności, można rozważyć przejście z kontroli całkowitej na kontrolę wybiórkową, co pozwoli na uwolnienie zdolności produkcyjnych związanych z kontrolą. Podczas audytów klientów czy audytów fabrycznych producentów głównych, wystarczy zeskanować kod QR, aby pobrać pełny zapis kontroli dla dowolnego numeru seryjnego – to znacznie bardziej przekonujące niż trzymanie stosu papierowych dokumentów.