
Якщо контроль якості на виробничій лінії здебільшого залежить від паперових інспекційних листів, то виникають три класичні сценарії:Дані надійшли з запізненням(Вводиться лише після закінчення робочого дня, надзвичайна ситуація вже передана),Скаліброваність даних(помилки при рукописному переписуванні рядків, пропуск заповнення партії),Замкнуте кільце розриву(Невідомо, на якому етапі виробництва знаходиться бракована продукція, хто її допустив до використання та хто несе відповідальність). Під час підсумування у кінці місяця відділ якості вже не має доступу до місця роботи, а відстеження може здійснюватися лише за допомогою спогадів.
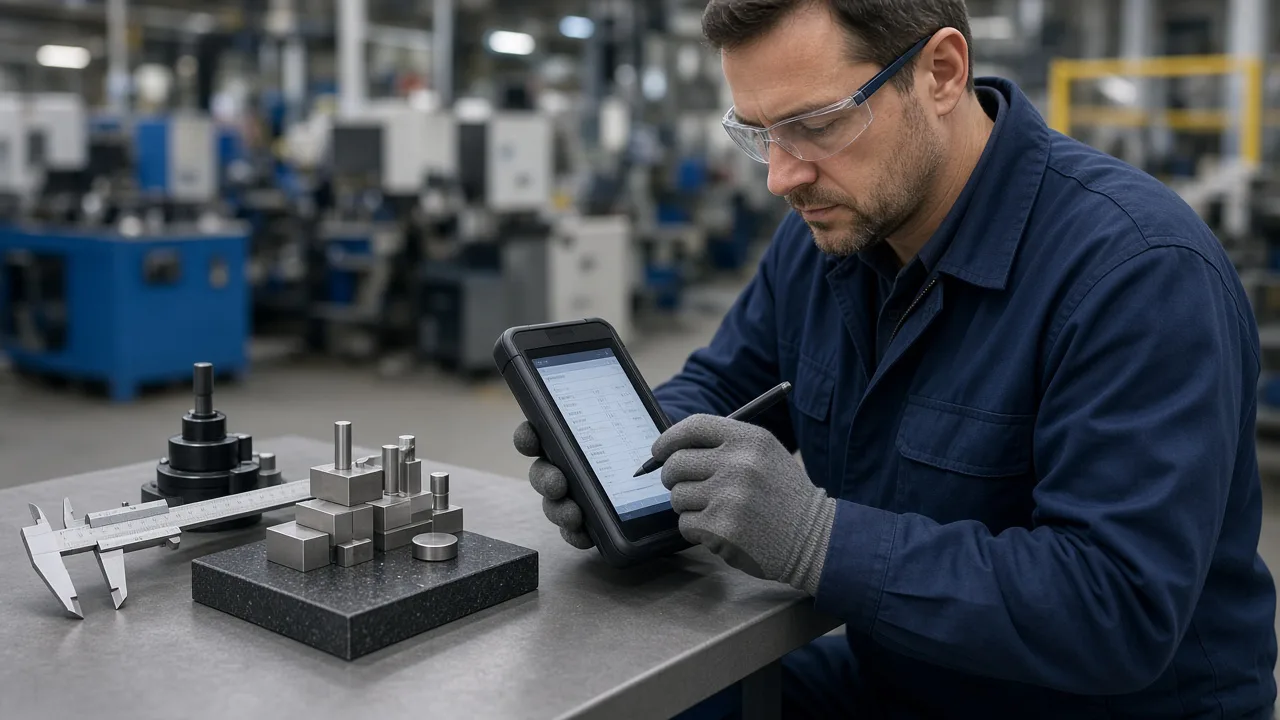
Три типи тиску, які не витримує паперова перевірка якості
На виробничому майданчику темп стає все швидшим, а вузькі місця паперових процесів — все помітнішими:
- Багатоетапне послідовне з'єднання: Один робочий лист проходить через штампування, зварювання, фарбування та загальну збірку; на кожному етапі видається окремий лист, і якщо номер партії не співпадає, то це призводить до відмови всієї ланцюжка.
- Перевірка вибіркова та повна існують одночасно: Правила вибіркової перевірки AQL записані в SOP, але під час виконання зразки відбираються за досвідом, і під час аудиту не можна представити записи про відбір проб.
- Невідповідність обробляється повільно: Чотири шляхи — ізоляція, повторне виробництво, приймання з умовами та брак — потребують підписів і особистого ходіння паперовими документами; іноді дефектні вироби потрапляють до наступного виробничого етапу, лише щоб потім бути виявленими.
За даними останніх досліджень Китайської федерації машинобудівної промисловості, рівень цифровізації даних про якість серед малого та середнього виробничого бізнесу залишається невисоким,Більше шестидесяти відсотківІнспекційні записи все ще переважно ведуться у паперовому форматі або в Excel, через що середній час реагування на порушення значно довший, ніж на цифрових виробничих лініях.2–4 рази。
Логіка бізнесу: контрольні точки, партії та правила визначення
Системний дизайн спочатку структурує: «що перевіряти, коли перевіряти та як оцінювати»:
- Точка перевірки (Checkpoint): прив’язка до технологічного процесу, робочого місця та типу контролю (перший екземпляр, попередній контроль, остаточний контроль). Кожна контрольна точка має перелік контрольних пунктів і критерії прийняття (межі допустимих значень, перелік, клас зовнішнього вигляду).
- Партія (лот): Номер робочого завдання + номер партії + порядковий номер (якщо потрібно). Будь-які записи про перевірку повинні бути прив’язані до партії, не можна залишати без зв’язку.
- Визначення (Результат): відповідає, не відповідає, очікує повторної перевірки. У разі невідповідності обов’язково потрібно вибрати код причини (надмірні відхилення розмірів, дефекти зовнішнього вигляду, відмова у функціонуванні тощо), що запускає процедуру реагування.
- Диспозиція (Disposition): місце зберігання в ізоляції, накладні на переробку, затвердження поступок, акти списання. На кожному етапі є відповідальна особа та часовий штамп.
У разі невдалого проходження першої перевірки система маєАвтоматично заблокувати це робоче місце для подальшого звітування про роботу, поки повторна перевірка не буде пройдена або поки інженер з якості не дасть дозволу — це ключ до того, щоб перетворити «зупинку лінії за пам’яттю людей» на «зупинку лінії за замовчуванням системи».
Логіка проектування: збір даних на місці та аналіз у фоновому режимі
На місці потрібно «за три секунди здійснити одну запис»: сканувати партію → вибрати пункт контролю → ввести значення або сфотографувати дефект → надіслати. У бекенді потрібно «одразу побачити відхилення»: агрегація за конвеєром, зміною та типом дефекту; можна додатково налаштувати контрольні карти SPC.
- Робоче місце планшет/промисловий PDA: великі кнопки, офлайн-кеш, після синхронізації — додаткове відправлення. При нестабільному інтернеті дані не можуть бути втрачені.
- З'єднання вимірювальних приладів: Цифрові штангенциркулі, координатно-вимірювальні машини та візуальні контрольні системи автоматично записують вимірювані значення через послідовний порт або API, зменшуючи ручне введення.
- Фотографування дефектів: Зображення завантажується у протокол перевірки, щоб його можна було викликати у разі суперечок післяпродажного обслуговування.
- Робочий стіл інженера з якості: черга некондиційної продукції, що підлягає утилізації, затвердження згідно зі звітами про поступове прийняття, прив’язка шаблонів звітів 8D.
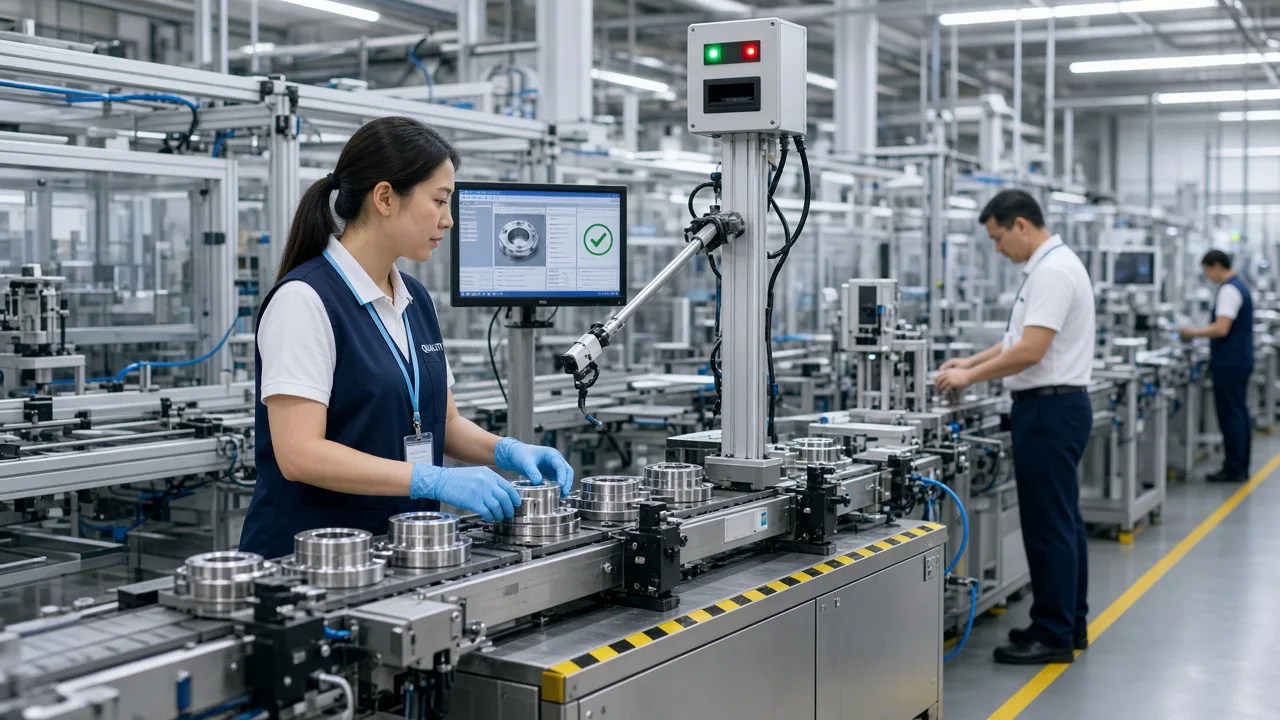
Розробка та впровадження: межа з MES/ERP
Система контролю якості не повинна замінювати MES, але має бути узгоджена з трьома ключовими процесами: робочими завданнями, звітами про виконання робіт та запасами:
- Відправка робочого завдання: Під час створення робочого завдання в MES синхронізується план перевірок (які операції підлягають перевірці та які саме показники перевіряються).
- Доступ до звітності про роботу: Якщо ключові контрольні точки не відповідають вимогам, MES не дозволяє завершити звіт про роботу або автоматично затримує кількість незавершеного виробництва.
- Синхронізація запасів: Некондиційні вироби потрапляють до ізольованого складу; приймання з поступками потребує затвердження, після чого статус запасів змінюється; при списанні на утилізацію відбувається зменшення вартості сировини та трудових витрат.
Інтерфейс розроблений за принципом подійного управління: перевірка надходження → публікація події «InspectionCompleted» → MES/ERP підписуються на оновлення стану. Це дозволяє уникнути двостороннього жорсткого кодування, що зменшує обсяг змін при майбутній заміні системи.
Пілотний шлях та ризикові точки
Рекомендується вибрати одну лінію виробництва зі стабільною технологією та чітко визначеними пунктами контролю для проведення пілотного проекту, термін —6–8 тижнів:
- 1–2 тижні: впорядкування перевірочних пунктів та критеріїв оцінки, внесення даних до системи, проведення навчання на місці щодо процесу сканування кодів.
- 3–4 тижні: запуск першого виробу + фінальної перевірки, підрахунок і внесення до системи показників своєчасності, мета —≥95%Після завершення перевірки зарахування відбувається протягом 5 хвилин.
- 5–6 тиждень: впровадження закриття непридатних питань, підрахунок часу реакції на помилки; мета — скоротити його порівняно з паперовим методом.50%。
- 7–8 тиждень: аналіз топ-5 помилок, надання зворотного зв’язку щодо вдосконалення технологічних процесів, перевірка того, чи справді дані можуть керувати прийняттям рішень.
Основним ризиком є невизначеність самих стандартів перевірки — система не зможе чітко визначити, що таке «невелика подряпина». Перед запуском необхідно підписати та узгодити критерії оцінки з відділами технології, якості та виробництва.
Стратегія переходу від паперових документів
Не рекомендується за одну ніч припинити роботу всіх паперових документів. Можна зберегти «паперове резервне копіювання + основні записи в системі» у двох режимах.2–4 тижні, щоденно перевіряється старшим інспектором з контролю якості10 записівЧи збігаються системні записи з паперовими, і лише після стабілізації рівня згодності можна відкликати паперові документи. Підключення автоматизованих обладнань, таких як візуальний контроль та координатно-вимірювальні машини, можна запланувати на другу чергу; у першій черзі спочатку необхідно налагодити процеси ручного контролю.
Кінець паперового контролю якості — це не «купити ще кілька планшетів», а внести правила оцінки, прослежування партій та обробку некваліфікованих виробів у систему як стандартизовані дії. Коли бригадир може на своєму телефоні одразу побачити, скільки некваліфікованих виробів залишилося обробити у поточній зміні, а не дізнається про це лише на наступному щотижневому засіданні з питань якості, тоді якість на конвеєрі справді перейде від післяподійного підрахунку до контролю під час виробництва.
Як використовувати дані: від звітів до вдосконалення технологічних процесів
Після запуску системи не слід зосереджуватися лише на «рівні введення даних». На щотижневих зустрічах з питань якості слід регулярно перевіряти три таблиці:Дефекти Парето(Які типи негативних відгуків займають перші три місця),Коефіцієнт втечі процесу(Де саме на якій технологічній операції було виявлено дефект),Повторення небажаних партій(Чи відбувається повторне виконання роботи за одним і тим самим номером робочого завдання). Повернення даних технологу для коригування пристроїв затискання або SOP має більшу довгострокову цінність, ніж просто штрафування співробітників, що займаються контролем якості. Якщо певний контрольний пункт протягом двох тижнів поспіль відповідає вимогам на 100%, можна оцінити можливість заміни повного контролю на вибірковий, щоб звільнити потужності контролю. Під час клієнтських перевірок або аудитів виробників автомобілів досить сканувати код, щоб відобразити повний ланцюг записів контролю для будь-якого серійного номера — це набагато переконливіше, ніж тримати стос паперових документів.