
Quando o controle de qualidade na linha de produção depende principalmente de formulários impressos, surgem três cenários clássicos:os dados chegam com atraso(registrados apenas após o expediente, quando a anomalia já foi encaminhada),os dados são distorcidos(erros de transcrição, falta de preenchimento do lote) eo ciclo fechado se rompe(não se sabe em que operação parou o produto não conforme, quem autorizou sua liberação e quem assume a responsabilidade). No final do mês, quando o departamento de qualidade faz a compilação, a equipe do chão de fábrica já trocou de turno, e a rastreabilidade fica restrita à memória.
; as três pressões que os formulários de inspeção em papel não conseguem suportar
; o ritmo do chão de fábrica torna-se cada vez mais acelerado, e os gargalos dos processos manuais ficam cada vez mais evidentes:
- múltiplas etapas em série: um mesmo pedido passa por estampagem, soldagem, pintura e montagem final, com um formulário para cada etapa; se o número do lote não corresponder, toda a cadeia falha.
- amostragem e inspeção completa coexistem: as regras de amostragem AQL estão escritas no SOP, mas, na prática, a seleção é feita com base na experiência, e não há registros de amostragem para auditoria.
- a resolução de produtos não conformes é lenta: existem quatro caminhos — isolamento, retrabalho, aceitação com concessões e descarte —, e o trâmite em papel exige assinaturas e deslocamentos; às vezes, a peça anômala só é detectada na etapa seguinte.
Pesquisas recentes da Federação da Indústria Mecânica da China mostram que a taxa de digitalização dos dados de qualidade nas pequenas e médias empresas de manufatura ainda é baixa;mais de 60%dos registros de inspeção continuam sendo em papel ou no Excel, o que faz com que o tempo médio de resposta a uma anomalia seja2 a 4 vezes maior。
do que em linhas de produção totalmente digitalizadas.
Lógica de negócio: pontos de inspeção, lotes e regras de decisão
- O sistema estrutura primeiro “o que inspecionar, quando inspecionar e como decidir”:ponto de inspeção (Checkpoint)
- : vinculado à operação, à estação de trabalho e ao tipo de inspeção (primeira peça, inspeção periódica, inspeção final). Cada ponto de inspeção possui uma lista de itens a serem verificados e critérios de decisão (limites superior e inferior, enumerações, classificações de aparência).lote (Lot)
- : número do pedido + número do lote + número de série (se necessário). Todo registro de inspeção deve estar associado a um lote; não pode ficar sem vínculo.resultado (Result)
- : aprovado, reprovado ou pendente de nova inspeção. Em caso de reprovação, é obrigatório selecionar um código de causa (desvio dimensional, defeito de aparência, falha funcional, etc.), que aciona o fluxo de tratamento.disposição (Disposition)
: local de isolamento, ordem de retrabalho, aprovação de concessões, nota de descarte. Cada etapa tem responsável e marca temporal.Quando a primeira peça não passa na inspeção, o sistema devebloquear automaticamente a entrada de novos pedidos nessa estação
até que a nova inspeção seja aprovada ou que o engenheiro de qualidade libere — essa é a chave para transformar “dependência da memória humana para interromper a linha” em “parada automática definida pelo sistema”.
Lógica de projeto: coleta no chão de fábrica e análise no back‑office
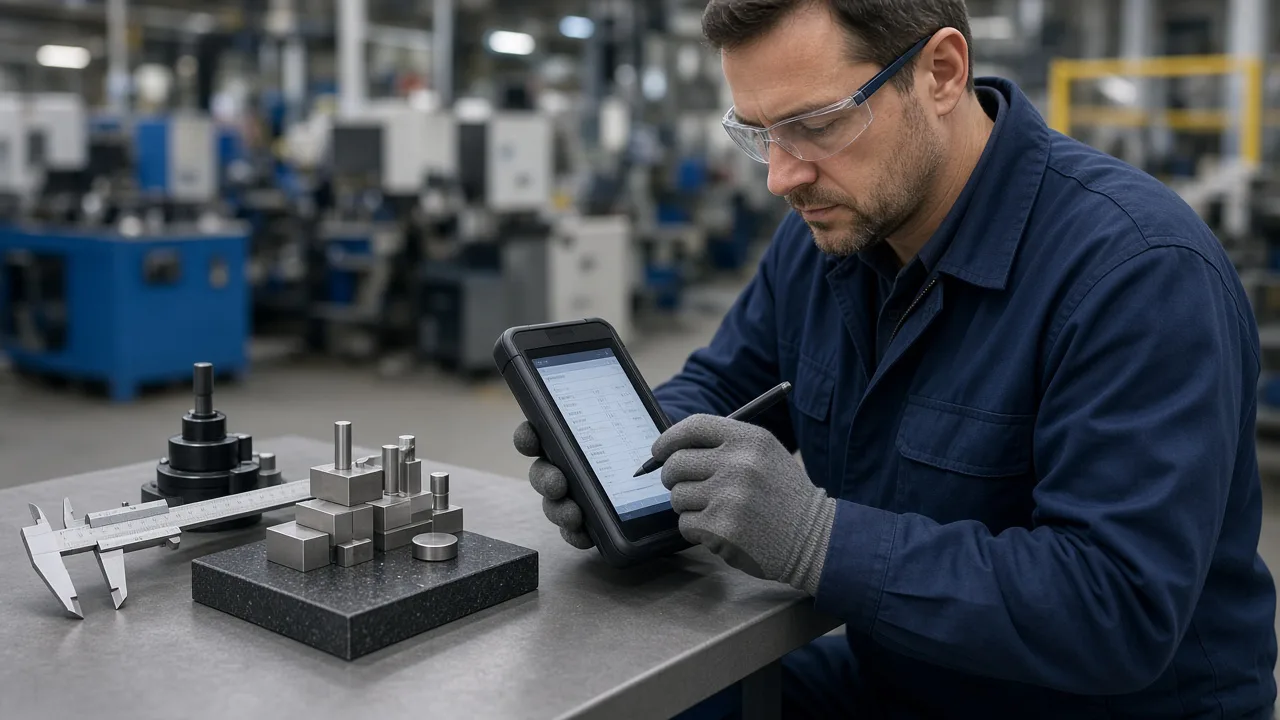
- No chão de fábrica, é preciso “completar um registro em três segundos”: escanear o lote → selecionar os itens de inspeção → inserir valores ou fotografar defeitos → enviar. No back‑office, é necessário “visualizar as anomalias de imediato”: agrupar por linha de produção, turno e tipo de defeito; gráficos de controle SPC podem ser adicionados opcionalmente.Tablet/ PDA industrial na estação de trabalho
- : botões grandes, cache offline, envio posterior após sincronização. Mesmo com conexão instável, os dados não podem ser perdidos.Integração com instrumentos de medição
- : paquímetros digitais, máquinas de coordenadas tridimensionais e equipamentos de visão artificial escrevem automaticamente os valores medidos via porta serial ou API, reduzindo a digitação manual.Fotografia de defeitos
- : as imagens ficam vinculadas ao registro de inspeção e podem ser consultadas em caso de disputas pós‑venda.Mesa de trabalho do engenheiro de qualidade
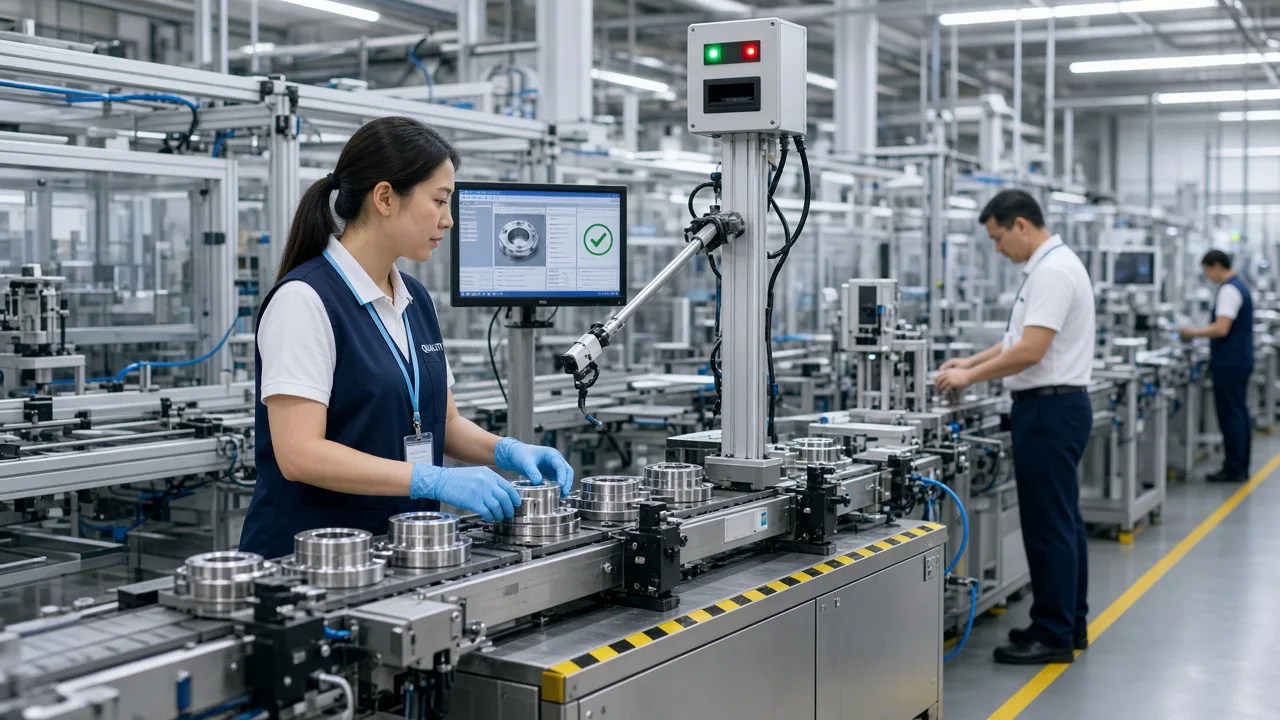
Etapas de controle de qualidade na linha de produção e fluxo produtivo
Desenvolvimento e implementação: fronteiras com MES/ERP
- O sistema de inspeção não precisa substituir o MES, mas deve estar alinhado com três aspectos: pedidos, registro de produção e estoque:emissão de pedidos
- : quando o MES cria um pedido, também sincroniza o plano de inspeção (quais operações serão inspecionadas e quais itens serão avaliados).Controle de acesso ao registro de produção
- : se algum ponto crítico de inspeção não for aprovado, o MES não permite a conclusão do registro nem retém automaticamente a quantidade de WIP.Coordenação com o estoque
: produtos não conformes vão para o depósito de isolamento; a aceitação com concessões requer aprovação antes de alterar o status do estoque; o descarte reduz os custos de matérias‑primas e de mão de obra.
Projeto de interface baseado em eventos: envio da inspeção → publicação do evento “InspectionCompleted” → MES/ERP assinam para atualizar o status. Evita codificação rígida bidirecional, facilitando futuras mudanças de sistema.
Caminho piloto e pontos de riscoRecomenda‑se escolher uma linha de produção com processo estável e itens de inspeção bem definidos para o piloto, com duração de:
- 6 a 8 semanas
- Primeira a segunda semana: organizar os itens de inspeção e os critérios de decisão, inserir no sistema e treinar no chão de fábrica sobre o processo de escaneamento.≥95%Terceira a quarta semana: colocar em operação a primeira peça e a inspeção final, medir a pontualidade do registro, com meta de
- inserir os dados no sistema dentro de 5 minutos após a conclusão da inspeção.50%。
- Quinta a sexta semana: implementar o ciclo fechado para produtos não conformes, medir o tempo de resposta a anomalias, com objetivo de reduzi‑lo em relação ao método em papel.
Sétima a oitava semana: revisar os cinco principais defeitos, obter feedback para melhorar o processo e validar se os dados realmente orientam as decisões.
O principal risco é a ambiguidade dos próprios critérios de inspeção — o sistema não consegue definir claramente o que é “arranhão leve”. Antes da implantação, é indispensável que os três lados — processo, qualidade e produção — assinem para confirmar a abrangência das regras de decisão.
Estratégia de transição do método em papelNão é recomendável eliminar de uma só vez todos os formulários em papel. Pode‑se manter o “backup em papel + registro principal no sistema” em paralelo durante2 a 4 semanas; o chefe da equipe de inspeção verifica diariamente10 registros do sistema e do papel para verificar a consistência; somente após atingir uma taxa de concordância estável é que se pode retirar os formulários em papel. A integração de equipamentos automatizados, como sistemas de detecção visual e máquinas de coordenadas tridimensionais, pode ser adiada para a segunda fase; na primeira, é preciso primeiro ajustar os procedimentos manuais de inspeção.
O fim da inspeção em papel não é “comprar mais tablets”, mas sim incorporar as regras de decisão, a rastreabilidade de lotes e o tratamento de produtos não conformes ao comportamento padrão do sistema. Assim, o líder de turno poderá consultar no celular “quantos produtos não conformes ainda aguardam tratamento nesta turma”, em vez de esperar pela reunião mensal de qualidade do dia seguinte, e a qualidade da linha de produção deixará de ser apenas uma estatística retrospectiva para se tornar um controle em tempo real.
Como usar os dados: de relatórios a melhorias no processo
Após a implantação do sistema, não basta monitorar apenas a “taxa de registro”. Na reunião semanal de qualidade, devem ser analisadas regularmente três tabelas:Pareto de defeitos(quais tipos de falhas ocupam os três primeiros lugares),taxa de fuga entre operações(em qual etapa o defeito foi detectado) erepetição de lotes com falhas(se o mesmo número de pedido foi retrabalhado duas vezes). Os dados devem ser repassados aos engenheiros de processo para ajustar dispositivos ou SOPs, o que tem valor de longo prazo superior à simples punição dos funcionários. Se determinado item de inspeção apresentar 100% de aprovação por duas semanas seguidas, pode‑se avaliar a possibilidade de mudar de inspeção completa para amostragem, liberando capacidade de inspeção. Durante auditorias de clientes ou visitas de montadoras, basta escanear para acessar o registro completo de inspeção de qualquer número de série, o que é muito mais convincente do que carregar uma pilha de formulários em papel.