
Как только контроль качества на производственной линии в основном осуществляется с помощью бумажных инспекционных листов, возникают три типичные ситуации:Данные пришли с опозданием(Запись произведена только после окончания рабочего дня, исключение уже передано),Искажение данных(ручное переписывание строки с ошибкой, пропуск заполнения партии),Замкнутый цикл разрыва(Некачественная продукция неизвестно где остановлена на какой операции, кто её пропустил и кто несёт за это ответственность). Когда в конце месяца отдел качества подводит итоги, на месте уже давно смена, а отслеживание возможно лишь по воспоминаниям.
Три вида нагрузки, которые бумажная система контроля качества не выдерживает
Ритм на производственной площадке становится всё быстрее, а узкие места бумажных процессов — всё более очевидными:
- Многопроцессная последовательная связь: Один рабочий заказ проходит через штамповку, сварку, окраску и окончательную сборку; на каждой стадии — отдельный документ, и если номер партии не совпадает, вся цепочка оказывается неработоспособной.
- Существует сочетание выборочной проверки и полной проверки: Правила выборочной проверки AQL прописаны в SOP, однако при выполнении берутся образцы по опыту, а во время аудита не удаётся предоставить записи о выборке.
- Обработка несоответствий происходит медленно: Четыре пути — изоляция, переработка, принятие с уступками и браковка; при бумажном документообороте требуется подпись и хождение по кабинетам, а дефектную продукцию порой обнаруживают лишь на следующем этапе производства.
Согласно данным исследований, проведённых в последние годы Китайской федерацией машиностроительной промышленности, уровень цифровизации данных о качестве на малых и средних производственных предприятиях остаётся низким,Более шестидесяти процентовКонтрольные записи по‑прежнему в основном ведутся на бумаге или в Excel, из‑за чего среднее время реагирования на отклонения оказывается на … дольше, чем на цифровых производственных линиях.В 2–4 раза。
Логика бизнеса: контрольные точки, партии и правила принятия решений
В системном дизайне сначала структурируются вопросы «что проверять, когда проверять и как оценивать»:
- Точка проверки (Checkpoint): Привязка операций, рабочих мест и типов контроля (первичный контроль, текущий контроль, окончательный контроль). Каждая контрольная точка имеет перечень контрольных параметров и критерии принятия решения (верхний и нижний пределы, перечисление, класс внешнего вида).
- Лот (Lot): Номер рабочего заказа + номер партии + порядковый номер (при необходимости). Любые записи о проверке должны быть привязаны к партии и не могут оставаться без привязки.
- Результат (Result): Пригодно, непригодно, ожидание повторной проверки. В случае непригодности необходимо выбрать код причины (отклонение размеров, внешние дефекты, отказ функции и т. д.), что запускает процедуру устранения.
- Распоряжение (Disposition): склады для изоляции, рабочие заказы на переработку, утверждение уступок, акты списания. На каждом этапе указан ответственный и проставлен временной отпечаток.
Если первая проверка не пройдена, система должнаАвтоматически заблокировать данное рабочее место для последующего отчёта о выполненной работе.…, пока не будет проведена повторная проверка и не будет получено одобрение или разрешение инженера по качеству — именно это является ключом к тому, чтобы превратить «остановку линии по памяти человека» в «стандартную остановку линии, заданную системой».
Логика дизайна: сбор данных на месте и анализ в фоновом режиме
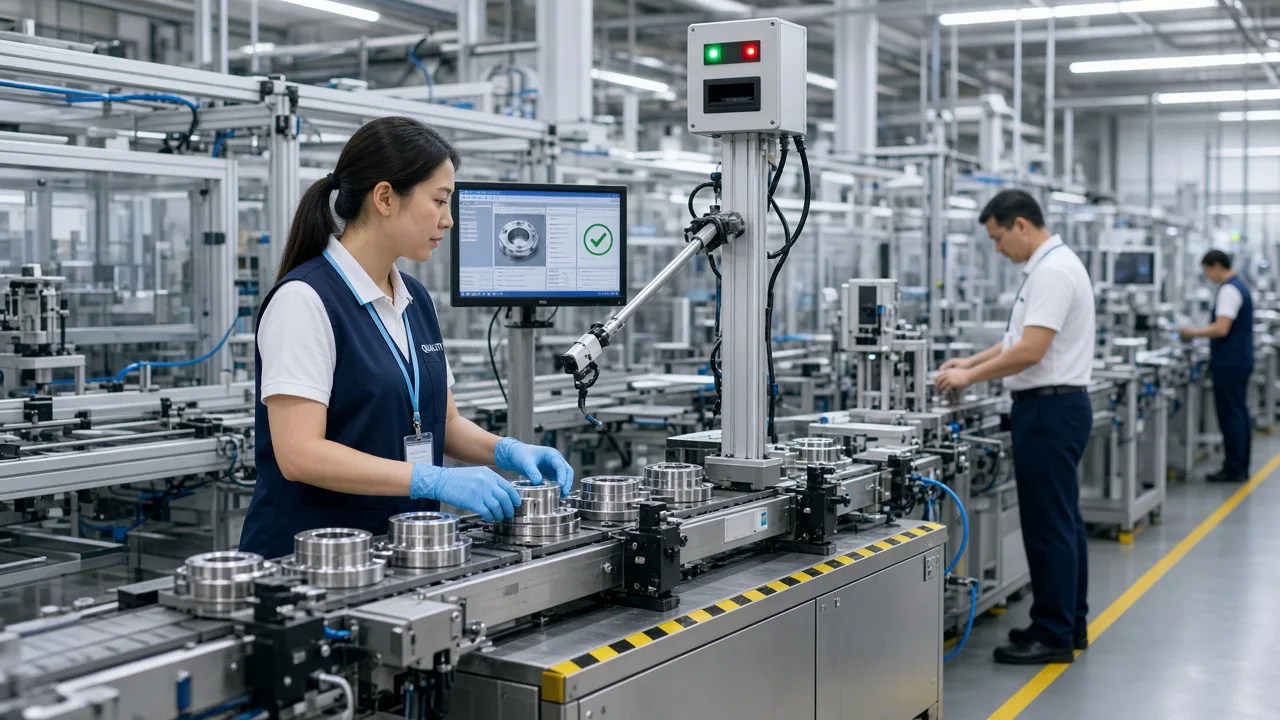
На месте работы необходимо «за три секунды завершить одну запись»: отсканировать партию → выбрать пункт контроля → ввести数值 или сфотографировать дефект → отправить. На серверной стороне должно быть «с первого взгляда видеть отклонения»: агрегация по производственной линии, смене и типу дефекта; контрольная карта SPC доступна в качестве опции.
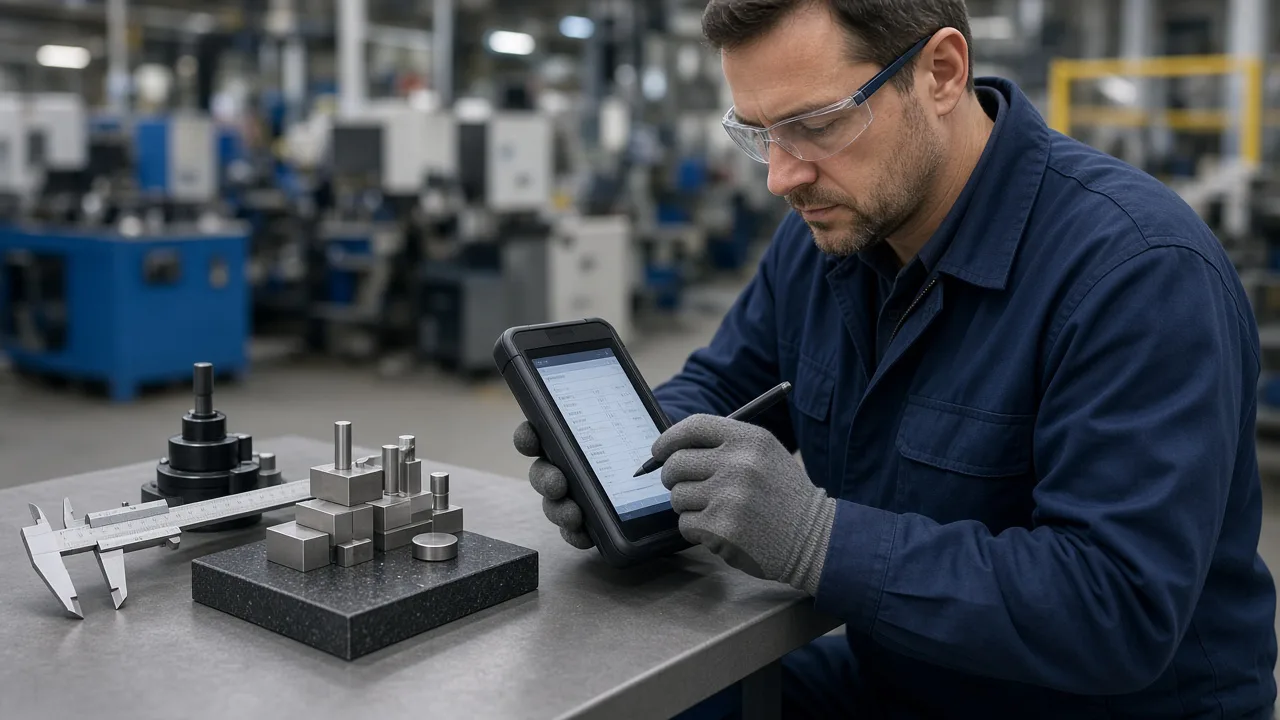
- Рабочий планшет/промышленный PDA: Крупные кнопки, офлайн‑кэширование, отправка недостающих данных после синхронизации. При нестабильном соединении нельзя терять данные.
- Сопряжение измерительных приборов: Цифровые штангенциркули, координатно-измерительные машины и системы визуального контроля автоматически записывают измеренные значения через последовательный порт или API, что снижает ручной ввод.
- Фотографирование дефектов: Изображение размещается в записи проверки и может быть извлечено в случае споров после продажи.
- Рабочий стол инженера по качеству: Очередь непригодной продукции, подлежащей утилизации, утверждение уступок, связь с шаблоном отчёта 8D.
Разработка и внедрение: границы с MES/ERP
Система контроля качества не обязана заменять MES, но должна быть согласована с тремя ключевыми процессами: рабочими заказами, отчётом о выполнении работ и управлением запасами:
- Выдача рабочего заказа: При создании рабочего заказа в MES одновременно формируется план контроля (какие операции подлежат контролю и какие параметры проверяются).
- Контроль доступа при регистрации работ: Если ключевые контрольные точки не пройдены, MES не допускает завершение регистрации работ или автоматически удерживает количество незавершённой продукции.
- Синхронизация запасов: Некондиционная продукция помещается в изолированный склад; для принятия с уступками требуется одобрение, после чего статус товара в складском учете изменяется; при списании брака производится вычет стоимости сырья и затрат труда.
Дизайн интерфейса основан на событийном управлении: проверка отправки → публикация события «InspectionCompleted» → MES/ERP подписываются на обновление статуса. Это позволяет избежать двустороннего жёсткого кодирования и сократить объём изменений при последующем переходе на другую систему.
Путь пилотного проекта и риски
Рекомендуется выбрать одну производственную линию с устойчивой технологией и чётко определёнными контрольными пунктами для проведения пилотного проекта, сроком…6–8 недель:
- 1–2‑я недели: упорядочивание проверочных пунктов и критериев оценки, ввод данных в систему, проведение очного обучения по процессу сканирования штрихкодов.
- 3–4‑я недели: запуск первых образцов и финальной проверки, учёт и ввод данных о своевременности, цель —≥95%Поступление на счёт осуществляется в течение 5 минут после завершения проверки.
- 5–6‑я недели: запуск незаконченного цикла закрытия, сбор статистики по времени отклика на ошибки; цель — сократить время по сравнению с бумажным вариантом.50%。
- 7–8‑я недели: проанализировать топ‑5 дефектов, представить рекомендации по улучшению технологических процессов и проверить, действительно ли данные могут служить основой для принятия решений.
Основной риск заключается в том, что сами критерии проверки неясны — система не способна чётко определить, что считать «незначительной царапиной». Перед запуском необходимо согласовать и подписать с представителями технологического отдела, отдела качества и производственного отдела единые правила оценки.
Стратегия перехода к бумажным документам
Не рекомендуется одномоментно отключать все бумажные документы. Можно сохранить двойной режим: «бумажное резервное копирование + основная запись в системе».2–4 недели, ежедневная выборочная проверка проводится старшим инспектором по контролю качества10 штукСистема проверяет соответствие записей и бумажных документов; только после того как уровень согласованности стабилизируется, можно отменять бумажные накладные. Подключение автоматизированных устройств, таких как системы визуального контроля и координатно-измерительные машины, можно отложить на второй этап; на первом этапе сначала необходимо наладить рутину ручной проверки.
Конечной целью бумажной проверки качества является не «купить ещё несколько планшетов», а включить правила оценки, трассировку партий и процедуры обращения с некондиционной продукцией в стандартные действия системы. Когда старший бригадир может на своём смартфоне видеть, сколько некондиционных изделий осталось обработать в текущей смене, вместо того чтобы узнавать об этом лишь на ежедневном совещании по качеству, качество на производственной линии действительно превращается из постфактумной статистики в управление в процессе.
Как использовать данные: от отчётов до совершенствования технологических процессов
После ввода системы в эксплуатацию не стоит зацикливаться только на «коэффициенте ввода данных». На еженедельном совещании по качеству следует обязательно анализировать три таблицы:Недостатки Парето(Какие виды дефектов занимают первые три места),Коэффициент утечки процессов(Где именно на какой операции была выявлена дефектная деталь),Повторение неблагоприятных партий(Повторная обработка одного и того же номера рабочего заказа). Передача данных инженеру по технологиям для корректировки приспособлений или SOP имеет большую долгосрочную ценность, чем простое наказание сотрудников за дефекты. Если по какому‑то контролю в течение двух недель подряд наблюдается 100% соответствия, можно оценить целесообразность перехода с сплошной проверки на выборочную, тем самым высвобождая производственные мощности контроля. Во время аудита клиентом или при проверке со стороны головного завода достаточно отсканировать код, чтобы вывести полный цепочку записей контроля для любого серийного номера — это гораздо убедительнее, чем держать в руках целую стопку бумажных документов.