
Üretim hattı kalite kontrolü esasen kağıt tabanlı denetim formlarına dayandığında, üç klasik senaryo ortaya çıkar:Veriler geç geldi(İşten sonra kaydedildi, olay yönlendirildi),Veri bozulması(El ile yazılan satır hataları, parti numarasının eksik doldurulması),Kapalı döngü kırılması(İtiraz edilen ürünlerin hangi işlem aşamasında durduğu, kimin onayladığı ve kimin sorumluluğunu üstlendiği bilinmiyor). Kalite departmanı ay sonunda toplam yaptığında, sahada zaten vardiyalar değişmiş olur; geriye dönük izleme yalnızca hafızaya dayanır.
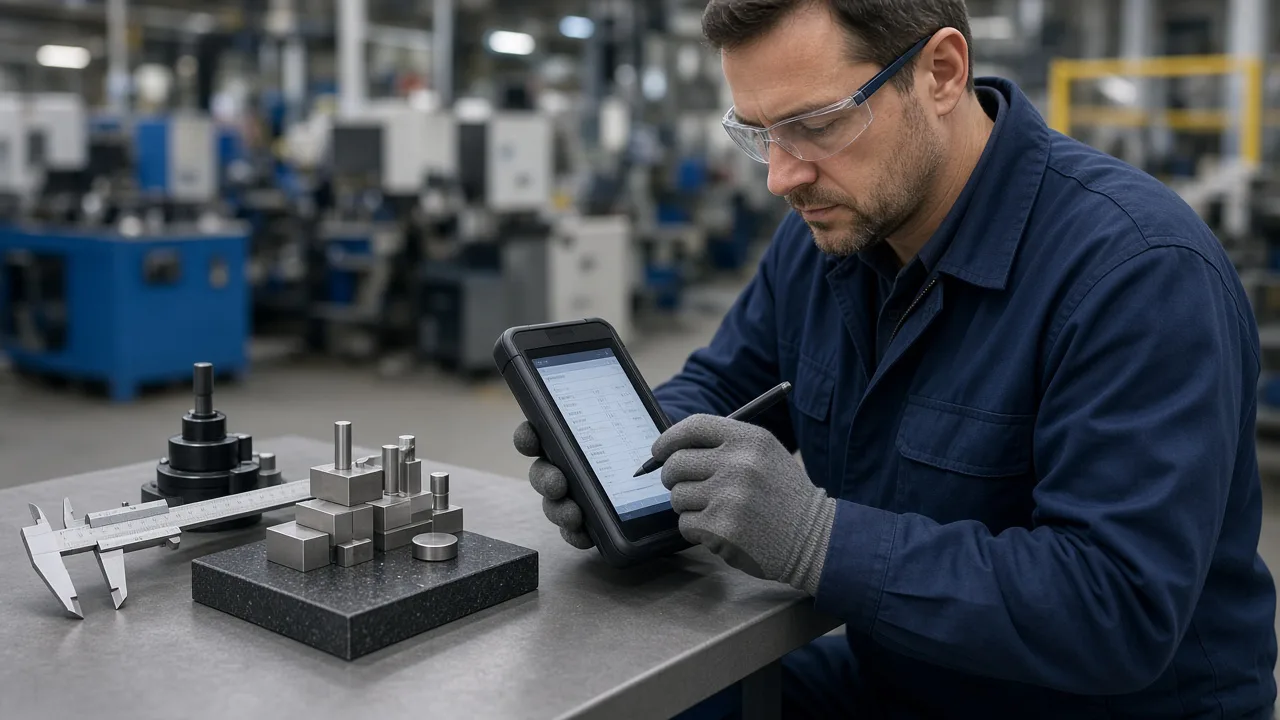
Kağıt tabanlı kalite denetiminin dayanamayacağı üç tip baskı
Üretim sahasının tempisi giderek artıyor, kağıt tabanlı süreçlerin darboğazları ise giderek daha belirgin hale geliyor:
- Çok adımlı seri bağlantı: Bir iş emri, presleme, kaynak, boyama ve genel montaj aşamalarından geçer; her işlem için ayrı bir form düzenlenir; parti numarası eşleşmezse tüm üretim zinciri etkilenir.
- Seçimli denetim ve tam denetim bir arada: AQL numune alma kuralları SOP’da yazılı olmasına rağmen, uygulama sırasında deneyime dayalı bir şekilde numune alınmakta ve denetim sırasında numune alma kayıtları sunulamamaktadır.
- Kalite kontrolü süreci yavaş: İzolasyon, işe yeniden başlama, tavizle kabul ve hurdaya ayırma olmak üzere dört yol; kağıt tabanlı süreçlerde imza atmak ve çeşitli yerlere gitmek gerekiyor; bazı zamanlar ise hatalı ürünler ancak bir sonraki işlem aşamasına geçtikten sonra fark ediliyor.
Çin Makine Sanayii Federasyonu’nun son yıllarda yaptığı araştırmalar, küçük ve orta ölçekli imalat şirketlerinde kalite verilerinin dijitalleşme oranı hâlâ düşük olduğunu göstermektedir.Yüzde altmıştan fazlasıDenetim kayıtları hâlâ çoğunlukla kağıt veya Excel tabanlıdır; bu da anomalilerin yanıtı için ortalama sürenin dijital üretim hattına göre daha uzun olmasını sağlar.2–4 katı。
İş mantığı: Deneme noktaları, partiler ve değerlendirme kuralları
Sistem tasarımı, öncelikle “ne denetlenecek, ne zaman denetlenecek ve nasıl değerlendirilecek” konularını yapılandırır:
- Denetim Noktası (Checkpoint): İşlem, çalışma istasyonu ve denetim türü (ilk parça, devriye denetimi, nihai denetim) bağlanır. Her denetim noktası için denetim öğesi listesi ve değerlendirme kriterleri (alt ve üst sınır, sayılabilir değerler, görünüm derecesi) bulunmaktadır.
- Parti (Lot): İşlem numarası + Parti numarası + Sıra numarası (gerekliyse). Herhangi bir denetim kaydı, partiye bağlı olmalıdır; serbest bırakılamaz.
- Karar (Sonuç): Uygun, uygun değil, yeniden denetim bekliyor. Uygun olmayan durumlar için mutlaka bir neden kodu seçilir (boyut sapması, görünüm kusurları, işlevsel arıza vb.), böylece işlem süreci tetiklenir.
- İşlem (Dispozisyon): Ayırma depo konumu, yeniden işleme iş emri, hoşgörü onayı, hurda belgesi. Her adımda sorumlu kişi ve zaman damgası bulunur.
İlk parça denetimi başarısız olduğunda, sistem şunu yapmalıdır:Bu çalışma istasyonu otomatik olarak kilitlenir ve daha sonraki iş kayıtları engellenir., tekrar denetimden geçerli olana kadar veya kalite mühendisi onay verene kadar — bu, “insanların hatırlamasına dayalı hat durdurma” sürecini “sistem tarafından varsayılan hat durdurması” haline getirmenin anahtarıdır.
Tasarım mantığı: Sahada toplama ve arka uçta analiz
Yerel uçta “her seferinde üç saniyede bir kayıt tamamlanması” gerekiyor: parti barkodu okutulur → denetim öğesi seçilir → sayısal değer girilir veya kusur fotoğrafı çekilir → gönderim yapılır. Arka uçta ise “anormal durumlar bir bakışta görülebilmeli”: üretim hattı, vardiya ve kusur türüne göre toplamalar yapılabilir; SPC kontrol grafiği isteğe bağlı olarak eklenebilir.
- İş istasyonu tableti/Endüstriyel PDA: Büyük düğmeler, çevrimdışı önbellek, senkronizasyon sonrası eksik gönderim. Ağ kararsız olduğunda veri kaybedilemez.
- Ölçüm cihazlarının entegrasyonu: Sayısal göstergeli kumpas, üç eksenli ölçüm cihazı ve görsel denetim makinesi, seri port veya API aracılığıyla ölçümleri otomatik olarak kaydeder; böylece manuel giriş azaltılır.
- Kusur fotoğraflama: Resimler denetim kayıtlarına eklenir; satış sonrası anlaşmazlık durumlarında görüntülenebilir.
- Kalite Mühendisi Çalışma Masası: İhlal edilen ürünlerin tasnif sırası, hoşgörü onayı ve 8D raporu şablonunun ilişkilendirilmesi.
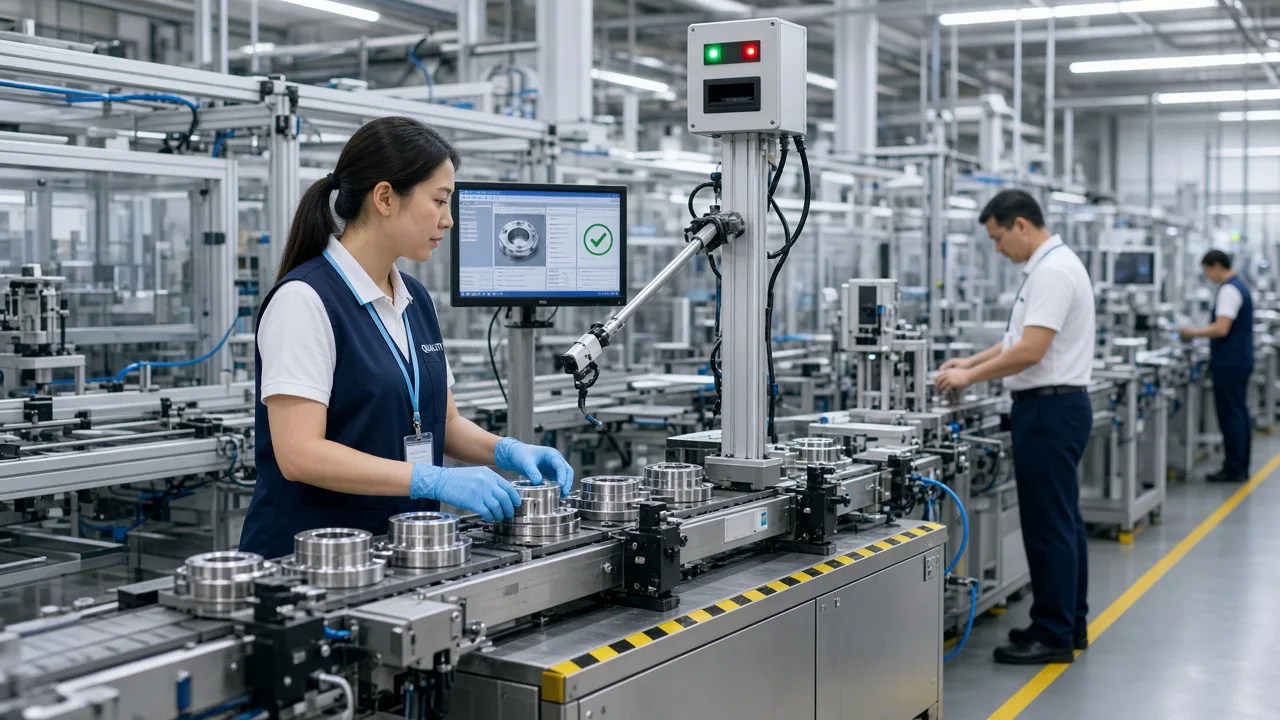
Geliştirme ve uygulama: MES/ERP ile sınırı
Kalite kontrol sistemi, MES’i yerine koymak zorunda değildir; ancak iş emri, iş bildirimi ve stok gibi üç konuyla uyum içinde olmalıdır:
- Kartvizit gönderimi: MES, iş emri oluşturulurken denetim planını senkronize eder (hangi işlem aşamalarının denetleneceğini ve hangi unsurların denetleneceğini belirler).
- İş bildirimi geçiş kontrolü: Kritik denetim noktaları geçerli değilse, MES iş kaydı tamamlanmasına izin vermez veya WIP miktarını otomatik olarak tutar.
- Stok entegrasyonu: Kusurlu ürünler izolasyon deposuna yerleştirilir; hoşgörüyle kabul edilenler, onaydan sonra stok durumu değiştirilir; hurdaya çıkarılanlar için hammadde ve işçilik maliyetleri düşülür.
Arayüz tasarımı olay tabanlıdır: gönderim denetlenir → “InspectionCompleted” olayı yayımlanır → MES/ERP durum güncellemesini abone eder. Çift yönlü sabit kodlama önlenir, böylece sonradan sistem değiştirildiğinde değişiklik alanı küçülür.
Pilot yol ve risk noktaları
Şu önerilir: İşlemi istikrarlı ve denetim unsurları net olan bir üretim hattını pilot olarak seçin, süre…6–8 hafta:
- 1–2. hafta: Denetim unsurları ve değerlendirme kriterleri düzenlenir, sistemde kaydedilir ve sahada barkod okuma prosedürleri hakkında eğitim verilir.
- 3–4. hafta: İlk parça + nihai denetim上线, zamanında veri giriş oranı hesaplanır, hedef≥95%Denetim tamamlandıktan sonra 5 dakika içinde hesaba geçirilir.
- 5–6. hafta: Uygun olmayan durumlar için kapanış sistemi devreye alınacak, anomalilerin yanıt süresi istatistiksel olarak değerlendirilecek; hedef, kağıt tabanlı yöntemden daha kısa olmasıdır.50%。
- 7–8. hafta: Hata listesinin en üst 5 maddesini değerlendirip, süreç iyileştirmelerine dair geri bildirimde bulunarak, verilerin karar vermeye gerçekten rehberlik edip etmediğini doğrulayın.
Başlıca risk, denetim standartlarının kendisinin belirsiz olmasıdır—sistem, “hafif çizik” tanımını sizin yerinize netleştiremez. Sistemin devreye alınmasından önce, proses, kalite ve üretim birimlerinin üçü tarafından karar kriterleri mutlaka imzalanarak onaylanmalıdır.
Kağıt tabanlı geçiş stratejisi
Tüm kağıt belgeleri bir gecede kapatmanız önerilmez. “Kağıt yedek + sistemdeki ana kayıt” ikili sistemi korunabilir.2–4 hafta, kalite kontrol şefi tarafından günlük olarak rastgele denetim yapılır.10 maddeSistem kayıtları ile kağıt üzerindeki bilgilerin tutarlı olup olmadığı kontrol edilir; tutarlılık oranı istikrar kazandıktan sonra kağıt belgeler geri çekilebilir. Görsel denetim, üç koordinatlı ölçüm gibi otomasyon ekipmanlarının entegrasyonu ikinci dönemde gerçekleştirilebilir; birinci dönemde öncelikle manuel denetim unsurları düzgün şekilde işleyecek şekilde ayarlanır.
Kağıt tabanlı kalite denetiminin sonu, “birkaç tablet daha satın almak” değil; bunun yerine, değerlendirme kurallarını, parti izlemeyi ve uygun olmayan ürünlerle ilgili işlemlerini sistemdeki varsayılan davranışlara dahil etmektir. Çevrimiçi olarak, ekip lideri akıllı telefonundan “bu vardiyada hâlâ kaç tane uygun olmayan ürünün işlem beklediğini” net bir şekilde görebilmeli; böylece yalnızca ertesi günkü düzenli kalite toplantısında haberdar olmak yerine, üretim hattının kalitesi gerçekten de geriye dönük istatistikten önceden kontrol haline dönüşür.
Veriler nasıl kullanılır: Raporlardan süreç iyileştirmesine kadar
Sistem hizmete girdikten sonra yalnızca “giriş oranı”na odaklanmayın. Haftalık kalite toplantısında üç tabloya mutlaka bakılmalıdır:Kusur Pareto(En fazla görülen üç kötü durum türü),İşlem kaçış oranı(Bozukluk hangi iş aşamasında tespit edildi),Kötü partilerin tekrarı(Aynı iş emri numarası için ikinci kez tekrar işlem yapılır mı?). Verileri proses mühendislerine iletip tutucuları veya SOP’ları ayarlatmak, yalnızca çalışanları cezalandırmaktan çok daha uzun vadeli bir değer taşır. Bir denetim öğesi iki hafta üst üste %100 uygun çıktıysa, tam denetimden örnekleme denetimine geçilip geçilemeyeceğini değerlendirmek mümkündür; böylece denetim kapasitesi serbest bırakılır. Müşteri denetimleri veya ana üretici fabrikalarının denetimleri sırasında, barkod okutulduğunda herhangi bir seri numarasına ait tüm süreç boyunca yapılan denetim kayıtları kolayca görüntülenebilir; bu, bir yığın kağıt belgeye sahip olmaktan çok daha ikna edicidir.