
Zodra de kwaliteitscontrole op de productielijn voornamelijk afhankelijk is van papieren inspectieformulieren, treden er drie klassieke scenario's op:Gegevens komen te laat aan(De invoer gebeurde pas na het werk, de storing is al doorgegeven),Gegevensvervorming(Handmatig overgeschreven regels met fouten, gemiste batchinvoer),Gesloten lusbreuk(Ongekwalificeerde producten weten niet op welke bewerkingsstap staan, wie ze heeft vrijgegeven en wie de verantwoordelijkheid draagt). Wanneer de kwaliteitsafdeling aan het einde van de maand de gegevens samenvoegt, is de werkvloer al lang overgegaan naar de volgende ploeg; terugvinden is dan alleen nog mogelijk op basis van herinneringen.
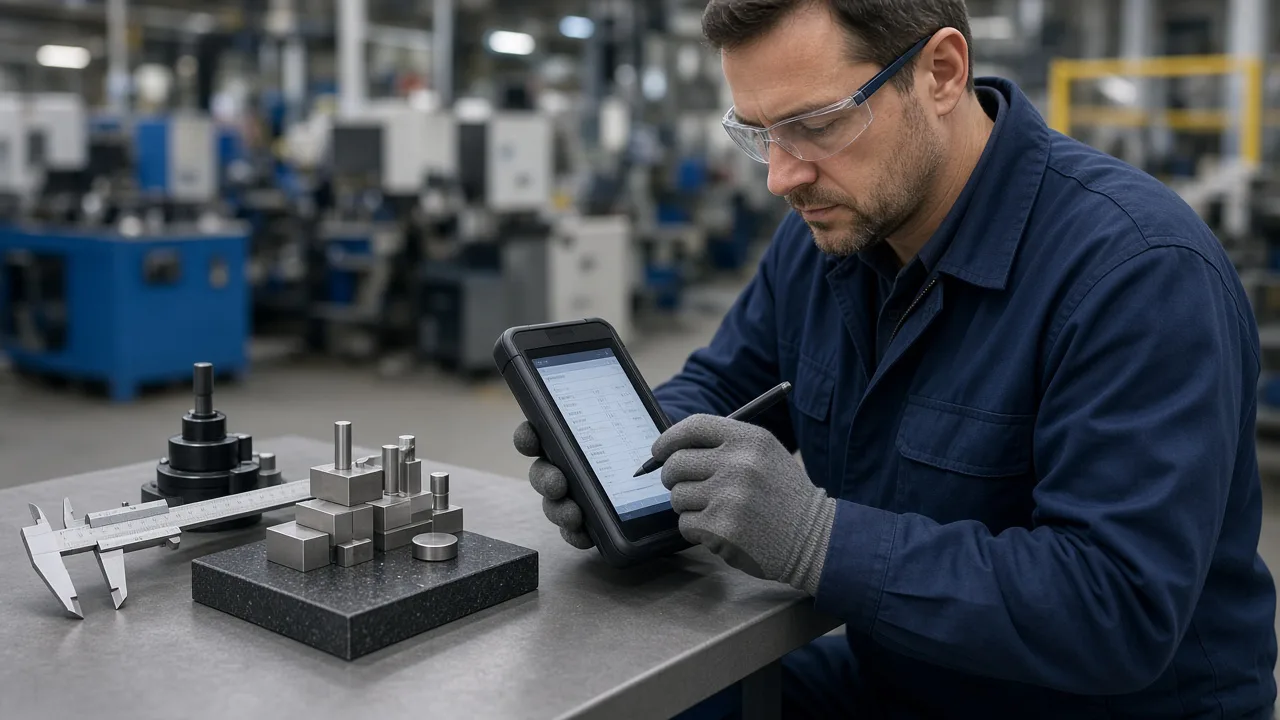
Drie soorten druk waar de papieren kwaliteitscontrole niet tegenop kan
Het tempo op de productievloer wordt steeds sneller, en de knelpunten van papieren processen worden steeds duidelijker:
- Meerdere processen in serie: Een werkorder doorloopt stempelen, lassen, schilderen en assemblage; bij elke bewerking wordt een aparte bon opgesteld, en als het batchnummer niet overeenkomt, valt de gehele keten uit.
- Steekproefinspectie en volledige inspectie bestaan naast elkaar: De AQL-monsternemingsregels zijn opgenomen in de SOP, maar tijdens de uitvoering wordt er naar ervaring gesampled, en bij audits kunnen geen monsternemingsgegevens worden overlegd.
- Onvoldoende afhandeling is traag: Vier paden – isolatie, herwerking, concessie-acceptatie en afval – waarbij papieren stromen moeten worden ondertekend en met de hand worden verplaatst; soms wordt een afwijkend product pas ontdekt wanneer het al naar de volgende bewerking is doorgevoerd.
Uit onderzoeken van de Chinese Federatie voor Machinebouw in de afgelopen jaren blijkt dat het percentage digitale kwaliteitsgegevens bij kleine en middelgrote productiebedrijven nog steeds laag is,Meer dan zestig procentDe inspectieverslagen zijn nog steeds voornamelijk in papieren vorm of in Excel, waardoor de gemiddelde reactietijd bij afwijkingen gemiddeld langer is dan bij digitale productielijnen.2–4 keer。
Bedrijfslogica: controlepunten, batches en beoordelingsregels
Het systeemontwerp structureert eerst de vragen “wat te controleren, wanneer te controleren en hoe te beoordelen”:
- Controlepunt (Checkpoint): Koppel processen, werkstations en inspectietypen (eerste stuk, tussentijdse inspectie, eindinspectie). Elk inspectiepunt heeft een lijst met inspectiepunten en beoordelingscriteria (boven- en onderlimieten, enumeratie, uiterlijkklasse).
- Partij (Lot): Ticketnummer + batchnummer + serienummer (indien nodig). Alle inspectiegegevens moeten aan de batch worden gekoppeld en mogen niet los hangen.
- Beoordeling (Resultaat): Gekwalificeerd, niet-gekwalificeerd, in afwachting van herinspectie. Bij niet-gekwalificeerde items moet een redencode worden geselecteerd (bijvoorbeeld afwijking in afmetingen, uiterlijkdefect, functionele storing, enz.), waarna het afhandelingsproces wordt geactiveerd.
- Afhandeling (Disposition): Isolatielocatie, herwerkingsopdracht, goedkeuring van concessies, afvalverwijderingsbon. Elke stap heeft een verantwoordelijke en een tijdstempel.
Wanneer de eerste artikelinspectie niet wordt goedgekeurd, moet het systeemDeze werkplek wordt automatisch vergrendeld voor verdere rapportage., totdat de hercontrole is geslaagd of de kwaliteitsingenieur het product vrijgeeft – dit is de sleutel om van “het stoppen van de productielijn afhankelijk te zijn van wat mensen onthouden” een “standaard stopzetting door het systeem” te maken.
Ontwerpprincipe: ter plaatse verzamelen en achtergrondanalyse
Aan de kant van de locatie moet “elke registratie binnen drie seconden worden voltooid”: scan de batch → selecteer het inspectie-item → vul de waarde in of maak een foto van het defect → verzend. Aan de kant van de backend moet “afwijkingen meteen zichtbaar zijn”: geaggregeerd op basis van productielijn, ploeg en defecttype; SPC‑controlediagrammen zijn optioneel.
- Werkstationtablet/industriële PDA: Grote knoppen, offline cache, na synchronisatie bijsturen van gegevens. Bij een onstabiel netwerk mogen er geen gegevens verloren gaan.
- Meetgereedschap koppeling: Digitale schuifmaat, 3D-coördinatenmeetmachine en visuele inspectiemachine schrijven meetwaarden automatisch via de seriële poort of API, waardoor handmatige invoer wordt verminderd.
- Defecten fotograferen: De afbeelding wordt opgenomen in het inspectierapport en kan worden opgevraagd bij geschillen na verkoop.
- Kwaliteitsingenieur werkstation: Wachtrij voor te verwerken non-conforme producten, goedkeuring van concessies, koppeling van 8D-rapportsjablonen.
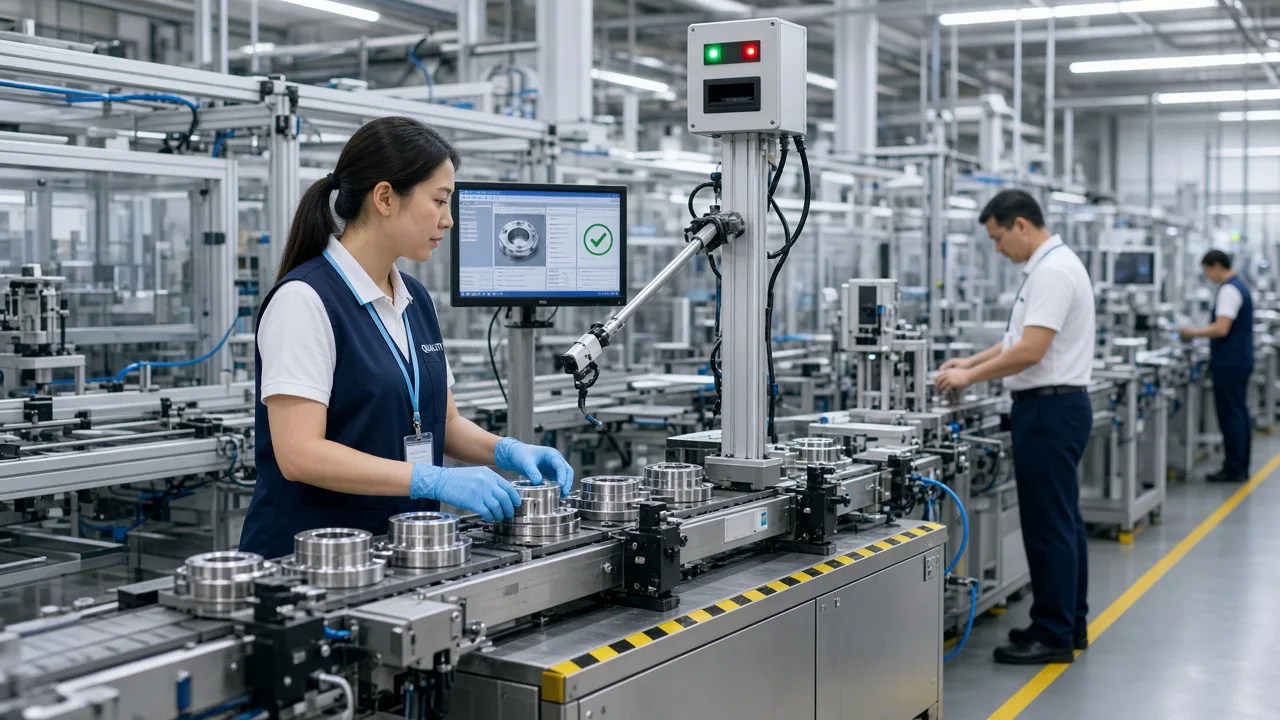
Ontwikkeling en implementatie: de grens met MES/ERP
Het kwaliteitscontrolesysteem hoeft MES niet te vervangen, maar moet wel afgestemd zijn op drie zaken: werkorders, productieaangiften en voorraad.
- Ticketverzending: Bij het aanmaken van een werkorder door MES wordt het inspectieplan gesynchroniseerd (welke bewerkingen moeten worden geïnspecteerd en welke punten moeten worden gecontroleerd).
- Werkmelding toegangscontrole: Als het cruciale controlepunt niet is goedgekeurd, staat MES het indienen van de werktijd niet toe of houdt het automatisch de WIP‑hoeveelheid in.
- Voorraadkoppeling: Non-conforme producten worden naar de isolatieopslag gebracht; concessie-acceptatie vereist goedkeuring voordat de voorraadstatus wordt gewijzigd; afval wordt verrekend met de kosten van grondstoffen en arbeidstijd.
De interface-ontwerp maakt gebruik van event-driven: controle van de indiening → publicatie van het “InspectionCompleted”-event → MES/ERP abonneert zich op de bijgewerkte status. Hierdoor wordt dubbelzijdige hardcoding vermeden, waardoor er bij een latere systeemwissel minder wijzigingen nodig zijn.
Proefpad en risicopunten
Het wordt aanbevolen om een productielijn met een stabiele procesflow en duidelijke inspectiecriteria als proefproject te kiezen, met een cyclus van6–8 weken:
- Week 1–2: Het inventariseren van inspectiepunten en beoordelingscriteria, het invoeren in het systeem en het geven van een training ter plaatse over de scanprocedure.
- Week 3–4: De eerste producten + de eindinspectie worden live gezet; de tijdigheid van de gegevensinvoer wordt geëvalueerd, met een doel van≥95%Binnen 5 minuten na voltooiing van de controle wordt het bedrag bijgeschreven.
- Week 5–6: De ongeldige sluiting wordt online gebracht, de reactietijd van afwijkingen wordt geëvalueerd, met als doel deze te verkorten ten opzichte van de papieren versie.50%。
- Week 7–8: Analyseer de top 5 van defecten, geef feedback over procesverbeteringen en verifieer of de gegevens daadwerkelijk besluitvorming kunnen ondersteunen.
Het belangrijkste risico is dat de inspectienormen zelf vaag zijn – het systeem kan voor u niet duidelijk definiëren wat onder “lichte krassen” valt. Voor de ingebruikname moeten de processen, kwaliteit en productie gezamenlijk de beoordelingscriteria ondertekenen en bevestigen.
Overgangsstrategie naar papierloos werken
Het wordt niet aanbevolen om alle papieren documenten in één nacht te sluiten. U kunt de dubbele werkwijze behouden: “papieren back-up + systeemhoofdrecord”.2–4 weken, door de inspectieleider dagelijks steekproefsgewijs gecontroleerd10 itemsOf de systeemregistratie overeenkomt met de papieren versie; pas wanneer de overeenstemmingsgraad stabiel is, worden de papieren documenten ingetrokken. De integratie van automatische apparatuur zoals visuele inspectie en 3-coördinaatmeting kan in de tweede fase plaatsvinden; in de eerste fase dient men eerst de handmatige inspectieprocessen op orde te brengen.
Het einde van papieren kwaliteitscontrole is niet “een paar extra tablets aanschaffen”, maar het vastleggen van de beoordelingsregels, batchtracering en afhandeling van non-conformiteiten als standaardgedrag in het systeem. Wanneer de ploegleider op zijn mobiele telefoon kan zien hoeveel non-conforme producten er nog in deze ploeg moeten worden afgehandeld, in plaats van pas op de dagelijkse kwaliteitsvergadering te worden geïnformeerd, verandert de kwaliteit op de productielijn echt van een achteraf statistische analyse naar een controle tijdens het proces.
Hoe wordt data gebruikt: van rapporten tot procesverbetering
Na de ingebruikname van het systeem mag u niet alleen letten op de “invoeringsgraad”. Tijdens de wekelijkse kwaliteitsvergadering dient u standaard drie tabellen te bekijken:Defecten Pareto(welke soorten ongewenste situaties behoren tot de top 3),Procesontsnappingspercentage(Waar is het defect ontdekt in welke productiestap?),Herhaalde slechte batches(Herhaalde revisie van dezelfde werkorder). Het terugkoppelen van gegevens aan de procesingenieur om de fixture of SOP aan te passen, heeft meer langdurige waarde dan alleen het bestraffen van de inspecteur. Als een bepaalde inspectieparameter twee weken achter elkaar voor 100% voldoet, kan worden beoordeeld of overgegaan kan worden van volledige inspectie naar steekproefinspectie, waardoor de inspectiecapaciteit wordt vrijgemaakt. Tijdens klantaudits of audits door de hoofdaanbieder kan door het scannen van de barcode de volledige inspectiegeschiedenis van elk serienummer worden opgeroepen, wat overtuigender is dan het vasthouden van een stapel papieren documenten.