
產線質檢一旦主要靠紙質檢驗單,就會出現三個經典場景:資料晚到(下班才錄入,異常已流轉)、資料失真(手抄錯行、漏填批次)、閉環斷裂(不合格品不知停在哪道工序、誰放行、誰擔責)。質量部門月底彙總時,現場早已換班,追溯只能靠回憶。
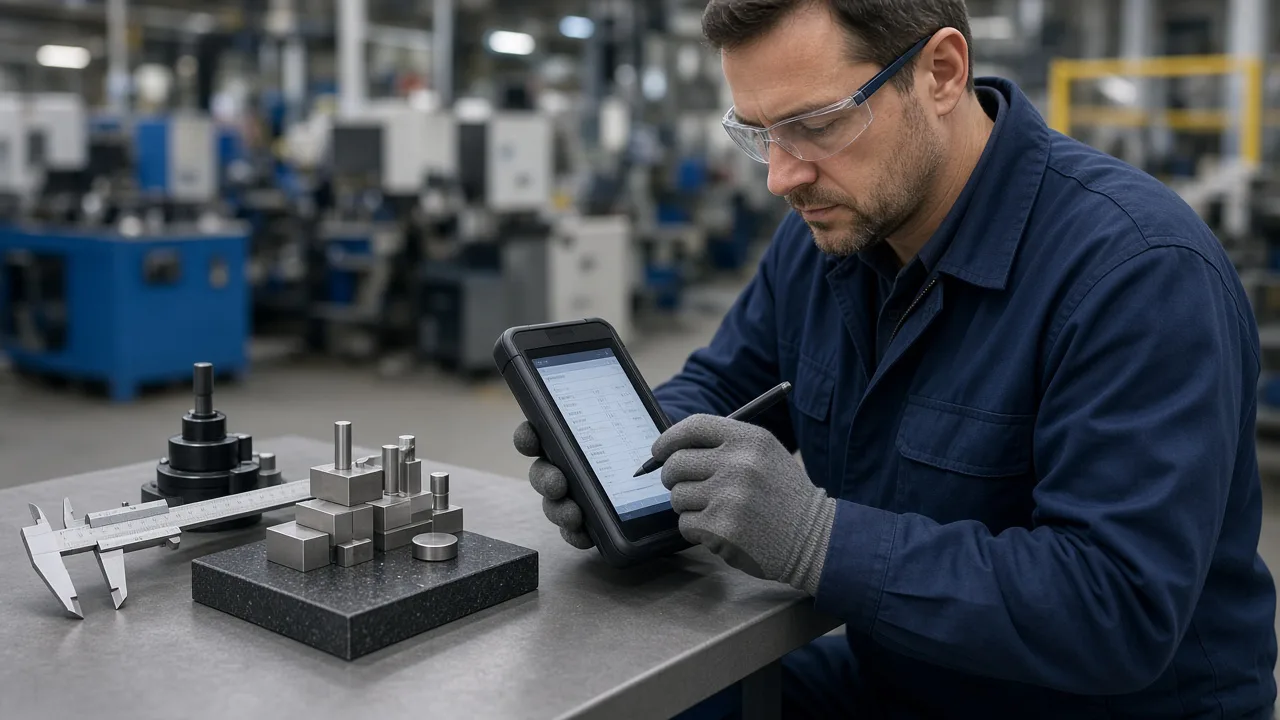
紙質質檢扛不住的三類壓力
製造現場的節奏越來越快,紙質流程的瓶頸越來越明顯:
- 多工序串聯:一個工單經過沖壓、焊接、塗裝、總裝,每道工序一張單,批次號對不上就全鏈失效。
- 抽檢與全檢並存:AQL 抽檢規則寫在 SOP 裡,執行時卻憑經驗取樣,審計時拿不出抽樣記錄。
- 不合格處置慢:隔離、返工、讓步接收、報廢四種路徑,紙質流轉要簽字跑腿,異常品有時先流到下道工序才發現。
中國機械工業聯合會近年調研顯示,中小型製造企業質量數據數位化率仍偏低,超過六成的檢驗記錄仍以紙質或 Excel 為主,導致異常響應時間平均比數位化產線長 2–4 倍。
業務邏輯:檢驗點、批次與判定規則
系統設計先把「檢什麼、何時檢、怎麼判」結構化:
- 檢驗點(Checkpoint):綁定工序、工位、檢驗類型(首件、巡檢、終檢)。每個檢驗點有檢驗項目清單和判定標準(上下限、枚舉、外觀等級)。
- 批次(Lot):工單號 + 批次號 + 序列號(如需)。任何檢驗記錄必須掛到批次,不能懸空。
- 判定(Result):合格、不合格、待復檢。不合格必須選原因代碼(尺寸超差、外觀缺陷、功能失效等),觸發處置流程。
- 處置(Disposition):隔離庫位、返工工單、讓步審批、報廢單。每一步有責任人和時間戳。
首件檢驗未通過時,系統應自動鎖定該工位後續報工,直到復檢合格或質量工程師放行——這是把「靠人記得停線」變成「系統預設停線」的關鍵。
設計邏輯:現場採集與後台分析
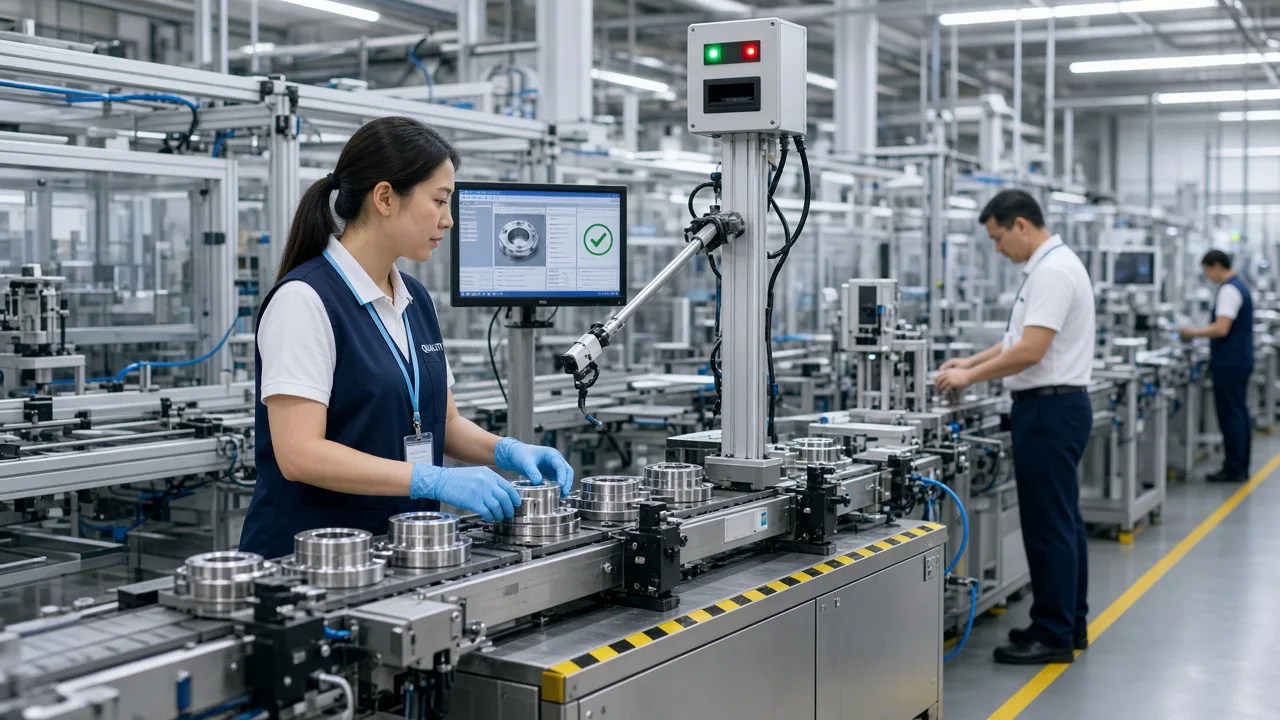
現場端要「三秒完成一次記錄」:掃碼批次 → 選檢驗項 → 填數值或拍缺陷圖 → 提交。後台端要「一眼看到異常」:按產線、班次、缺陷類型聚合,SPC 控制圖可選配。
- 工位平板/工業 PDA:大按鈕、離線緩存、同步後補傳。網絡不穩時不能丟數據。
- 量具對接:數顯卡尺、三座標、視覺檢測機通過串口或 API 自動寫入測量值,減少手輸。
- 缺陷拍照:圖片掛到檢驗記錄,售后爭議時可調出。
- 質量工程師工作台:待處置不合格品隊列、讓步審批、8D 報告模板關聯。
開發落地:與 MES/ERP 的邊界
質檢系統不必替代 MES,但要和工單、報工、庫存三件事對齊:
- 工單下發:MES 創建工單時同步檢驗計劃(哪些工序要檢、檢哪些項)。
- 報工門禁:關鍵檢驗點未合格,MES 不允許報工完成或自動扣留 WIP 數量。
- 庫存聯動:不合格品入隔離庫;讓步接收需審批後改庫存狀態;報廢扣減原材料與工時成本。
接口設計用事件驅動:檢驗提交 → 發布「InspectionCompleted」事件 → MES/ERP 訂閱更新狀態。避免雙向硬編碼,後期換系統時改動面小。
試點路徑與風險點
建議選一條工藝穩定、檢驗項明確的產線做試點,周期 6–8週:
- 第 1–2 週:梳理檢驗項與判定標準,錄入系統,現場培訓掃碼流程。
- 第 3–4 週:首件 + 終檢上線,統計錄入及時率,目標 ≥95% 在檢驗完成後 5 分鐘內入帳。
- 第 5–6 週:不合格閉環上線,統計異常響應時間,目標比紙質縮短 50%。
- 第 7–8 週:複盤缺陷 TOP5,反饋工藝改進,驗證數據是否真能指導決策。
主要風險是檢驗標準本身模糊——系統無法替你把「輕微劃傷」定義清楚。上線前必須與工藝、質量、生產三方簽字確認判定口徑。
與紙質的過渡策略
不建議一夜關閉所有紙質單。可保留「紙質備份 + 系統主記錄」雙軌 2–4週,由質檢班長每日抽查 10條系統記錄與紙質是否一致,一致率穩定後再撤紙單。視覺檢測、三座標等自動化設備接入可放在第二期,第一期先把人工檢驗項跑順。
紙質質檢的盡頭不是「多買幾台平板」,而是把判定規則、批次追溯、不合格處置三件事寫進系統預設行為。當班組長能在手機上看清「本班次還有多少不合格品待處置」,而不是等次日質量例會才被告知,產線質量才真正從事後統計變成事中控制。
數據怎麼用:從報表到工藝改進
系統上線後別只盯「錄入率」。每周質量例會應固定看三張表:缺陷 Pareto(哪類不良佔 TOP3)、工序逃逸率(不良在哪道工序被發現)、重複不良批次(同一工單號是否二次返工)。把數據反饋給工藝工程師調整夾具或 SOP,比單純罰檢員工更有長期價值。若某檢驗項連續兩週 100% 合格,可評估是否從全檢改為抽檢,釋放檢驗產能。客戶審核或主機廠審廠時,掃碼即可調出任意序列號的全鏈路檢驗記錄,比抱一摞紙質單更有說服力。