
Khi công tác kiểm tra chất lượng trên dây chuyền sản xuất chủ yếu dựa vào phiếu kiểm tra giấy, sẽ xuất hiện ba tình huống kinh điển:Dữ liệu đến muộn(Chỉ nhập liệu sau giờ làm việc, sự cố đã được chuyển tiếp),Dữ liệu bị bóp méo(Chép tay sai dòng, bỏ sót điền lô hàng),Vết nứt vòng kín(Sản phẩm không đạt chất lượng không rõ đang nằm ở công đoạn nào, ai đã phê duyệt và ai phải chịu trách nhiệm). Khi bộ phận chất lượng tổng hợp vào cuối tháng, tại hiện trường đã chuyển ca làm việc từ lâu, việc truy vết chỉ còn dựa vào ký ức.
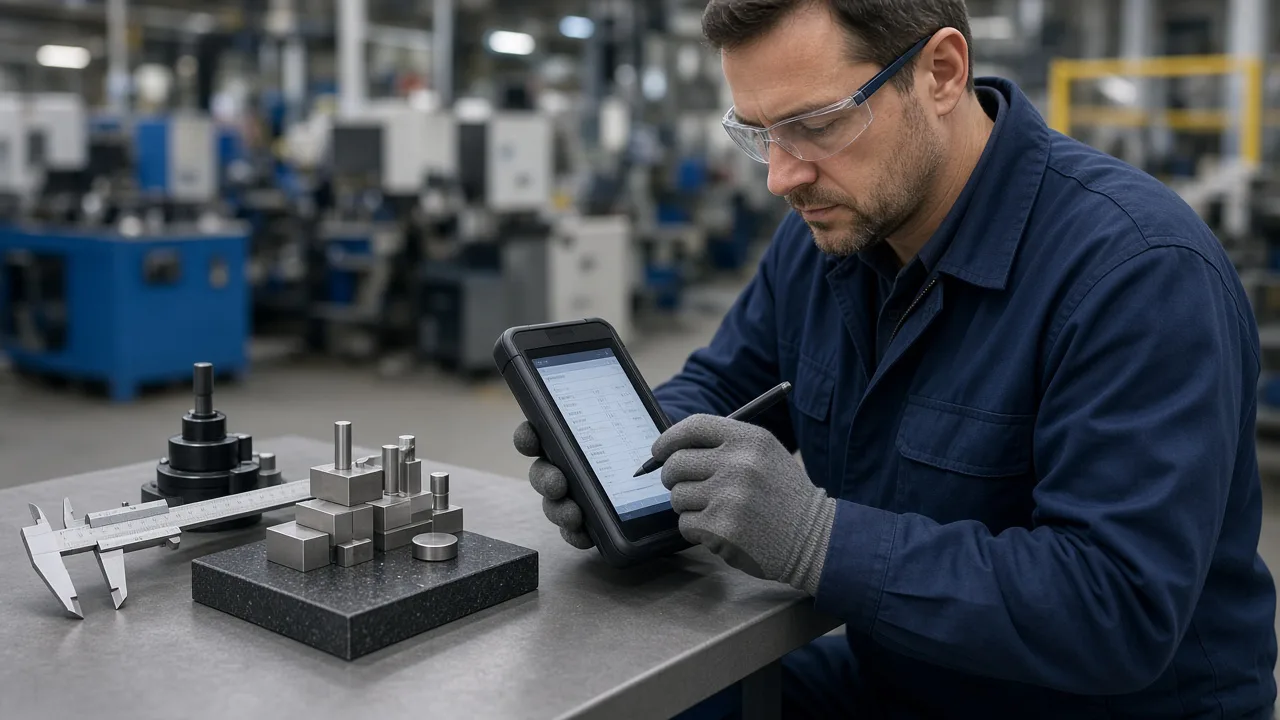
Ba loại áp lực mà việc kiểm tra chất lượng bằng giấy không thể gánh nổi
Nhịp độ tại hiện trường sản xuất ngày càng nhanh, những điểm nghẽn của quy trình giấy tờ ngày càng trở nên rõ ràng:
- Nhiều quy trình nối tiếp nhau: Một phiếu công việc trải qua các công đoạn dập, hàn, sơn và lắp ráp hoàn chỉnh; mỗi công đoạn có một phiếu riêng, nếu số lô không khớp thì toàn bộ chuỗi sẽ bị lỗi.
- Kiểm tra ngẫu nhiên và kiểm tra toàn bộ cùng tồn tại: Quy tắc kiểm tra lấy mẫu AQL được ghi trong SOP, nhưng khi thực hiện lại lấy mẫu theo kinh nghiệm, và khi kiểm toán thì không thể xuất trình được hồ sơ lấy mẫu.
- Xử lý không đạt chậm: Bốn con đường gồm cách ly, tái công, tiếp nhận với nhượng bộ và loại bỏ; quy trình xử lý bằng giấy tờ đòi hỏi phải ký tên và đi lại nhiều lần, đôi khi sản phẩm lỗi chỉ được phát hiện khi đã chuyển sang công đoạn tiếp theo.
Theo kết quả khảo sát của Liên đoàn Công nghiệp Cơ khí Trung Quốc trong những năm gần đây, tỷ lệ số hóa dữ liệu chất lượng tại các doanh nghiệp sản xuất vừa và nhỏ vẫn còn khá thấp,Hơn sáu mươi phần trămCác hồ sơ kiểm tra vẫn chủ yếu được lưu dưới dạng giấy hoặc trên Excel, khiến thời gian phản hồi đối với các sự cố trung bình dài hơn so với dây chuyền sản xuất số hóa.2–4 lần。
Logic kinh doanh: điểm kiểm tra, lô và quy tắc xác định
Thiết kế hệ thống trước hết sẽ cấu trúc hóa các yếu tố “kiểm tra cái gì, khi nào kiểm tra, đánh giá như thế nào”:
- Điểm kiểm tra (Checkpoint): Liên kết quy trình, vị trí làm việc và loại kiểm tra (kiểm tra lần đầu, kiểm tra định kỳ, kiểm tra cuối cùng). Mỗi điểm kiểm tra đều có danh sách các hạng mục kiểm tra và tiêu chuẩn đánh giá (giới hạn trên và dưới, danh sách liệt kê, cấp độ ngoại quan).
- Lô (Lot): Mã phiếu công việc + mã lô + số thứ tự (nếu cần). Mọi hồ sơ kiểm tra đều phải được gắn vào lô, không được để trôi nổi.
- Kết quả (Result): Đạt, không đạt, chờ kiểm tra lại. Trường hợp không đạt phải chọn mã nguyên nhân (kích thước vượt sai lệch, khiếm khuyết ngoại quan, chức năng không hoạt động, v.v.), từ đó kích hoạt quy trình xử lý.
- Xử lý (Disposition): Kho hàng bị cô lập, phiếu công việc tái chế, phê duyệt nhượng bộ, phiếu thanh lý. Mỗi bước đều có người chịu trách nhiệm và dấu thời gian.
Khi kiểm tra lô đầu tiên không đạt, hệ thống phảiTự động khóa vị trí làm việc này đối với các báo công tiếp theo, cho đến khi kiểm tra lại đạt yêu cầu hoặc được kỹ sư chất lượng phê duyệt — đây chính là chìa khóa để biến việc “dựa vào con người ghi nhớ dừng dây chuyền” thành “dây chuyền tự động dừng theo hệ thống”.
Logic thiết kế: thu thập tại hiện trường và phân tích ở backend
Phía tại hiện trường phải “hoàn thành một lần ghi chép trong ba giây”: quét mã lô hàng → chọn hạng mục kiểm tra → điền giá trị hoặc chụp ảnh khiếm khuyết → nộp. Phía máy chủ phải “nhìn là thấy ngay các bất thường”: tổng hợp theo dây chuyền sản xuất, ca làm việc và loại khiếm khuyết; có thể tùy chọn biểu đồ kiểm soát SPC.
- Máy tính bảng tại bàn làm việc/PDA công nghiệp: Nút bấm lớn, bộ nhớ đệm ngoại tuyến, gửi bổ sung sau khi đồng bộ. Khi mạng không ổn định thì không được mất dữ liệu.
- Kết nối dụng cụ đo lường: Thước cặp điện tử, máy đo tọa độ ba chiều và máy kiểm tra hình ảnh tự động ghi giá trị đo thông qua cổng nối tiếp hoặc API, giảm thiểu việc nhập liệu bằng tay.
- Chụp ảnh khiếm khuyết: Hình ảnh được đính kèm vào hồ sơ kiểm tra, có thể truy xuất khi xảy ra tranh chấp sau bán hàng.
- Bảng làm việc của kỹ sư chất lượng: Hàng đợi sản phẩm không đạt cần xử lý, phê duyệt nhượng bộ, liên kết mẫu báo cáo 8D.
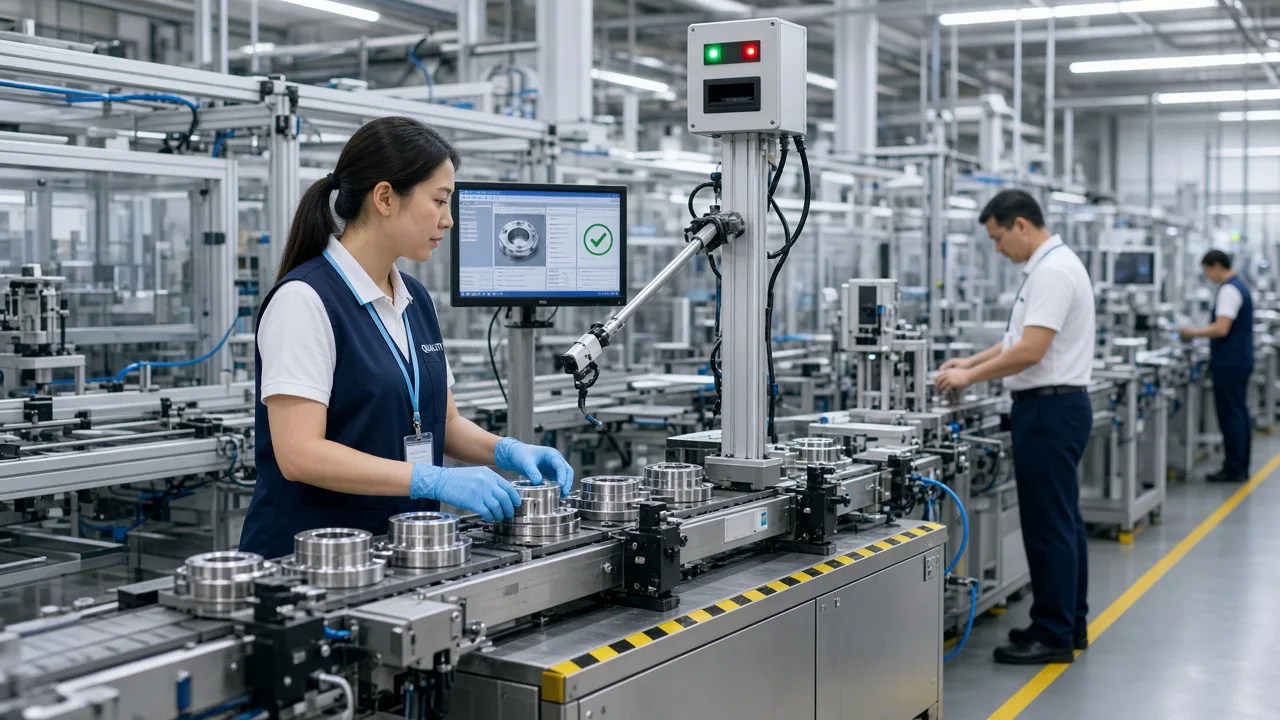
Phát triển và triển khai: ranh giới với MES/ERP
Hệ thống kiểm tra chất lượng không cần thay thế MES, nhưng phải được đồng bộ với ba nhiệm vụ: phiếu công việc, báo công và tồn kho:
- Phát hành phiếu công việc: Khi MES tạo phiếu công việc, đồng bộ hóa kế hoạch kiểm tra (các công đoạn nào cần kiểm tra, kiểm tra những hạng mục nào).
- Cổng kiểm soát báo công: Các điểm kiểm tra quan trọng chưa đạt, MES không cho phép báo công hoàn thành hoặc tự động giữ lại số lượng WIP.
- Liên kết tồn kho: Sản phẩm không đạt chất lượng được đưa vào kho lưu trữ; việc tiếp nhận theo kiểu nhượng bộ phải được phê duyệt trước khi thay đổi trạng thái tồn kho; đối với hàng bị loại bỏ, chi phí nguyên liệu và chi phí giờ công sẽ bị khấu trừ.
Thiết kế giao diện sử dụng phương thức điều khiển theo sự kiện: kiểm tra và nộp → phát hành sự kiện “InspectionCompleted” → MES/ERP đăng ký để cập nhật trạng thái. Điều này giúp tránh việc mã hóa cứng hai chiều, đồng thời giảm thiểu khối lượng thay đổi khi chuyển sang hệ thống khác về sau.
Lộ trình thí điểm và các điểm rủi ro
Đề nghị chọn một dây chuyền sản xuất có quy trình ổn định và các hạng mục kiểm tra rõ ràng để làm thí điểm, thời hạn6–8 tuần:
- Tuần 1–2: Rà soát các hạng mục kiểm tra và tiêu chuẩn đánh giá, nhập liệu vào hệ thống, đồng thời tổ chức đào tạo trực tiếp về quy trình quét mã.
- Tuần 3–4: Đưa sản phẩm đầu tiên + kiểm tra cuối cùng vào vận hành, thống kê tỷ lệ nhập liệu kịp thời, mục tiêu≥95%Sau khi hoàn tất kiểm tra, tiền sẽ được ghi có trong vòng 5 phút.
- Tuần 5–6: Triển khai vòng lặp đóng góp cho các trường hợp không đạt, thống kê thời gian phản hồi bất thường, mục tiêu là rút ngắn so với phương pháp giấy tờ.50%。
- Tuần 7–8: Đánh giá lại 5 lỗi hàng đầu, phản hồi về các cải tiến quy trình, đồng thời xác minh xem dữ liệu có thực sự có thể định hướng quyết định hay không.
Rủi ro chính là tiêu chuẩn kiểm tra vốn dĩ mơ hồ — hệ thống không thể tự xác định rõ ràng thế nào là “vết xước nhẹ”. Trước khi đưa vào vận hành, phải có chữ ký xác nhận của ba bên: kỹ thuật, chất lượng và sản xuất để thống nhất về cách thức đánh giá.
Chiến lược chuyển đổi sang bản điện tử
Không khuyến nghị tắt bỏ toàn bộ các phiếu giấy chỉ trong một đêm. Có thể duy trì song hành “bản sao lưu giấy + bản ghi chính trên hệ thống”2–4 tuần, do tổ trưởng kiểm tra chất lượng thực hiện kiểm tra đột xuất hàng ngày10 điềuHệ thống ghi chép có nhất quán với bản giấy hay không, sau khi tỷ lệ nhất quán ổn định mới tiến hành hủy phiếu giấy. Việc tích hợp các thiết bị tự động như kiểm tra bằng thị giác, máy đo tọa độ ba chiều có thể được thực hiện ở giai đoạn hai; giai đoạn một trước hết cần đảm bảo các hạng mục kiểm tra thủ công được vận hành trơn tru.
Điểm tận cùng của công tác kiểm tra chất lượng bằng giấy không phải là “mua thêm vài chiếc máy tính bảng”, mà là đưa ba nội dung gồm quy tắc đánh giá, truy vết lô hàng và xử lý sản phẩm không đạt vào hành vi mặc định của hệ thống. Khi tổ trưởng ca có thể xem rõ trên điện thoại “còn bao nhiêu sản phẩm không đạt cần xử lý trong ca này”, thay vì chỉ được thông báo tại cuộc họp chất lượng định kỳ ngày hôm sau, thì chất lượng dây chuyền sản xuất mới thực sự chuyển từ thống kê hậu quả sang kiểm soát ngay trong quá trình.
Sử dụng dữ liệu như thế nào: Từ báo cáo đến cải tiến quy trình
Sau khi hệ thống đi vào hoạt động, đừng chỉ chăm chăm vào “tỷ lệ nhập liệu”. Trong cuộc họp chất lượng định kỳ hàng tuần, cần thường xuyên xem ba bảng sau:Điểm yếu Pareto(Loại vấn đề bất lợi nào chiếm top 3),Tỷ lệ thoát quy trình(Điểm bất thường được phát hiện ở công đoạn nào),Lặp lại lô hàng kém chất lượng(Có phải cùng một số phiếu công việc đã được tái xử lý hai lần hay không). Việc phản hồi dữ liệu cho kỹ sư quy trình để điều chỉnh đồ gá hoặc SOP mang lại giá trị lâu dài hơn so với việc chỉ phạt nhân viên kiểm tra. Nếu một hạng mục kiểm tra đạt 100% chất lượng trong hai tuần liên tiếp, có thể đánh giá việc chuyển từ kiểm tra toàn bộ sang kiểm tra ngẫu nhiên nhằm giải phóng năng lực kiểm tra. Khi khách hàng hoặc nhà sản xuất chủ lực tiến hành thẩm định nhà máy, chỉ cần quét mã là có thể truy xuất hồ sơ kiểm tra toàn chuỗi của bất kỳ số seri nào, điều này thuyết phục hơn nhiều so với việc cầm cả đống phiếu giấy.