In Spritzgieß-, Stanz- und Druckgießereien sind Formen und Vorrichtungen oft wertvoller als die Maschinen – und trotzdem seltener systemgeführt. Ausgabe per Heft, Lebensdauer per Schätzung, Kalibrierscheine in der Schublade; die Linie steht erst, wenn Verschleiß beim Einrichten auffällt. Eine Form einen Tag weg, und der Termin fällt mit.
Wo die Kartei bricht
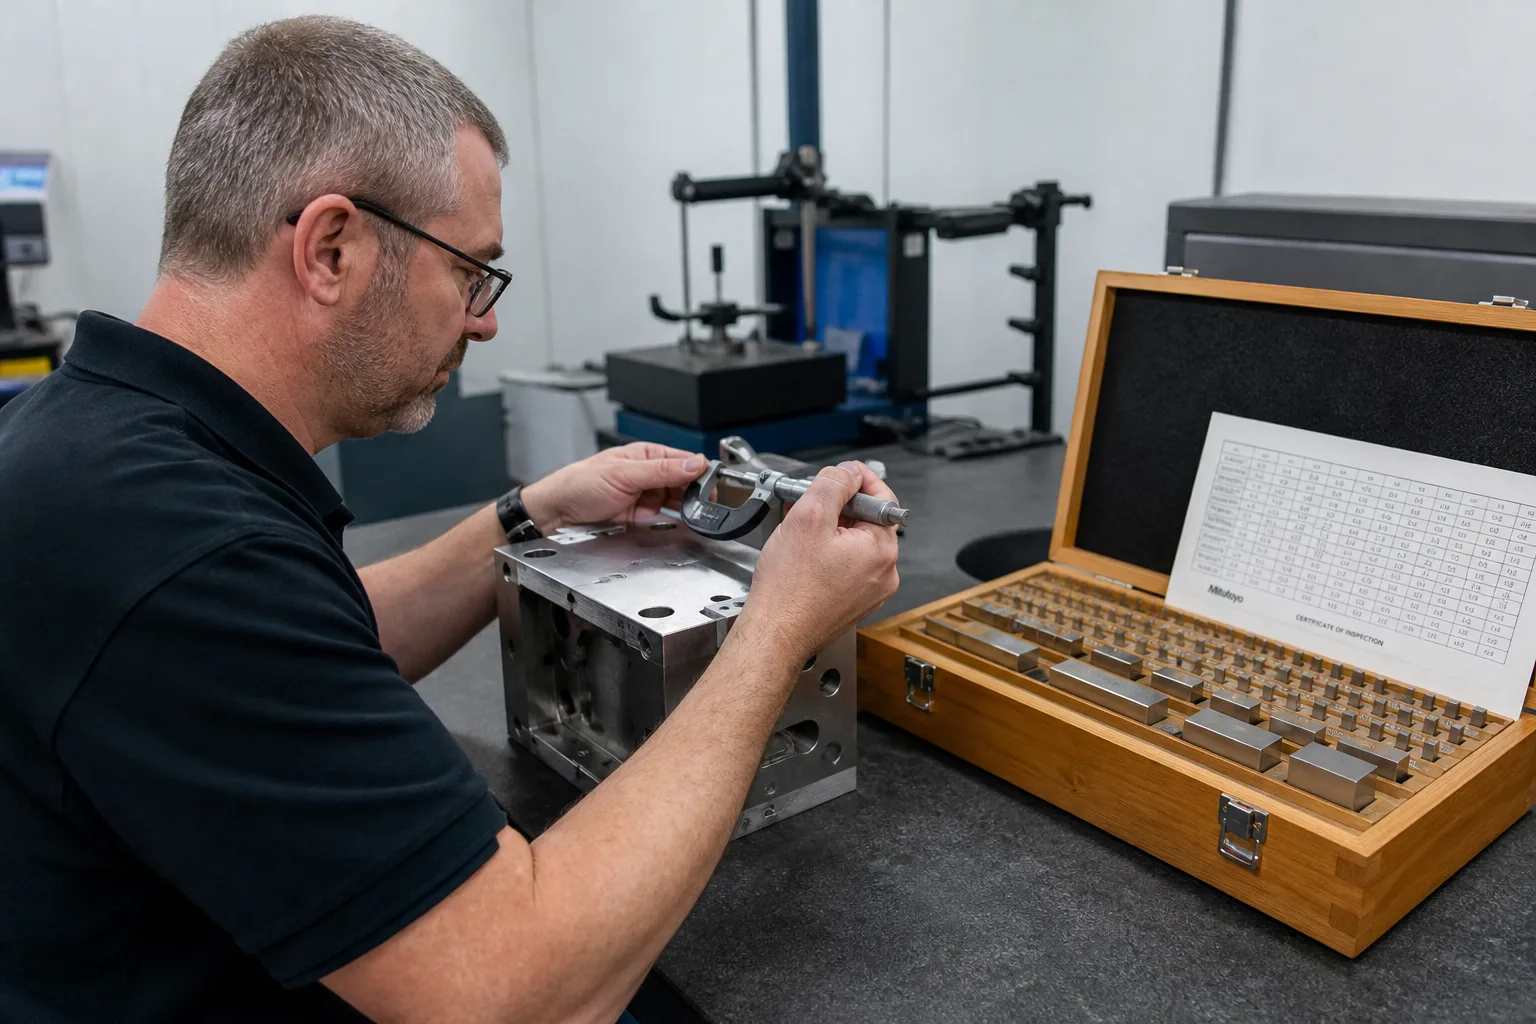
Mehrere Sätze gleichen Namens: unklar, was auf Lager, was auf der Maschine, was in Reparatur ist. Die Bücher sagen „auf Lager“, dabei steht sie schon auf der Presse; ein Werkzeug in Reparatur bleibt vom Plan reserviert; Einsätze, Führungssäulen, Heißkanal und andere Bauteile sind zerlegt und lassen sich nicht zur Stammform zurückführen. Rückverfolgung per Chat: wer zuletzt entnommen hat, was repariert, ob kalibriert – die Schicht weiß es nicht. Lebensdauer heißt „geht wohl noch“ statt Schusszahl, und Riefen kommen mitten in der Charge.
Bei Vorrichtungen dasselbe: Betriebsmittel nicht an Produkt und Arbeitsgang gebunden, beim Wechsel greift man die falsche Vorrichtung oder ein abgelaufenes, unkalibriertes Messmittel. Die Objekte sind teuer, der Ort driftet, die Zustände sind viele. Tabelleninventur einmal im Jahr; dazwischen Gedächtnis.
Geschäftsobjekte und Zustandsautomat
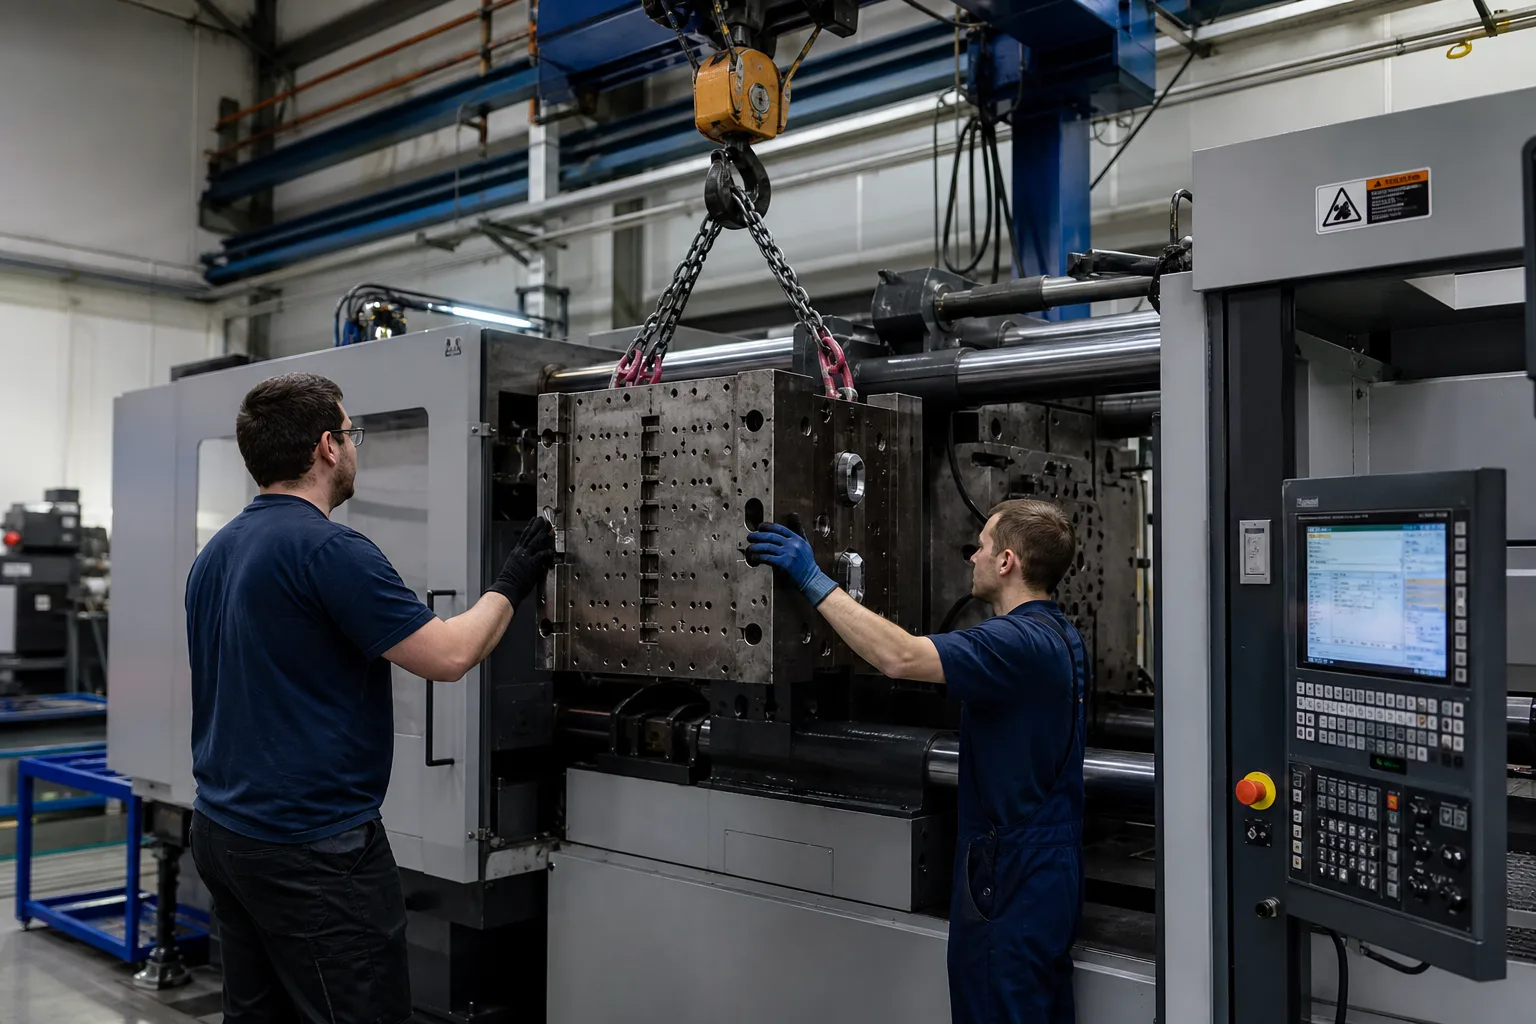
Objekte: Stammdaten Form/Vorrichtung, Stückliste der Strukturteile, Zustandsautomat, Ausgabe- und Aufspannungsbelege, Wartung und Kalibrierung, Schusszahl-Lebensdauer, Warnungen. Der Stamm braucht mindestens einen eindeutigen Code, passende Produkte und Maschinen, Auslegungslebensdauer, aktuellen Ort und Verantwortlichen. Strukturteile mit eigenem Code müssen nach Demontage zum Ursprungsstamm zurück; ein „Teilepool“, der die Historie zerlegt, ist verboten.
Empfohlene Zustände: auf Lager, reserviert, auf Maschine, Einfahren, Wartung, Reparatur, wartet auf Kalibrierung, eingelagert, verschrottet. Harte Regeln: unkalibriert oder abgelaufen nicht aufspannen; in Reparatur nicht einplanen; Aufspannen nur mit Scan von Formcode und Maschinencode, damit nicht die falsche Form kommt; Produktionsschüsse schreiben auf die Lebensdauer, früh warnen nahe der Schwelle; Einfahren ist eigener Zustand, zählt nicht zur Serienlebensdauer und belegt nicht „verfügbar für den Plan“.
Rollen, Erfassung und Anbindung an MES
Lager führt Ort und Inventur; der Formeningenieur Wartung, Kalibrierung und Reparaturabschluss; der Schichtführer scannt Auf- und Abspannen; Instandhaltung ändert den Zustand und bucht Tauschteile; Planung plant nur Formen im Zustand „aufspannbar“. Schichtübergabe per Scan; mündlich zählt nicht.
Erfassung bevorzugt QR / RFID. Schusszahlen können vom Zähler der Spritzgießmaschine oder Presse zurückgeschrieben werden; ohne Schnittstelle Nachbuchung beim Abspannen plus Stichprobe. Beim MES-Start muss geprüft werden: ob die Auftragsform auf dieser Maschine ist, ob die Kalibrierung gilt, ob die Lebensdauer überschritten ist. Fehlschlag sperrt den Start – kein Popup, das trotzdem Zwangsstart erlaubt.
Entwicklungsreihenfolge und Abnahme
Zuerst eindeutige Codes, Zustandsautomat und Doppelcode-Aufspannung; dann Sperre nach Kalibrierablauf; zuletzt Schusszahl-Rückschreibung und MES-Startprüfung. Zyklusinventur nach Lagerplatz; Abweichungen bis zur letzten Ausgabe oder Aufspannung. Abnahme: Sperre abgelaufener Kalibrierung, Sperre Reparaturbelegung, Sperre Code-Mismatch, Schusszahl-Warnung, Zerlegen/Zusammenbauen von Unterteilen mit Wiederherstellung des Stamms, Inventurdifferenz bis zur Person.
Nicht am ersten Tag Tausende Sätze werkweit. Die Produktfamilie mit den engsten Terminen und den häufigsten Formwechseln wählen und zuerst den Zustand „aufspannbar“ wahr machen. Wöchentliche Formenvorbereitungslisten aus dem System, nicht aus dem Gedächtnis des Schichtführers. Ausnahmen (Notleihe, alte Formen ohne Code) bekommen eine Frist zur Codierung; danach ohne Code nicht in kritische Aufträge.
Warum Lebensdauer und Kalibrierung nicht auf „Erfahrung sagt, es geht noch“ ruhen dürfen
Schusszahl-Lebensdauer trennt Kavitäten und Verschleißteile: der Formkörper hält lange; Angussbuchse, Auswerfer und Schieber kurz – Warnung trifft das Unterteil, nicht den ganzen Satz. Kalibrierintervalle folgen Messmittelklasse und Produkttoleranz; Sichtteile und Maßteile nicht im selben Intervall. Zertifikate fotografieren reicht nicht: das Ablaufdatum muss ein Torfeld fürs Aufspannen sein; am Ablauftag darf die Planung die Form nicht mehr sehen.
Wird eine Form produktübergreifend geteilt, sind Reservierungskalender exklusiv: solange Produkt A sie belegt, darf B denselben Satz nicht reservieren. Bindung Vorrichtung–Form gehört in den Stamm; die Wechselliste liefert das Set „Form + Vorrichtung + Messmittel“, ein fehlendes Teil darf nicht als startfähig gelten. Alte Formen ohne Code sind der größte Rollout-Widerstand: zuerst „Pflichtcodierung kritischer Produktfamilien“, Rest mit Frist; uncodierte Alformen nur für unkritische Aufträge, mit Risikoflagge auf dem Auftrag.
Zyklusinventur und Reparaturbelegung: falsches „auf Lager“ stoppen
Zyklusinventur nach Platz, nicht nur Jahresende. „Bücher sagen auf Lager, Scan findet keinen Code“ erzeugt noch am selben Tag eine Differenz: wer zuletzt aufgespannt hat, wer ausgegeben hat, ob ein Reparaturplatz nie abgespannt hat. Reparaturbelegung belegt einen Platz oder ein „Reparaturlager“; die Werkstatt darf kein schwarzes Loch außerhalb der Bücher sein. Wird die Kavität einer verschrotteten Form als Teile weiterverwendet, wechseln die Unterteile in einen neuen Stamm, der alte schließt, damit nicht zwei Lebensdauerdaten parallel laufen.
Häufiger Grund für Doppelcode-Fehler: Maschinencode am Schaltschrank, Formcode am Tragösenring, Scanner reicht nicht. In der Einführung darf ein Arbeitsplatzcode den Maschinencode ersetzen, muss aber auf einen konkreten Maschinenstamm mappen. Der Schichtführer darf für andere scannen, das Bedienerfeld darf nicht leer sein, sonst landet die Haftung bei „alle haben gescannt“. Nach dem Einfahren darf nur Gut von Einfahren nach Lager oder planbar wechseln; Schlecht muss in Reparatur, nie direkt auf einen Serienauftrag.
Hebe- und Lagerlage gehören in den Stamm: manche Formen nur stehend; falsche Lage beschädigt Führungssäulen. Traglast und Höhe des Platzes ins System, Sperre schon bei der Eingangsreservierung, nicht wenn der Stapler an der Tür steht. Zwei Formen mit gemeinsamem Einsatz laufen nicht gleichzeitig; verfügbarer Bestand rechnet über die Einsätze. Abnahme einer neuen Form umfasst Maßbericht und Einfahr-Schusszahl; ohne Abnahme nicht in den Serien-Reservierungspool. Heißkanal-Temperaturparameter sollten am Formstamm hängen und beim Wechsel mitkommen, statt nur im Kopf des Meisters zu leben. Messmittel und Formen haben getrennte Kalibrierintervalle; abgelaufenes Messmittel sperrt ebenfalls das Aufspannen. Nachtschicht-Formwechsel braucht Zwei-Personen-Scan, damit ein einzelner Fehlscan nicht startet. Angussgewicht beim Einfahren als Hilfsprüfung; anomales Gewicht signalisiert Falschform-Risiko.
Kleine Assets mit großem Risiko auf dem Shopfloor eignen sich für ein individuelles System, das Regeln in den Ablauf schreibt. Shandong XYN Information Technology Co., Ltd. (XYN Tech) liefert seit Langem werkseitige Individualsoftware. Offizielle Website https://www.xynkeji.com.