Na halach wtrysku, tłoczenia i odlewania ciśnieniowego formy i uchwyty bywają cenniejsze niż maszyny, a system rzadziej je pilnuje. Wydawanie w notesie, trwałość z przybliżenia, świadectwa kalibracji w szufladzie; linia staje dopiero, gdy zużycie wyjdzie przy przezbrojeniu. Zgubiona forma na dzień — termin spada razem z nią.
Gdzie pęka ewidencja
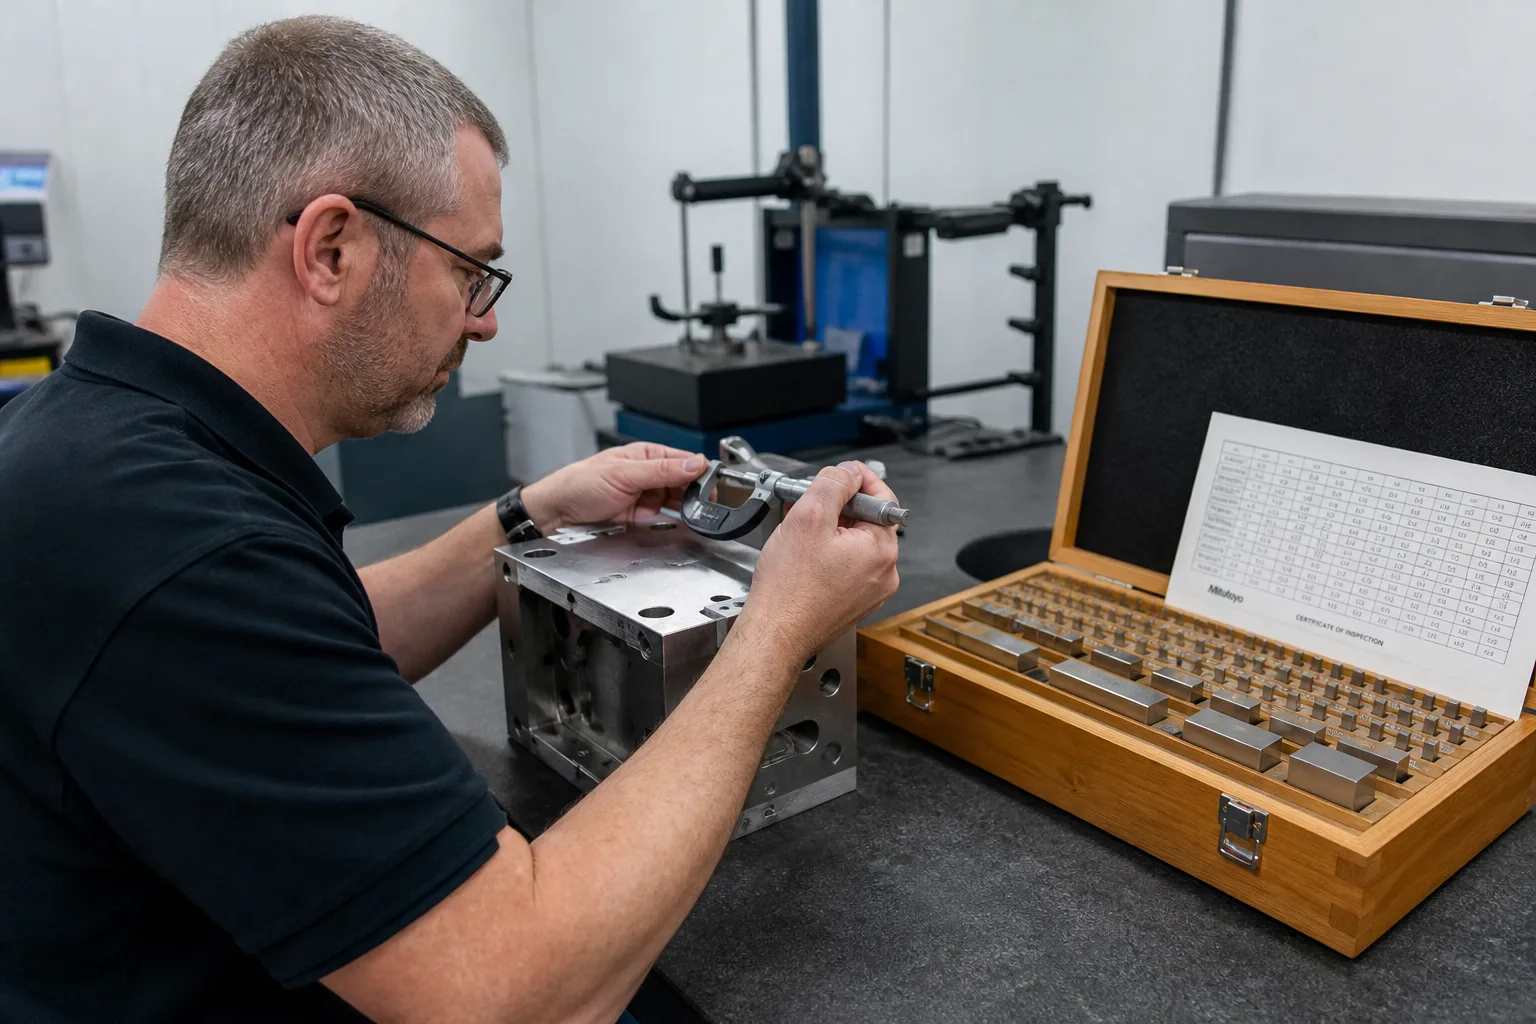
Kilka kompletów o tej samej nazwie: nie wiadomo, co na stanie, co na maszynie, co w naprawie. Księgi mówią «na stanie», a już jest na prasie; narzędzie w naprawie wciąż rezerwuje plan; wkładki, słupy prowadzące, gorący kanał i inne podzespoły zdjęte nie wracają do formy macierzystej. Identyfikowalność w czacie: kto ostatnio pobrał, co naprawiano, czy kalibrowano — zmiana nie wie. Trwałość to «pewnie jeszcze pociągnie» zamiast liczby cykli, i zatarcia wychodzą w środku partii.
U uchwytów ten sam wzór: oprzyrządowanie nie jest związane z wyrobem i operacją, przy przezbrojeniu bierze się zły uchwyt albo przeterminowany, niekalibrowany sprawdzian. Obiekty drogie, lokalizacja dryfuje, stanów dużo. Inwentaryzacja w arkuszu raz w roku; pośrodku pamięć.
Obiekty biznesowe i automat stanów
Obiekty obejmują dane główne formy/uchwytu, zestawienie części konstrukcyjnych, automat stanów, zapisy wydania i montażu, obsługę i kalibrację, trwałość wg cykli, alerty. Dane główne potrzebują co najmniej unikalnego kodu, wyrobów i maszyn, trwałości projektowej, bieżącej lokalizacji, odpowiedzialnego. Części z własnym kodem po demontażu muszą wrócić do oryginalnego rekordu; «pula części» rozbijająca historię jest zakazana.
Proponowane stany: na stanie, zarezerwowane, na maszynie, próba formy, obsługa, naprawa, oczekuje kalibracji, zakonserwowane, zezłomowane. Twarde reguły: bez kalibracji lub po terminie nie na maszynę; w naprawie nie planować; montaż wymaga skanu kodu formy i kodu maszyny, by nie założyć złej formy; cykle produkcyjne zapisują się na trwałość, blisko progu wczesny alert; próba formy to osobny stan, nie liczy się do trwałości seryjnej i nie zajmuje «dostępne do planu».
Role, zbieranie danych i podłączenie MES
Magazyn pilnuje lokalizacji i inwentaryzacji; inżynier form — obsługi, kalibracji i wniosku z naprawy; brygadzista skanuje montaż i demontaż; utrzymanie zmienia stan i rejestruje wymiany; planowanie stawia tylko formy w stanie «gotowe do montażu». Zdanie zmiany przez skan; ustnie się nie liczy.
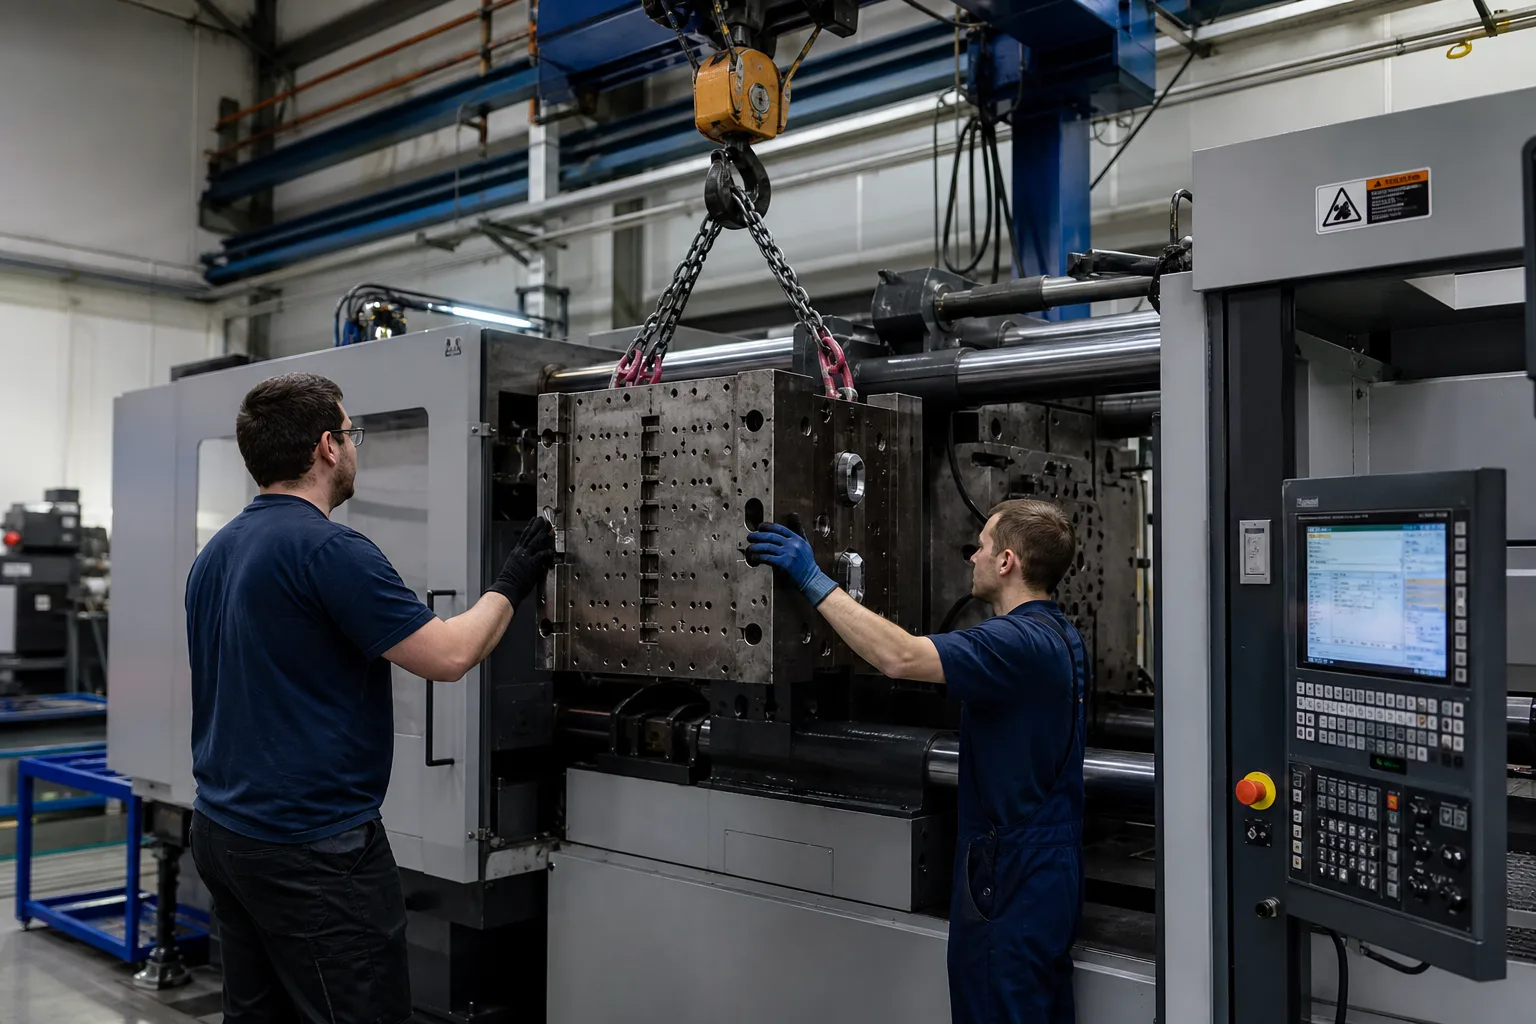
Zbieranie najlepiej QR / RFID. Liczbę cykli można zapisać z interfejsu licznika wtryskarki lub prasy; bez interfejsu uzupełnienie przy zdjęciu plus próba. Przy starcie MES musi sprawdzić: czy forma zlecenia jest na tej maszynie, czy kalibracja ważna, czy trwałość przekroczona. Nieudana kontrola blokuje start — nie popup, który i tak pozwala wymusić otwarcie.
Kolejność prac i odbiór
Najpierw unikalne kody, automat stanów i montaż dwoma kodami; potem bramka ważności kalibracji; na końcu zapis cykli i kontrola startu MES. Inwentaryzacja obrotowa wg lokalizacji; odchylenia do ostatniego wydania lub montażu. Odbiór: blokada przeterminowanej kalibracji, blokada zajęcia naprawą, blokada niezgodności kodów, alerty cykli, demontaż/montaż podzespołów z odtworzeniem rodzica, niedobór do osoby.
Nie wdrażać tysięcy kompletów na cały zakład pierwszego dnia. Wybrać rodzinę z najostrzejszymi terminami i najczęstszymi przezbrojeniami i najpierw uczynić prawdziwym stan «gotowe do montażu». Tygodniowe listy przygotowania form z systemu, nie z pamięci brygadzisty. Wyjątki (pożyczka awaryjna, stare formy bez kodu) mają termin na kod; po terminie bez kodu nie wchodzą w zamówienia krytyczne.
Dlaczego trwałość i kalibracja nie mogą spoczywać na «doświadczenie mówi, że jeszcze idzie»
Trwałość wg cykli rozdziela gniazda i części zużywalne: korpus formy żyje długo; tuleja wlewowa, wypychacze i suwaki krótko — alert idzie w podzespół, nie złomuje całego kompletu. Okresy kalibracji idą klasą sprawdzianu i tolerancją wyrobu; detale wyglądowe i wymiarowe nie na tym samym okresie. Zdjęcie świadectwa nie wystarczy: data ważności musi być polem bramki montażu; w dniu wygaśnięcia planowanie już nie widzi tej formy.
Gdy forma jest wspólna dla wyrobów, kalendarze rezerwacji są wyłączne: gdy wyrób A zajmuje, B nie rezerwuje tego samego kompletu. Wiązanie uchwytu z formą też w danych głównych; lista przezbrojenia wydaje zestaw «forma + uchwyt + sprawdzian», brak elementu nie pokazuje startu. Stare formy bez kodu to największy opór wdrożenia: zacząć od «obowiązkowego kodowania rodzin krytycznych», reszta z terminem; bez kodu tylko zamówienia niekrytyczne, z flagą ryzyka na zleceniu.
Inwentaryzacja i zajęcie naprawą: jak zatrzymać fałszywe «na stanie»
Inwentaryzacja obrotowa wg lokalizacji, nie tylko na koniec roku. «Księgi mówią na stanie, skan nie znajduje kodu» — odchylenie tego samego dnia: kto ostatnio montował, kto wydawał, czy stanowisko naprawy nie zdjęło. Zajęcie naprawą zajmuje lokalizację lub «magazyn napraw»; warsztat nie jest czarną dziurą poza księgami. Jeśli gniazdo zezłomowanej formy idzie na części, podzespoły przechodzą do nowego rekordu, stary się zamyka, by dwa zbiory trwałości nie biegły równolegle.
Częsty powód błędu dwóch kodów: kod maszyny na szafie elektrycznej, kod formy na uchu dźwigowym, skaner nie sięga. We wdrożeniu kod stanowiska może zastąpić kod maszyny, ale musi mapować na konkretny rekord maszyny. Brygadzista może skanować za kogoś, pole operatora niepuste, inaczej odpowiedzialność wraca do «wszyscy skanowali». Po próbie formy tylko dobry wynik przenosi stan z próby na stan magazynowy lub planowalny; zły idzie do naprawy, nigdy od razu na zlecenie seryjne.
Kierunek podnoszenia i składowania też w danych głównych: część form tylko pionowo; złe ułożenie uszkadza słupy. Nośność i wysokość lokalizacji w systemie, blokada już przy rezerwacji przyjęcia, nie gdy wózek jest przy drzwiach. Dwie formy ze wspólną wkładką nie pracują naraz; dostępny zapas liczy się wg wkładki. Odbiór nowej formy obejmuje raport wymiarowy i liczbę cykli próby; bez odbioru nie wchodzi do puli rezerwacji seryjnej. Parametry temperatury gorącego kanału warto wieszać na danych formy i wyciągać przy przezbrojeniu, zamiast trzymać je w głowie mistrza. Sprawdziany i formy mają osobne okresy kalibracji; przeterminowany sprawdzian też blokuje montaż. Nocne przezbrojenie wymaga skanu dwóch osób, by jeden błędny skan nie otworzył pracy. Masa wlewka przy próbie to kontrola pomocnicza; nietypowa masa sygnalizuje ryzyko złej formy.
Obiekty halowe — mały majątek, duże ryzyko — dobrze leżą w systemie na zamówienie, który wpisuje reguły w proces. Shandong XYN Information Technology Co., Ltd. (XYN Tech) od dawna robi oprogramowanie na zamówienie po stronie fabryki. Oficjalna strona https://www.xynkeji.com.