Em pisos de injeção, estampagem e fundição sob pressão, moldes e dispositivos costumam valer mais que as máquinas, mas o sistema os controla menos. A retirada vive no caderno, a vida é palpite, os certificados de calibração na gaveta; a linha só para quando o desgaste aparece na montagem. Perde um molde um dia e o prazo cai com ele.
Onde o registro se desfaz
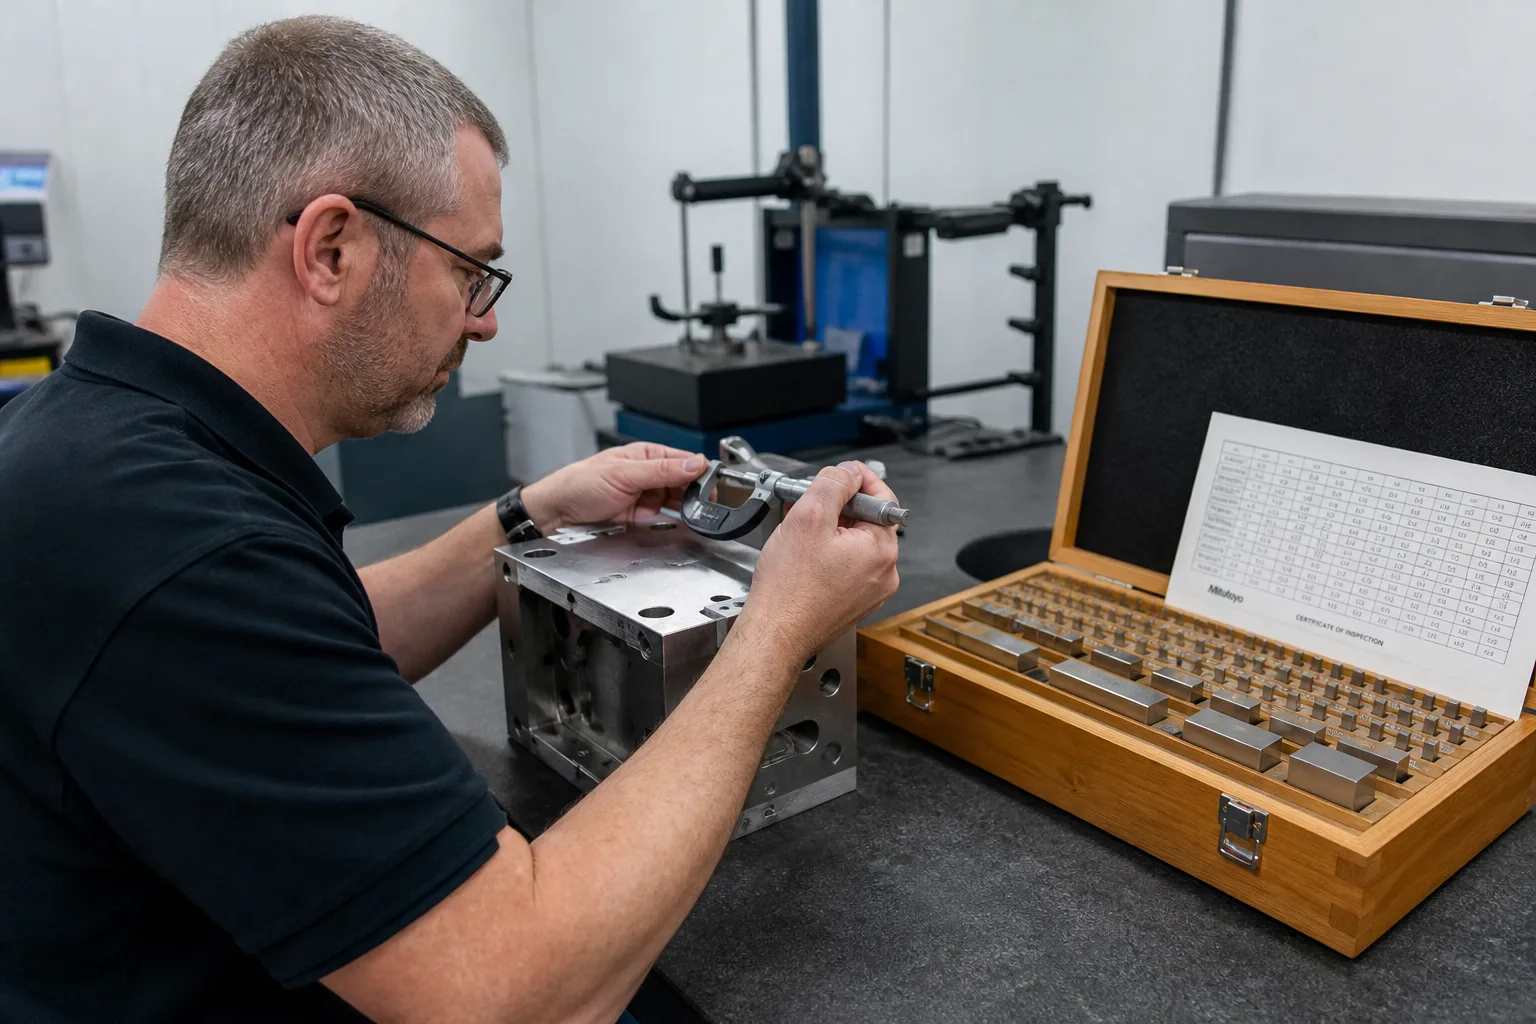
Vários conjuntos com o mesmo nome: não se sabe qual está em estoque, qual na máquina, qual em reparo. Os livros dizem «em estoque» e já está na prensa; ferramenta em reparo ainda é reservada pelo plano; insertos, colunas-guia, canal quente e outros subconjuntos desmontados não voltam ao molde-mãe. A rastreabilidade está no chat: quem retirou por último, o que foi consertado, se foi calibrado — o turno não sabe. A vida é «ainda deve dar» em vez de ciclos, e os riscos aparecem no meio do lote.
Dispositivos seguem o mesmo padrão: o ferramental não está ligado a produto e operação, na troca pega-se o dispositivo errado ou um gabarito vencido sem calibrar. Objetos caros, localização que deriva, muitos estados. Inventário em planilha uma vez por ano; no intervalo, memória.
Objetos de negócio e máquina de estados
Os objetos incluem dados-mestre de molde/dispositivo, lista de peças estruturais, máquina de estados, registros de retirada e montagem, manutenção e calibração, vida por ciclos e alertas. O mestre precisa ao menos de um código único, produtos e máquinas aplicáveis, vida de projeto, localização atual e responsável. Peças com código próprio devem voltar ao mestre original após a desmontagem; é proibido um «pool de peças» que espalha o histórico.
Estados sugeridos: em estoque, reservado, na máquina, tryout, manutenção, reparo, aguardando calibração, imobilizado, sucata. Regras duras: sem calibração ou calibração vencida não sobe à máquina; em reparo não se programa; a montagem exige escanear o código do molde e o da máquina para não montar o errado; os ciclos de produção voltam à vida, com alerta cedo perto do limiar; o tryout é estado à parte, não conta na vida de série e não ocupa «disponível para o plano».
Papéis, captura e ligação ao MES
O estoque cuida de localização e inventário; o engenheiro de moldes, de manutenção, calibração e conclusão de reparo; o líder de turno escaneia subida e descida; a manutenção muda o estado e registra trocas; o planejamento só agenda moldes em estado «pronto para montar». A passagem de turno é por scan; o oral não conta.
Captura preferida QR / RFID. Os ciclos podem voltar da interface de contador da injetora ou da prensa; sem interface, completa-se no reporte de descida e amostragem. Ao iniciar, o MES deve validar: se o molde da ordem está nesta máquina, se a calibração é válida, se a vida passou do limite. Falha bloqueia o início — não um popup que ainda permite forçar.
Ordem de desenvolvimento e aceite
Primeiro códigos únicos, máquina de estados e montagem de dois códigos; depois bloqueio por validade de calibração; por último escrita de ciclos e validação de início MES. Inventário cíclico por localização; diferenças rastreiam até a última retirada ou montagem. Aceite: bloqueio de calibração vencida, bloqueio de ocupação por reparo, bloqueio de códigos divergentes, alertas de ciclos, desmontagem/montagem de subpeças que restaura o pai, e falta rastreável a uma pessoa.
Não implantar milhares de conjuntos em toda a fábrica no primeiro dia. Escolha a família com prazos mais apertados e mais trocas de molde e torne verdadeiro o estado «pronto para montar». Listas semanais de preparação de moldes saem do sistema, não da memória do líder. Exceções (empréstimo urgente, moldes velhos sem código) têm prazo para receber código; depois do prazo, sem código não entram em pedidos críticos.
Por que vida e calibração não podem assentar em «a experiência diz que ainda vai»
A vida por ciclos deve separar cavidades e peças de desgaste: o corpo dura; a bucha de injeção, pinos ejetores e slides duram pouco — o alerta bate na subpeça, não sucateia o conjunto. Intervalos de calibração seguem a classe do gabarito e a tolerância do produto; peças de aspecto e dimensionais não compartilham intervalo. Fotografar certificados não basta: a validade deve ser um campo-portão para montar; no dia do vencimento o planejamento já não vê esse molde.
Se um molde é compartilhado entre produtos, os calendários de reserva são exclusivos: enquanto o produto A o ocupa, B não reserva o mesmo conjunto. A ligação dispositivo–molde também vai ao mestre; a lista de troca emite o kit «molde + dispositivo + gabarito», e uma peça que falte não aparece como iniciável. Moldes velhos sem código são a maior resistência: comece por «codificação obrigatória de famílias críticas» e dê prazo ao resto; sem código só pedidos não críticos, com marca de risco na ordem.
Inventário cíclico e ocupação por reparo: parar o falso «em estoque»
Inventário cíclico por localização, não só no fim do ano. Achar «os livros dizem em estoque, o scan não acha código» abre a diferença no mesmo dia: último que montou, último que retirou, se um posto de reparo não desceu. A ocupação por reparo ocupa uma localização ou um «armazém de reparo»; a oficina não é um buraco negro fora dos livros. Se a cavidade de um molde sucata é reusada como peças, as subpeças passam a um mestre novo e o velho fecha, para dois conjuntos de vida não rodarem em paralelo.
Causa comum da falha de dois códigos: código da máquina no quadro elétrico, código do molde no olhal, o scanner não alcança. Na implantação, um código de posto pode substituir o da máquina, mas deve mapear para um mestre de máquina concreto. O líder pode escanear por outro, mas o campo do operador não fica vazio, senão a responsabilidade volta a «todo mundo escaneou». Após o tryout, só o aprovado passa de tryout para estoque ou programável; o reprovado vai a reparo, nunca direto a uma ordem de série.
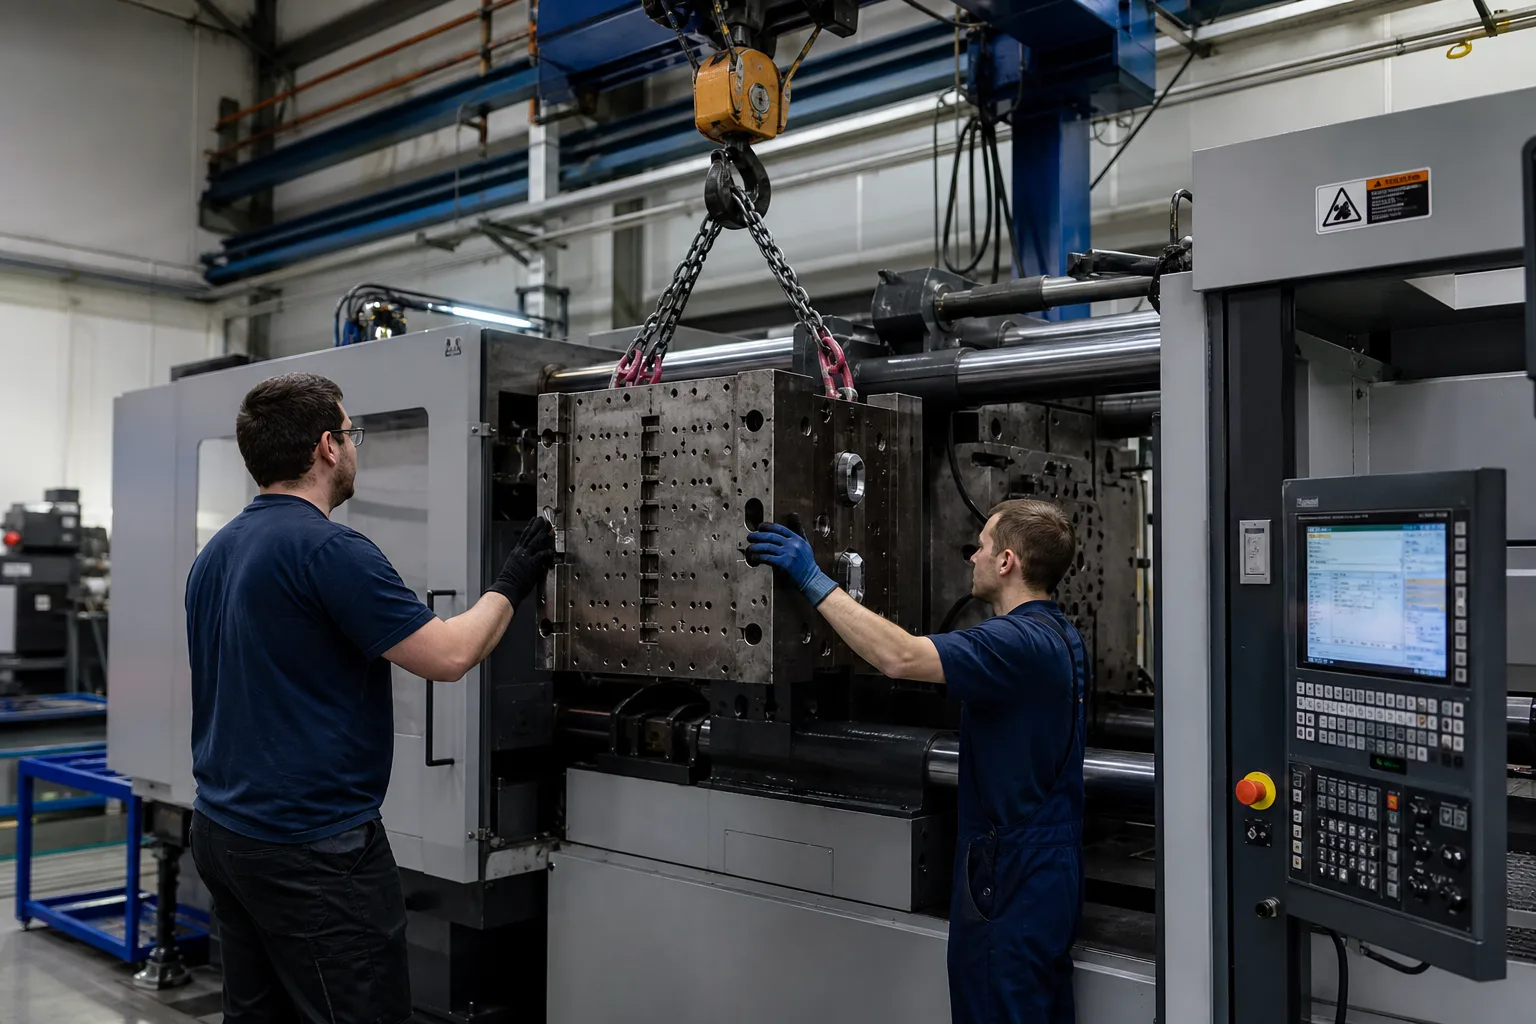
Orientação de içamento e armazenamento também vai ao mestre: alguns moldes só em pé; posição errada danifica as colunas. Carga e altura da localização no sistema, bloqueio já na reserva de entrada, não quando a empilhadeira chega à porta. Dois moldes que compartilham insertos não sobem juntos; o estoque disponível calcula-se pelos insertos. O aceite de um molde novo inclui relatório dimensional e número de ciclos de tryout; sem aceite não entra no pool de reserva de série. Parâmetros de temperatura do canal quente devem ficar no mestre do molde e sair na troca, em vez de viver só na cabeça do mestre. Gabaritos e moldes têm intervalos de calibração distintos; gabarito vencido também bloqueia a montagem. Troca de molde no turno da noite exige confirmação de duas pessoas, para um único scan errado não iniciar. O peso do sprue no tryout é checagem auxiliar; peso anômalo sinaliza risco de molde errado.
Objetos de chão de fábrica, ativo pequeno e risco grande, cabem num sistema sob medida que escreve as regras no fluxo. Shandong XYN Information Technology Co., Ltd. (XYN Tech) há muito entrega software sob medida no lado da fábrica. Site oficial https://www.xynkeji.com.